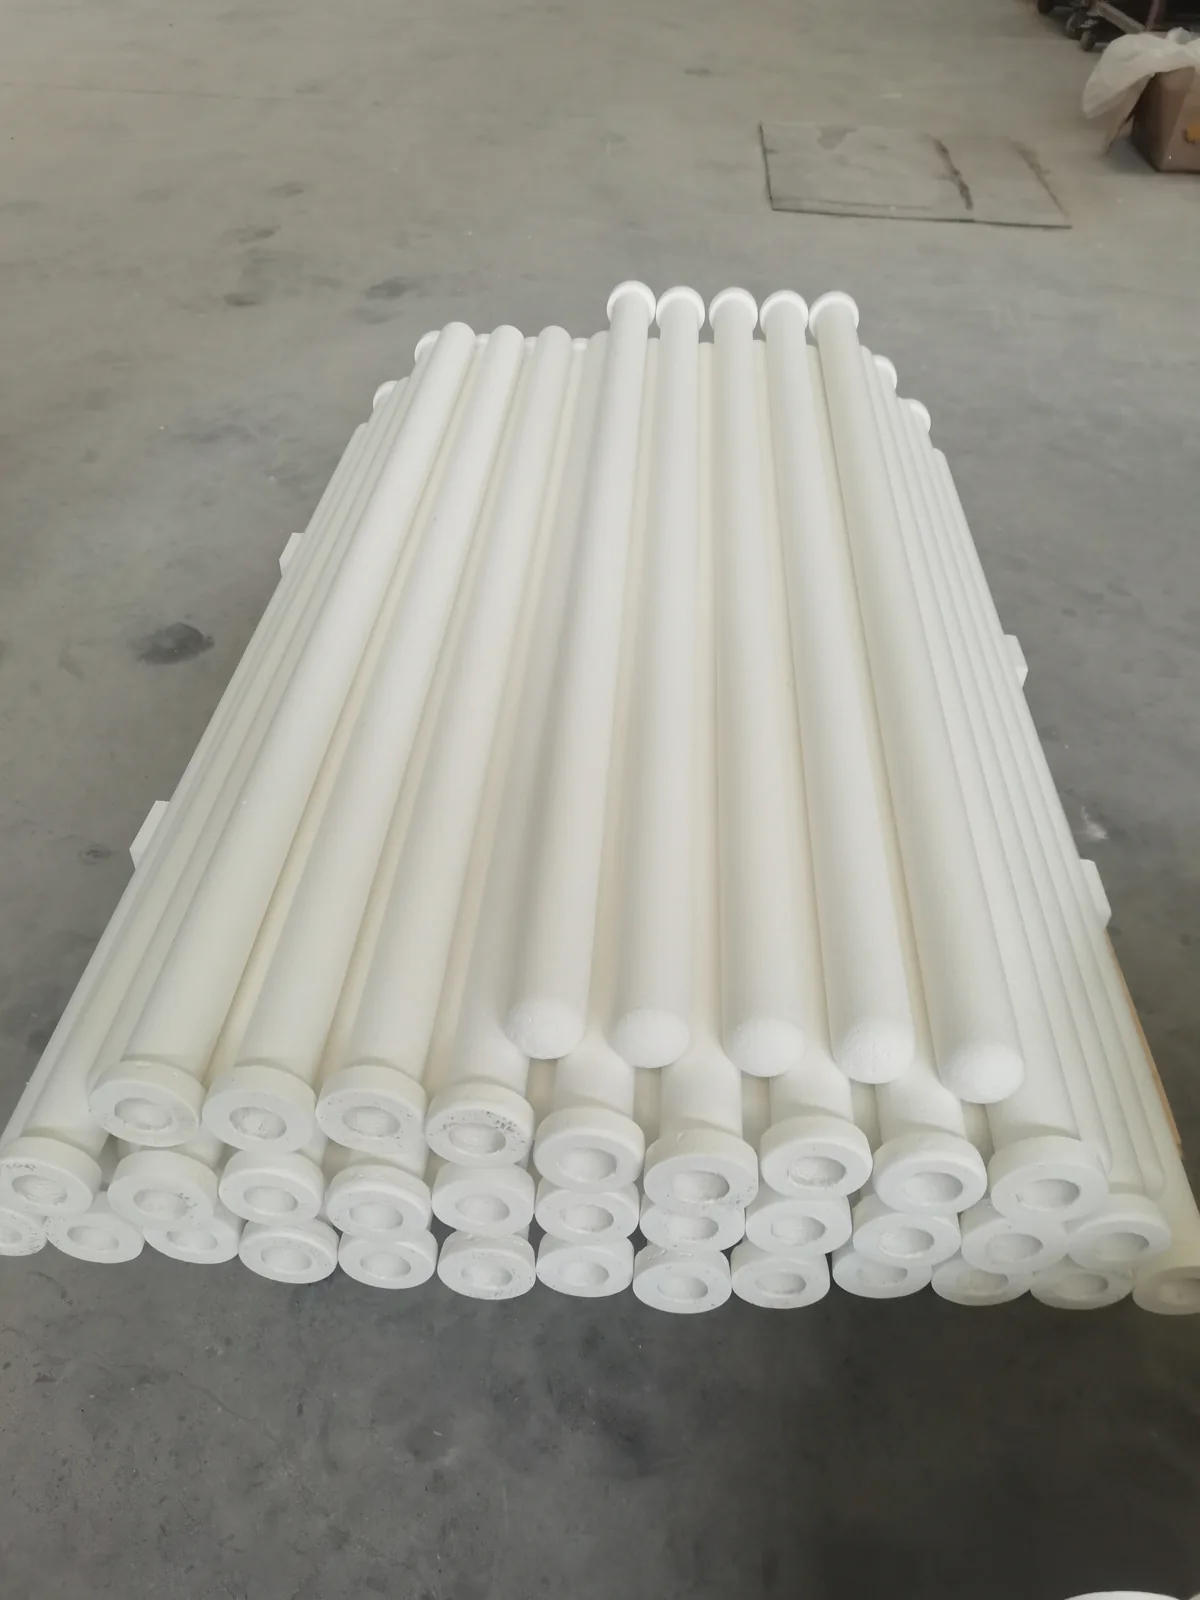
Heißgasfiltration mit Keramikfaser-Filterrohren

Anchor-Tech liefert starre Keramikfaser-Filterrohre und komplette Heißgasfiltrationsanlagen, die industrielle Abgase bei Temperaturen reinigen, bei denen Schlauchfilter und Elektrofilter an ihre Grenzen stoßen. Ein Behälter entfernt Staub, saure Gase, NOx und Dioxine: Partikelemissionen bleiben unter 5 mg/Nm³, die DeNOx-Effizienz übersteigt 95% innerhalb des SCR-Fensters, und die Filtergüten decken den Dauerbetrieb bei 600 °C und 1.000 °C.
Warum konventionelle Filter mit Heißgas Probleme haben
Anlagen mit Glasöfen, Verbrennungsanlagen, Öfen und Schmelzhütten stehen vor derselben Einschränkung: Das zu reinigende Gas ist heiß, oft korrosiv und führt feine PM2.5- und Submikron-Partikel mit sich. Das Gas zuerst abzukühlen verschwendet rückgewinnbare Wärme und erfordert zusätzliche Ausrüstung. Die drei gängigen Optionen im Vergleich:
| Technologie | Stärken | Grenzen im Heißgasbetrieb |
|---|---|---|
| Elektrostatischer Abscheider (ESP) | Gute Abscheideleistung; keine Sekundärverschmutzung | Hoher Energieverbrauch; Leistung schwankt mit Brennstoff und Flugasche; großer Platzbedarf; kann Ultra-Niedrig-Emissionswerte nicht halten |
| Schlauchfilter (Gewebefilter) | Gute Filtration; funktioniert mit alkalischer Sorptionsmittel-Eindüsung gegen saure Gase | Nicht hitzebeständig; verhärtet und reißt bei saurem Gas; kurze Lebensdauer; mittelmäßige PM2.5-Abscheidung; instabile Ultra-Niedrig-Emission |
| Keramikfaserfilter (CF) | Sehr hohe Filtrationsleistung; beständig gegen hohe Temperaturen, Säuren und Laugen; spart Wasser und Energie; lange Lebensdauer; keine Sekundärverschmutzung; stabile Ultra-Niedrig-Emission | — |
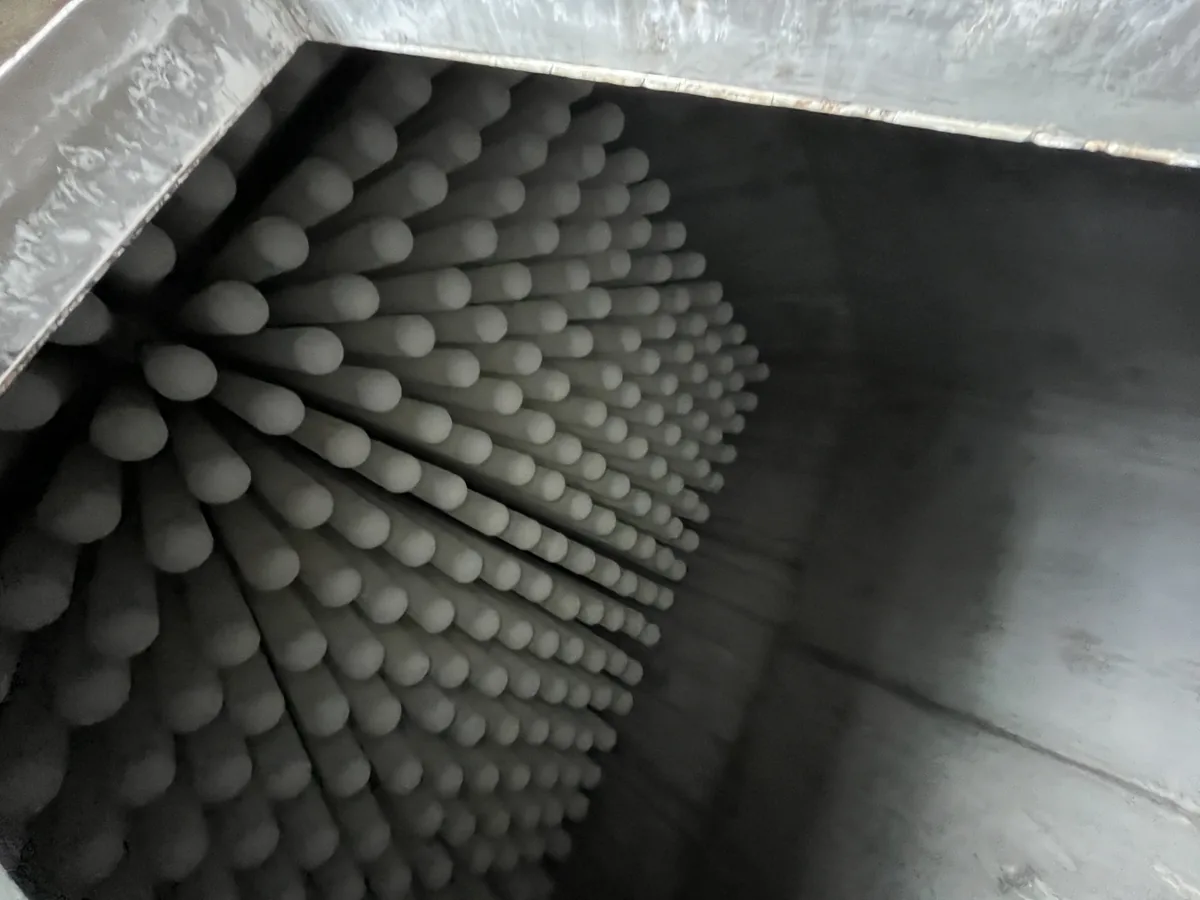
Keramikfilterrohre sind starre, selbsttragende Kerzen, die auf dem Rohrboden eines Druckluft-Reinigungsabscheiders montiert werden – genau dort, wo Filterschläuche sitzen würden – was sie zu einem direkten Nachrüstpfad für bestehende Gewebefilter macht. → So rüsten Sie ein Gewebefilter auf Keramikkerzenfilter um
Eine Einheit, vier Aufgaben: Staub, saures Gas, NOx, Dioxine
Eine CF-Heißgasfiltrationsanlage ist mehr als ein Staubabscheider. Mit Trockensorptionsmittel-Eindüsung und katalysatorbeladenen Filterrohren bewältigt ein einziger Behälter vier Schadstoffgruppen:
- Staub — an der starren Rohroberfläche abgeschieden und durch Impfreinigung entfernt; der Auslass bleibt unter 5 mg/Nm³ und erfüllt damit die Anforderungen an Ultra-Niedrigemissionen.
- Säuregase (SO₂, SO₃, HCl, HF) — neutralisiert durch eingespritztes NaHCO₃ oder Ca(OH)₂ Trockensorbens stromaufwärts der Rohre; ein Trockenverfahren, das kein Wasser verwendet und kein Abwasser erzeugt.
- NOx — SCR-artig entfernt durch Katalysator, der in die Rohrwand eingebracht ist, mit Ammoniak- oder Harnstoffeinspritzung. Der Staubkuchen bleibt auf der Rohroberfläche, sodass der Katalysator vor Staubverstopfung und Schwermetallvergiftung geschützt ist.
- Dioxine und organische HAPs — in der Rohrwand durch selektive katalytische Oxidation (SCO) zu CO₂, H₂O und HCl zersetzt; für die Dioxinzerstörung sind weder ein Aktivkohlebett noch andere Chemikaliendosierungen erforderlich.
Optimales kombiniertes Betriebsfenster für Staub + Sauergas + NOx-Aufgabe: 250–350 °C.
| Schadstoff | Arbeitsfenster | Dokumentierte Leistung |
|---|---|---|
| PM2.5 / PM10 / Submikron-Staub | bis zu ~1.050 °C (güteabhängig) | Auslass <5 mg/Nm³; laufender ΔP typischerweise <1.500 Pa, langfristig <2.500 Pa |
| NOx (SCR, NH₃/Harnstoff) | 280–400 °C | >95% DeNOx bei 280 °C und darüber; Katalysatorstandzeit 7–9 Jahre, 5 Jahre garantiert |
| SO₂ / SO₃ / HCl / HF (Trockensorbens) | Na-basiertes Sorbens 320–400 °C; Ca-basiertes 300–450 °C | Na-basiertes Sorbens: 85–95% Entfernung (abhängig von Sorbensdosis, Gasfeuchtigkeit, Verfahrensauslegung, Betriebsbedingungen) |
| Dioxine / O-HAPs (SCO) | 170–300 °C, Optimum 220–260 °C; Einlass SO₂ <50 mg/Nm³ | Dioxinzerstörung bis zu 99,5% TEQ; integrierte Anlagen erreichen Staub ≤5, SO₂ ≤30, NOx ≤50 mg/Nm³ (S.T.P., trocken) |
| Quecksilber (Hg) | Bromiertes pulverförmiges Aktivkohle 260–430 °C | >90% Entfernung (Aktivkohle bei 200 °C: 70–80%) |
| VOC | 230–260 °C | 95% Entfernung |
| CO | 200–300 °C | Entfernt zusammen mit NOx-Aufgabe |
Keramikfilterrohr-Spezifikationen (Weißes Rohr, Nicht-Katalysator)

Das Arbeitstier-Element ist ein vakuumgeformtes Keramikfaserrohr mit einer abgestuften Porenstruktur — die Porengröße nimmt von der Außenfläche nach innen ab, sodass sich Staub als Oberflächenkuchen absetzt, während die Wandtiefe offen bleibt.
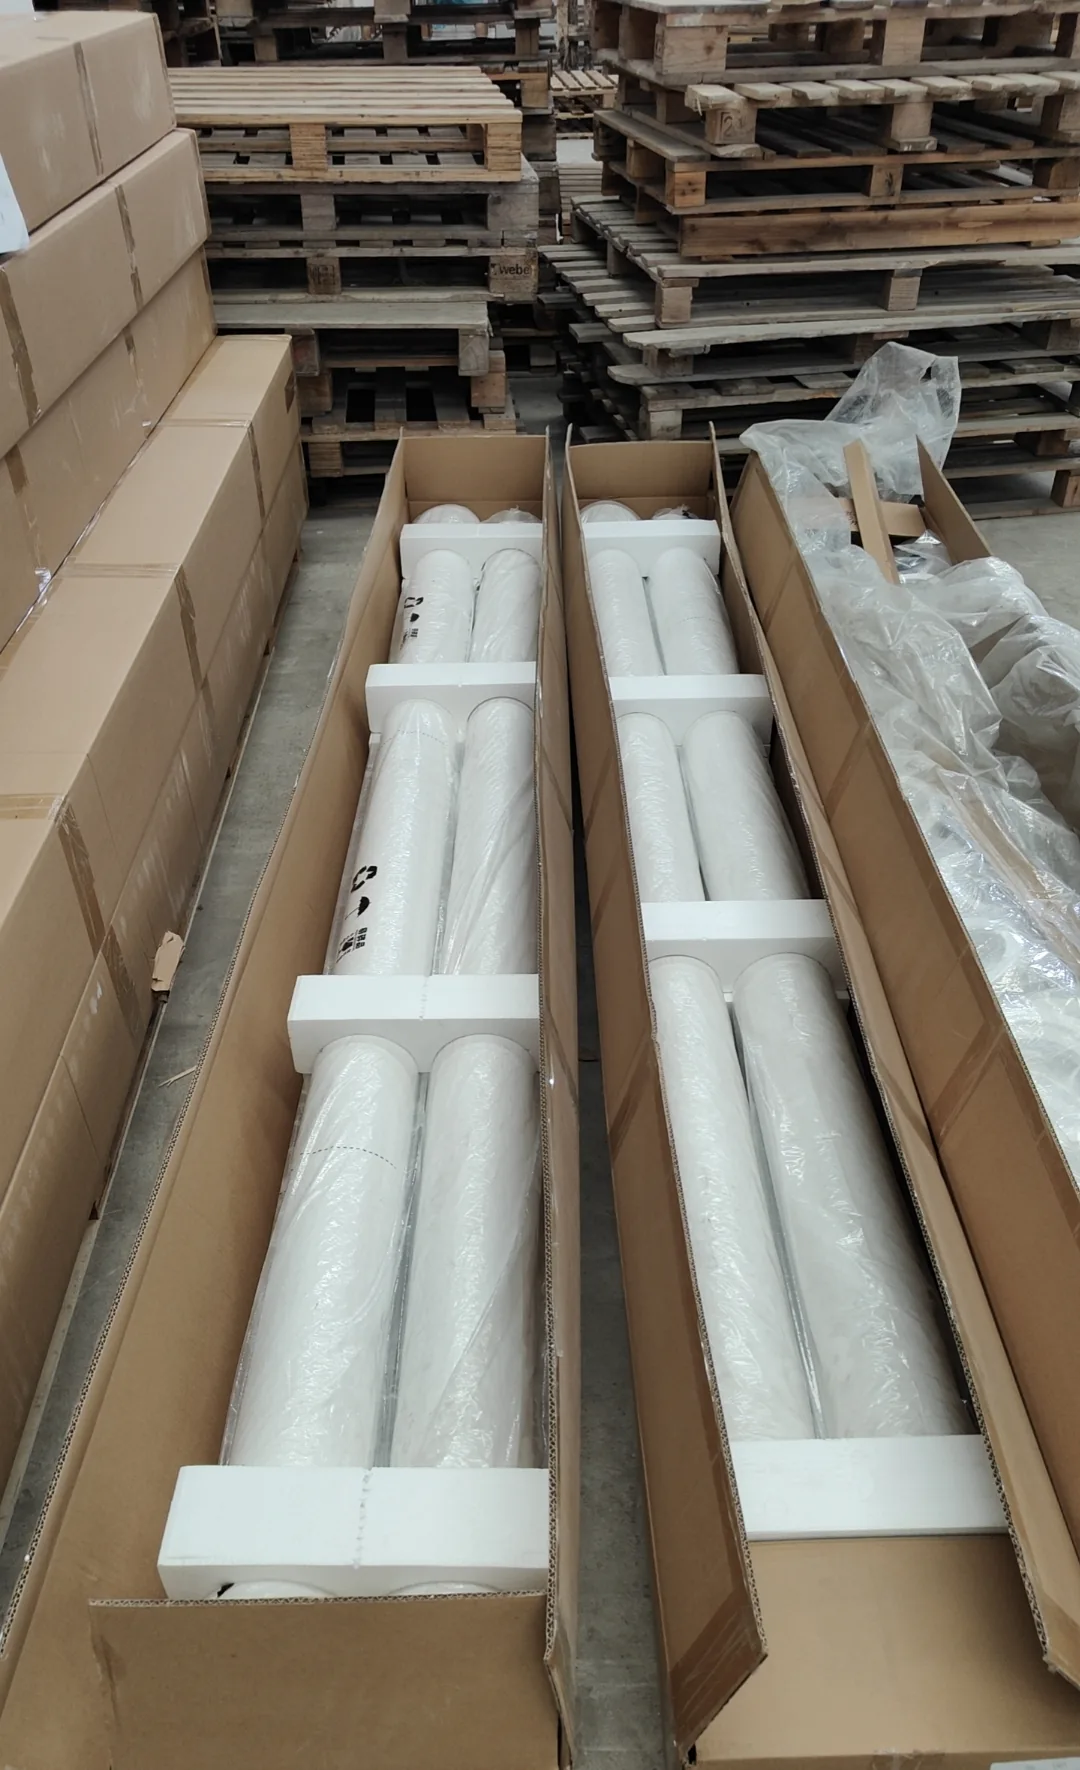
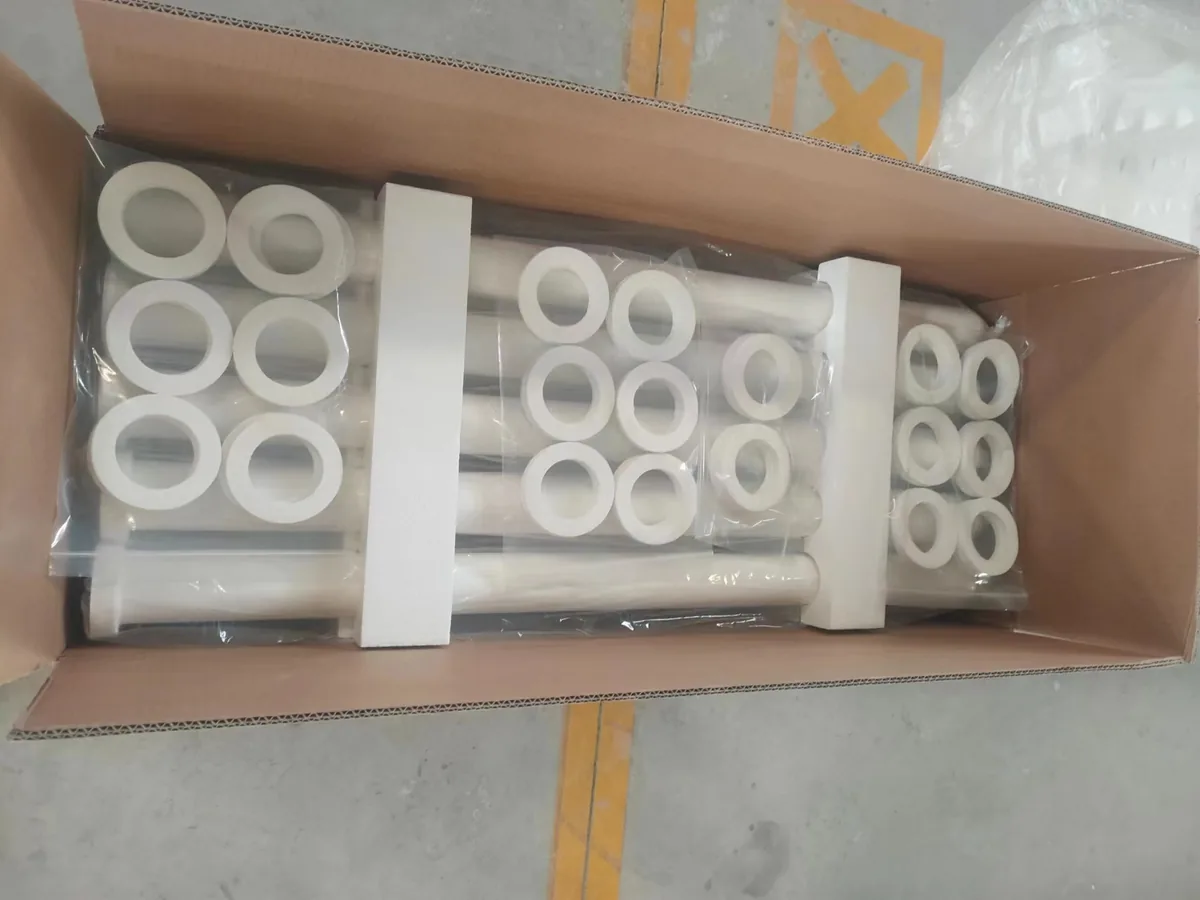
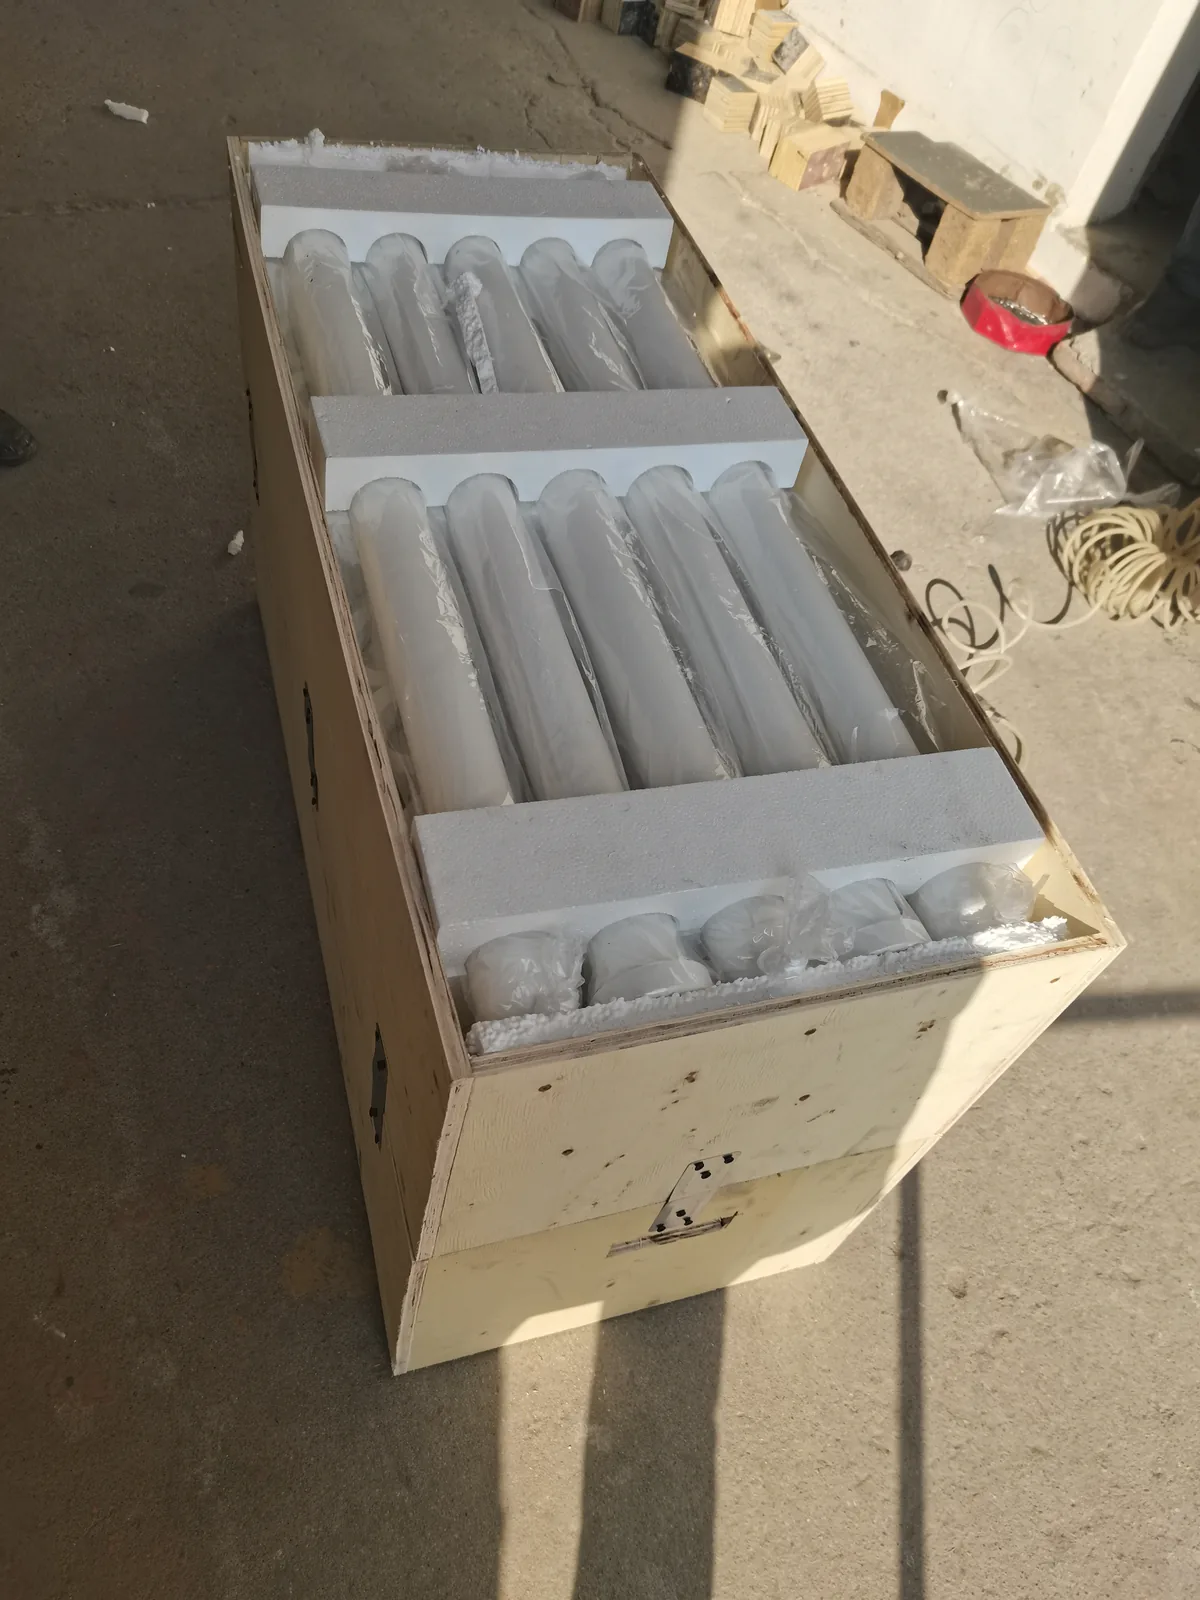
Die Elemente werden in schaumstoffgestützten Kartons geliefert, sind bis zu 10-fach stapelbar und sollten erst unmittelbar vor der Installation ausgepackt werden.
| Position | Spezifikation | Anmerkungen |
|---|---|---|
| Abmessungen | Ø150 × Ø110 × 3.000 mm | 20 mm Wandstärke |
| Einheitsgewicht | 7,5 kg (Chargentoleranz <0,5 kg) | Weißes Rohr |
| Formgebungsverfahren | Integrierte Vakuum-Negativdruck-Formgebung | Europäisches Verfahren |
| Porosität | >80% | |
| Fasermischung | 70% heimische + 30% importierte Faser | |
| Anfänglicher Druckverlust | 300 Pa | Bei 1 m/min Filtrationsgeschwindigkeit, sauberes Rohr |
| Betriebsdruckverlust | <1.500 Pa | Glasindustrie typischerweise 900–1.300 Pa bei 1 m/min |
| Bruchrate | <0,2% innerhalb von 3 Jahren | Bei korrekter Installation; Rohre brechen im Betrieb praktisch nie |
| Lebensdauer (inkl. Armaturen) | >5 Jahre | Gezählt ab 168-Stunden-Abnahme |
| Produktionskapazität | 72.000 Rohre / Jahr | |
| Lieferzeit | <60 Tage |
Material- und Leistungsspektrum über die gesamte Reihe:
| Eigenschaft | Wert |
|---|---|
| Chemie | Al₂O₃ + SiO₂ >90% |
| Farbe | Weiß / Creme |
| Dichte | 300–400 kg/m³ |
| Temperaturklassen | 600 °C und 1.000 °C Dauerbetriebsklassen; maximale Einsatztemperatur 1.050 °C |
| Porengrößenbereich | 10–180 μm, über die Wandstärke abgestuft |
| Druckfestigkeit | >1.000 N |
| Schlagfestigkeit | >0,6 MPa |
| Maximale Filtrationsgeschwindigkeit | 1,5 m/min |
| Typische Partikelemission | <5 mg/Nm³ |
| Statischer Widerstand | 326 Pa |
| Maximale Elementgröße | 3.000 mm lang × Ø150 mm, 1,4 m² Filterfläche pro Element |
| Erfasst | PM2,5 und Submikron-Partikel |
Größen und Auswahl: 36 Standardmodelle

Standardelemente decken Längen von 500 bis 3.000 mm, Außendurchmesser von 60 / 120 / 150 mm und Innendurchmesser von 40 / 80 / 110 / 120 mm ab, mit T-Typ- oder Y-Typ-Flanschen. Die Filtrationsfläche reicht von 0,2 bis 1,4 m² pro Element und das Einheitsgewicht von etwa 0,4 bis 9,5 kg.
Es sind zwei Bauserien erhältlich: weiße katalysatorfreie Rohre (AW-Serie) und katalysatorbeladene DeNOx-Rohre (AC-Serie), beide in ultrahochtemperatur- und endverstärkter Bauweise.
| Modell (Beispiel) | Länge mm | AD / ID mm | Flansch | Fläche m² | Gewicht kg |
|---|---|---|---|---|---|
| AW500 | 500 | 60 / 40 | T | 0.2 | 0.4 |
| AW1000 | 1,000 | 150 / 110 | T | 0.48 | 3.2 |
| AW1250 | 1,250 | 60 / 40 | T | 0.23 | 0.8 |
| AW2000 | 2,000 | 150 / 110 | T | 1.0 | 5.0 |
| AW3000 | 3,000 | 150 / 110 | T | 1.4 | 8.5 |
| AW1950 | 1,950 | 150 / 110 | Y | 1.0 | 5.0 |
| AW2400 | 2,400 | 120 / 80 | T | 0.9 | 5.5 |
Vollständige Modellliste und Auswahllogik: → Auswahlleitfaden für Keramikfilterelemente
Katalysatorbeladene Rohre: DeNOx verifiziert durch das CAS-Prozessinstitut

Die Katalysatorleistung wurde vom Staatlichen Schlüssellabor für Mehrphasen-Komplexsysteme, Institut für Verfahrenstechnik, Chinesische Akademie der Wissenschaften, an Katalysatorrohrproben von Ø60 × 50 mm (10 mm Wandstärke) getestet. Testbedingungen: Anströmgeschwindigkeit 0,5–0,8 Nm/min (Arbeitsflächengeschwindigkeit 0,9–1,8 m/min), Einlass-NO 700 ppm (1.400 mg/Nm³), Ammoniak-zu-NOx-Molverhältnis 1, 170–450 °C, mit 300 ppm SO₂ (900 mg/Nm³) und 10 Vol.% H₂O in den Schwefel-/Wasser-Fällen.
Mitteltemperatur-Katalysatorrohr: in schwefel- und wasserfreiem Gas nähert sich DeNOx ab 240 °C der theoretischen Rate. Bei Anwesenheit von 900 mg/Nm³ SO₂ und 10% Wasserdampf sinkt die Tieftemperaturaktivität, aber oberhalb von 280 °C haben Wasser und SO₂ kaum Einfluss. Empfohlener Betrieb bei 280 °C oder darüber; unterhalb von 280 °C SO₂ unter 35 mg/Nm³ halten für Langzeitbetrieb.
Tieftemperatur-Katalysatorrohr: in schwefel- und wasserfreiem Gas erreicht es 90% DeNOx bei 180 °C und nähert sich der theoretischen Rate ab 200 °C. Bei Anwesenheit von SO₂ und H₂O hält es noch 80% bei 180 °C und übersteigt 90% bei 200 °C. Empfohlener Betrieb bei 180 °C oder darüber, um Wasserkondensation zu vermeiden; für lange Lebensdauer SO₂ im Bereich von 5–30 mg/Nm³ halten.
Beide Rohre sind anwendbar für Glasöfen, Biomassekraftwerke, Müllverbrennung, Sondermüll und Kokereirauchgas. → Niedertemperatur-DeNOx: Wie katalytische Keramikfilter bei 170–300 °C funktionieren · → Produktseite für katalytische Keramikfaserfilter
Festigkeit, Lebensdauer und Verifizierung
Ein Dritttest nach GB/T 3002-2017 (Feuerfestmaterialien — Heißbiegefestigkeit) ergab eine Heißbiegefestigkeit von 1.016,14 N bei 600 °C. In Kombination mit der Druckfestigkeitsbewertung von >1.000 N erklärt dies, warum die Bruchrate bei Einhaltung der Installationsregeln über drei Jahre unter 0,2% bleibt — und warum die Filterlebensdauer in Jahren gemessen wird, nicht in Filterwechselzyklen. Katalysatorbeladene Rohre haben eine Katalysatorlebensdauer von 7–9 Jahren mit 5 Jahren Garantie.
Nicht-Katalysator-Version: → Nicht-katalytischer Keramikfaserfilter
Wo Heißgasfiltration bereits funktioniert

- Ultrahochtemperatur-Filtration: Herstellung von pyrogener Kieselsäure und Aluminiumoxid, Konverter-Abgas, Metallschmelze, chemische Prozesse
- SCR-DeNOx: Glasöfen, Biomasse- und Holzabfallfeuerung, Müllverbrennungsanlagen
- Säuregas-Feststoff-Trennung und Säurerückgewinnung: Salzsäure- und Schwefelsäurebetrieb
- Brenngasreinigung: Siedlungsabfall und Biomasse-Biogas
- Schwer- und Edelmetallrückgewinnung: Uran, Nickel, Kobalt, Lithium, Gold, Silber, Palladium, Platin und deren Oxidrückstände
Dokumentierte Installationen umfassen Glasöfen in Spanien und Costa Rica, Abfallverbrennungsanlagen für medizinische Abfälle und Metallschmelzöfen. → Anwendungen · → Dioxinentfernung aus Rauchgas von Müllverbrennungsanlagen

Inbetriebnahme und Betrieb – das Wichtigste
Keramikrohre verhalten sich in einem Punkt anders als Filterschläuche: Die Inbetriebnahme ist entscheidend. Das dokumentierte Verfahren:
- Bindemittelausbrand — das Gas langsam durch die Elemente auf 160 °C erhitzen und 16 Stunden bei 160–170 °C halten, um das organische Bindemittel sicher zu zersetzen.
- Vorbeschichtung — Vorbehandlungspulver (z. B. Branntkalk, Talkum, SiO₂, Al₂O₃ oder Flugasche der Klasse 1) dosieren, um eine Schutzschicht von 200 g/m² aufzubauen; etwa 40 g pro 1.000-mm-Element oder 300 g pro 3.000-mm-Element, wiederholt über mindestens drei vollständige Reinigungszyklen.
- Impulsreinigung — niemals am oder unterhalb des Taupunkts pulsen; zwischen oberen und unteren ΔP-Grenzen reinigen und Überreinigung vermeiden, die ebenso schädlich ist wie Unterreinigung. Ein stabiler ΔP wird normalerweise innerhalb von 24–48 Stunden erreicht.
- Überwachung — den Auslass mit einer triboelektrischen Sonde oder einem Opazitätsmessgerät überwachen; alles über 5 mg/Nm³ (oder über dem üblichen Wert) signalisiert ein Leck, das bis zu seinem Modul zurückverfolgt werden muss. Fluoreszenzpulver mit UV-Licht lokalisiert Dichtungslecks.
- Abschaltungen — das Gerät während der Abschaltung über 120 °C halten, um Kondensation zu verhindern, Einlass und Auslass gegen Feuchtigkeit abdichten und nach längeren Stillständen das vollständige Inbetriebnahmeverfahren wiederholen.
→ Keramikfilterrohre vorbehandeln: Warum es wichtig ist und wie man es macht · → Installation und fluoreszierende Leckerkennung Schritt für Schritt
Was Sie mit Ihrer Anfrage senden sollten
Um ein Gerät auszulegen oder Ersatzelemente anzubieten, senden Sie: Gasdurchfluss (Nm³/h), Betriebs- und Spitzentemperatur, Staubbeladung und Staubchemie, Sauergas- / NOx- / Dioxin-Konzentrationen und Emissionsziele, verfügbare Stellfläche und Rohrbodenlayout (für Nachrüstungen) sowie Verfügbarkeit von Druckluft. Elementzeichnungen, Flanschtyp (T/Y) und Menge beschleunigen Angebote für Ersatzteile.













