
良好 陶瓷滤芯选型 是三算一化学校验,而大多数规格都把顺序搞错了:他们先选尺寸,然后才发现气体与材料不匹配。本指南反其道而行之。先读取气流,然后用标准 φ150 × φ110 × 3,000 mm 几何尺寸将气体体积换算为滤芯数量,再根据你的风机建立压降预算,然后对照决定滤芯能否存活的四个边界筛选化学性质。下面的每个数字都可以直接写入询价单。
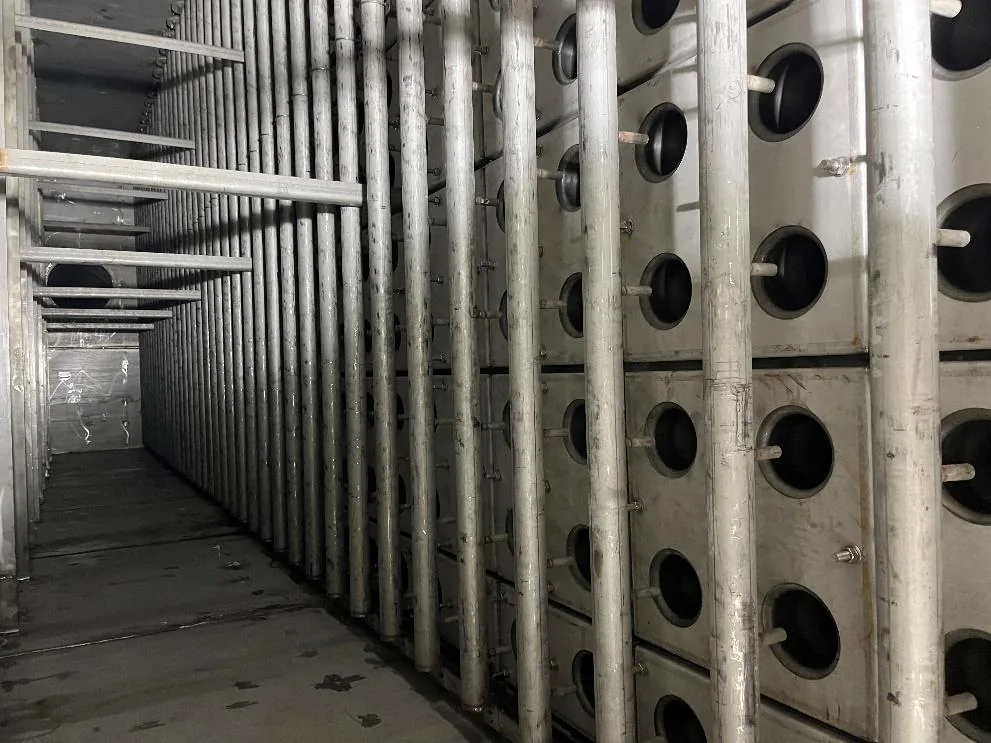
第 1 步:先读气流,再看样本
四个烟气特性决定其他一切:温度分布、粉尘负荷、水分以及酸碱含量。记录连续温度、峰值温度以及峰值持续时间,因为额定连续600°C、峰值1000°C的陶瓷滤芯仍需要受控的升温速率以避免热冲击。以g/m³为单位记录粉尘负荷和粒径分布,因为细小黏性粉尘会将你推向速度区间的下限。记录水分,因为当体积占比超过20%时,毛细冷凝会伪装成堵塞。还要记录具有化学影响的组分——HF、H₃PO₄、游离碱和SO₂。
第 2 步:几何、面积和滤芯数量
标准滤芯给你什么
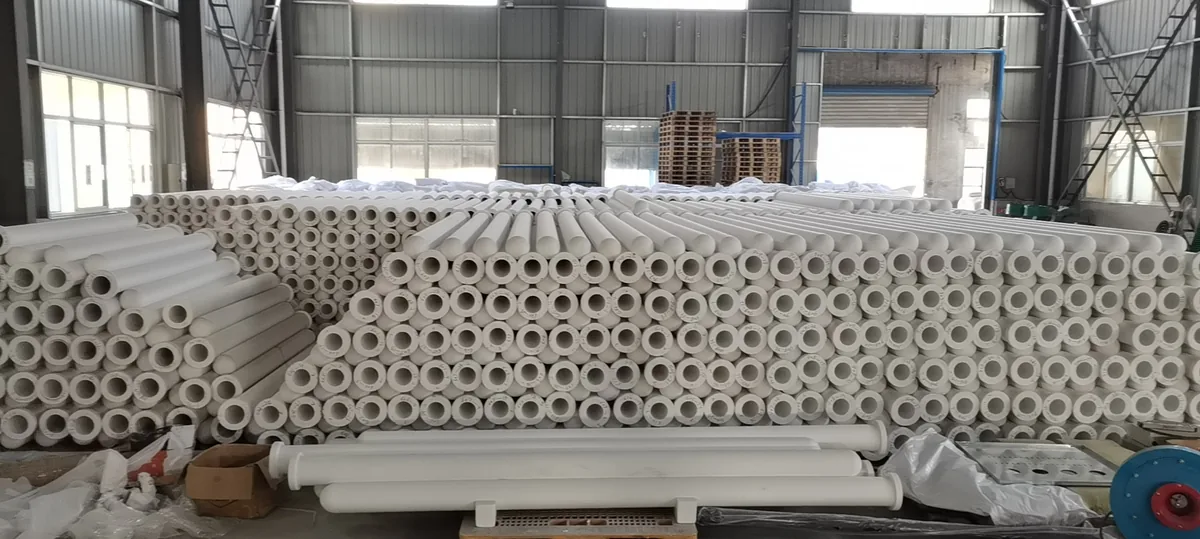
标准烛式滤芯为 φ150 × φ110 × 3,000 mm,壁厚 20 mm,孔隙率 >80%。制造公差为外径 ±2 mm、长度 ±20 mm,两者都应写入采购订单,因为压紧装置和管板设计取决于它们。孔隙率数字并非奇谈:高于 80% 的开孔率正是滤芯在 1 m/min 面速(洁净)下保持 300 Pa 压降,同时仍能承受自身重量和高温下脉冲载荷的原因。过滤面积来自外表面——每个标准滤芯约 1.41 m²——这就是你用来除气体体积的数字。在确定布局前,对照 已发布的滤芯尺寸 进行确认。
将气体体积换算为滤芯数量
将面速设计为 2–5 cm/s,即约 1.2–3.0 m³/min 每 m²。将工作温度下的实际气体体积除以所选速度得到过滤面积,再除以 1.41 m² 得到滤芯数量。下表显示了 60,000 m³/h 气流的范围;关键在于你为压降以及催化工况下壁内停留时间所交换的容器尺寸有多大。
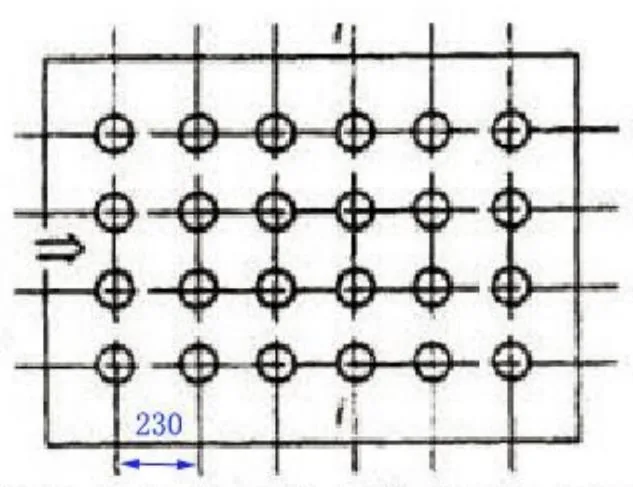
始终将数量向上取整,然后在接受之前将其布置在管板上。纸面上正确的数量仍可能在间距上失败:滤芯需要足够间距,以便脉冲射流到达封闭端,并让一个人在不碰到相邻滤芯的情况下取出一根烛式滤芯。还要检查峰值气体体积,而不仅仅是平均值——如果工艺波动每个周期使流量翻倍十分钟,则按波动工况选型或规定旁路,因为滤芯不会原谅这一点。
搬运重量是同一计算的一部分。标准非催化烛式滤芯重约 7.5 kg,催化版本约 8.5 ± 0.5 kg,这决定了起吊方法、包装规格以及更换所需人数。要求滤芯包装时保护密封面;大多数运输损坏发生在烛式滤芯端部,而不是壁体。
| 设计速度 | 等效负荷 | 所需过滤面积 | 约滤芯数(60,000 m³/h) |
|---|---|---|---|
| 2.0 cm/s | 1.2 m³/min 每 m² | 833 m² | 590 |
| 2.5 cm/s | 1.5 m³/min 每 m² | 667 m² | 472 |
| 3.0 cm/s | 每平方米 1.8 m³/分钟 | 556 m² | 393 |
| 4.0 cm/s | 每平方米 2.4 m³/分钟 | 417 m² | 295 |
| 5.0 cm/s | 每平方米 3.0 m³/分钟 | 333 m² | 236 |
经验法则: 对于细微或粘性粉尘、停留时间至关重要的催化工况,以及粉尘负荷高到滤饼(而非滤芯)将主导阻力时,选择该区间的下半部分。仅当容器占地面积成为约束条件时,才选择上半部分。
第 3 步:建立压降预算
不要只给风机供应商一个数字。在 1 m/min 面速下,洁净滤芯为 300 Pa(洁净状态);整个系统稳定在 900 至 1,500 Pa 之间,玻璃窑炉工况下通常为 900–1,300 Pa。拆分预算,这样当阻力漂移时,您就知道是哪一部分发生了变化。请记住,洁净数值是在 1 m/min 下给出的,并随速度成比例变化,因此接近区间上限运行的容器在任何粉尘到达之前起始值就更高。
| 组成部分 | 设计值 | 备注 |
|---|---|---|
| 参考速度下的洁净滤芯 | 面速 1 m/min 时为 300 Pa(洁净状态) | 随所选面速成比例变化 |
| 粉尘滤饼与残留层 | 250–500 Pa | 由清灰频率和粉尘粘性决定 |
| 管板、气室与滤芯支撑 | 150–300 Pa | 布局问题最先在这里显现 |
| 管道、风门与灰斗 | 200–400 Pa | 通常沿用现有装置的配置 |
| 系统总阻力 | 900–1,500 Pa(玻璃窑炉为900–1,300 Pa) | 对照引风机曲线确认并留有余量 |
然后决定你将如何解读趋势,因为这正是预算的用途所在。清灰后阻力缓慢上升意味着滤饼未能脱落,这指向水分、ABS或脉冲过短。阶跃变化意味着滤袋破损或密封失效。阻力下降同时烟囱排放上升,几乎总是意味着密封或管板问题而非滤料问题,而这是备用滤袋无法解决的唯一情况。
第4步:化学——决定存亡的边界
这一步一旦跳过,保修即告失效。持续HF高于5 ppm会侵蚀纤维结合。磷酸(H₃PO₄)雾滴被完全排除在工况之外。游离Na₂O或K₂O碱金属会在高温下助熔表面,除非在上游投加碱性吸附剂。催化段运行温度低于280°C时,SO₂必须保持在35 mg/m³以下。水分按体积保持在20%以下。以上每一项都可在采购前核查,且在上游解决远比事后争论便宜得多。
| 组分 | 边界条件 | 为何重要 |
|---|---|---|
| HF | 持续低于5 ppm | 侵蚀纤维结合,缩短滤袋寿命 |
| H₃PO₄雾 | 排除 | 与纤维相反应;无安全运行区间 |
| Na₂O / K₂O | 仅在存在碱性吸附剂时 | 游离碱金属在高温下助熔表面 |
| SO₂低于280°C | 低于35 mg/m³ | 亚硫酸氢盐凝结和催化剂遮蔽 |
| 水分 | 体积分数低于20% | 毛细凝结表现为堵塞 |
| ABS沉积 | 定期在350°C下再生12小时 | 分解沉积物并恢复基线阻力 |
化学条件应通过分析确认,而非依据工艺描述。五年前的材料安全数据表或设计基准不是气体分析,而引发问题的组分——HF、磷酸雾滴、游离碱金属——很少是工艺工程师主动提及的。在过滤器入口、运行温度下取样,并在最恶劣季节重复取样,因为水分和酸露点随环境条件以及燃料或原料变化而移动。
在同一温度区间存在氨逃逸时,亚硫酸氢铵是必然产物而非可选项。将其视为维护周期:按逃逸速率设定间隔,计划在350°C下再生12小时,并记录再生前后的压差,以便判断间隔是否合适。
第5步:温度以及是否需要催化
如果仅需过滤,则 非催化陶瓷纤维滤芯 在600°C下连续运行并能承受高达1000°C的峰值,这覆盖了窑炉、熔炉和大多数冶金烟气流,无需任何冷却阶段。如果要求还包括NOx或二噁英,则 催化陶瓷纤维滤芯 在170–300°C范围内工作,最佳温度为220–260°C:使用低温配方时,200°C下脱硝率约为90%,280°C下约为98%,通过选择性催化氧化可实现高达99.5%(TEQ)的二噁英分解。两种情况下除尘效率均保持在99.9%以上。需要避免的错误是为仅在异常工况期间才进入该温度窗口的气流指定催化元件。
第6步:净化空气、寿命与质保
净化空气与压差控制
指定使用0.4–0.7 MPa的干燥、无油压缩空气,脉冲持续时间为0.1–0.15 s,并采用压差触发而非固定定时器。脉冲时间短是因为滤芯是刚性的:它通过冲击而非弯曲来释放滤饼。储气罐的选型应确保完整清灰序列完成后总管压力不低于0.4 MPa,并确保触发变送器安装在洁净侧且有趋势记录,因为它在未来五年内既是控制输入也是状态监测器。
寿命、质保与备件
使用寿命超过5年,并有5年书面质保作为保障,因此商业问题不是更换频率,而是质保实际衡量的是什么:在调试时记录洁净基线并随质保记录保存。储备足够的备用滤芯以更换一整排,因为单个滤芯是可更换的,而实际损耗机制是搬运损坏而非磨损。Anchor Filter自2019年起生产这些滤芯,已交付40多个项目;我们在发货前执行的检验流程详见我们的 质量与检验页面.
常见问题
如何将气体体积换算为陶瓷滤芯数量?
将工况气体体积除以设计气速1.2–3.0 m³/min每m²得到过滤面积,再除以一个标准φ150 × φ110 × 3,000 mm滤芯的外表面积,约1.41 m²。对于60,000 m³/h、气速1.5 m³/min每m²的情况,约为667 m²,即约472个滤芯。始终向上取整,然后根据管板间距核对数量。
风机数据表中应写入多大的洁净压降?
滤芯在1 m/min面速(洁净)下报300 Pa,包括管道和灰斗在内的完整系统报900–1,500 Pa,玻璃窑炉工况下典型值为900–1,300 Pa。由于洁净值是以1 m/min为基准的,在加上其余预算之前应将其换算到实际设计气速,并确认风机在范围上限仍有裕量。
哪些化学成分会使陶瓷滤芯不合格?
持续HF高于5 ppm、任何磷酸雾,以及上游没有碱性吸附剂的情况下的游离Na₂O或K₂O碱金属。在280°C以下的催化工况中,SO₂高于35 mg/m³和体积含水量高于20%也超出适用范围。这四种情况都可以通过上游吸附剂投加、气体调理或更好的保温来解决——它们不是放弃该技术的理由。
催化还是非催化:如何选择?
根据烟气温度和许可证来选择。非催化滤芯可连续承受600°C、峰值1000°C。催化滤芯仅在170–300°C窗口内工作,最佳为220–260°C,但在200°C时约增加90%的脱硝率,在280°C时约98%,二噁英破坏率高达99.5%(TEQ)。如果你的烟气流无法维持该窗口,就购买非催化滤芯并单独处理NOx。
采购订单上应注明哪些公差和检验项目?
注明几何尺寸为φ150 × φ110 × 3,000 mm,壁厚20 mm,孔隙率>80%,公差为外径±2 mm、长度±20 mm。加上洁净压降验收标准:1 m/min面速(洁净)下300 Pa,交货时进行外观和尺寸检查,以及保护滤芯端部的包装,因为大多数运输损坏发生在密封面而非壁体。
将您的气体体积、温度曲线和气体分析发送给我们,我们将为您提供滤芯数量、压降预算和气流化学筛查—— 申请选型计算.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文