
陶瓷滤芯的安装环节,往往决定了一根刚性滤管的服役寿命是成是败。滤芯本身是一件坚固的工程制品——烧结陶瓷纤维管体,壁厚20毫米,孔隙率超过80%,额定可连续承受600°C工况,峰值可达1000°C——但它在弯曲方向上易碎,且对安装偏差毫不宽容。一根管如果坐落在损坏的垫圈上、被夹持得偏离垂直方向几毫米,或者抵在合金材质不对的金属限位件上,通常会比相邻的管子早得多失效,并连带拖垮隔仓压差和排放保证。本指南阐述了我们在现场规定的机械安装顺序,随后介绍荧光粉检漏程序,用以在交付前证明容器气密性合格。
为什么安装精度决定滤管寿命
柔性滤袋能容忍令人惊讶的粗暴对待。它可以被拉过略微失圆的笼架,随每次脉冲而弯曲,还能在超过一毫米的偏差下拉伸而不抱怨。刚性陶瓷管则完全做不到这些。它是一个刚性、脆性的实体,会把每一个安装误差直接转化为密封面处和夹具夹持点处的应力。
现场数据表明,三种失效模式占主导地位,而三者都可追溯到安装环节,而非材料本身:
- 点载荷。 夹具只压在管子的一侧,或者支撑环边缘有毛刺,都会把载荷集中在陶瓷的一小块区域上。管子能挺过开车阶段,然后在第一次热循环中开裂。
- 密封面旁通。 垫圈被撕裂、碳化或压缩不均,会让原气直接窜到净气侧。压差几乎不动,这正是装置直到烟囱测试时才察觉的原因。
- 管间磨损。 两根管子安装时相互接触,会在摩擦处产生磨损。磨损斑块上不再形成粉尘层,管子局部失去过滤能力。
这些问题都不会在第一周显现。它们出现在第六个月到第十八个月之间,到那时隔室不得不打开,失效管子被拔出,整个流程重复一遍。第一次就把安装做对,是你所能买到的最便宜的五年运行成本。
让金属配件匹配气体温度
金属配件——夹具、支撑环、喷吹管和管板适配器——必须根据它们实际接触的温度来选择,而不是炉出口温度。尾端容器净气室中的夹具,与900°C窑炉过滤器中的夹具所处环境截然不同,而设计选型人员常常把一份物料清单照搬到两个装置上,从而犯下这种错误。 陶瓷滤芯 本身也是如此:要根据工况匹配等级,而不是照搬上一个项目。
所有金属件在进入容器之前都应经过激光切割和去毛刺处理。夹具边缘留下的毛刺不是外观问题;它会成为陶瓷表面上的点载荷,并在装置开始循环后成为裂纹萌生点。
| 工况区间 | 管板处气体温度 | 典型配件材料 | 限制因素 |
|---|---|---|---|
| 低温尾端 | 170–300°C | 316L不锈钢;碳钢仅用于金属温度始终高于酸露点的场合 | 露点以下的腐蚀,而非高温 |
| 中温 | 300–600°C | 304 或 316 不锈钢 | 强度损失与氧化 |
| 高温 | 600°C 以上 | 310S 耐热不锈钢或镍基合金 | 蠕变与起皮;预留热膨胀空间 |
| 每个带 | 任意 | 激光切割,去毛刺,无锐边 | 毛刺是陶瓷上的一个点载荷 |
当设计温度不确定时,应指定高一个等级的带,并预留生长间隙。一个合金正确但没有膨胀空间的夹具,会像用错钢材的夹具一样有效地对管施加负载。
陶瓷滤芯安装:分步顺序
以下顺序假设为顶部进入式容器,管从管板悬挂,并通过从上方脉冲喷射进行清洁。底部进入式和水平布置遵循相同的逻辑,只是提升步骤相反。
- 勘察管板。 检查孔径与管外径是否匹配,确认平整度,并打磨掉焊渣。受热变形的管板无法使刚性管就位,再大的夹具扭矩也无法解决这个问题。
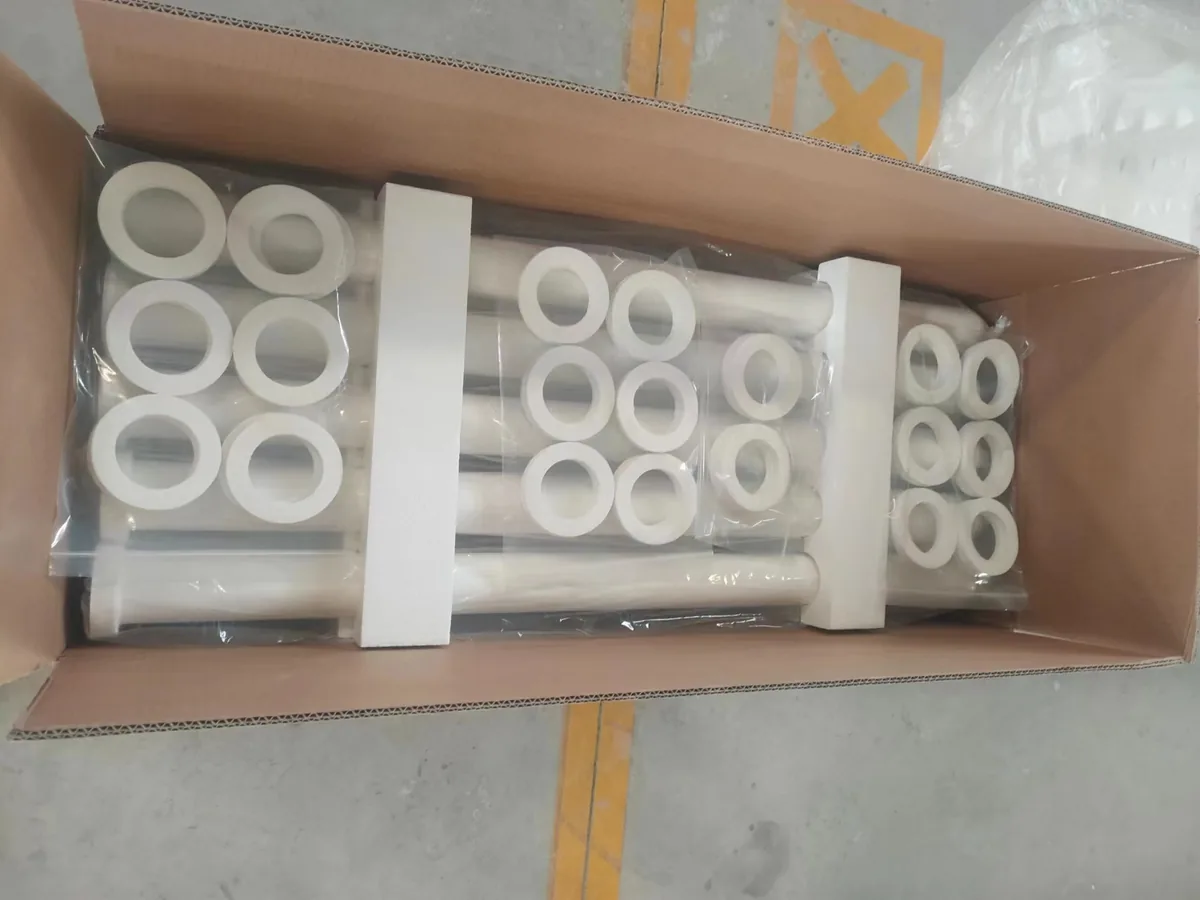
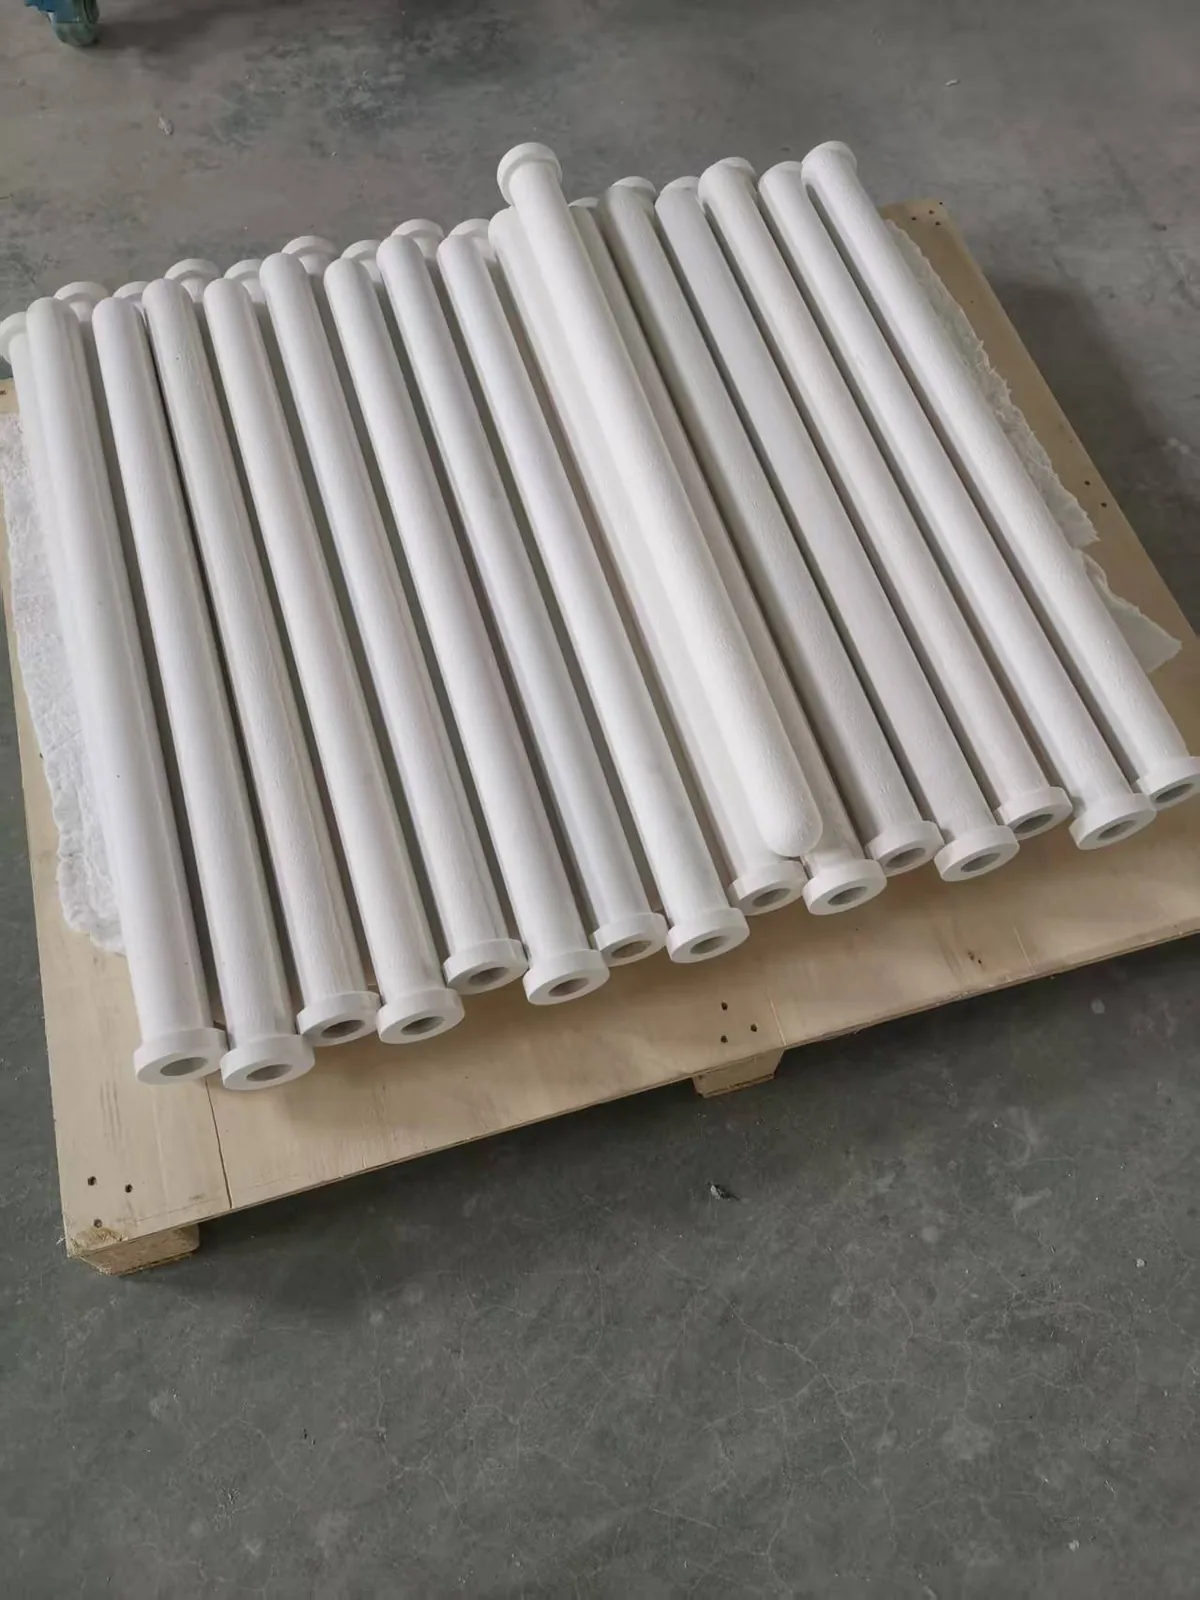
- 起吊前核实管尺寸。 标准元件为 φ150 × φ110 × 3,000 mm,壁厚 20 mm,外径公差 ±2 mm,长度公差 ±20 mm。拒收任何端部崩边、边缘裂纹或密封面损坏的产品。
- 检查陶瓷硅酸铝纤维垫片。 这是泄漏测试失败最常见的原因。如果垫片撕裂、碳化或失去弹性,请更换。
- 准备五金件。 激光切割夹具和支撑件,去除每个边缘的毛刺,并确认合金与上表中的工况带匹配。
- 从清洁侧安装管。 将垫片放好后,将管垂直下放到喉部。不要用锤子敲击,也不要将其撬靠在管板上——陶瓷没有屈服点,因此不会变形,只会开裂。
- 对齐管。 它应自由且垂直地悬挂,密封面水平,且不受夹具预载。检查相邻管之间的间隙;它们沿长度方向任何位置都不得接触。
- 均匀安装夹具。 按十字交叉顺序拧紧至规定扭矩,使垫圈在整个圆周上均匀压缩,而不是一侧受力过大。
- 安装喷吹管。 在关闭箱室之前,检查每个管口的喷嘴同心度。
- 清理箱室。 清除料斗中的工具、包装碎屑和陶瓷粉尘,然后关闭并密封检查门。
安装后检查:垫圈、密封件和间隙
在容器关闭之前,对每根滤管执行相同的检查清单。这只需一小时,却能避免代价高昂的停机重开。
- 垫圈状况。 检查每根滤管上的陶瓷硅酸铝纤维垫圈。如发现损坏、碳化或压缩后不再回弹,应予更换。
- 夹具扭矩。 沿圆周均匀达到规定值,而非“拧紧即可”。
- 喷吹管对中。 喷嘴对准每个管口中心,管道应有支撑以防下垂。
- 管间间隙。 滤管之间不得接触,并在运行温度上限留有热膨胀空间。
- 料斗和门。 无碎屑残留,门垫圈就位,无未密封的穿孔。
垫圈检查值得比通常获得更多的关注。陶瓷硅酸铝纤维垫圈在一个运行周期内处于高温酸性气流中,其弹性远在出现明显损坏之前就已丧失。如果按压时不回弹,就无法密封,再大的扭矩也无法弥补。
荧光粉检漏:操作步骤
检漏是移交前的最后一步,也是唯一能提供直接目视证据而非根据压力读数推断的步骤。荧光示踪剂使泄漏路径在紫外光下可见,这意味着微小的阀座泄漏能在第一天就被发现,而不是等到下一次烟囱测试。
有两个条件不可妥协。引风机必须以设计风量运行,脉冲喷吹清灰系统必须在测试期间停止运行。风机低于设计风量运行将无法将示踪剂吸入每条泄漏路径;清灰系统运行则会在你观察之前将示踪剂从滤管上清除。
剂量需提前称量:每平方米过滤面积5–10克荧光粉。剂量不足会产生微弱、模糊的痕迹;剂量过大会产生雾状光晕,使一切发光而无法提供有效信息。
- 确认引风机处于设计风量,脉冲喷吹清灰系统已隔离。
- 按每平方米过滤面积5–10克称量示踪剂。
- 在进气管道的一个开口处投加粉末,或在容器设有下部检查口的位置投加。
- 让其循环几分钟,使隔室内的每根滤管都接触到粉末。
- 停止风机,等待粉末沉降。
- 带着紫外灯进入洁净侧,扫描每个管口、垫圈线、焊缝和法兰。
- 标记每一处痕迹,修复根本原因,并重复测试,直到隔室洁净为止。
| 测试参数 | 规定值 |
|---|---|
| 风机运行 | 引风机在设计风量下运行 |
| 清灰系统 | 测试期间脉冲喷吹系统停止运行 |
| 示踪剂剂量 | 每平方米过滤面积5–10克 |
| 注入点 | 进气管道上的开口,或下部检查口 |
| 检查方法 | 风机停止且粉末沉降后,在洁净侧用紫外灯检查 |
| 验收标准 | 任何管口、密封处或焊缝均不得有连续的荧光痕迹 |
顺序比剂量更重要。如果清灰系统在测试期间运行,落在滤管上的粉末会立即被吹回气流中,痕迹就不会在你需要看到的位置形成。
判读痕迹
管口处的连续痕迹几乎总是意味着垫圈问题:垫圈型号错误、垫圈损坏,或夹紧压缩不均匀。应拔出滤管、更换垫圈并重新安装到位,而不是简单地进一步拧紧夹具,因为对刚性滤管过度施力会将应力传递到陶瓷上。
沿焊缝或门法兰出现的痕迹指向制造或装配问题,而不是过滤器本身。这些问题通常通过焊接或更换门垫圈来修复,并且应当记录下来,因为同一焊缝处反复出现痕迹意味着壳体在热负荷下发生了位移。
均匀分布在许多滤管上的微弱痕迹通常根本不是泄漏。它是投加造成的假象——粉末过多、沉降时间过短,或管道中残留有前一次测试的粉末。在开始拔出滤管之前,用新鲜且称量正确的剂量重新进行测试。
喷吹管配置:每根喷吹管对应多少根滤管
压缩空气分配有一个硬性限制,值得在设计阶段就确定下来,因为它决定了隔室布局。每根喷吹管通常覆盖18–20根小直径滤管,或8–10根大直径滤管。超过这些数量会降低歧管远端的脉冲压力,导致该排末端的滤管始终无法正常清灰。
| 滤管类型 | 每根喷吹管的滤管数量 | 备注 |
|---|---|---|
| 小直径陶瓷滤管 | 18–20 | 最常见布置;根据脉冲数量核对接收器容积 |
| 大直径陶瓷滤管 | 8–10 | 每次脉冲气量更高;需要更大的压缩机余量 |
| 混合直径 | 按工程计算确定 | 请勿在同一根喷吹管上混用不同直径 |
如果这一点做错,其后果会表现为压差缓慢且不均匀地上升:少数滤管长期挂着一层永久性滤饼,而相邻滤管却保持洁净,整个仓室看起来像是设计不足,但实际上只是配管不足。
为什么刚性滤管不会挠曲,以及为什么这能抑制二次扬尘
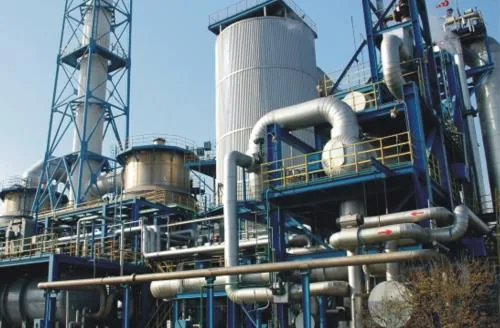
该设备的脉冲喷吹清灰在0.4–0.7 MPa下运行0.1–0.15 s,由压差触发,而不是由固定定时器触发。由于滤管是刚性的,脉冲不会使其膨胀。织物滤袋会在脉冲下膨胀并回弹,而这种运动会把一部分刚刚释放的粉尘直接抛回气流中——这就是二次扬尘,随后必须重新过滤,并会在每次清灰循环后表现为压力尖峰。
刚性陶瓷滤管完全没有这种运动。脉冲使粉尘滤饼成片脱落,滤饼落入灰斗,不会发生再夹带,也不会产生二次扬尘羽流。正是由于这一特性,清灰间隔可以完全根据压差来设定,也正是由于这一特性,脉冲后的压力曲线是平坦的,而不是带尖峰的。
这也是滤管在长期运行中保持形状的原因。它不会因反复挠曲而产生疲劳,这是该滤芯预期使用寿命超过5年并附带5年书面质保的重要原因之一。
移交时需记录的调试值
在运行稳定后的第一天记录以下数据,并将其作为质保期内的基准值。这些数据就是我们发布在 性能数据 页面上的数值,也是后续每次诊断时用于对比的数值。
| 项目 | 数值 |
|---|---|
| 初始压降 | 面速 1 m/min 时为 300 Pa(洁净状态) |
| 稳定运行时的系统阻力 | 900–1,500 Pa |
| 过滤速度 | 2–5 cm/s(约 1.2–3.0 m³/min 每 m²) |
| 脉冲喷吹清灰 | 0.4–0.7 MPa,0.1–0.15 s,由压差触发 |
| 过滤效率 | >99.9% |
| 二噁英去除(催化级) | 高达99.5%(TEQ) |
| 设计寿命 | 5 年以上,并提供 5 年书面质保 |
自2019年以来,我们一直从事这些系统的设计、安装和调试,已交付40多个项目,包括广州南沙一条750吨/日的城市垃圾焚烧线和山东一条自2019年起持续运行的2,500吨/日水泥熟料生产线。此处描述的安装规范正是这些现场所采用的规范。在不需要脱硝(DeNOx)工序的情况下,同样的流程也适用于我们的 非催化陶瓷纤维滤管.
常见问题
一个仓室的陶瓷滤管安装需要多长时间?
对于在标准仓室作业的四人班组,机械安装包括垫片更换和喷吹管对中,需要一到两天。荧光粉检漏还需增加大约半天,包括沉降和检查时间。赶工跳过检漏测试是项目上代价最高的捷径。
如果旧垫片看起来完好,可以重复使用吗?
只有当它从未在高温酸性气流中服役过,并且压缩后仍能回弹时才可以使用。实际上,在任何换管作业中,我们都会按标准更换陶瓷硅酸铝纤维垫片。垫片的成本仅为第二次打开容器所需人工费用的一小部分。
为什么在检漏期间必须停止脉冲喷吹清灰系统?
因为示踪粉需要停留在其落点处。如果清灰系统运行,沉积在泄漏路径周围的粉末会在紫外线检查之前被吹回气流中,泄漏点就变得不可见。停止清灰系统,运行风机,投加示踪粉,停止风机,让其沉降,然后进行检查。
如果泄漏在开机后才发现怎么办?
在运行中发现的泄漏通常表现为压差异常升高,或某个仓室净气侧出现粉尘。修复方法相同:隔离该仓室,打开它,通过示踪测试找到失效的密封座或垫片,然后更换垫片。区别在于你已经损失了生产时间。
检漏应多久重复一次?
每次换管时、任何重大壳体维修后,以及作为年度停炉检查的一部分。每次停炉都进行示踪测试的工厂,在两次测试之间很少出现排放超标。有关检查频率的更多详情,请参见我们的 技术问答 页面。
正在规划陶瓷滤管安装或检漏审核?将您的容器图纸和气体分析发送给我们,我们的工程师将回复滤管数量、喷吹管布置和安装顺序。 申请安装审核.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文