
良好 陶瓷滤芯选型 需要三步计算和一次化学验证,而大多数规格书把顺序搞错了:他们先选尺寸,然后才发现气体与材料不匹配。本指南反其道而行。先读取气流,然后用标准φ150 × φ110 × 3,000 mm几何尺寸将气体体积换算为滤芯数量,再根据你的风机建立压降预算,最后对照决定滤芯能否存活的四个边界条件筛选化学兼容性。以下每个数字都可以直接写入询价单。
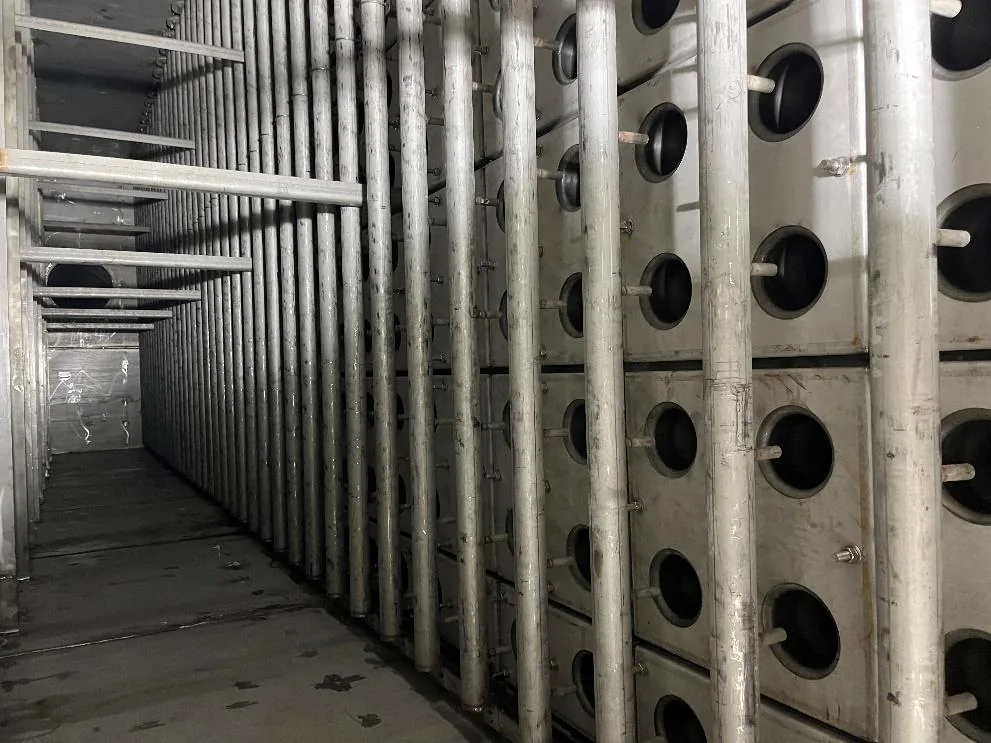
第1步:在查阅样本之前先读取气流
4つのストリーム特性が他のすべてを左右します:温度プロファイル、ダスト負荷、水分、そして酸またはアルカリ含有量です。連続温度、ピーク温度、およびピークがどれだけ持続するかを記録してください。なぜなら、600°C連続および1000°Cピークに定格されたセラミックエレメントであっても、熱衝撃を避けるために制御された昇温が必要だからです。ダスト負荷はg/m³で、粒子径分布も記録してください。細かく粘着性のあるダストは速度帯域の下限へと押しやるからです。水分を記録してください。体積基準で20%を超えると、毛細管凝縮が目詰まりとして自らを覆い隠すからです。そして化学的に重要な種——HF、H₃PO₄、遊離アルカリ、SO₂——を記録してください。
第2步:几何尺寸、面积和滤芯数量
标准滤芯能给你什么
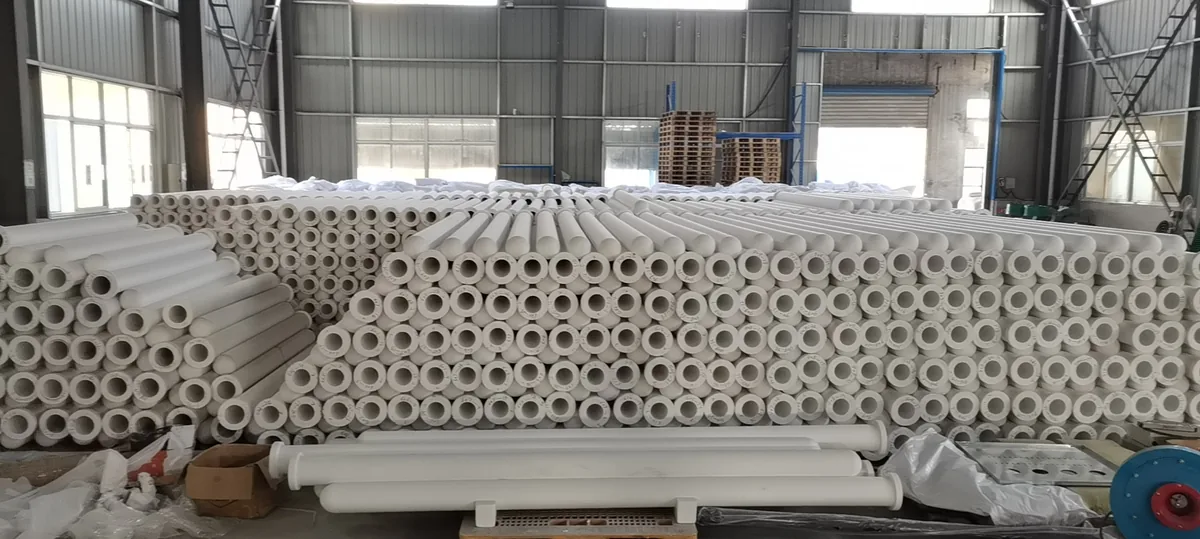
标准滤管为φ150 × φ110 × 3,000 mm,壁厚20 mm,孔隙率>80%。制造公差为外径±2 mm、长度±20 mm,两者都应写入采购订单,因为压紧装置和管板设计取决于它们。孔隙率这个数字不是猎奇:超过80%的开孔率才能使滤芯在1 m/min面速(洁净状态)下保持300 Pa压降,同时还能承受自身重量和高温下的脉冲负荷。过滤面积来自外表面——每个标准滤芯约1.41 m²——这就是你用来除气体体积的那个数字。在确定布局之前,请对照 已发布的滤芯尺寸 进行确认。
将气体体积换算为滤芯数量
设计面速为2–5 cm/s,即约1.2–3.0 m³/min每m²。将工作温度下的实际气体体积除以所选速度得到过滤面积,再除以1.41 m²得到滤芯数量。下表显示了60,000 m³/h气流的分布范围;关键在于你为压降以及在催化工况下为壁内停留时间牺牲多少容器尺寸。
始终将数量向上取整,然后在接受之前将其布置在管板上。纸面上正确的数量仍可能在间距上失败:滤芯需要足够的间距,以便脉冲射流能到达封闭端,并且一个人能提起滤管而不碰到相邻滤芯。还要检查峰值气体体积,而不仅仅是平均值——如果工艺波动使每个周期流量翻倍持续十分钟,请按波动工况选型或指定旁路,因为滤芯不会原谅这一点。
搬运重量是同一计算的一部分。标准非催化滤管重约7.5 kg,催化版本约8.5 ± 0.5 kg,这决定了起吊方法、包装规格以及更换所需的人数。要求滤芯包装时保护密封面;大多数运输损坏发生在滤管端部,而不是管壁。
| 设计速度 | 等效负荷 | 所需过滤面积 | 约需滤芯数(60,000 m³/h) |
|---|---|---|---|
| 2.0 cm/s | 1.2 m³/min每m² | 833 m² | 590 |
| 2.5 cm/s | 1.5 m³/min每m² | 667 m² | 472 |
| 3.0 cm/s | 1.8 m³/min per m² | 556 m² | 393 |
| 4.0 cm/s | 2.4 m³/min per m² | 417 m² | 295 |
| 5.0 cm/s | 3.0 m³/min per m² | 333 m² | 236 |
経験則: 微細または粘着性のあるダスト、滞留時間が重要な触媒用途、そしてダスト負荷が高く抵抗がエレメントではなくケーキによって支配される場合は、範囲の下半分を選ぶこと。圧力容器の設置面積が制約となる場合にのみ、上半分を選ぶこと。
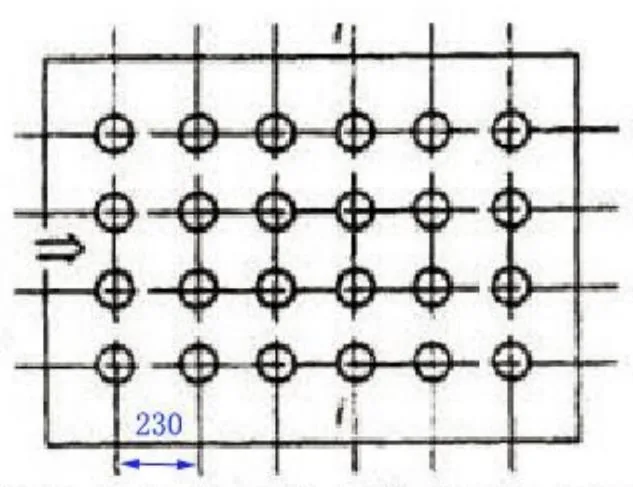
ステップ3:圧力損失の予算を組む
ファンベンダーに単一の数値を渡してはならない。清浄なエレメントは1 m/minの面速度で300 Pa(清浄時)であり、システム全体では900~1,500 Paに落ち着き、ガラス炉用途では900~1,300 Paが典型的である。抵抗が変動したときにどの寄与分が動いたか分かるように、予算を分割すること。清浄時の数値は1 m/minで示されており速度に比例してスケールするため、範囲の上限付近で運転する圧力容器はダストが到達する前からより高い値で始まることを忘れないこと。
| 寄与分 | 設計値 | コメント |
|---|---|---|
| 基準速度における清浄エレメント | 1 m/分の面速度で300 Pa(清浄時) | 選択した面速度に比例してスケールする |
| ダストケーキと残留層 | 250~500 Pa | 清掃頻度とダストの粘着性によって決まる |
| 管板、プレナム、エレメント支持体 | 150~300 Pa | レイアウトの問題はここに最初に現れる |
| ダクト、ダンパー、ホッパー | 200~400 Pa | 通常、既存のプラントから継承される |
| システム全体抵抗 | 900~1,500 Pa(ガラス溶解炉では900~1,300 Pa) | 余裕を持ってIDファン曲線と照合して確認する |
次にトレンドの読み方を決めましょう。それが予算の目的なのです。清掃後に抵抗がゆっくり上昇する場合は、ケーキが剥離していないことを意味し、水分、ABS、またはパルスが短すぎることが原因です。ステップ変化は、エレメントの破損またはシールの故障を意味します。抵抗が低下しつつスタック排出量が増加する場合は、ほぼ常にメディアの問題ではなくシールまたはチューブシートの問題であり、予備エレメントでは解決できない唯一の条件です。
ステップ4:化学組成 — 生存を決める境界線
これは省略すると保証が無効になるステップです。5 ppmを超える持続的なHFはファイバー結合を侵します。リン酸(H₃PO₄)ミストはそもそも適用除外です。遊離Na₂OまたはK₂Oアルカリは、上流でアルカリ性吸着剤を投入しない限り、高温で表面をフラックスさせます。触媒セクションが280°C以下で運転される場合、SO₂は35 mg/m³未満に保つ必要があります。水分は体積基準で20%未満に保ちます。これらはすべて購入前に確認可能であり、後で議論するよりも上流で修正する方がはるかに安価です。
| 成分 | 限界値 | 重要な理由 |
|---|---|---|
| HF | 5 ppm未満の持続 | ファイバー結合を侵し、エレメント寿命を短縮する |
| H₃PO₄ミスト | 除外 | ファイバー相と反応する;安全な運転範囲がない |
| Na₂O / K₂O | アルカリ性吸着剤が存在する場合のみ | 遊離アルカリが高温で表面をフラックスさせる |
| 280°C未満でのSO₂ | 35 mg/m³未満 | 亜硫酸水素塩の凝縮と触媒のマスキング |
| 水分 | 体積基準で20%未満 | 毛細管凝縮が目詰まりとして現れる |
| ABS付着物 | 定期的に350°Cで12時間再生する | 付着物を分解し、ベースライン抵抗を回復する |
化学組成はプロセスの説明ではなく分析によって確認してください。材料安全データシートや5年前の設計基準はガス分析ではありません。また、問題を引き起こす成分 — HF、リンミスト、遊離アルカリ — は、プロセスエンジニアが自発的に言及するものではほとんどありません。フィルター入口で、運転温度でサンプリングし、最悪の季節に再サンプリングしてください。水分と酸露点は周囲条件や燃料・原料の変化に伴って変動するからです。
同じ温度帯でアンモニアスリップが存在する場合、亜硫酸水素アンモニウムは選択肢ではなく必然です。これをメンテナンスサイクルとして扱いましょう:スリップ率によって設定された間隔で350°C、12時間の再生を計画し、前後の差圧を記録して間隔が適切かどうかを確認してください。
ステップ5:温度と触媒が必要かどうか
要件がろ過のみの場合、 非触媒セラミック繊維フィルターエレメント 600°Cで連続運転し、1000°Cまでのピークに耐えるため、冷却段階なしでキルン、炉、およびほとんどの冶金ストリームをカバーします。要件にNOxまたはダイオキシンが含まれる場合、その 触媒セラミック繊維フィルターエレメント 170~300°Cの範囲で使用し、最適温度は220~260°Cです。低温仕様では200°Cで約90%のDeNOx、280°Cで約98%のDeNOxが得られ、選択的触媒酸化によりダイオキシンを最大99.5%(TEQ)まで分解します。いずれの場合も集塵率は99.9%以上を維持します。避けるべき誤りは、異常時のみこの温度範囲に入るようなガス流に対して触媒要素を指定することです。
ステップ6:清浄空気、寿命、保証
清浄空気と差圧制御
乾燥したオイルフリー圧縮空気を0.4~0.7 MPa、パルス幅を0.1~0.15秒とし、固定タイマーではなく差圧トリガーを採用してください。パルスが短いのは、エレメントが剛性であるためです。ケーキは撓みではなく衝撃によって剥離します。レシーバーは、清浄シーケンスが完了してもヘッダーが0.4 MPaを下回らないようにサイズを決定し、トリガー用トランスミッターは清浄側に設置してトレンドを記録してください。これは制御入力であると同時に、今後5年間の状態監視装置でもあるからです。
寿命、保証、スペアパーツ
使用寿命は5年以上で、5年間の書面による保証が付帯します。したがって商業的な問題は交換頻度ではなく、保証が実際に何を測定しているかです。試運転時に清浄基準値を記録し、保証記録とともに保管してください。個々のキャンドルは交換可能であり、現実的な損失要因は摩耗ではなく取り扱い時の損傷であるため、1列分を交換できる十分な予備エレメントを確保してください。Anchor Filterは2019年からこれらのエレメントを製造しており、40件以上のプロジェクトに納入しています。出荷前に実施する検査手順は、当社の 品質・検査ページ.
よくある質問
ガス量をセラミックフィルターエレメントの本数に換算するにはどうすればよいですか?
運転ガス量を設計流速1.2~3.0 m³/min per m²で割ってろ過面積を求め、次に標準的なφ150 × φ110 × 3,000 mmエレメント1本の外面積(約1.41 m²)で割ります。60,000 m³/h、1.5 m³/min per m²の場合、およそ667 m²、つまり約472本となります。常に切り上げ、その本数をチューブシートのピッチに対して確認してください。
ファンデータシートにはどの清浄時圧力損失を記載すべきですか?
エレメントについては面速1 m/min(清浄時)で300 Pa、ダクトやホッパーを含むシステム全体では900~1,500 Pa、ガラス窯用途では通常900~1,300 Paと記載してください。清浄時の数値は1 m/min基準であるため、残りの予算を加える前に実際の設計流速にスケーリングし、範囲の上限でもファンに余裕があることを確認してください。
どの化学的成分がセラミックエレメントを不適格にしますか?
5 ppmを超える持続的なHF、いかなるリン酸ミスト、および上流にアルカリ吸着剤がない状態での遊離Na₂OまたはK₂Oアルカリです。280°C未満の触媒用途では、SO₂が35 mg/m³を超える場合および体積基準で水分が20%を超える場合も適用範囲外です。これら4つはすべて、吸着剤添加、ガスコンディショニング、または断熱強化によって上流で解決可能であり、技術を断念する理由にはなりません。
触媒式か非触媒式か:どのように選べばよいですか?
ガス温度と許認可に基づいて選択してください。非触媒エレメントは600°C連続および1000°Cピークに対応します。触媒エレメントは170~300°Cの範囲でのみ機能し、最適は220~260°Cですが、200°Cで約90%のDeNOx、280°Cで約98%、そして最大99.5%(TEQ)のダイオキシン分解を追加します。あなたのストリームがこの範囲を維持できない場合は、非触媒を購入し、NOxを別途処理してください。
購入注文書に記載すべき公差と検査項目は何ですか?
形状はφ150 × φ110 × 3,000 mm、肉厚20 mm、気孔率>80%とし、公差は外径±2 mm、長さ±20 mmと記載してください。さらに、面速1 m/min(清浄時)で清浄時圧力損失300 Paの合格基準、納入時の外観・寸法検査、およびエレメント端部を保護する梱包を追加してください。輸送時の損傷のほとんどは壁面ではなくシール面で発生するためです。
ガス量、温度プロファイル、ガス分析をお送りいただければ、エレメント本数、圧力損失予算、およびガス流に対する化学スクリーニングをお返しします — 選定計算を依頼する.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文