
陶瓷濾芯的安裝,正是剛性濾管的服務壽命大多在此決定成敗的環節。濾芯本身是工程設計上的堅固之作——燒結陶瓷纖維本體,壁厚20毫米,孔隙率超過80%,額定可連續承受600°C運作,峰值可達1000°C——但它在彎曲方面易碎,且對不對位毫不寬容。一根管子若坐落在損壞的墊圈上、夾持時偏離垂直方向幾毫米,或頂靠在錯誤合金材質的金屬限位件上,通常會遠早於其鄰管失效,並連帶拖垮艙室壓差與排放保證。本指南闡述我們在現場指定的機械安裝順序,隨後是螢光粉洩漏檢測程序,用以在移交前證明容器氣密。
為何安裝精度決定濾管壽命
柔性濾袋能承受驚人的粗暴對待。它可以被拉過略微失圓的籠架,隨每次脈衝而彎曲,還能承受超過一毫米的不對中而毫無怨言。剛性陶瓷管則完全做不到。它是一個僵硬、易碎的本體,會將每一個安裝誤差直接轉化為密封面及夾具夾持處的應力。
現場數據顯示三種失效模式佔主導地位,而這三種都可追溯至安裝而非材料:
- 點載荷。 夾具僅作用於管子一側,或支撐環邊緣有毛刺,會將載荷集中於陶瓷的一小塊區域。管子挺過了開機,卻在第一次熱循環時開裂。
- 座封處旁通。 墊片若撕裂、碳化或壓縮不均,會讓原氣直接穿漏至淨氣側。壓差幾乎不會變動,這正是工廠直到煙囪測試才察覺的原因。
- 管間磨蝕。 兩根安裝時相互接觸的管子會在摩擦處磨損。磨損處不再形成粉塵餅,管子喪失局部過濾能力。
這些問題都不會在第一週顯現。它們出現在第六個月至第十八個月之間,屆時必須打開隔艙、拔出失效管子,並重複整個流程。第一次就安裝正確,是你所能買到最便宜的五年運行成本。
將金屬配件與氣體溫度相匹配
金屬配件——夾具、支撐環、吹氣管及管板適配器——必須根據其實際所處的溫度來選擇,而非爐出口溫度。位於尾端容器淨氣室中的夾具,與位於900°C窯爐過濾器中的夾具所處環境截然不同,而設計人員經常將一份物料清單複製到兩座工廠,因而犯錯。同樣的原則也適用於 陶瓷濾芯 本身:依工況匹配等級,而非依上一個項目。
所有金屬零件在進入容器前都應經雷射切割並去毛刺。夾具邊緣留下的毛刺並非外觀問題;它會成為陶瓷表面的點載荷,並在工廠開始循環後成為裂紋起始點。
| 工況帶 | 管板處氣體溫度 | 典型配件材料 | 限制因素 |
|---|---|---|---|
| 低溫尾端 | 170–300°C | 316L不鏽鋼;碳鋼僅用於金屬保持高於酸露點之處 | 露點以下的腐蝕,而非熱 |
| 中溫 | 300–600°C | 304 或 316 不鏽鋼 | 強度損失與氧化 |
| 高溫 | 高於 600°C | 310S 耐熱不鏽鋼或鎳基合金 | 潛變與結垢;預留熱膨脹空間 |
| 每個束帶 | 任何 | 雷射切割、去毛邊、無銳邊 | 毛邊是陶瓷上的點負載 |
當設計溫度不確定時,指定高一級的束帶並預留成長間隙。一個合金正確但沒有膨脹空間的夾具,對管材施加的負載與用錯鋼材製成的夾具一樣大。
陶瓷濾芯安裝:逐步操作順序
以下順序假設為頂部檢修式容器,濾管懸掛於管板下方,並由上方以脈衝噴射清潔。底部檢修式及水平配置遵循相同邏輯,僅將吊裝步驟反向。
- 勘查管板。 檢查孔徑與濾管外徑是否相符,確認平整度,並磨除焊渣。受熱變形的管板無法讓剛性濾管正確就位,再大的夾具扭矩也無法解決。
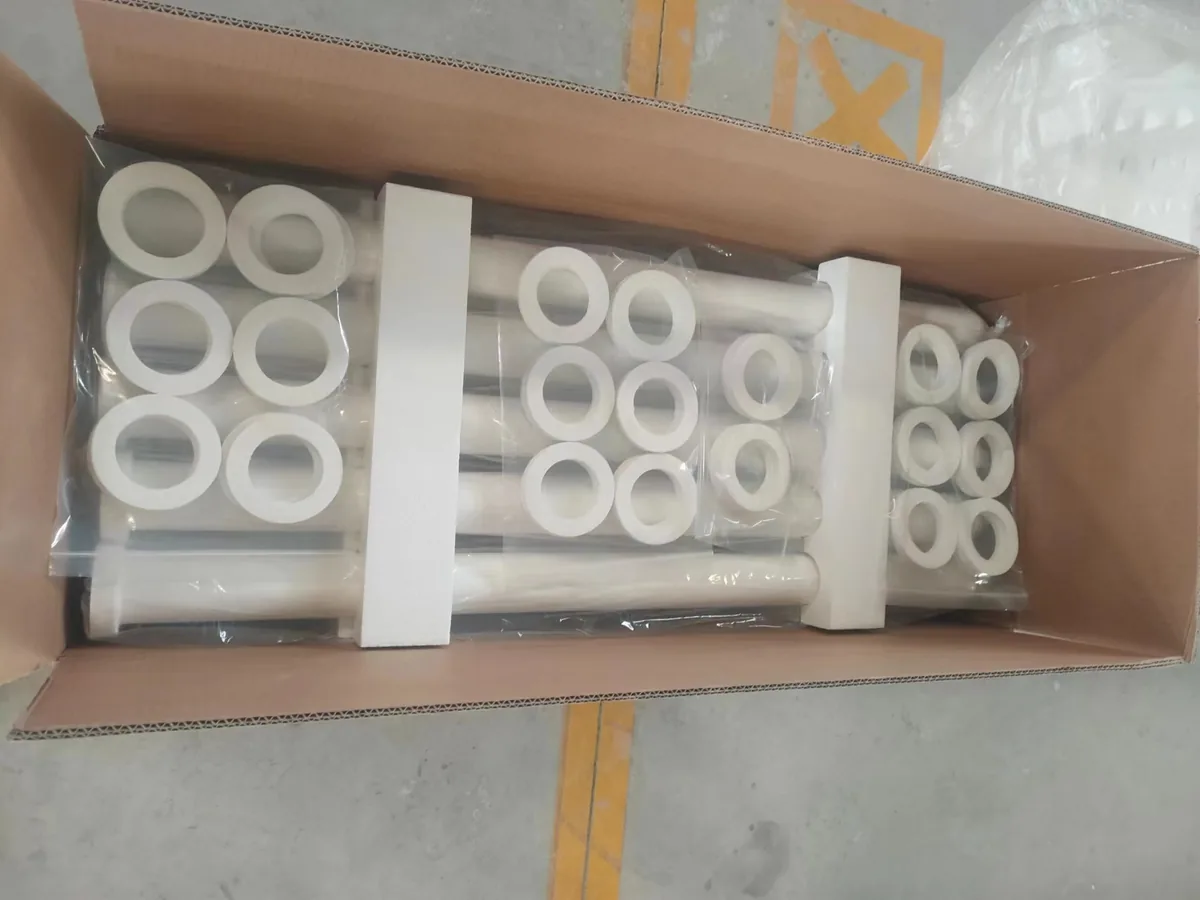
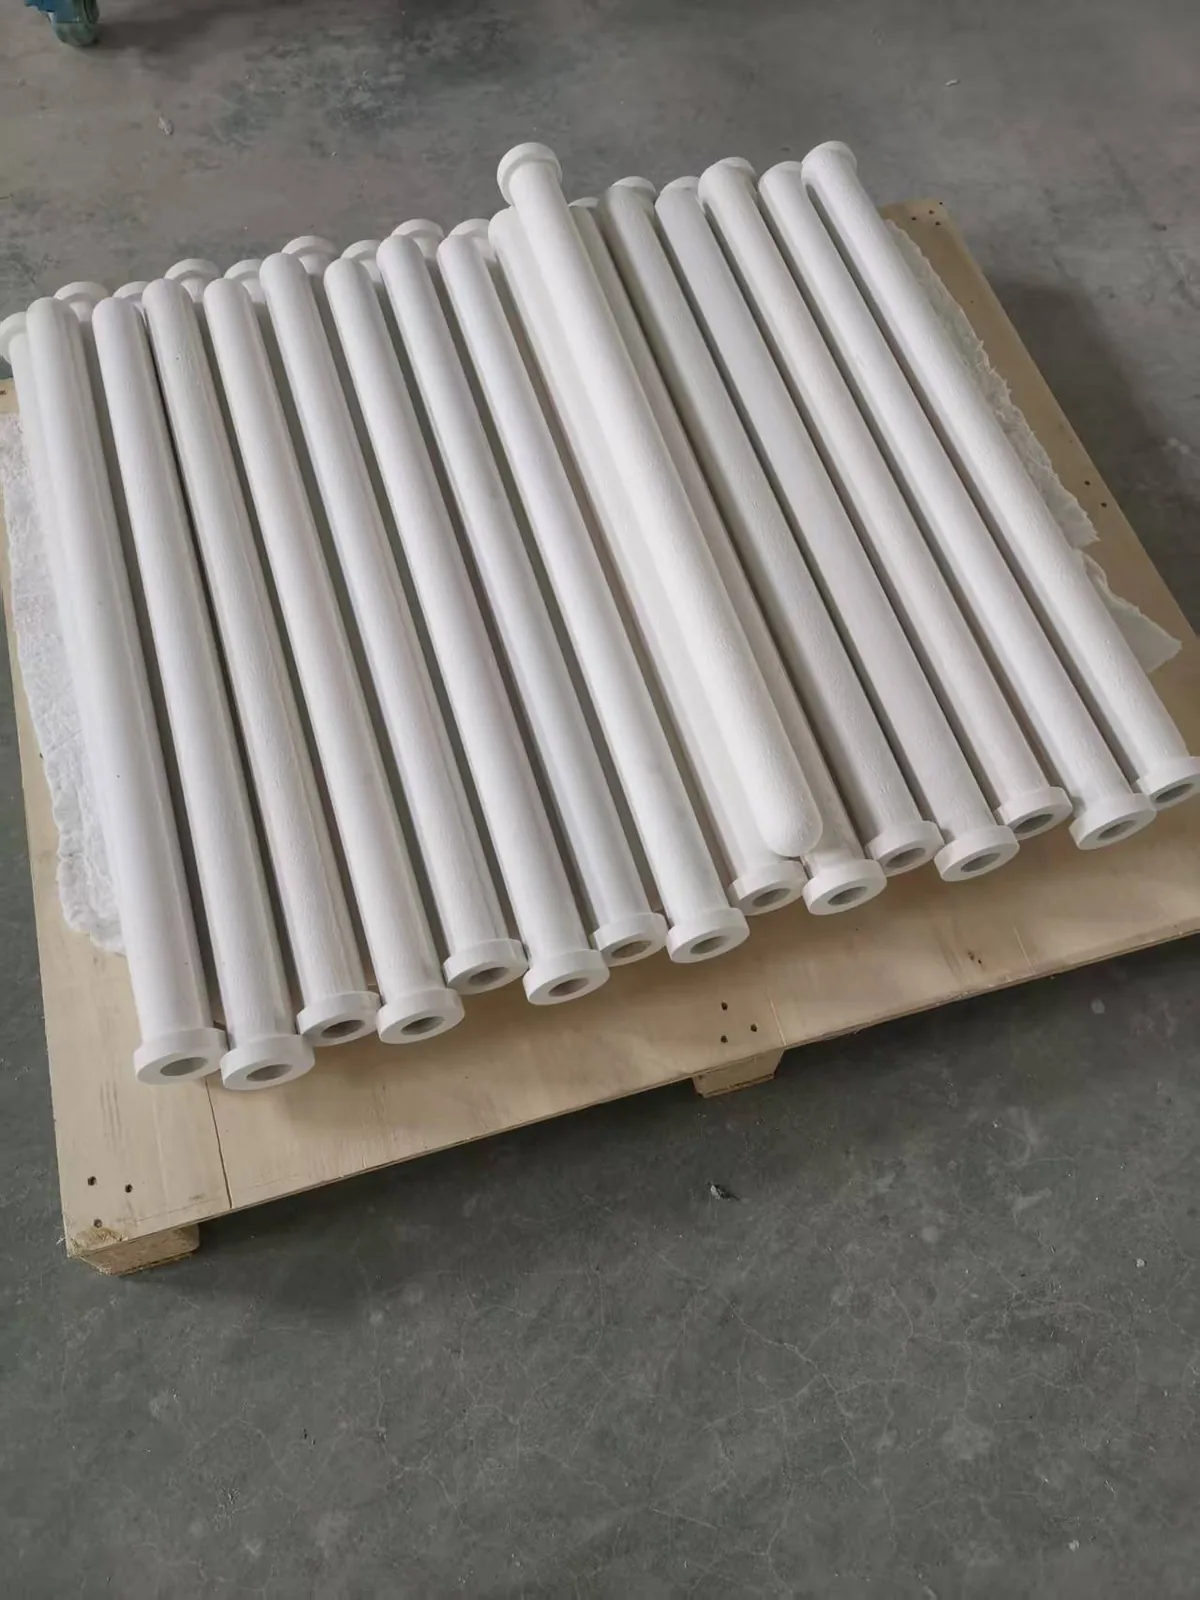
- 吊裝前確認濾管尺寸。 標準元件為 φ150 × φ110 × 3,000 mm,壁厚 20 mm,外徑公差 ±2 mm,長度公差 ±20 mm。任何端部缺角、邊緣裂紋或密封面損壞的產品均應拒收。
- 檢查陶瓷矽酸鋁纖維墊片。 這是洩漏測試失敗最常見的原因。若墊片有撕裂、碳化或失去彈性,請更換。
- 準備五金件。 雷射切割夾具與支撐件,去除每個邊緣的毛邊,並確認合金符合上表中的工作等級。
- 從清潔側裝入濾管。 將墊片就位後,垂直降入管口。不要用錘子敲擊,也不要將它撬靠在管板上——陶瓷沒有降伏點,因此不會變形,只會破裂。
- 對準濾管。 濾管應自由垂直懸掛,密封面水平,且不受夾具預載。檢查相鄰濾管之間的間隙;它們沿長度方向任何一點都不得接觸。
- 均勻安裝夾具。 以交叉模式鎖緊至指定扭矩,使墊片沿整個圓周均勻壓縮,而非單側過度受壓。
- 安裝噴吹管。 在關閉隔艙前,檢查每個管口的噴嘴同心度。
- 清理隔艙。 清除料斗中的工具、包裝碎屑和陶瓷粉塵,然後關閉並密封檢修門。
安裝後檢查:墊片、密封件和間隙
在容器關閉之前,對每根濾管執行相同的檢查清單。這需要一個小時,卻能避免一次代價高昂的停機重開。
- 墊片狀況。 檢查每根濾管上的陶瓷矽酸鋁纖維墊片。若損壞、碳化或壓縮後不再回彈,則予以更換。
- 夾具扭矩。 沿圓周均勻施加至指定值,而非「鎖緊就好」。
- 噴吹管對準。 噴嘴對準每個管口中心,管道須有支撐以防下垂。
- 濾管間間隙。 濾管之間不得接觸,並在運行溫度上限時留有熱膨脹空間。
- 料斗和檢修門。 無碎屑殘留,門墊片就位,無未密封的穿通處。
墊片檢查值得比通常獲得更多的重視。一個在炎熱、酸性氣流中運行了一個週期的陶瓷矽酸鋁纖維墊片,早在外觀明顯損壞之前就已失去彈性。如果按壓時不回彈,它就無法密封,再大的扭矩也無法彌補。
螢光粉檢漏:操作程序
檢漏是移交前的最後一步,也是唯一能提供直接視覺證據而非從壓力讀數推斷的步驟。螢光示蹤劑使洩漏路徑在紫外光下可見,這意味著微小的密封面洩漏能在第一天就被發現,而不是等到下一次煙囪測試。
有兩個條件不可妥協。引風機必須以設計風量運行,且脈衝噴吹清灰系統必須在測試期間停止運行。風機低於設計風量運行將無法將示蹤劑吸入每一條洩漏路徑;清灰系統運行則會在你查看之前將示蹤劑從濾管上清除。
劑量須事先稱量:每平方米過濾面積使用5–10克螢光粉。劑量不足會產生微弱、模糊的痕跡;劑量過多則會產生霧氣,使所有東西都發光,什麼也看不出來。
- 確認引風機處於設計風量,且脈衝噴吹清灰系統已隔離。
- 按每平方米過濾面積5–10克稱量示蹤劑。
- 將粉末從進氣管道的開口處送入,或從設備設有下部檢查口的位置送入。
- 讓它循環數分鐘,使隔間內每根濾管都能接觸到粉末。
- 停止風機並等待粉末沉降。
- 帶著紫外燈進入潔淨側,掃描每個管口、墊圈接合線、焊縫和法蘭。
- 標記每一處痕跡,修復根本原因,並重複測試直到隔間潔淨為止。
| 測試參數 | 規定值 |
|---|---|
| 風機運行 | 引風機以設計風量運行 |
| 清潔系統 | 測試期間脈衝噴射系統停止運行 |
| 示蹤劑劑量 | 每平方公尺過濾面積 5–10 克 |
| 注入點 | 進氣管道的開口,或下部檢查口 |
| 檢查方法 | 風機停止且粉末沉降後,在潔淨側以紫外燈檢查 |
| 驗收標準 | 任何管口、密封處或焊縫均不得出現連續螢光痕跡 |
順序比劑量更重要。如果清潔系統在測試期間運行,已落在濾管上的粉末會立即被吹回氣流中,痕跡就永遠不會在你需要看到的地方形成。
判讀痕跡
管口出現連續痕跡幾乎總是意味著墊圈問題:墊圈規格錯誤、墊圈損壞,或夾具壓縮不均。應拔出濾管、更換墊圈並重新安裝就位,而不是單純把夾具鎖得更緊,因為對剛性濾管過度鎖緊會將應力傳遞到陶瓷上。
沿焊縫或門法蘭出現的痕跡指向製造或組裝問題,而非濾器本身。這類問題通常以焊接或更換門墊圈來修復,並且應該記錄下來,因為同一焊縫反覆出現痕跡意味著外殼在熱負載下發生位移。
均勻散布在許多濾管上的微弱痕跡通常根本不是洩漏。那是投加造成的假象——粉末過多、沉降時間過短,或管道中殘留前次測試的粉末。在開始拔出濾管之前,先用新鮮且正確秤量的劑量重複測試。
吹管配置:每根管對應多少根濾管
壓縮空氣的分配有硬性限制,值得在設計階段就確定,因為它決定了隔間佈局。每根吹管通常涵蓋 18–20 根小直徑濾管,或 8–10 根大直徑濾管。超過這些數量會使歧管遠端的脈衝壓力下降,該排最後幾根濾管就永遠無法正常清潔。
| 管類型 | 每支噴吹管的濾管數量 | 注意 |
|---|---|---|
| 小直徑陶瓷濾管 | 18–20 | 最常見的配置;請依脈衝次數檢查接收器容積 |
| 大直徑陶瓷濾管 | 8–10 | 每次脈衝的空氣量較高;需要較大的壓縮機餘裕 |
| 混合管徑 | 依工程計算 | 請勿在同一支噴吹管上混用不同管徑 |
配置錯誤的後果會以壓差緩慢且不均勻上升的形式顯現:少數濾管持續附著永久性濾餅,而相鄰的濾管卻保持乾淨,整個分室看起來像是設計不足,但實際上只是配管不當。
為何剛性濾管不會撓曲,以及這為何能抑制二次粉塵
此設備的脈衝噴射清潔以 0.4–0.7 MPa 運行 0.1–0.15 秒,由壓差觸發而非固定計時器。由於濾管為剛性,脈衝不會使其膨脹。濾布濾袋在脈衝下會膨脹並回彈,而這種運動會將一部分剛釋放的粉塵直接拋回氣流中——即二次粉塵,這些粉塵隨後必須重新過濾,並在每次清潔週期後以壓力尖峰的形式顯現。
剛性陶瓷濾管完全沒有這種運動。脈衝使濾餅以片狀剝離,濾餅落入料斗,不會有再夾帶,也不會有二次粉塵羽流。這種特性正是清潔間隔可以純粹依壓差設定的原因,也是脈衝後壓力軌跡平坦而非出現尖峰的原因。
這也是濾管在長期運行中能保持形狀的原因。反覆撓曲不會造成疲勞,這是該濾件預期使用壽命超過 5 年並附有 5 年書面保固的重要原因之一。
移交時應記錄的試運轉數值
在運轉第一個穩定日記錄以下數值,並將其保留作為保固期內的基準。這些是我們在 性能數據 頁面上公布的數字,也是日後每次診斷所比對的依據。
| 項目 | 數值 |
|---|---|
| 初始壓降 | 面速 1 m/min 時為 300 Pa(乾淨狀態) |
| 穩定運行時的系統阻力 | 900–1,500 Pa |
| 過濾速度 | 2–5 cm/s(≈1.2–3.0 m³/min 每 m²) |
| 脈衝噴射清潔 | 0.4–0.7 MPa,0.1–0.15 秒,由壓差觸發 |
| 過濾效率 | >99.9% |
| 二噁英去除(催化級) | 最高達 99.5%(TEQ) |
| 設計壽命 | 超過 5 年,並提供 5 年書面保固 |
我們自 2019 年以來一直從事這些系統的設計、安裝和調試,並已交付 40 多個項目,包括廣州南沙一條 750 噸/日的城市垃圾焚燒線,以及山東一條自 2019 年起持續運行的 2,500 噸/日水泥熟料線。此處所述的安裝規範正是這些現場所採用的規範。在不需要 DeNOx 處理的情況下,同樣的流程適用於我們的 非催化陶瓷纖維濾管.
常見問題
一個倉室的陶瓷濾管安裝需要多長時間?
對於一個標準倉室、四人一組的施工隊伍,機械安裝包括墊片更換和吹管對中,需要一到兩天。螢光粉檢漏包括沉降和檢查時間,大約需要半天。趕工跳過檢漏是項目上代價最高的捷徑。
如果舊墊片看起來完好,可以重複使用嗎?
只有在它從未在炎熱、酸性氣流中服役過,且壓縮後仍能回彈的情況下才可以。實際上,在任何換管作業中,我們都按標準更換陶瓷鋁矽酸鹽纖維墊片。墊片的成本只是第二次打開容器所需人工的一小部分。
為什麼在檢漏期間必須停止脈衝噴吹清潔系統?
因為示蹤劑需要留在它落下的位置。如果清潔系統運行,沉積在洩漏路徑周圍的粉末會在紫外線檢查之前被吹回氣流中,洩漏就變得不可見。停止清潔系統,運行風機,投加示蹤劑,停止風機,沉降,然後檢查。
如果洩漏在開機後才被發現怎麼辦?
在運行中發現的洩漏通常表現為壓差不明原因上升,或某個倉室潔淨側出現粉塵。修復方法相同:隔離該倉室,打開它,用示蹤劑測試找到失效的密封座或墊片,然後更換墊片。區別在於你已經損失了生產時間。
檢漏應該多久重複一次?
每次換管時、任何重大殼體維修後,以及作為年度停機檢修的一部分。每次停機都進行示蹤劑測試的工廠,在兩次測試之間很少出現排放超標。有關檢查頻率的更多細節在我們的 技術問答 頁面。
正在規劃陶瓷濾管安裝或檢漏審核?將您的容器圖紙和氣體分析發送給我們,我們的工程師將回覆濾管數量、吹管佈置和安裝順序。 申請安裝審核.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文