
A instalação do filtro cerâmico é onde a maior parte da vida útil de um tubo de filtro rígido é ganha ou perdida. O próprio elemento é uma peça robusta de engenharia — um corpo de fibra cerâmica sinterizada com parede de 20 mm e mais de 80% de porosidade, classificado para serviço contínuo a 600°C e picos de até 1000°C — mas é frágil à flexão e intolerante a desalinhamentos. Um tubo assentado sobre uma junta danificada, fixado alguns milímetros fora da vertical, ou pressionado contra um retentor metálico de liga inadequada geralmente falhará muito antes de seus vizinhos, e levará consigo a pressão diferencial do compartimento e a garantia de emissões. Este guia apresenta a sequência de instalação mecânica que especificamos em campo, seguida pelo procedimento de detecção de vazamentos com pó fluorescente que comprova que o vaso está estanque a gás antes da entrega.
Por que a precisão da instalação determina a vida útil do tubo de filtro
Um saco de filtro flexível tolera uma quantidade surpreendente de abuso. Ele pode ser puxado sobre uma gaiola levemente fora de circularidade, flexiona a cada pulso e estica-se sobre mais de um milímetro de desalinhamento sem reclamar. Um tubo cerâmico rígido não faz nada disso. É um corpo rígido e frágil que transfere cada erro de instalação diretamente para a tensão na face de vedação e no ponto onde a braçadeira o prende.
Três modos de falha dominam os dados de campo, e todos os três remontam à instalação, e não ao material:
- Carga pontual. Uma braçadeira que apoia em um lado do tubo, ou um anel de suporte com rebarba na borda, concentra a carga em uma pequena área da cerâmica. O tubo sobrevive à partida e depois trinca durante o primeiro ciclo térmico.
- Bypass na sede. Uma junta rasgada, carbonizada ou comprimida de forma desigual deixa o gás bruto passar direto para o lado limpo. A pressão diferencial mal se altera, e é exatamente por isso que a planta não percebe até o teste da chaminé.
- Erosão entre tubos. Dois tubos instalados se tocando irão se abrasar onde se atritam. A torta de pó deixa de se formar na área desgastada e o tubo perde a filtração local.
Nenhuma dessas falhas aparece na primeira semana. Elas surgem entre o sexto e o décimo oitavo mês, quando o compartimento já precisa ser aberto, os tubos com falha removidos e toda a sequência repetida. Fazer a instalação corretamente na primeira vez é os cinco anos de operação mais baratos que você jamais comprará.
Compatibilizando o hardware metálico com a temperatura do gás
Conexões metálicas — braçadeiras, anéis de suporte, tubos de sopro e adaptadores de espelho de tubos — devem ser selecionadas para a temperatura que realmente enfrentam, não para a temperatura na saída do forno. Uma braçadeira situada no plenum de gás limpo de um vaso de extremidade final vive em um ambiente muito diferente de uma braçadeira em um filtro de forno a 900°C, e os especificadores rotineiramente erram isso ao copiar uma única lista de materiais entre duas plantas. O mesmo se aplica aos elementos de filtro cerâmico em si: compatibilize a classe com o serviço, não com o último projeto.
Todas as peças metálicas devem ser cortadas a laser e rebarbadas antes de chegarem ao vaso. Uma rebarba deixada na borda de uma braçadeira não é cosmética; ela se torna uma carga pontual na superfície cerâmica e um ponto de iniciação de trinca assim que a planta começa a ciclar.
| Faixa de serviço | Temperatura do gás no espelho de tubos | Material típico do hardware | Fator limitante |
|---|---|---|---|
| Extremidade final de baixa temperatura | 170–300°C | Aço inoxidável 316L; aço carbono apenas onde o metal permanece acima do ponto de orvalho ácido | Corrosão abaixo do ponto de orvalho, não calor |
| Média temperatura | 300–600°C | 304 ou 316 aço inoxidável | Perda de resistência e oxidação |
| Alta temperatura | Acima de 600°C | 310S aço inoxidável resistente ao calor ou uma liga à base de níquel | Fluência e incrustação; prever dilatação térmica |
| Cada faixa | Qualquer | Corte a laser, rebarbado, sem arestas vivas | Uma rebarba é uma carga pontual sobre a cerâmica |
Quando a temperatura de projeto é incerta, especifique uma faixa acima e preveja folga para o crescimento. Uma abraçadeira com liga correta, mas sem espaço para expandir, carregará o tubo tão efetivamente quanto uma feita de aço errado.
Instalação do filtro cerâmico: a sequência passo a passo
A sequência abaixo pressupõe um vaso com acesso superior, com tubos suspensos no espelho de tubos e limpos por jato de pulso a partir de cima. Arranjos com acesso inferior e horizontais seguem a mesma lógica, com a etapa de elevação invertida.
- Inspecione o espelho de tubos. Verifique o diâmetro do furo em relação ao diâmetro externo do tubo, confirme a planicidade e remova por esmerilhamento a escória de solda. Um espelho de tubos deformado pelo calor não assentará um tubo rígido, e nenhuma quantidade de torque na abraçadeira corrigirá isso.
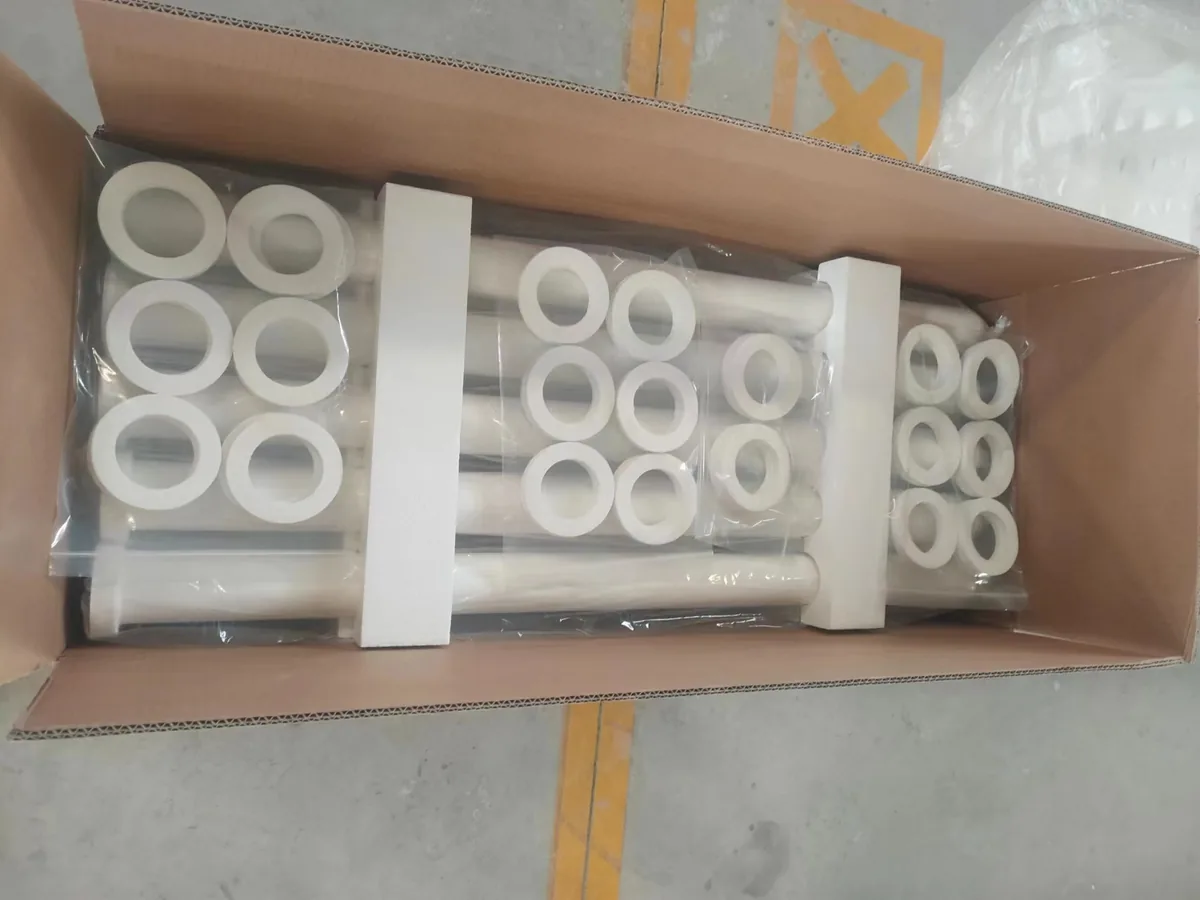
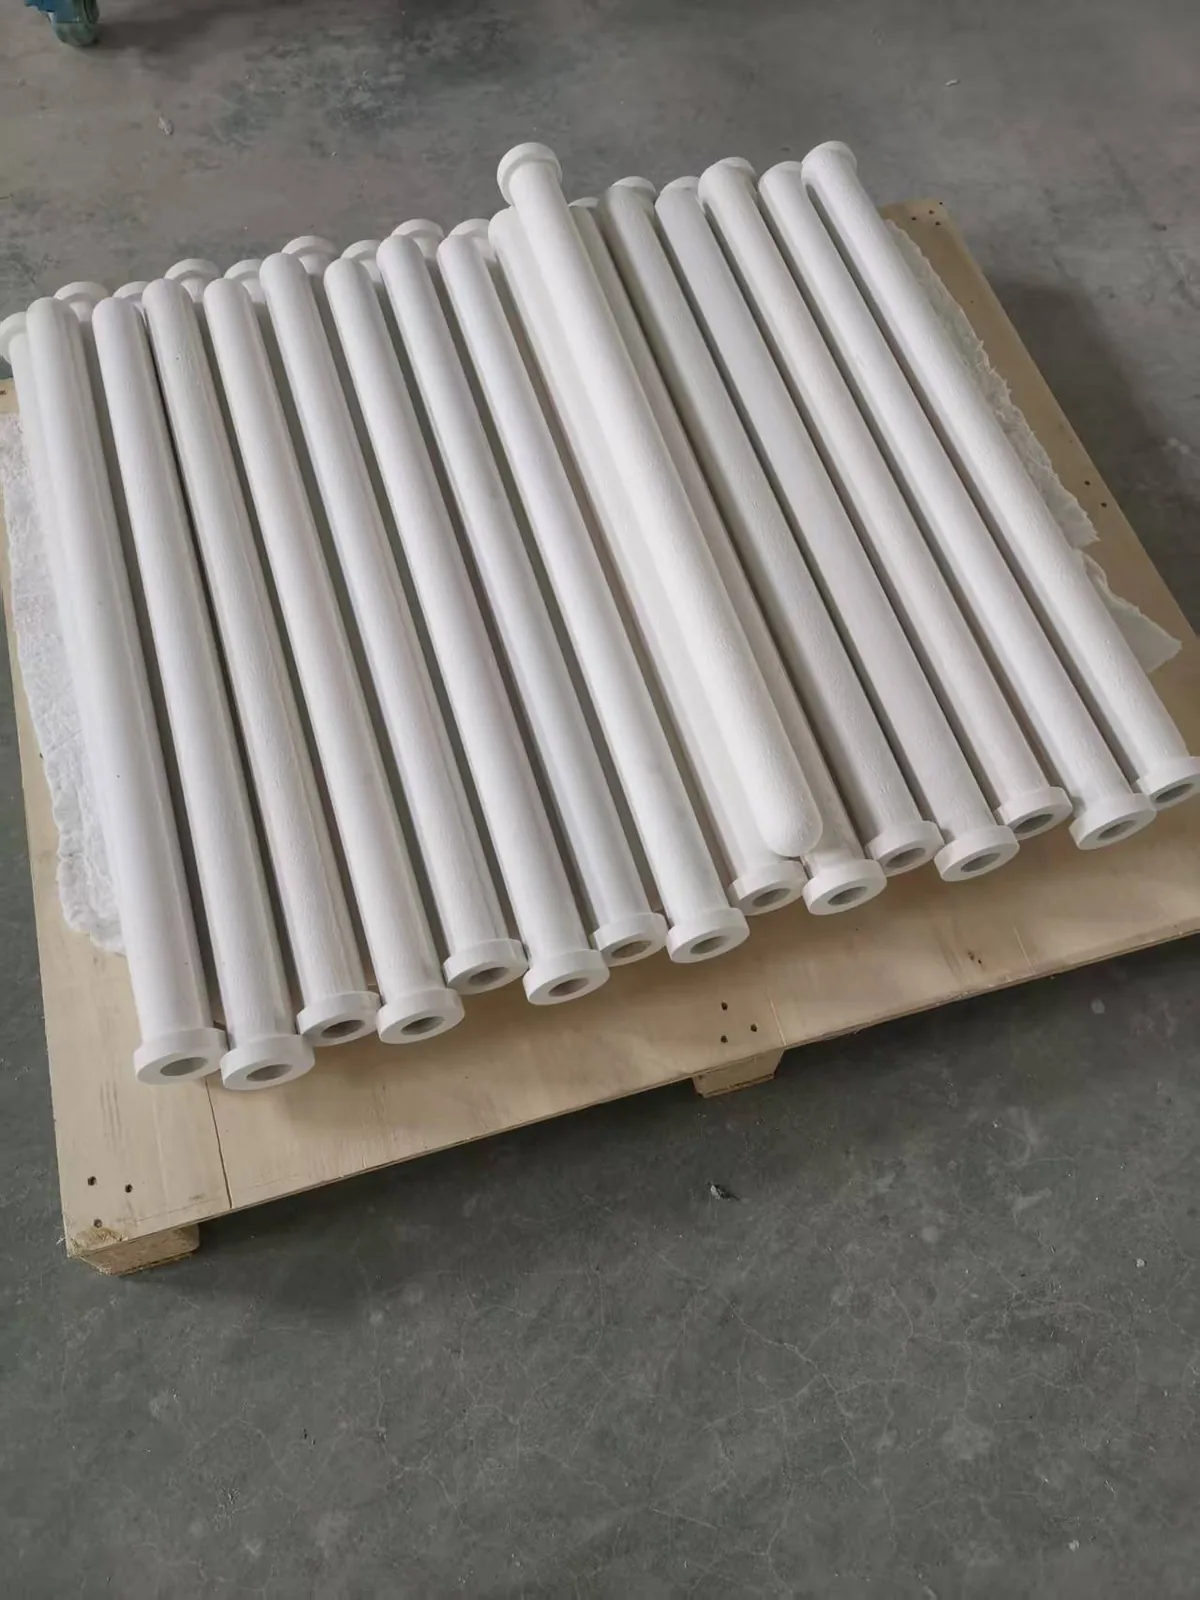
- Verifique as dimensões do tubo antes de elevá-lo. O elemento padrão é φ150 × φ110 × 3.000 mm com parede de 20 mm, com tolerância de DE ±2 mm e comprimento ±20 mm. Rejeite qualquer peça com extremidades lascadas, trincas nas bordas ou face de vedação danificada.
- Inspecione a junta de fibra de silicato de alumínio cerâmico. Esta é a causa mais comum de um teste de vazamento reprovado. Substitua-a se estiver rasgada, carbonizada ou tiver perdido a resiliência.
- Prepare o ferramental. Abraçadeiras e suportes cortados a laser, rebarbar todas as arestas e confirmar se a liga corresponde à faixa de serviço na tabela acima.
- Assente o tubo pelo lado limpo. Baixe-o verticalmente na garganta com a junta no lugar. Não o force com martelo e não o alavanque contra o espelho de tubos — a cerâmica não tem ponto de escoamento, então não se deformará, ela trincará.
- Alinhe o tubo. Ele deve ficar suspenso livre e verticalmente, com a face de vedação nivelada e sem pré-carga da abraçadeira. Verifique a folga entre tubos vizinhos; eles não devem se tocar em nenhum ponto ao longo de seu comprimento.
- Monte a braçadeira uniformemente. Aperte em padrão cruzado até o torque especificado para que a junta se comprima uniformemente ao longo de toda a circunferência, em vez de excessivamente em um lado.
- Instale o tubo de sopro. Verifique a concentricidade do bico sobre cada boca de tubo antes que o compartimento seja fechado.
- Limpe o compartimento. Remova ferramentas, detritos de embalagem e poeira cerâmica do funil, depois feche e vede as portas de inspeção.
Verificações pós-instalação: juntas, vedações e folgas
Antes que o vaso seja fechado, execute a mesma lista de verificação em cada tubo. Leva uma hora e evita uma reabertura que custa uma parada.
- Condição da junta. Verifique a junta de fibra de silicato de alumínio cerâmico em cada tubo. Substitua-a onde estiver danificada, carbonizada ou não retornar mais à forma original quando comprimida.
- Torque da braçadeira. Uniforme ao longo da circunferência, até o valor especificado, não “apertado”.
- Alinhamento do tubo de sopro. Bico centralizado em cada boca de tubo, tubo apoiado para que não possa vergar.
- Folga entre tubos. Sem contato entre tubos, e espaço para dilatação térmica no topo da faixa operacional.
- Funil e portas. Livres de detritos, juntas das portas assentadas, sem penetrações não vedadas.
A verificação da junta merece mais atenção do que geralmente recebe. Uma junta de fibra de silicato de alumínio cerâmico que esteve em uma corrente de gás quente e ácido durante uma campanha perde resiliência muito antes de parecer obviamente danificada. Se ela não retornar à forma original quando você a pressiona, não vedará, e nenhuma quantidade de torque compensará.
Detecção de vazamentos com pó fluorescente: o procedimento
A detecção de vazamentos é a última etapa antes da entrega, e é a única que fornece evidência visual direta em vez de uma inferência a partir de leituras de pressão. Um traçador fluorescente torna o caminho do vazamento visível sob luz UV, o que significa que um pequeno vazamento no assento é encontrado no primeiro dia em vez de no próximo teste de chaminé.
Duas condições não são negociáveis. O ventilador de tiragem induzida deve operar na vazão de ar de projeto, e o sistema de limpeza por jato pulsante deve ser parado durante o teste. Operar o ventilador abaixo da vazão de projeto não arrastará o traçador por todos os caminhos de vazamento; operar o sistema de limpeza removerá o traçador dos tubos antes que você possa observá-lo.
A dose é pesada antecipadamente: 5–10 g de pó fluorescente por metro quadrado de área de filtração. Subdosagem produz um traço tênue e ambíguo; sobredosagem produz uma névoa que faz tudo brilhar e não informa nada.
- Confirme que o ventilador de tiragem induzida está na vazão de ar de projeto e que o sistema de limpeza por jato pulsante está isolado.
- Pese o traçador a 5–10 g por metro quadrado de área de filtração.
- Alimente o pó numa abertura do duto de entrada, ou na porta de inspeção inferior onde o vaso a possua.
- Deixe circular durante vários minutos para que todos os tubos do compartimento sejam expostos.
- Pare o ventilador e aguarde que o pó assente.
- Entre pelo lado limpo com uma lâmpada UV e inspecione cada boca de tubo, linha de vedação, solda e flange.
- Marque cada vestígio, repare a causa e repita o teste até que o compartimento esteja limpo.
| Parâmetro de teste | Valor especificado |
|---|---|
| Funcionamento do ventilador | Ventilador de tiragem induzida no caudal de ar de projeto |
| Sistema de limpeza | Sistema de jato pulsante parado durante o teste |
| Dose de traçador | 5–10 g por metro quadrado de área de filtração |
| Ponto de injeção | Abertura no duto de entrada, ou a porta de inspeção inferior |
| Método de inspeção | Lado limpo, lâmpada UV, após o ventilador parar e o pó assentar |
| Critério de aceitação | Nenhum vestígio fluorescente contínuo em qualquer boca de tubo, vedação ou solda |
A sequência importa mais do que a dose. Se o sistema de limpeza funcionar durante o teste, o pó que assentou num tubo é imediatamente soprado de volta para a corrente de gás e o vestígio nunca se forma onde precisa de o ver.
Leitura dos vestígios
Um vestígio contínuo numa boca de tubo significa quase sempre um problema de vedação: vedação errada, vedação danificada ou compressão irregular da abraçadeira. Retire o tubo, substitua a vedação e volte a assentá-la em vez de simplesmente apertar mais a abraçadeira, porque o excesso de binário num tubo rígido transfere tensão para a cerâmica.
Um vestígio ao longo de uma costura de solda ou de um flange de porta aponta para fabrico ou montagem e não para o próprio filtro. Estes são normalmente reparados por soldadura ou substituindo a vedação da porta, e devem ser registados, porque um vestígio repetido na mesma costura significa movimento na carcaça sob carga térmica.
Um vestígio ténue distribuído uniformemente por muitos tubos geralmente não é uma fuga. É um artefacto de dosagem — demasiado pó, tempo de assentamento demasiado curto, ou pó residual na conduta de um teste anterior. Repita o teste com uma dose nova e corretamente pesada antes de começar a retirar tubos.
Configuração do tubo de sopro: quantos tubos por tubo
A distribuição de ar comprimido tem um limite rígido, e vale a pena defini-lo na fase de projeto porque fixa a disposição do compartimento. Cada tubo de sopro cobre geralmente 18–20 tubos de filtro de pequeno diâmetro, ou 8–10 tubos de filtro de grande diâmetro. Exceder esses números reduz a pressão de impulso na extremidade do coletor e os últimos tubos da fila nunca limpam corretamente.
| Classe do tubo | Tubos por tubo de sopro | Nota |
|---|---|---|
| Tubos cerâmicos de pequeno diâmetro | 18–20 | Arranjo mais comum; verifique o volume do receptor em relação à contagem de pulsos |
| Tubos cerâmicos de grande diâmetro | 8–10 | Maior volume de ar por pulso; é necessária maior margem do compressor |
| Diâmetros mistos | Conforme cálculo de engenharia | Não misture diâmetros em um único tubo de sopro |
A consequência de errar isso aparece como um aumento lento e irregular da pressão diferencial: alguns tubos carregam uma torta permanente enquanto seus vizinhos permanecem limpos, e o compartimento parece subdimensionado quando, na verdade, está apenas com tubulação insuficiente.
Por que os tubos rígidos não flexionam, e por que isso suprime o pó secundário
A limpeza por jato de pulso neste equipamento opera a 0,4–0,7 MPa por 0,1–0,15 s, acionada pela pressão diferencial em vez de por um temporizador fixo. Como o tubo é rígido, o pulso não o infla. Um saco de tecido se expande sob o pulso e volta com um estalo, e esse movimento lança uma fração do pó recém-liberado diretamente de volta ao fluxo de gás — pó secundário, que então precisa ser refiltrado e que aparece como um pico de pressão após cada ciclo de limpeza.
Um tubo cerâmico rígido não tem nada desse movimento. O pulso libera a torta de pó como uma folha, a torta cai no funil, e não há reentrada nem pluma de pó secundário. Esse comportamento é a razão pela qual o intervalo de limpeza pode ser definido puramente pela pressão diferencial, e por que o traço de pressão após um pulso é plano em vez de apresentar picos.
É também por isso que o tubo mantém sua forma ao longo de uma longa campanha. Não há fadiga por flexão repetida, o que é uma parte significativa da razão pela qual se espera que o elemento dure mais de 5 anos e seja fornecido com uma garantia escrita de 5 anos.
Valores de comissionamento a registrar na entrega
Registre o seguinte no primeiro dia estável de operação e mantenha-os como linha de base para o período de garantia. Estes são os números que publicamos em nossa dados de desempenho página, e são aqueles com os quais todo diagnóstico posterior é comparado.
| Item | Valor |
|---|---|
| Queda de pressão inicial | 300 Pa a 1 m/min de velocidade frontal (limpo) |
| Resistência do sistema em operação estável | 900–1.500 Pa |
| Velocidade de filtração | 2–5 cm/s (≈1,2–3,0 m³/min por m²) |
| Limpeza por jato de pulso | 0,4–0,7 MPa, 0,1–0,15 s, acionado por pressão diferencial |
| Eficiência de filtração | >99.9% |
| Remoção de dioxinas (grau catalítico) | até 99,5% (TEQ) |
| Vida útil de projeto | mais de 5 anos, com garantia escrita de 5 anos |
Projetamos, instalamos e colocamos esses sistemas em operação desde 2019 e entregamos mais de 40 projetos, incluindo uma linha de incineração de resíduos sólidos urbanos de 750 t/dia em Nansha, Guangzhou, e uma linha de clínquer de cimento de 2.500 t/dia em Shandong, em operação desde 2019. A disciplina de instalação descrita aqui é a disciplina usada nesses locais. Quando nenhuma função de DeNOx é exigida, a mesma sequência se aplica aos nossos tubos filtrantes cerâmicos não catalíticos de fibra.
Perguntas frequentes
Quanto tempo leva a instalação do filtro cerâmico para um compartimento?
Para uma equipe de quatro pessoas trabalhando em um compartimento padrão, a instalação mecânica leva de um a dois dias, incluindo a substituição da junta e o alinhamento do tubo de sopro. A detecção de vazamentos com pó fluorescente acrescenta cerca de meio dia, incluindo o tempo de sedimentação e inspeção. Apressar o teste de vazamento é o atalho mais caro disponível no projeto.
A junta antiga pode ser reutilizada se ainda parecer intacta?
Somente se nunca tiver estado em serviço em uma corrente de gás quente e ácida e ainda voltar à forma original quando comprimida. Na prática, em qualquer retubulação, substituímos a junta de fibra de silicato de alumínio cerâmico como padrão. A junta custa uma fração da mão de obra necessária para abrir o vaso uma segunda vez.
Por que o sistema de limpeza por jato pulsante precisa ser parado durante a detecção de vazamentos?
Porque o traçador precisa permanecer onde cai. Se a limpeza estiver em operação, o pó que se depositou ao redor de um caminho de vazamento é soprado de volta para a corrente de gás antes da inspeção com UV, e o vazamento se torna invisível. Pare o sistema de limpeza, ligue o ventilador, dosifique, desligue o ventilador, deixe sedimentar, depois inspecione.
E se um vazamento só for descoberto após a partida?
Um vazamento encontrado em serviço geralmente se manifesta como um aumento inexplicado na pressão diferencial ou como poeira no lado limpo de um compartimento. O reparo é o mesmo: isolar o compartimento, abri-lo, encontrar o assento ou a junta com falha por meio de um teste com traçador e substituir a junta. A diferença é que você perdeu tempo de produção fazendo isso.
Com que frequência a detecção de vazamentos deve ser repetida?
A cada retubulação, após qualquer reparo importante na carcaça e como parte da inspeção anual de parada. Plantas que realizam um teste com traçador a cada parada raramente registram picos de emissão entre os testes. Mais detalhes sobre as frequências de inspeção estão em nossa perguntas e respostas técnicas .
Planejando uma instalação de filtro cerâmico ou uma auditoria de detecção de vazamentos? Envie-nos os desenhos do seu vaso e a análise do gás e nossos engenheiros retornarão com uma contagem de tubos, um layout de tubo de sopro e uma sequência de instalação. Solicitar uma revisão de instalação.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文