
La instalación del filtro cerámico es donde se gana o se pierde la mayor parte de la vida útil de un tubo filtrante rígido. El elemento en sí es una pieza de ingeniería robusta —un cuerpo de fibra cerámica sinterizada con una pared de 20 mm y más de 80% de porosidad, clasificado para servicio continuo a 600 °C y picos de hasta 1000 °C—, pero es frágil a la flexión e implacable con la desalineación. Un tubo asentado sobre una junta dañada, fijado con unos pocos milímetros de desviación respecto a la vertical, o sujeto contra un retén metálico de aleación incorrecta, normalmente fallará mucho antes que sus vecinos, y se llevará consigo la presión diferencial del compartimento y la garantía de emisiones. Esta guía expone la secuencia de instalación mecánica que especificamos en obra, seguida del procedimiento de detección de fugas con polvo fluorescente que demuestra que el recipiente es estanco al gas antes de la entrega.
Por qué la precisión de instalación decide la vida del tubo filtrante
Una bolsa filtrante flexible tolera una cantidad sorprendente de maltrato. Se puede deslizar sobre una jaula ligeramente ovalada, se flexiona con cada pulso y se estira más de un milímetro de desalineación sin quejarse. Un tubo cerámico rígido no hace nada de eso. Es un cuerpo rígido y frágil que transfiere cada error de instalación directamente como tensión en la cara de sellado y en el punto donde la abrazadera lo sujeta.
Tres modos de fallo dominan los datos de campo, y los tres se remontan a la instalación más que al material:
- Carga puntual. Una abrazadera que apoya sobre un lado del tubo, o un anillo de soporte con una rebaba en su borde, concentra la carga en una pequeña área de cerámica. El tubo sobrevive al arranque, luego se agrieta durante el primer ciclo térmico.
- Derivación en el asiento. Una junta rasgada, carbonizada o comprimida de forma desigual deja pasar el gas bruto directamente al lado limpio. La presión diferencial apenas se mueve, que es exactamente por lo que la planta no lo nota hasta la prueba de chimenea.
- Erosión entre tubos. Dos tubos instalados tocándose entre sí se abrasionarán donde rozan. La torta de polvo ya no se forma en la zona desgastada y el tubo pierde filtración local.
Ninguno de estos aparece en la primera semana. Aparecen entre el mes seis y el mes dieciocho, momento en el cual hay que abrir el compartimento, extraer los tubos fallidos y repetir toda la secuencia. Hacer la instalación bien la primera vez son los cinco años de operación más baratos que jamás comprará.
Emparejar la ferretería metálica con la temperatura del gas
Los accesorios metálicos — abrazaderas, anillos de soporte, tubos de soplado y adaptadores de placa tubular — deben seleccionarse para la temperatura que realmente ven, no para la temperatura a la salida del horno. Una abrazadera situada en el pleno de gas limpio de un recipiente de cola vive en un entorno muy diferente al de una abrazadera en un filtro de horno a 900°C, y los especificadores suelen equivocarse al copiar una misma lista de materiales entre dos plantas. Lo mismo se aplica a los elementos filtrantes cerámicos en sí: empareje la calidad con el servicio, no con el último proyecto.
Todas las piezas metálicas deben cortarse con láser y desbarbarse antes de llegar al recipiente. Una rebaba dejada en el borde de una abrazadera no es cosmética; se convierte en una carga puntual sobre la superficie cerámica y en un punto de iniciación de grietas una vez que la planta empieza a ciclar.
| Banda de servicio | Temperatura del gas en la placa tubular | Material típico de la ferretería | Factor limitante |
|---|---|---|---|
| Cola de baja temperatura | 170–300°C | Acero inoxidable 316L; acero al carbono solo donde el metal permanece por encima del punto de rocío ácido | Corrosión por debajo del punto de rocío, no calor |
| Temperatura media | 300–600°C | Acero inoxidable 304 o 316 | Pérdida de resistencia y oxidación |
| Alta temperatura | Por encima de 600 °C | Acero inoxidable resistente al calor 310S o una aleación base níquel | Fluencia e incrustación; prever dilatación térmica |
| Cada banda | Cualquiera | Corte por láser, desbarbado, sin bordes afilados | Una rebaba es una carga puntual sobre la cerámica |
Cuando la temperatura de diseño es incierta, especifique una banda superior y deje holgura para el crecimiento. Una abrazadera con la aleación correcta pero sin espacio para expandirse cargará el tubo con la misma eficacia que una fabricada con el acero equivocado.
Instalación del filtro cerámico: la secuencia paso a paso
La secuencia a continuación supone un recipiente con acceso superior, con tubos colgados de la placa tubular y limpiados mediante chorro de pulso desde arriba. Las disposiciones de acceso inferior y horizontales siguen la misma lógica con el paso de izado invertido.
- Inspeccione la placa tubular. Verifique el diámetro del orificio contra el diámetro exterior del tubo, confirme la planitud y elimine la escoria de soldadura mediante esmerilado. Una placa tubular deformada por el calor no asentará un tubo rígido, y ningún par de apriete de la abrazadera lo solucionará.
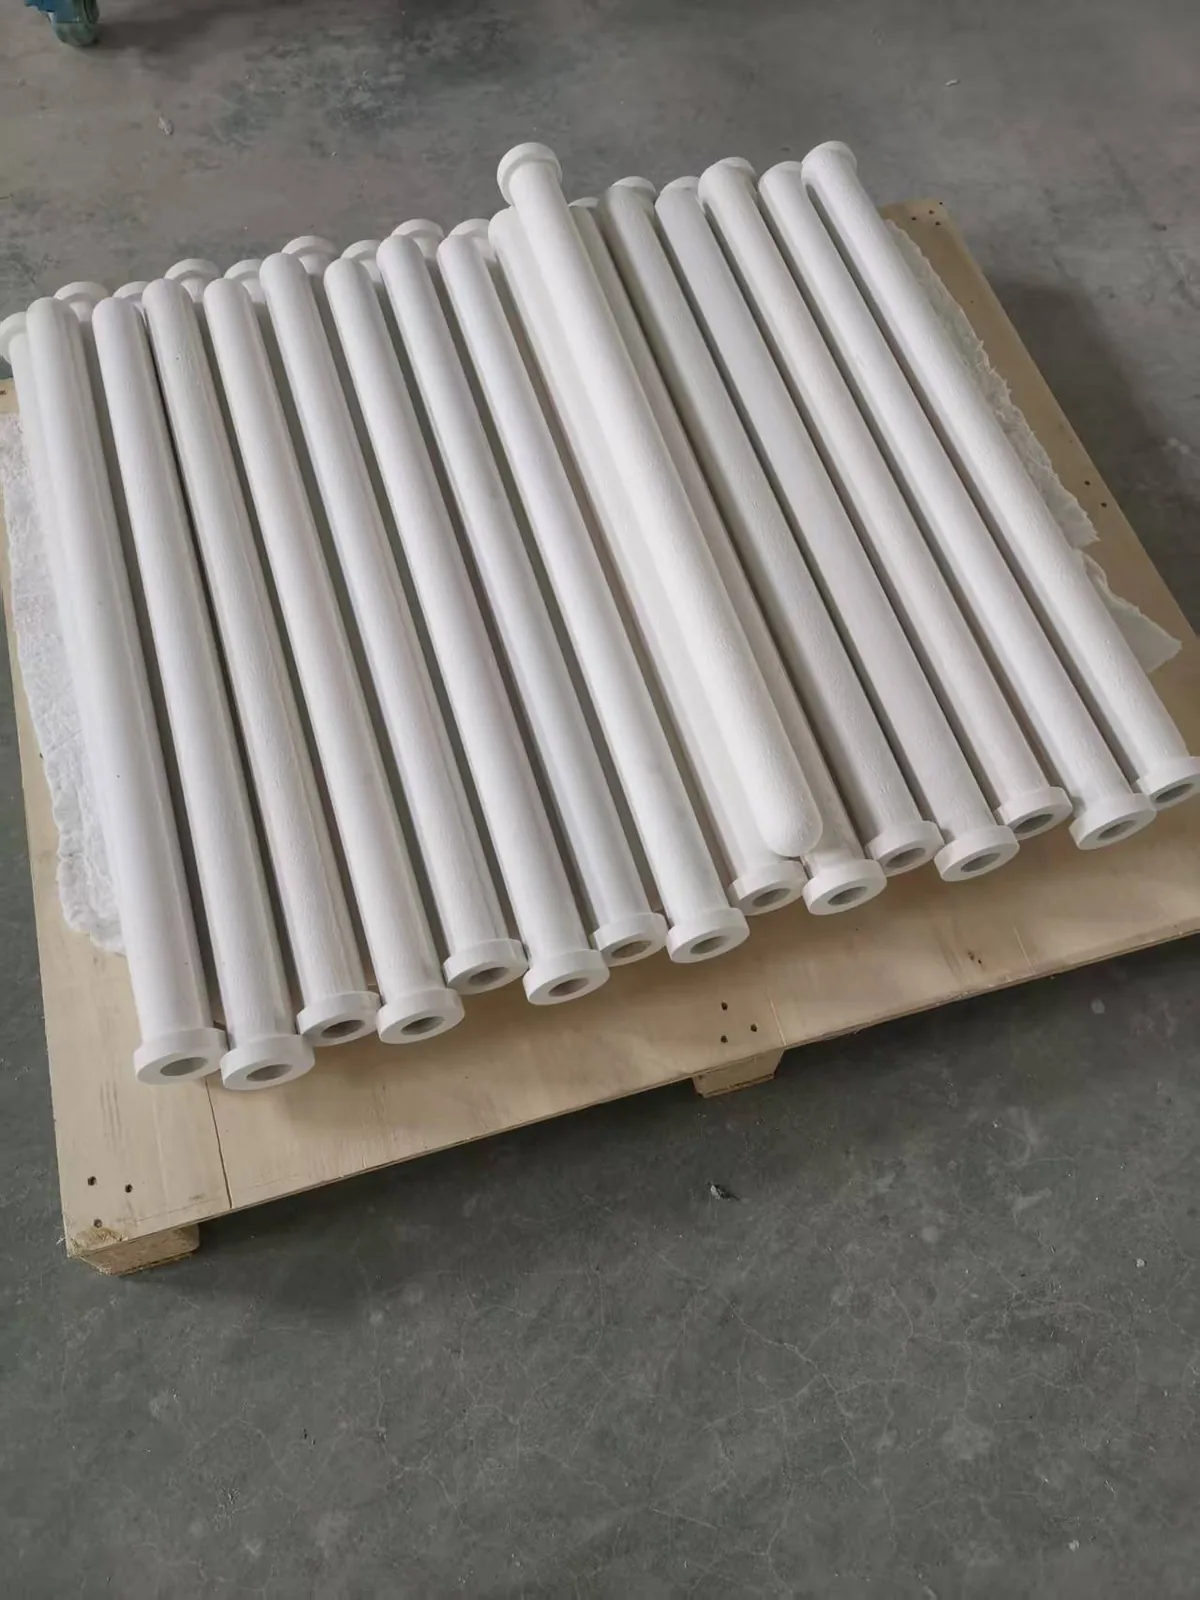
- Verifique las dimensiones del tubo antes de izarlo. El elemento estándar es de φ150 × φ110 × 3.000 mm con una pared de 20 mm, con tolerancia de DE ±2 mm y longitud ±20 mm. Rechace cualquier pieza con extremos desportillados, grietas en los bordes o cara de sellado dañada.
- Inspeccione la junta de fibra de silicato de aluminio cerámico. Esta es la causa más común de una prueba de fugas fallida. Sustitúyala si está desgarrada, carbonizada o ha perdido elasticidad.
- Prepare la ferretería. Abrazaderas y soportes cortados por láser, desbarbe cada borde y confirme que la aleación coincide con la banda de servicio de la tabla anterior.
- Asiente el tubo desde el lado limpio. Bájelo verticalmente dentro de la garganta con la junta en su sitio. No lo golpee con un martillo ni lo apalanque contra la placa tubular: la cerámica no tiene punto de fluencia, por lo que no se deformará, se agrietará.
- Alinee el tubo. Debe colgar libre y verticalmente con la cara de sellado nivelada y sin precarga de la abrazadera. Compruebe la separación entre tubos contiguos; no deben tocarse en ningún punto a lo largo de su longitud.
- Coloque la abrazadera de manera uniforme. Apriete en patrón cruzado al par especificado para que la junta se comprima uniformemente alrededor de toda la circunferencia en lugar de hacerlo con fuerza en un solo lado.
- Instale el tubo de soplado. Verifique la concentricidad de la boquilla sobre cada boca de tubo antes de cerrar el compartimento.
- Despeje el compartimento. Retire herramientas, residuos de embalaje y polvo cerámico de la tolva, luego cierre y selle las puertas de inspección.
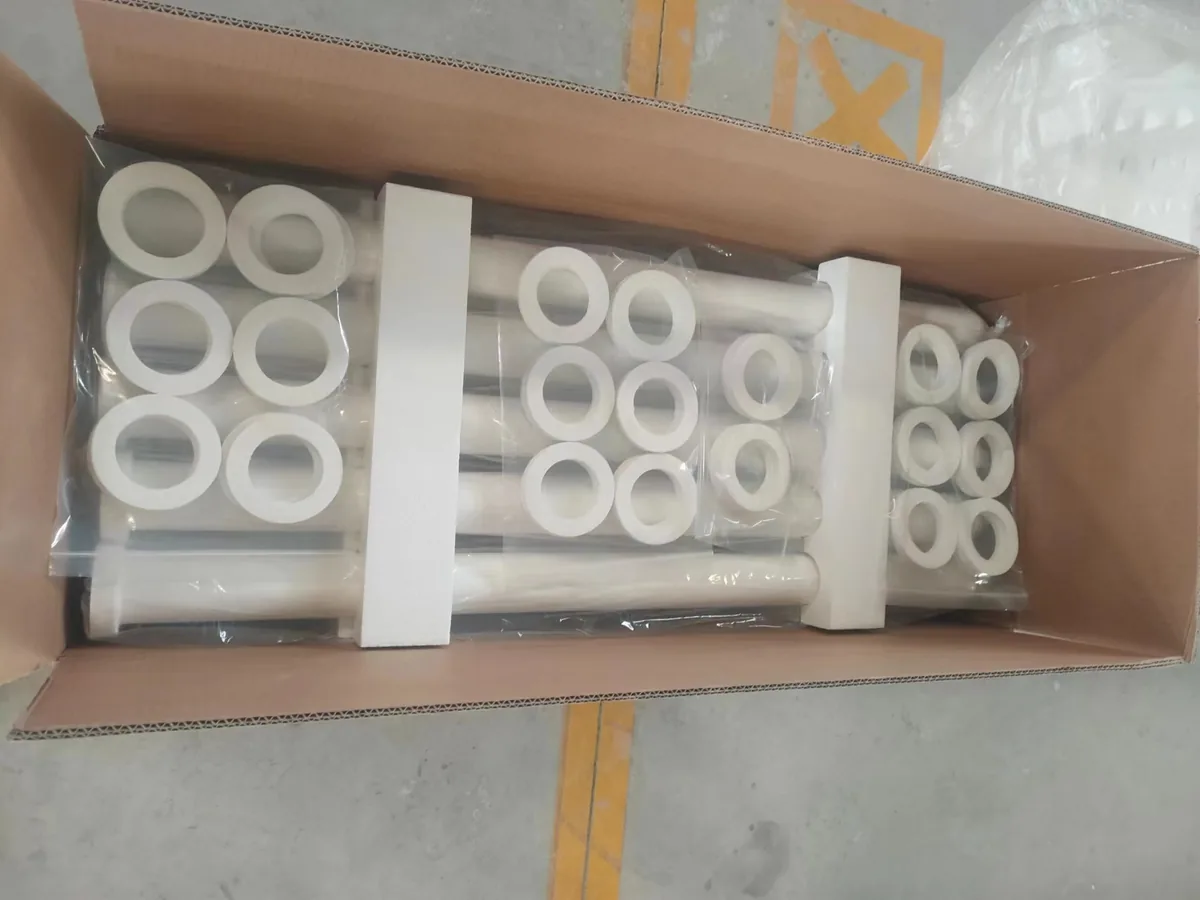
Verificaciones posteriores a la instalación: juntas, sellos y holguras
Antes de cerrar el recipiente, realice la misma lista de verificación en cada tubo. Toma una hora y evita una reapertura que cuesta una parada.
- Estado de la junta. Verifique la junta de fibra de silicato de aluminio cerámico en cada tubo. Reemplácela donde esté dañada, carbonizada o ya no recupere su forma al comprimirse.
- Par de apriete de la abrazadera. Uniforme alrededor de la circunferencia, al valor especificado, no “apretado”.
- Alineación del tubo de soplado. Boquilla centrada en cada boca de tubo, tubo soportado para que no se pandee.
- Holgura entre tubos. Sin contacto entre tubos, y espacio para la expansión térmica en la parte superior del rango de operación.
- Tolva y puertas. Libres de residuos, juntas de puertas asentadas, sin penetraciones sin sellar.
La verificación de la junta merece más atención de la que normalmente recibe. Una junta de fibra de silicato de aluminio cerámico que ha estado en una corriente de gas caliente y ácido durante una campaña pierde elasticidad mucho antes de que parezca obviamente dañada. Si no recupera su forma al presionarla, no sellará, y ningún par de apriete lo compensará.
Detección de fugas con polvo fluorescente: el procedimiento
La detección de fugas es el último paso antes de la entrega, y es el único que proporciona evidencia visual directa en lugar de una inferencia a partir de las lecturas de presión. Un trazador fluorescente hace visible la trayectoria de la fuga bajo luz UV, lo que significa que una pequeña fuga en el asiento se encuentra el primer día en lugar de en la siguiente prueba de chimenea.
Dos condiciones no son negociables. El ventilador de tiro inducido debe funcionar al caudal de aire de diseño, y el sistema de limpieza por chorro de pulso debe detenerse durante la prueba. Hacer funcionar el ventilador por debajo del caudal de diseño no arrastrará el trazador a través de todas las trayectorias de fuga; hacer funcionar el sistema de limpieza eliminará el trazador de los tubos antes de que pueda observarlo.
La dosis se pesa con anticipación: 5–10 g de polvo fluorescente por metro cuadrado de área de filtración. Una dosis insuficiente produce un trazo tenue y ambiguo; una dosis excesiva produce una neblina que hace que todo brille y no le dice nada.
- Confirme que el ventilador de tiro inducido esté al caudal de aire de diseño y que el sistema de limpieza por chorro de pulso esté aislado.
- Pese el trazador a 5–10 g por metro cuadrado de área de filtración.
- Alimente el polvo por una abertura en el conducto de entrada, o en el puerto de inspección inferior donde el recipiente disponga de uno.
- Déjelo circular durante varios minutos para que todos los tubos del compartimento queden expuestos.
- Detenga el ventilador y espere a que el polvo se asiente.
- Acceda al lado limpio con una lámpara UV y revise cada boca de tubo, línea de junta, soldadura y brida.
- Marque cada rastro, repare la causa y repita la prueba hasta que el compartimento esté limpio.
| Parámetro de prueba | Valor especificado |
|---|---|
| Funcionamiento del ventilador | Ventilador de tiro inducido al caudal de aire de diseño |
| Sistema de limpieza | Sistema de chorro pulsante detenido durante la prueba |
| Dosis de trazador | 5–10 g por metro cuadrado de superficie de filtración |
| Punto de inyección | Abertura en el conducto de entrada, o el puerto de inspección inferior |
| Método de inspección | Lado limpio, lámpara UV, después de que el ventilador se detenga y el polvo se asiente |
| Criterio de aceptación | Sin rastro fluorescente continuo en ninguna boca de tubo, sello o soldadura |
La secuencia importa más que la dosis. Si el sistema de limpieza funciona durante la prueba, el polvo que se ha depositado en un tubo es inmediatamente soplado de vuelta al flujo de gas y el rastro nunca se forma donde se necesita verlo.
Lectura de los rastros
Un rastro continuo en la boca de un tubo casi siempre significa un problema de junta: junta incorrecta, junta dañada o compresión desigual de la abrazadera. Extraiga el tubo, reemplace la junta y vuelva a asentarla en lugar de simplemente apretar más la abrazadera, porque un par excesivo sobre un tubo rígido transfiere tensión a la cerámica.
Un rastro a lo largo de una costura de soldadura o una brida de puerta apunta a fabricación o montaje más que al propio filtro. Normalmente se reparan soldando o reemplazando la junta de la puerta, y deben registrarse, porque un rastro repetido en la misma costura significa movimiento en la carcasa bajo carga térmica.
Un rastro tenue distribuido uniformemente por muchos tubos generalmente no es una fuga en absoluto. Es un artefacto de dosificación: demasiado polvo, un tiempo de asentamiento demasiado corto o polvo residual en los conductos de una prueba anterior. Repita la prueba con una dosis nueva y correctamente pesada antes de empezar a extraer tubos.
Configuración del tubo de soplado: cuántos tubos por tubo
La distribución de aire comprimido tiene un límite estricto, y conviene definirlo en la etapa de diseño porque fija la disposición del compartimento. Cada tubo de soplado generalmente cubre 18–20 tubos filtrantes de diámetro pequeño, u 8–10 tubos filtrantes de diámetro grande. Superar esas cifras reduce la presión de pulso en el extremo lejano del colector y los últimos tubos de la fila nunca se limpian correctamente.
| Clase de tubo | Tubos por tubo de soplado | Nota |
|---|---|---|
| Tubos cerámicos de pequeño diámetro | 18–20 | Disposición más común; verifique el volumen del receptor contra el recuento de pulsos |
| Tubos cerámicos de gran diámetro | 8–10 | Mayor volumen de aire por pulso; se necesita un mayor margen del compresor |
| Diámetros mixtos | Según cálculo de ingeniería | No mezcle diámetros en un solo tubo de soplado |
La consecuencia de equivocarse en esto se manifiesta como un aumento lento y desigual de la presión diferencial: unos pocos tubos soportan una torta permanente mientras que sus vecinos permanecen limpios, y el compartimento parece subdimensionado cuando en realidad solo está mal equipado de tubos.
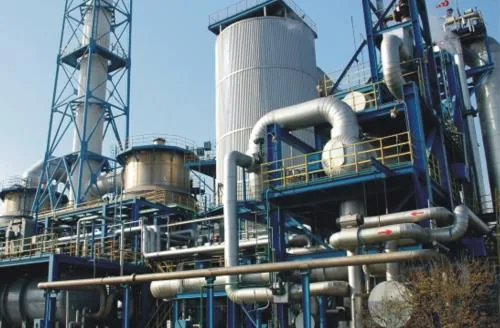
Por qué los tubos rígidos no se flexionan, y por qué eso suprime el polvo secundario
La limpieza por chorro de pulsos en este equipo funciona a 0,4–0,7 MPa durante 0,1–0,15 s, activada por la presión diferencial en lugar de por un temporizador fijo. Como el tubo es rígido, el pulso no lo infla. Una bolsa de tela se expande bajo el pulso y retrocede de golpe, y ese movimiento lanza una fracción del polvo recién liberado directamente de vuelta a la corriente de gas — polvo secundario, que luego debe volver a filtrarse y que se manifiesta como un pico de presión después de cada ciclo de limpieza.
Un tubo cerámico rígido no tiene nada de ese movimiento. El pulso libera la torta de polvo como una lámina, la torta cae en la tolva, y no hay reincorporación ni penacho de polvo secundario. Ese comportamiento es la razón por la que el intervalo de limpieza puede fijarse puramente en función de la presión diferencial, y por la que el registro de presión después de un pulso es plano en lugar de presentar picos.
También es la razón por la que el tubo mantiene su forma a lo largo de una campaña prolongada. No hay fatiga por flexión repetida, lo cual es una parte significativa de la razón por la que se espera que el elemento dure más de 5 años y se suministre con una garantía escrita de 5 años.
Valores de puesta en marcha que deben registrarse en la entrega
Registre lo siguiente en el primer día estable de operación y consérvelo como referencia durante el período de garantía. Estas son las cifras que publicamos en nuestra datos de rendimiento página, y son las que compara todo diagnóstico posterior.
| Elemento | Valor |
|---|---|
| Caída de presión inicial | 300 Pa a 1 m/min de velocidad frontal (limpio) |
| Resistencia del sistema en operación estable | 900–1.500 Pa |
| Velocidad de filtración | 2–5 cm/s (≈1,2–3,0 m³/min por m²) |
| Limpieza por chorro de pulsos | 0,4–0,7 MPa, 0,1–0,15 s, activado por presión diferencial |
| Eficiencia de filtración | >99.9% |
| Eliminación de dioxinas (grado catalítico) | hasta 99,5% (TEQ) |
| Vida útil de diseño | más de 5 años, respaldado por una garantía escrita de 5 años |
Hemos estado diseñando, instalando y poniendo en marcha estos sistemas desde 2019 y hemos entregado más de 40 proyectos, incluida una línea de incineración de residuos municipales de 750 t/d en Nansha, Guangzhou, y una línea de clínker de cemento de 2.500 t/d en Shandong que funciona desde 2019. La disciplina de instalación descrita aquí es la disciplina utilizada en esas obras. Cuando no se requiere servicio DeNOx, la misma secuencia se aplica a nuestros tubos filtrantes cerámicos de fibra no catalítica.
Preguntas frecuentes
¿Cuánto tiempo lleva la instalación del filtro cerámico para un compartimento?
Para un equipo de cuatro personas trabajando en un compartimento estándar, la instalación mecánica dura de uno a dos días, incluida la sustitución de juntas y la alineación de los tubos de soplado. La detección de fugas con polvo fluorescente añade aproximadamente medio día, incluido el tiempo de sedimentación e inspección. Acelerar la prueba de fugas es el atajo más caro disponible en el proyecto.
¿Se puede reutilizar la junta antigua si todavía parece intacta?
Solo si nunca ha estado en servicio en una corriente de gas caliente y ácido y todavía recupera su forma al comprimirse. En la práctica, en cualquier retubado sustituimos la junta de fibra de silicato de aluminio cerámico como estándar. La junta cuesta una fracción de la mano de obra necesaria para abrir el recipiente por segunda vez.
¿Por qué hay que detener el sistema de limpieza por chorro de pulsos durante la detección de fugas?
Porque el trazador debe permanecer donde cae. Si la limpieza sigue funcionando, el polvo que se ha depositado alrededor de una trayectoria de fuga es soplado de vuelta a la corriente de gas antes de la inspección con UV, y la fuga se vuelve invisible. Detenga el sistema de limpieza, ponga en marcha el ventilador, dosifique, detenga el ventilador, deje sedimentar y luego inspeccione.
¿Y si una fuga solo se descubre después de la puesta en marcha?
Una fuga detectada en servicio suele manifestarse como un aumento inexplicable de la presión diferencial o como polvo en el lado limpio de un compartimento. La reparación es la misma: aislar el compartimento, abrirlo, localizar el asiento o la junta defectuosos con una prueba de trazador y sustituir la junta. La diferencia es que ha perdido tiempo de producción haciéndolo.
¿Con qué frecuencia debe repetirse la detección de fugas?
En cada retubado, después de cualquier reparación importante de la carcasa y como parte de la inspección anual de parada. Las plantas que realizan una prueba de trazador en cada parada rara vez observan excursiones de emisiones entre pruebas. Hay más detalles sobre las frecuencias de inspección en nuestro preguntas y respuestas técnicas Informes de rendimiento y pruebas.
¿Está planificando una instalación de filtro cerámico o una auditoría de detección de fugas? Envíenos los planos de su recipiente y el análisis de gases y nuestros ingenieros le responderán con un recuento de tubos, una disposición de tubos de soplado y una secuencia de instalación. Solicitar una revisión de instalación.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文