
Lắp đặt bộ lọc gốm là công đoạn quyết định phần lớn tuổi thọ phục vụ của một ống lọc cứng. Bản thân phần tử lọc là một khối kỹ thuật vững chắc — thân sợi gốm thiêu kết với thành dày 20 mm và độ xốp hơn 80%, được định mức cho nhiệm vụ liên tục ở 600°C và đỉnh lên tới 1000°C — nhưng nó giòn khi chịu uốn và không khoan nhượng với sự lệch trục. Một ống được đặt trên gioăng bị hỏng, bị kẹp lệch khỏi phương thẳng đứng vài milimét, hoặc bị giữ tựa vào một chi tiết hạn chế bằng kim loại sai hợp kim thường sẽ hỏng sớm hơn nhiều so với các ống bên cạnh, và kéo theo cả chênh áp ngăn khoang lẫn cam kết phát thải xuống theo. Hướng dẫn này trình bày trình tự lắp đặt cơ khí mà chúng tôi quy định tại công trường, tiếp theo là quy trình phát hiện rò rỉ bằng bột huỳnh quang để chứng minh bình chứa kín khí trước khi bàn giao.
Vì sao độ chính xác lắp đặt quyết định tuổi thọ ống lọc
Túi lọc mềm chịu được mức độ lạm dụng đáng ngạc nhiên. Nó có thể được kéo qua một lồng hơi méo, nó uốn theo mỗi xung, và nó giãn qua hơn một milimét lệch trục mà không phàn nàn. Ống gốm cứng thì không làm được điều nào như vậy. Nó là một thân cứng, giòn, truyền mọi sai số lắp đặt thẳng thành ứng suất tại mặt làm kín và tại điểm mà kẹp giữ nó.
Ba kiểu hỏng chiếm ưu thế trong dữ liệu hiện trường, và cả ba đều bắt nguồn từ lắp đặt chứ không phải từ vật liệu:
- Tải tập trung. Một kẹp tì vào một bên của ống, hoặc một vòng đỡ có ba via ở mép, sẽ tập trung tải lên một diện tích nhỏ của gốm. Ống sống sót qua khởi động, rồi nứt trong chu kỳ nhiệt đầu tiên.
- Rò lọt tại đế. Một gioăng bị rách, bị cacbon hóa hoặc bị nén không đều cho khí thô đi thẳng sang phía sạch. Chênh áp hầu như không thay đổi, đó chính là lý do nhà máy không nhận ra cho đến khi thử ống khói.
- Xói mòn giữa các ống. Hai ống được lắp chạm vào nhau sẽ mài mòn tại chỗ cọ xát. Bánh bụi không còn hình thành trên vùng bị mài mòn và ống mất khả năng lọc cục bộ.
Không kiểu nào trong số này xuất hiện trong tuần đầu tiên. Chúng xuất hiện từ tháng thứ sáu đến tháng thứ mười tám, đến lúc đó ngăn phải được mở ra, các ống hỏng phải được rút ra, và toàn bộ trình tự phải lặp lại. Làm đúng ngay từ lần đầu là năm vận hành rẻ nhất mà bạn từng mua.
Khớp kim loại với nhiệt độ khí
Các phụ kiện kim loại — kẹp, vòng đỡ, ống thổi và bộ chuyển đổi mặt sàng ống — phải được chọn theo nhiệt độ mà chúng thực sự gặp, không phải theo nhiệt độ tại đầu ra lò. Một kẹp nằm trong khoang khí sạch của thiết bị cuối nguồn sống trong môi trường rất khác với một kẹp trong bộ lọc lò nung 900°C, và những người lập đặc tính thường xuyên làm sai điều này bằng cách sao chép một bảng vật tư sang hai nhà máy. Điều tương tự cũng áp dụng cho chính các phần tử lọc gốm : hãy khớp cấp vật liệu với nhiệm vụ, không phải với dự án trước đó.
Tất cả các chi tiết kim loại nên được cắt laser và vát ba via trước khi đến thiết bị. Một ba via còn lại trên mép kẹp không phải là chuyện thẩm mỹ; nó trở thành tải tập trung trên bề mặt gốm và là điểm khởi tạo vết nứt khi nhà máy bắt đầu chu trình.
| Dải nhiệm vụ | Nhiệt độ khí tại mặt sàng ống | Vật liệu phần cứng điển hình | Yếu tố giới hạn |
|---|---|---|---|
| Cuối nguồn nhiệt độ thấp | 170–300°C | Thép không gỉ 316L; thép cacbon chỉ ở nơi kim loại luôn cao hơn điểm sương axit | Ăn mòn dưới điểm sương, không phải nhiệt |
| Nhiệt độ trung bình | 300–600°C | Thép không gỉ 304 hoặc 316 | Mất độ bền và oxy hóa |
| Nhiệt độ cao | Trên 600°C | Thép không gỉ chịu nhiệt 310S hoặc hợp kim niken | Từ biến và đóng cặn; dự phòng cho giãn nở nhiệt |
| Mỗi đai | Bất kỳ | Cắt laser, mài ba via, không có cạnh sắc | Ba via là một điểm tải trọng tập trung lên gốm |
Khi nhiệt độ thiết kế không chắc chắn, hãy chỉ định một cấp cao hơn và dự phòng khe hở cho sự giãn nở. Một kẹp được hợp kim hóa đúng nhưng không có không gian để giãn nở sẽ gây tải lên ống hiệu quả không kém gì một kẹp làm từ loại thép sai.
Lắp đặt bộ lọc gốm: trình tự từng bước
Trình tự dưới đây giả định bình truy cập từ trên với các ống được treo từ mặt sàng và được làm sạch bằng tia xung từ phía trên. Các bố trí truy cập từ dưới và nằm ngang tuân theo cùng logic với bước nâng được đảo ngược.
- Khảo sát mặt sàng. Kiểm tra đường kính lỗ so với đường kính ngoài của ống, xác nhận độ phẳng và mài bỏ xỉ hàn. Một mặt sàng bị biến dạng do nhiệt sẽ không đỡ khít được một ống cứng, và không lượng mô-men siết kẹp nào có thể khắc phục điều đó.
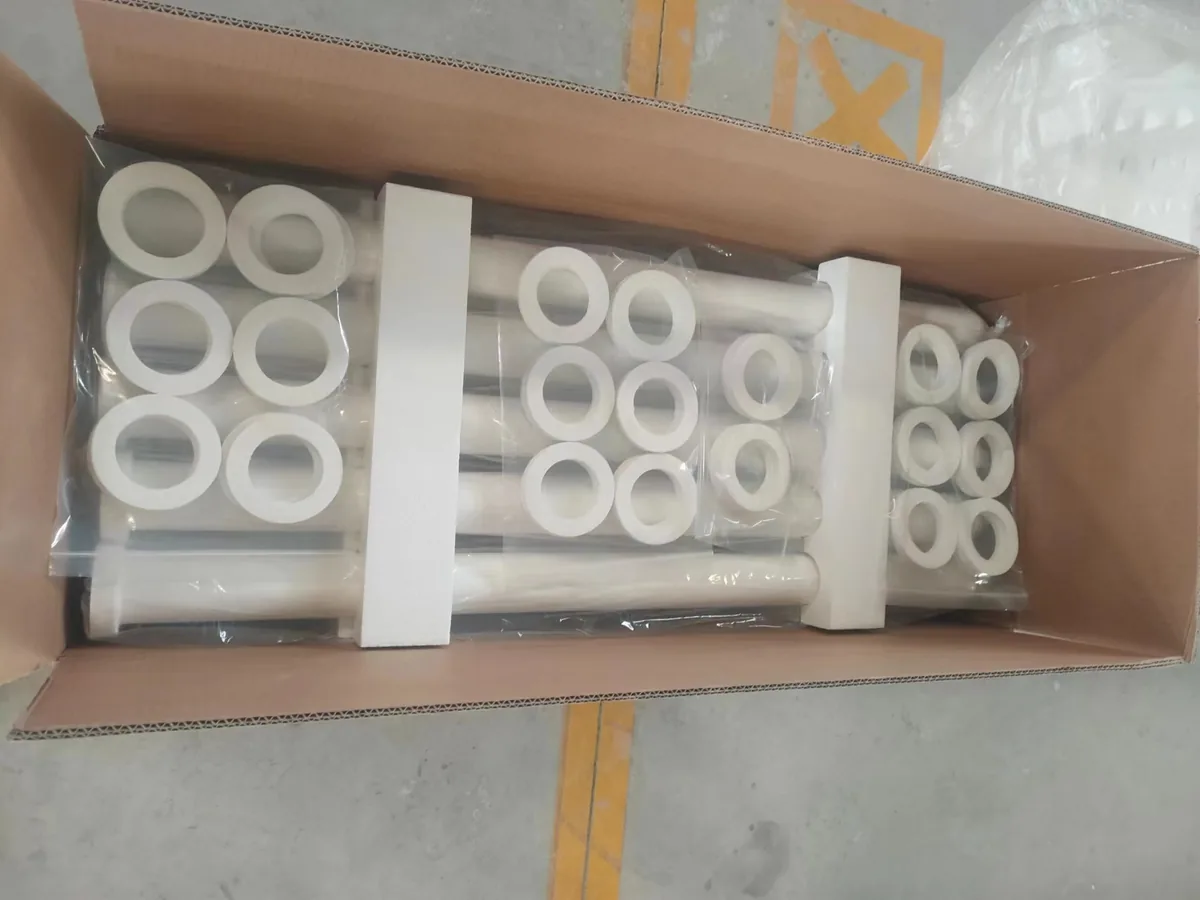
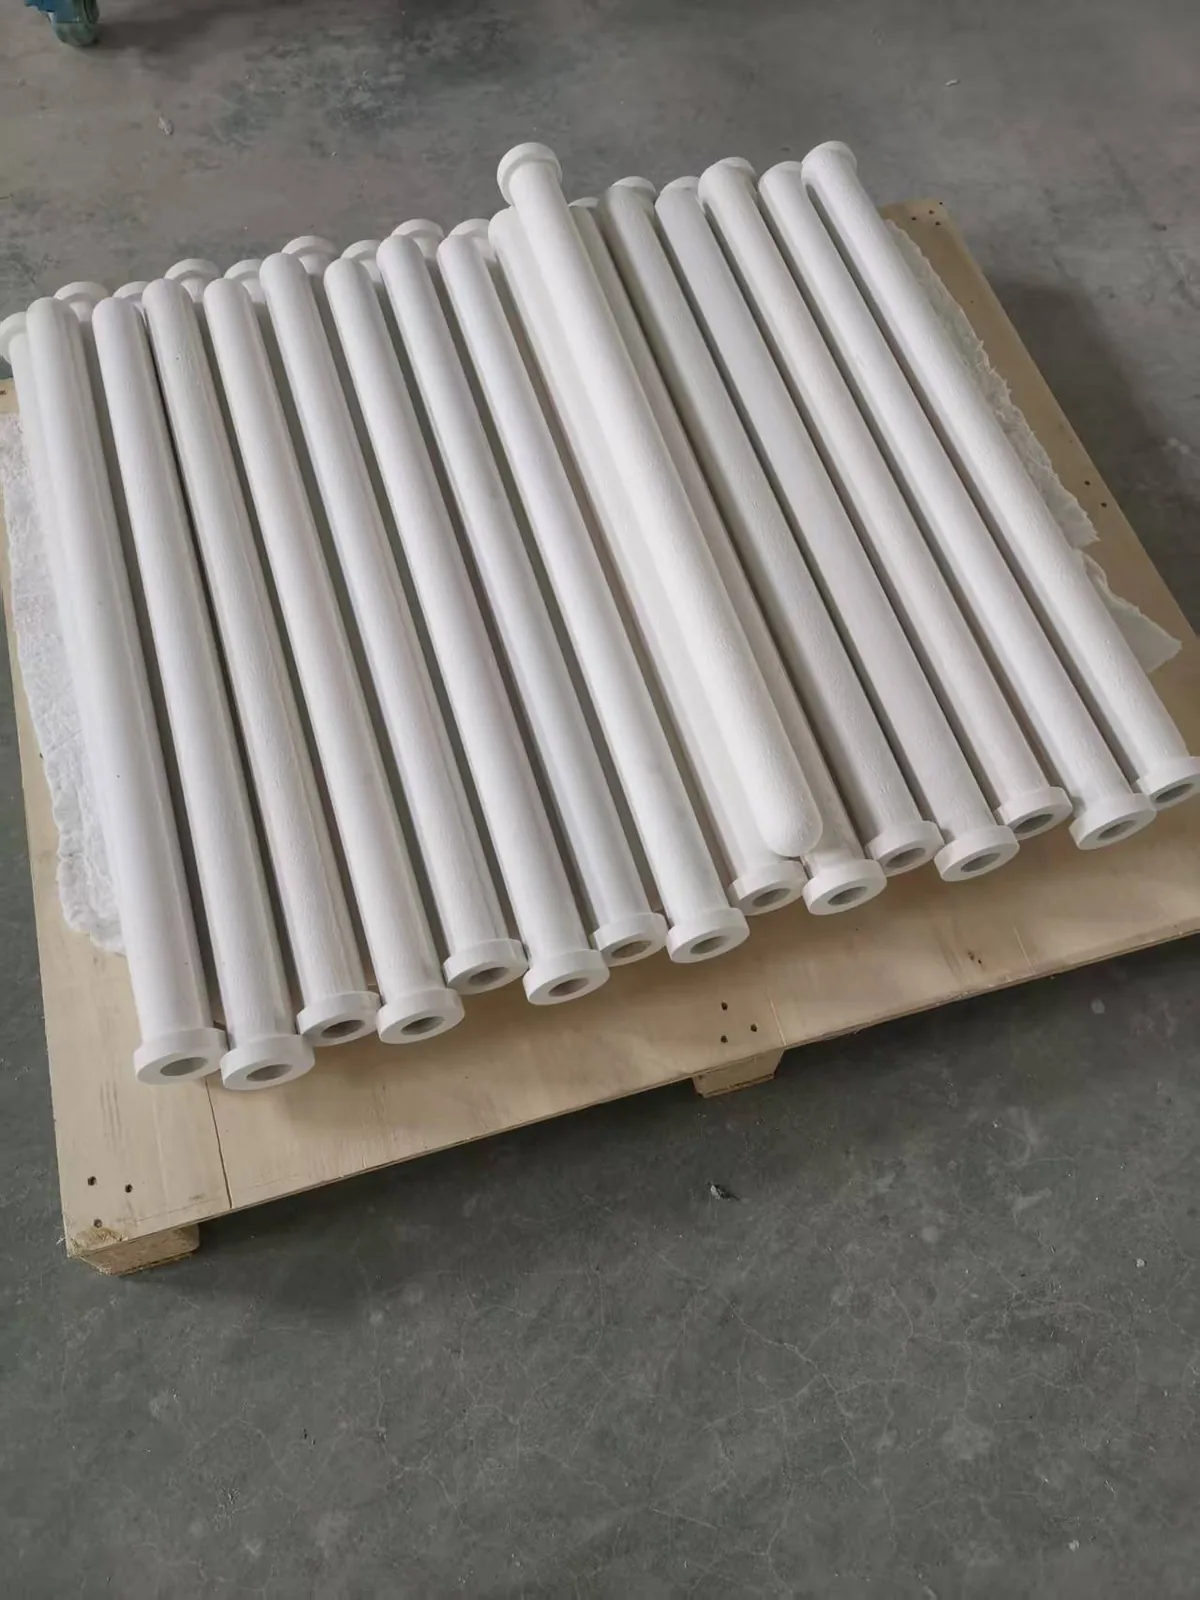
- Xác minh kích thước ống trước khi nâng. Phần tử tiêu chuẩn là φ150 × φ110 × 3.000 mm với thành 20 mm, được giữ ở OD ±2 mm và chiều dài ±20 mm. Loại bỏ bất kỳ sản phẩm nào có đầu bị sứt mẻ, nứt cạnh hoặc mặt làm kín bị hư hỏng.
- Kiểm tra gioăng sợi nhôm silicat gốm. Đây là nguyên nhân phổ biến nhất gây ra thất bại trong thử nghiệm rò rỉ. Thay thế nếu nó bị rách, bị cacbon hóa hoặc mất độ đàn hồi.
- Chuẩn bị phần cứng. Kẹp và giá đỡ cắt laser, mài ba via mọi cạnh, và xác nhận hợp kim phù hợp với cấp nhiệm vụ trong bảng trên.
- Đặt ống từ phía sạch. Hạ nó theo chiều thẳng đứng vào cổ với gioăng đã được đặt đúng vị trí. Không dùng búa đóng và không dùng đòn bẩy tì vào mặt sàng — gốm không có điểm chảy, nên nó sẽ không biến dạng, nó sẽ nứt.
- Căn chỉnh ống. Nó phải treo tự do và thẳng đứng với mặt làm kín nằm ngang và không bị tải trước từ kẹp. Kiểm tra khe hở giữa các ống lân cận; chúng không được chạm vào nhau tại bất kỳ điểm nào dọc theo chiều dài của chúng.
- Lắp kẹp đều. Siết theo mẫu hình chữ thập đến mô-men xoắn quy định để gioăng nén đều quanh toàn bộ chu vi thay vì nén mạnh ở một phía.
- Lắp ống thổi. Kiểm tra độ đồng tâm của vòi phun trên mọi miệng ống trước khi đóng khoang.
- Dọn sạch khoang. Loại bỏ dụng cụ, mảnh vụn bao bì và bụi gốm khỏi phễu, sau đó đóng và niêm phong các cửa kiểm tra.
Kiểm tra sau lắp đặt: gioăng, phớt và khe hở
Trước khi đóng bình, hãy chạy cùng danh sách kiểm tra trên từng ống. Việc này mất một giờ và ngăn ngừa việc phải mở lại gây tốn kém một lần dừng máy.
- Tình trạng gioăng. Kiểm tra gioăng sợi nhôm silicat gốm trên từng ống. Thay thế nếu bị hư hỏng, cacbon hóa, hoặc không còn đàn hồi trở lại khi nén.
- Mô-men xoắn kẹp. Đều quanh chu vi, đến giá trị quy định, không phải “siết chặt”.
- Căn chỉnh ống thổi. Vòi phun căn giữa trên mỗi miệng ống, ống được đỡ để không bị võng.
- Khe hở giữa các ống. Không tiếp xúc giữa các ống, và có chỗ cho sự giãn nở nhiệt ở đỉnh dải nhiệt độ vận hành.
- Phễu và cửa. Sạch mảnh vụn, gioăng cửa đã vào đúng vị trí, không có lỗ xuyên chưa được niêm phong.
Việc kiểm tra gioăng cần được chú ý nhiều hơn mức thường thấy. Gioăng sợi nhôm silicat gốm đã ở trong dòng khí nóng, axit trong một chu kỳ vận hành sẽ mất độ đàn hồi rất lâu trước khi trông có vẻ hư hỏng rõ ràng. Nếu nó không đàn hồi trở lại khi bạn ấn vào, nó sẽ không làm kín, và không lượng mô-men xoắn nào có thể bù đắp được.
Phát hiện rò rỉ bằng bột huỳnh quang: quy trình
Phát hiện rò rỉ là bước cuối cùng trước khi bàn giao, và đây là bước duy nhất cho bạn bằng chứng trực quan trực tiếp thay vì suy luận từ các chỉ số áp suất. Chất đánh dấu huỳnh quang làm cho đường rò rỉ trở nên nhìn thấy được dưới ánh sáng UV, nghĩa là một rò rỉ nhỏ ở đế van được phát hiện ngay ngày đầu tiên thay vì ở lần kiểm tra ống khói tiếp theo.
Hai điều kiện không thể thương lượng. Quạt hút cưỡng bức phải chạy ở lưu lượng khí thiết kế, và hệ thống làm sạch xung phản lực phải được dừng trong suốt thời gian thử nghiệm. Chạy quạt dưới lưu lượng thiết kế sẽ không hút được chất đánh dấu qua mọi đường rò rỉ; chạy hệ thống làm sạch sẽ cuốn chất đánh dấu khỏi các ống trước khi bạn có thể quan sát.
Liều lượng được cân trước: 5–10 g bột huỳnh quang trên mỗi mét vuông diện tích lọc. Thiếu liều tạo ra vết mờ, khó phân biệt; thừa liều tạo ra màn sương làm mọi thứ phát sáng và không cho bạn biết gì cả.
- Xác nhận quạt hút cưỡng bức đang ở lưu lượng khí thiết kế và hệ thống làm sạch xung phản lực đã được cách ly.
- Cân chất đánh dấu ở mức 5–10 g trên mỗi mét vuông diện tích lọc.
- Nạp bột tại một cửa mở trên ống dẫn vào, hoặc tại cửa kiểm tra phía dưới nếu thiết bị có cửa này.
- Để nó lưu thông trong vài phút sao cho mọi ống trong khoang đều được tiếp xúc.
- Dừng quạt và chờ bột lắng xuống.
- Vào phía sạch với đèn UV và quét từng miệng ống, đường gioăng, mối hàn và mặt bích.
- Đánh dấu mọi vết, sửa nguyên nhân, và lặp lại thử nghiệm cho đến khi khoang sạch.
| Thông số thử nghiệm | Giá trị quy định |
|---|---|
| Vận hành quạt | Quạt hút cưỡng bức ở lưu lượng khí thiết kế |
| Hệ thống làm sạch | Hệ thống phun xung dừng trong suốt thời gian thử nghiệm |
| Liều chất đánh dấu | 5–10 g trên một mét vuông diện tích lọc |
| Điểm phun | Cửa mở trên ống dẫn vào, hoặc cửa kiểm tra phía dưới |
| Phương pháp kiểm tra | Phía sạch, đèn UV, sau khi quạt dừng và bột lắng xuống |
| Tiêu chí nghiệm thu | Không có vết huỳnh quang liên tục tại bất kỳ miệng ống, gioăng hoặc mối hàn nào |
Trình tự quan trọng hơn liều lượng. Nếu hệ thống làm sạch chạy trong quá trình thử nghiệm, bột đã bám trên ống sẽ ngay lập tức bị thổi ngược trở lại dòng khí và vết sẽ không bao giờ hình thành ở nơi bạn cần thấy.
Đọc các vết
Một vết liên tục tại miệng ống hầu như luôn có nghĩa là vấn đề gioăng: sai gioăng, gioăng hỏng, hoặc kẹp siết không đều. Hãy tháo ống, thay gioăng và lắp lại đúng vị trí thay vì chỉ siết kẹp thêm, vì siết quá lực trên ống cứng sẽ truyền ứng suất vào gốm.
Một vết dọc theo đường hàn hoặc mặt bích cửa chỉ ra lỗi chế tạo hoặc lắp ráp chứ không phải bản thân bộ lọc. Những vết này thường được sửa bằng hàn hoặc thay gioăng cửa, và cần được ghi lại, vì vết lặp lại tại cùng một đường hàn có nghĩa là vỏ đang dịch chuyển dưới tải nhiệt.
Một vết mờ phân bố đều trên nhiều ống thường không phải là rò rỉ. Đó là hiện tượng giả do định liều — quá nhiều bột, thời gian lắng quá ngắn, hoặc bột còn sót trong ống dẫn từ lần thử trước. Hãy lặp lại thử nghiệm với liều mới, cân đúng trước khi bắt đầu tháo ống.
Cấu hình ống thổi: bao nhiêu ống trên mỗi ống thổi
Phân phối khí nén có giới hạn cứng, và nên chốt ngay ở giai đoạn thiết kế vì nó quyết định bố cục khoang. Mỗi ống thổi thường phụ trách 18–20 ống lọc đường kính nhỏ, hoặc 8–10 ống lọc đường kính lớn. Vượt quá những con số đó sẽ làm giảm áp lực xung ở đầu xa của ống góp và những ống cuối hàng sẽ không bao giờ được làm sạch đúng cách.
| Lớp ống | Số ống mỗi ống thổi | Ghi chú |
|---|---|---|
| Ống gốm đường kính nhỏ | 18–20 | Bố trí phổ biến nhất; kiểm tra thể tích bình chứa so với số xung |
| Ống gốm đường kính lớn | 8–10 | Lưu lượng khí mỗi xung cao hơn; cần biên độ máy nén lớn hơn |
| Đường kính hỗn hợp | Theo tính toán kỹ thuật | Không trộn lẫn đường kính trên cùng một ống thổi |
Hậu quả của việc làm sai điều này thể hiện qua sự gia tăng chênh lệch áp suất chậm và không đều: một vài ống mang lớp bánh cố định trong khi các ống bên cạnh vẫn sạch, và khoang trông như được thiết kế thiếu khi thực tế chỉ là thiếu ống dẫn.
Tại sao ống cứng không uốn cong, và tại sao điều đó ngăn chặn bụi thứ cấp
Làm sạch bằng xung phản lực trên thiết bị này hoạt động ở 0,4–0,7 MPa trong 0,1–0,15 giây, được kích hoạt bởi chênh lệch áp suất thay vì bởi bộ hẹn giờ cố định. Vì ống cứng, xung không làm nó phồng lên. Túi vải giãn ra dưới xung và bật trở lại, và chuyển động đó ném một phần bụi vừa được giải phóng thẳng trở lại dòng khí — bụi thứ cấp, sau đó phải được lọc lại và thể hiện dưới dạng đỉnh áp suất sau mỗi chu kỳ làm sạch.
Ống gốm cứng không có chuyển động đó. Xung giải phóng lớp bánh bụi như một tấm, bánh rơi vào phễu, và không có sự tái cuốn theo và không có chùm bụi thứ cấp. Hành vi đó là lý do tại sao khoảng thời gian làm sạch có thể được đặt hoàn toàn dựa trên chênh lệch áp suất, và tại sao đường áp suất sau một xung phẳng thay vì có đỉnh.
Đó cũng là lý do tại sao ống giữ được hình dạng qua một chiến dịch dài. Không có mỏi do uốn cong lặp đi lặp lại, đây là một phần quan trọng của lý do tại sao phần tử được kỳ vọng kéo dài hơn 5 năm và được cung cấp với bảo hành bằng văn bản 5 năm.
Các giá trị chạy thử cần ghi lại khi bàn giao
Ghi lại những điều sau vào ngày vận hành ổn định đầu tiên và giữ chúng làm đường cơ sở cho thời gian bảo hành. Đây là những số liệu chúng tôi công bố trên dữ liệu hiệu suất trang của chúng tôi, và chúng là những số liệu mà mọi chẩn đoán sau này so sánh với.
| Mục | Giá trị |
|---|---|
| Tổn thất áp suất ban đầu | 300 Pa tại vận tốc mặt 1 m/phút (sạch) |
| Sức cản hệ thống trong vận hành ổn định | 900–1.500 Pa |
| Vận tốc lọc | 2–5 cm/s (≈1,2–3,0 m³/phút trên m²) |
| Làm sạch bằng xung phản lực | 0,4–0,7 MPa, 0,1–0,15 giây, được kích hoạt bởi chênh lệch áp suất |
| Hiệu suất lọc | >99.9% |
| Loại bỏ dioxin (cấp xúc tác) | lên đến 99,5% (TEQ) |
| Tuổi thọ thiết kế | hơn 5 năm, được bảo đảm bằng chứng nhận bảo hành bằng văn bản 5 năm |
Chúng tôi đã thiết kế, lắp đặt và chạy thử các hệ thống này từ năm 2019 và đã bàn giao hơn 40 dự án, bao gồm một dây chuyền đốt rác thải đô thị 750 t/ngày tại Nam Sa, Quảng Châu, và một dây chuyền clinker xi măng 2.500 t/ngày tại Sơn Đông đã vận hành từ năm 2019. Quy trình lắp đặt được mô tả ở đây chính là quy trình được áp dụng tại các công trường đó. Khi không yêu cầu xử lý DeNOx, trình tự tương tự cũng áp dụng cho ống lọc sợi gốm không xúc tác.
Câu hỏi thường gặp
Mất bao lâu để lắp đặt bộ lọc gốm cho một khoang?
Với một tổ bốn người làm việc trên một khoang tiêu chuẩn, việc lắp đặt cơ khí mất từ một đến hai ngày, bao gồm thay gioăng và căn chỉnh ống thổi. Kiểm tra rò rỉ bằng bột huỳnh quang mất thêm khoảng nửa ngày, bao gồm thời gian lắng và kiểm tra. Vội vàng trong khâu kiểm tra rò rỉ là cách rút ngắn tốn kém nhất trong dự án.
Có thể tái sử dụng gioăng cũ nếu nó vẫn trông còn nguyên vẹn không?
Chỉ khi nó chưa từng được sử dụng trong dòng khí nóng, có tính axit và vẫn đàn hồi trở lại khi bị nén. Trên thực tế, với mọi lần thay ống, chúng tôi thay gioăng sợi nhôm silicat gốm theo tiêu chuẩn. Chi phí gioăng chỉ bằng một phần nhỏ so với chi phí nhân công cần để mở thiết bị lần thứ hai.
Tại sao phải dừng hệ thống làm sạch bằng xung khí nén trong quá trình kiểm tra rò rỉ?
Vì chất đánh dấu cần lưu lại ở nơi nó bám vào. Nếu hệ thống làm sạch vẫn chạy, bột đã lắng đọng quanh đường rò rỉ sẽ bị thổi ngược trở lại dòng khí trước khi kiểm tra bằng tia UV, và vết rò rỉ sẽ trở nên vô hình. Hãy dừng hệ thống làm sạch, cho quạt chạy, nạp bột, dừng quạt, để lắng, rồi kiểm tra.
Nếu chỉ phát hiện rò rỉ sau khi khởi động thì sao?
Rò rỉ được phát hiện trong quá trình vận hành thường biểu hiện dưới dạng chênh lệch áp suất tăng bất thường hoặc bụi xuất hiện ở phía sạch của một khoang. Việc sửa chữa vẫn như vậy: cô lập khoang, mở khoang, tìm đế van hoặc gioăng bị hỏng bằng kiểm tra chất đánh dấu, và thay gioăng. Khác biệt là bạn đã mất thời gian sản xuất để làm việc đó.
Bao lâu nên lặp lại kiểm tra rò rỉ?
Mỗi lần thay ống, sau mọi sửa chữa lớn phần vỏ thiết bị, và như một phần của kiểm tra định kỳ hàng năm. Các nhà máy thực hiện kiểm tra chất đánh dấu mỗi kỳ bảo dưỡng hiếm khi ghi nhận phát thải vượt ngưỡng giữa các lần kiểm tra. Thông tin chi tiết hơn về tần suất kiểm tra có trên Hỏi đáp kỹ thuật trang.
Đang lên kế hoạch lắp đặt bộ lọc gốm hoặc đánh giá kiểm tra rò rỉ? Hãy gửi cho chúng tôi bản vẽ thiết bị và phân tích khí của bạn, các kỹ sư của chúng tôi sẽ phản hồi với số lượng ống, bố trí ống thổi và trình tự lắp đặt. Yêu cầu đánh giá lắp đặt.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文