
Seramik filtre montajı, rijit bir filtre tüpünün hizmet ömrünün büyük bölümünün kazanıldığı veya kaybedildiği yerdir. Elemanın kendisi sağlam bir mühendislik ürünüdür — 20 mm duvarlı ve 'in üzerinde gözenekliliğe sahip sinterlenmiş seramik elyaf gövde, sürekli 600°C çalışma ve 1000°C'ye kadar pik değerlerine dayanır — ancak eğilmeye karşı kırılgandır ve hizalama hatasını affetmez. Hasarlı bir conta üzerine oturtulan, dikeyden birkaç milimetre saparak sıkılan veya yanlış alaşımlı bir metal dayanağa tutturulan bir tüp, genellikle komşularından çok daha önce arızalanır ve bölme diferansiyel basıncını ve emisyon garantisini de beraberinde götürür. Bu kılavuz, sahada belirttiğimiz mekanik montaj sırasını ve ardından teslimden önce kabın gaz sızdırmaz olduğunu kanıtlayan floresan toz kaçak tespit prosedürünü açıklar.
Montaj hassasiyeti filtre tüpü ömrünü neden belirler
Esnek bir filtre torbası şaşırtıcı miktarda kötü muameleye dayanır. Hafifçe yuvarlaklığını kaybetmiş bir kafese çekilebilir, her darbede esner ve bir milimetrelik yanlış hizalamayı şikayet etmeden tolere eder. Rijit bir seramik tüp bunların hiçbirini yapmaz. Her montaj hatasını doğrudan sızdırmazlık yüzeyine ve kelepçenin tuttuğu noktaya stres olarak aktaran sert, kırılgan bir gövdedir.
Saha verilerine üç arıza modu hakimdir ve üçü de malzemeden değil montajdan kaynaklanmaktadır:
- Nokta yüklenmesi. Tüpün bir tarafına baskı yapan bir kelepçe veya kenarında çapak bulunan bir destek halkası, yükü seramiğin küçük bir alanında yoğunlaştırır. Tüp devreye almayı atlatır, ardından ilk termal çevrimde çatlar.
- Oturma yüzeyinde baypas. Yırtılmış, karbonlaşmış veya dengesiz sıkıştırılmış bir conta, ham gazın doğrudan temiz tarafa geçmesine izin verir. Fark basıncı neredeyse hiç değişmez, ki bu tam da tesisin baca testine kadar fark etmemesinin nedenidir.
- Tüpler arasında erozyon. Birbirine değecek şekilde monte edilen iki tüp, sürtündükleri yerde aşınır. Aşınmış bölgede artık toz keki oluşmaz ve tüp yerel filtrasyonunu kaybeder.
Bunların hiçbiri ilk hafta ortaya çıkmaz. Altıncı ay ile on sekizinci ay arasında görünürler; o noktada bölmenin açılması, arızalı tüplerin çıkarılması ve tüm sıranın tekrarlanması gerekir. Montajı ilk seferde doğru yapmak, satın alacağınız en ucuz beş yıllık işletmedir.
Metal donanımı gaz sıcaklığıyla eşleştirme
Metal bağlantı elemanları — kelepçeler, destek halkaları, üfleme boruları ve tüp levhası adaptörleri — fırın çıkışındaki sıcaklığa göre değil, gerçekte maruz kaldıkları sıcaklığa göre seçilmelidir. Bir arka uç kabının temiz gaz plenumunda bulunan bir kelepçe, 900°C'lik bir fırın filtresindeki kelepçeden çok farklı bir ortamda yaşar ve şartname hazırlayanlar bir malzeme listesini iki tesise kopyalayarak bunu rutin olarak yanlış yapar. Aynı durum seramik filtre elemanları için de geçerlidir: kaliteyi son projeye göre değil, göreve göre eşleştirin.
Tüm metal parçalar kaba ulaşmadan önce lazerle kesilmeli ve çapakları alınmalıdır. Bir kelepçe kenarında bırakılan çapak kozmetik değildir; seramik yüzeyde bir nokta yükü ve tesis çevrim yapmaya başladığında bir çatlak başlangıç noktası haline gelir.
| Görev bandı | Tüp levhasındaki gaz sıcaklığı | Tipik donanım malzemesi | Sınırlayıcı faktör |
|---|---|---|---|
| Düşük sıcaklıklı arka uç | 170–300°C | 316L paslanmaz çelik; karbon çeliği yalnızca metal asit çiy noktasının üzerinde kaldığında | Çiy noktası altında korozyon, ısı değil |
| Orta sıcaklık | 300–600°C | 304 veya 316 paslanmaz | Mukavemet kaybı ve oksidasyon |
| Yüksek sıcaklık | 600°C üzeri | 310S ısıya dayanıklı paslanmaz veya nikel esaslı alaşım | Sünme ve kabuklanma; termal genleşme için pay bırakın |
| Her bant | Herhangi | Lazer kesim, çapak alma yapılmış, keskin kenar yok | Çapak, seramik üzerinde nokta yüküdür |
Tasarım sıcaklığının belirsiz olduğu durumlarda, bir bant daha yüksek spesifikasyon belirleyin ve büyüme için boşluk bırakın. Doğru alaşımdan yapılmış ancak genleşme payı olmayan bir kelepçe, boruya yanlış çelikten yapılmış bir kelepçe kadar etkili şekilde yük uygular.
Seramik filtre montajı: adım adım sıralama
Aşağıdaki sıralama, boruların boru levhasından sarkıtıldığı ve yukarıdan pulse jet ile temizlendiği üstten erişimli bir kap varsaymaktadır. Alttan erişimli ve yatay düzenlemeler, kaldırma adımı tersine çevrilerek aynı mantığı izler.
- Boru levhasını inceleyin. Delik çapını boru dış çapına göre kontrol edin, düzlüğü doğrulayın ve kaynak cürufunu taşlayarak temizleyin. Isı nedeniyle deforme olmuş bir boru levhası rijit bir boruyu oturtamaz ve hiçbir kelepçe torku bunu düzeltemez.
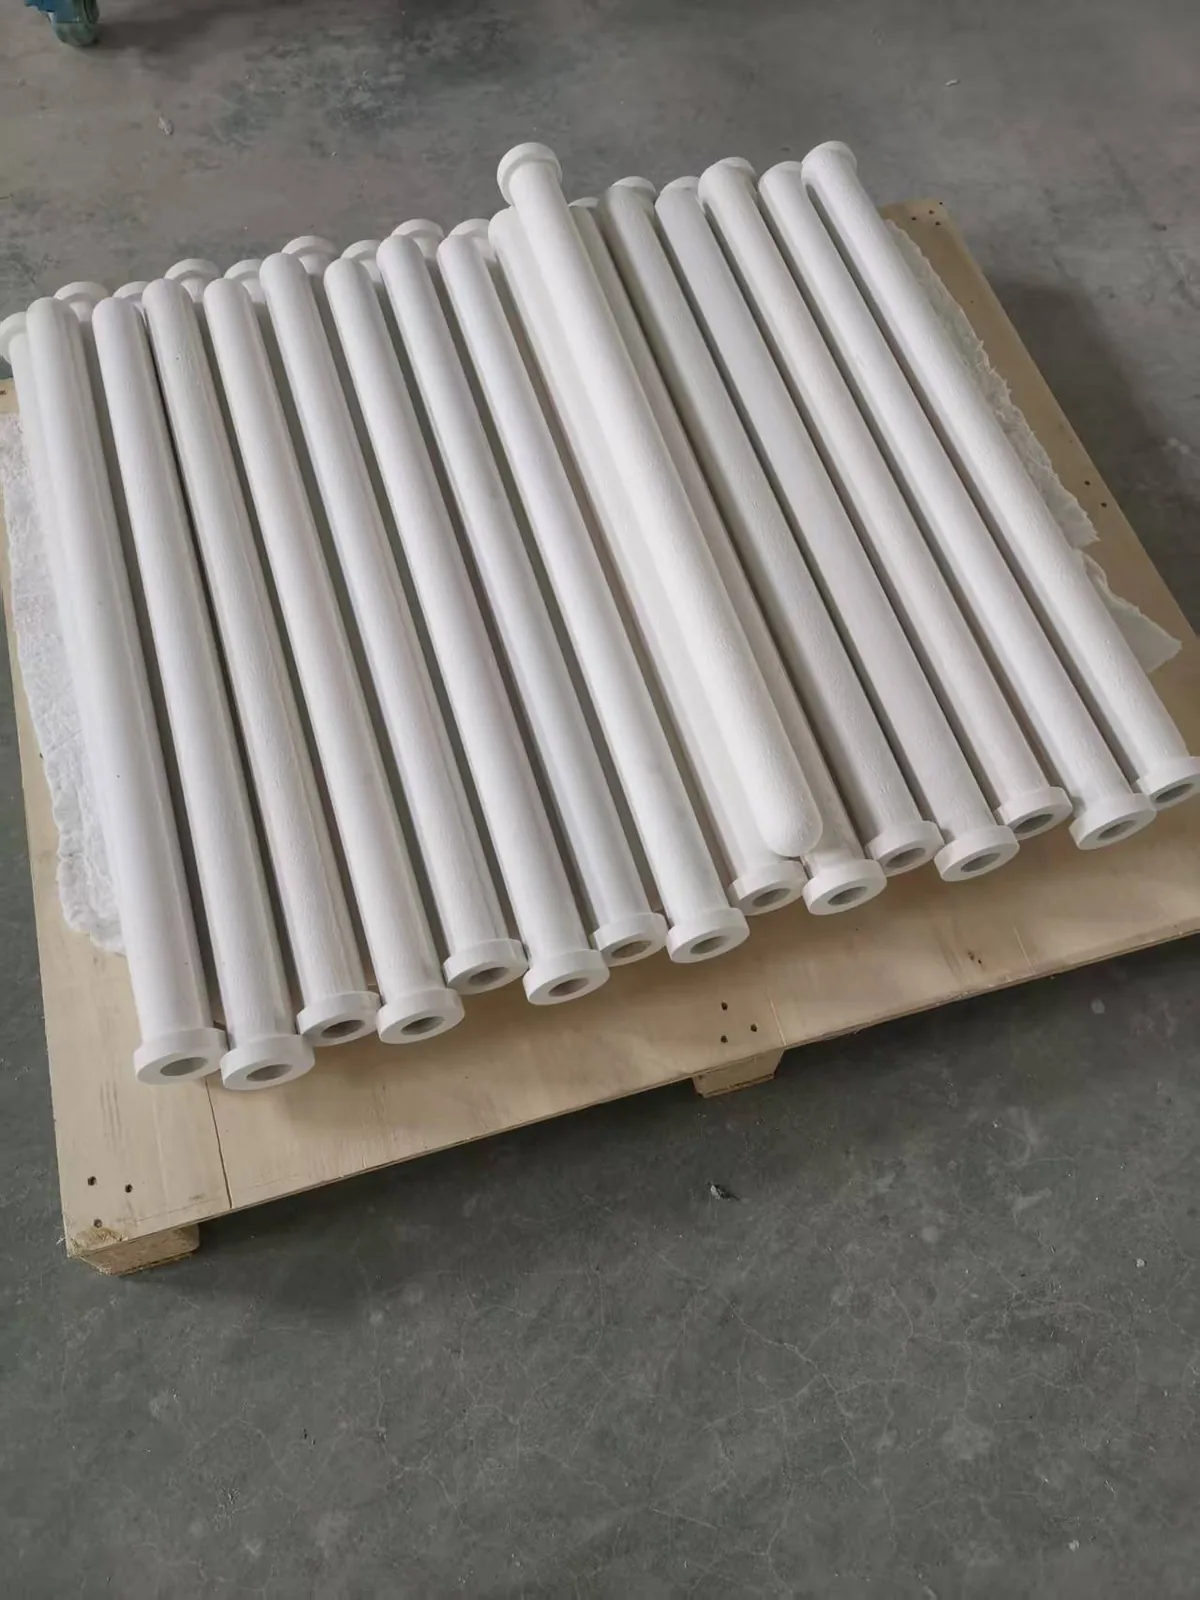
- Kaldırmadan önce boru boyutlarını doğrulayın. Standart eleman, 20 mm et kalınlığına sahip φ150 × φ110 × 3.000 mm olup dış çap ±2 mm ve uzunluk ±20 mm toleransında tutulur. Uçları çatlak, kenar çatlakları veya hasarlı sızdırmazlık yüzeyi olan parçaları reddedin.
- Seramik alüminyum silikat elyaf contayı inceleyin. Bu, başarısız bir sızdırmazlık testinin en yaygın tek nedenidir. Yırtılmış, karbonlaşmış veya esnekliğini kaybetmişse değiştirin.
- Donanımı hazırlayın. Lazer kesim kelepçeler ve destekler, her kenarın çapağını alın ve alaşımın yukarıdaki tablodaki görev bandıyla eşleştiğini doğrulayın.
- Boruyu temiz taraftan oturtun. Conta yerindeyken boruyu boğaza dikey olarak indirin. Çekiçle vurmayın ve boru levhasına karşı kaldıraç olarak kullanmayın — seramiğin akma noktası yoktur, bu nedenle deforme olmaz, çatlar.
- Boruyu hizalayın. Serbest ve dikey olarak asılmalı, sızdırmazlık yüzeyi düz olmalı ve kelepçeden ön yük almamalıdır. Komşu borular arasındaki boşluğu kontrol edin; uzunlukları boyunca hiçbir noktada birbirlerine temas etmemelidirler.
- Kelepçeyi eşit şekilde oturtun. Contanın tüm çevre boyunca tek bir tarafa aşırı baskı yapmak yerine eşit şekilde sıkışması için belirtilen tork değerinde çapraz desende sıkın.
- Üfleme borusunu takın. Bölme kapatılmadan önce her boru ağzında nozul eş merkezliliğini kontrol edin.
- Bölmeyi temizleyin. Aletleri, ambalaj artıklarını ve seramik tozunu hazineden çıkarın, ardından muayene kapılarını kapatıp sızdırmaz hale getirin.
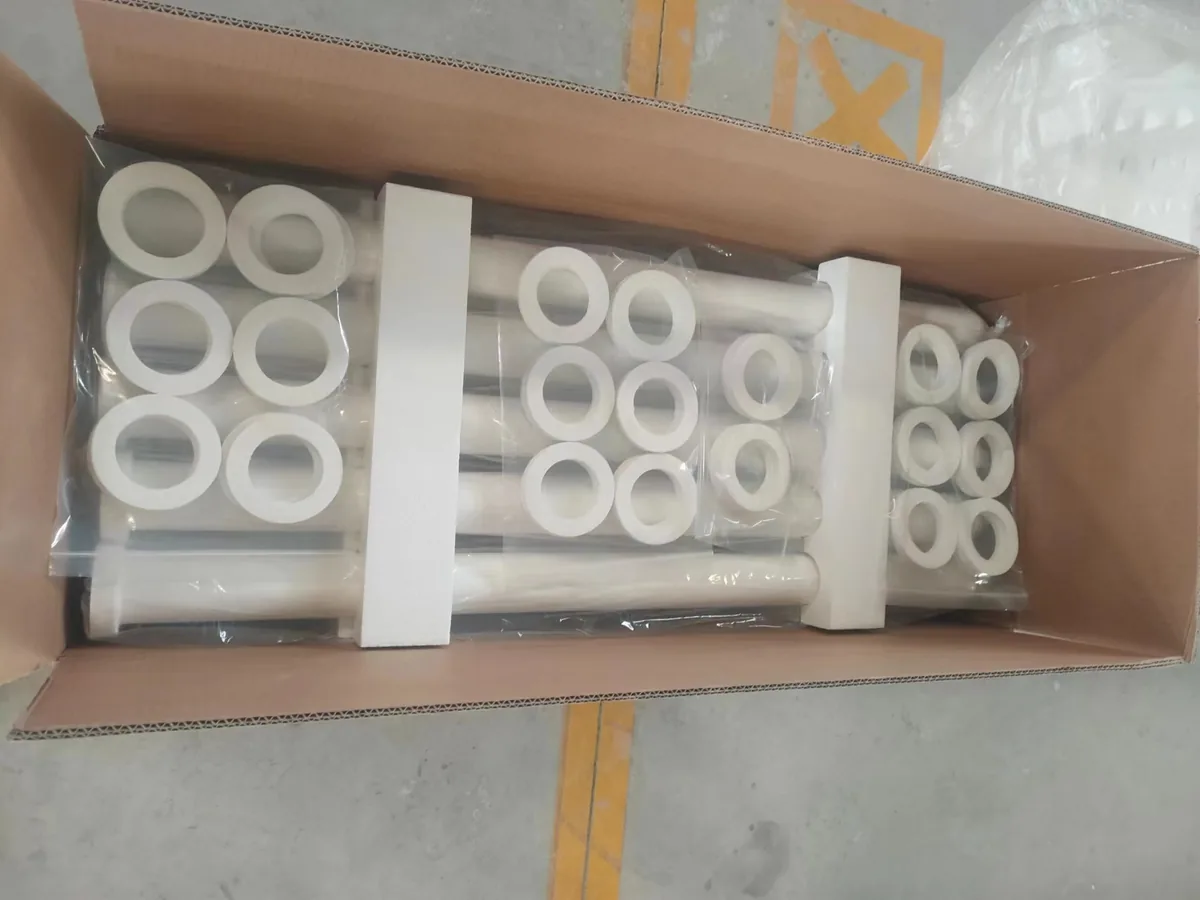
Kurulum sonrası kontroller: contalar, sızdırmazlık elemanları ve boşluklar
Kap kapatılmadan önce her boru üzerinde aynı kontrol listesini uygulayın. Bir saat sürer ve bir duruşa mal olacak yeniden açmayı önler.
- Conta durumu. Her borudaki seramik alüminyum silikat elyaf contayı kontrol edin. Hasarlı, karbonlaşmış veya sıkıştırıldığında artık eski haline dönmeyen contaları değiştirin.
- Kelepçe torku. Çevre boyunca eşit, belirtilen değerde, “sıkı” değil.
- Üfleme borusu hizalaması. Nozul her boru ağzında ortalanmış, boru sarkmayacak şekilde desteklenmiş.
- Borular arası boşluk. Borular arasında temas yok ve çalışma aralığının üst kısmında termal genleşme için yer var.
- Hazine ve kapılar. Artıklardan arındırılmış, kapı contaları yerine oturmuş, sızdırmazlığı sağlanmamış geçiş yok.
Conta kontrolü genellikle aldığından daha fazla dikkat hak eder. Sıcak, asidik gaz akışında bir kampanya boyunca kalmış seramik alüminyum silikat elyaf conta, belirgin şekilde hasarlı görünmeden çok önce esnekliğini kaybeder. Bastırdığınızda eski haline dönmüyorsa sızdırmazlık sağlamaz ve hiçbir tork miktarı bunu telafi edemez.
Floresan toz kaçak tespiti: prosedür
Kaçak tespiti teslimden önceki son adımdır ve basınç okumalarından çıkarım yapmak yerine doğrudan görsel kanıt sağlayan tek adımdır. Floresan izleyici, UV ışığı altında kaçak yolunu görünür kılar; bu da küçük bir yatak kaçağının bir sonraki baca testi yerine ilk günde bulunması anlamına gelir.
İki koşul tartışmaya açık değildir. Endüklenmiş çekiş fanı tasarım hava debisinde çalışmalı ve test süresince pulse-jet temizleme sistemi durdurulmalıdır. Fanı tasarım debisinin altında çalıştırmak izleyiciyi her kaçak yolundan geçirmeyecektir; temizleme sistemini çalıştırmak ise siz bakamadan izleyiciyi borulardan sıyırıp atacaktır.
Doz önceden tartılır: filtrasyon alanının metrekaresi başına 5–10 g floresan toz. Düşük doz soluk, belirsiz bir iz bırakır; aşırı doz her şeyin parladığı ve size hiçbir şey söylemeyen bir pus oluşturur.
- Endüklenmiş çekiş fanının tasarım hava debisinde olduğunu ve pulse-jet temizleme sisteminin izole edildiğini doğrulayın.
- İzleyiciyi filtrasyon alanının metrekaresi başına 5–10 g olarak tartın.
- Tozu giriş kanalındaki bir açıklıktan veya teknenin bir alt muayene kapağı varsa oradan besleyin.
- Birkaç dakika sirkülasyon yapmasını sağlayın, böylece bölmedeki her boru toza maruz kalsın.
- Fanı durdurun ve tozun çökmesini bekleyin.
- Temiz tarafa UV lambasıyla girin ve her boru ağzını, conta hattını, kaynak yerini ve flanşı tarayın.
- Her izi işaretleyin, nedenini onarın ve bölme temizlenene kadar testi tekrarlayın.
| Test parametresi | Belirtilen değer |
|---|---|
| Fan çalışması | Tasarım hava debisinde indüklenmiş çekiş fanı |
| Temizleme sistemi | Test süresince pulse-jet sistemi durdurulur |
| İzleyici doz | Filtrasyon alanının metrekaresi başına 5–10 g |
| Enjeksiyon noktası | Giriş kanalındaki açıklık veya alt muayene kapağı |
| Muayene yöntemi | Temiz taraf, UV lambası, fan durduktan ve toz çöktükten sonra |
| Kabul kriteri | Herhangi bir boru ağzında, contada veya kaynakta sürekli floresan iz olmamalıdır |
Sıralama dozdan daha önemlidir. Test sırasında temizleme sistemi çalışırsa, bir borunun üzerine yerleşmiş toz hemen gaz akışına geri üflenir ve iz görmeniz gereken yerde asla oluşmaz.
İzlerin okunması
Bir boru ağzındaki sürekli iz neredeyse her zaman bir conta sorunu anlamına gelir: yanlış conta, hasarlı conta veya dengesiz kelepçe sıkıştırması. Boruyu çekin, contayı değiştirin ve kelepçeyi daha fazla sıkmak yerine yeniden yerleştirin, çünkü sert bir boruya aşırı tork uygulamak gerilimi seramiğe aktarır.
Bir kaynak dikişi veya kapı flanşı boyunca uzanan bir iz, filtrenin kendisinden ziyade imalata veya montaja işaret eder. Bunlar genellikle kaynak yapılarak veya kapı contası değiştirilerek onarılır ve kaydedilmelidir, çünkü aynı dikişte tekrarlanan bir iz, termal yük altında gövdede hareket olduğu anlamına gelir.
Birçok boruya eşit şekilde yayılmış soluk bir iz genellikle bir sızıntı değildir. Bu bir dozlama artefaktıdır — çok fazla toz, çok kısa çökme süresi veya önceki bir testten kanal sisteminde kalan toz. Boruları çekmeye başlamadan önce taze, doğru tartılmış bir dozla testi tekrarlayın.
Üfleme borusu konfigürasyonu: boru başına kaç tüp
Basınçlı hava dağıtımının kesin bir sınırı vardır ve bu, bölme düzenini belirlediği için tasarım aşamasında kararlaştırılmaya değerdir. Her üfleme borusu genellikle 18–20 küçük çaplı filtre tüpünü veya 8–10 büyük çaplı filtre tüpünü kapsar. Bu sayıların aşılması, manifoldun uzak ucundaki darbe basıncını düşürür ve sıradaki son tüpler düzgün şekilde temizlenmez.
| Tüp sınıfı | Blow pipe başına tüp sayısı | Not |
|---|---|---|
| Küçük çaplı seramik tüpler | 18–20 | En yaygın düzenleme; alıcı hacmini darbe sayısına göre kontrol edin |
| Büyük çaplı seramik tüpler | 8–10 | Darbe başına daha yüksek hava hacmi; daha büyük kompresör marjı gerekir |
| Karışık çaplar | Mühendislik hesaplamasına göre | Tek bir blow pipe üzerinde çapları karıştırmayın |
Bunu yanlış yapmanın sonucu, diferansiyel basınçta yavaş ve dengesiz bir artış olarak kendini gösterir: birkaç tüp kalıcı bir kek taşırken komşuları temiz kalır ve bölme aslında yalnızca yetersiz borulanmışken yetersiz tasarlanmış gibi görünür.
Rijit tüpler neden esnemez ve bu neden ikincil tozu bastırır
Bu ekipmandaki pulse-jet temizliği, sabit bir zamanlayıcı yerine diferansiyel basınç tarafından tetiklenerek 0,1–0,15 s boyunca 0,4–0,7 MPa'da çalışır. Tüp rijit olduğu için darbe onu şişirmez. Bir kumaş torba darbe altında genişler ve geri sıçrar ve bu hareket, yeni salınan tozun bir kısmını doğrudan gaz akışına geri atar — ikincil toz, bu daha sonra yeniden filtrelenmek zorundadır ve her temizleme çevriminden sonra bir basınç sıçraması olarak kendini gösterir.
Rijit bir seramik tüpte bu hareketin hiçbiri yoktur. Darbe, toz kekini bir tabaka halinde serbest bırakır, kek hopper'a düşer ve yeniden sürüklenme ve ikincil toz bulutu olmaz. Bu davranış, temizleme aralığının tamamen diferansiyel basınca göre ayarlanabilmesinin ve bir darbeden sonraki basınç izinin sıçrama yerine düz olmasının nedenidir.
Bu aynı zamanda tüpün uzun bir kampanya boyunca şeklini korumasının nedenidir. Tekrarlanan esnemeden kaynaklanan yorulma yoktur; bu, elemanın 5 yıldan fazla dayanmasının beklenmesinin ve 5 yıllık yazılı garanti ile tedarik edilmesinin önemli bir kısmıdır.
Devir teslimde kaydedilecek devreye alma değerleri
Aşağıdakileri operasyonun ilk istikrarlı gününde kaydedin ve garanti süresi boyunca temel değer olarak saklayın. Bunlar, performans verileri sayfamızda yayınladığımız rakamlardır ve sonraki her tanılamanın karşılaştırıldığı değerlerdir.
| Öğe | Değer |
|---|---|
| Başlangıç basınç düşüşü | 1 m/dk yüzey hızında 300 Pa (temiz) |
| İstikrarlı operasyonda sistem direnci | 900–1.500 Pa |
| Filtrasyon hızı | 2–5 cm/s (≈1,2–3,0 m³/dk per m²) |
| Pulse-jet temizliği | 0,4–0,7 MPa, 0,1–0,15 s, diferansiyel basınçla tetiklenir |
| Filtrasyon verimliliği | >99.9% |
| Dioksin giderimi (katalitik sınıf) | ,5'e kadar (TEQ) |
| Tasarım ömrü | 5 yıldan fazla, 5 yıllık yazılı garanti ile desteklenmektedir |
Bu sistemleri 2019'dan beri tasarlıyor, kuruyor ve devreye alıyoruz ve Guangzhou Nansha'da 750 t/gün kapasiteli bir kentsel atık yakma hattı ile 2019'dan beri çalışan Shandong'daki 2.500 t/gün kapasiteli bir çimento klinker hattı dahil olmak üzere 40'tan fazla proje teslim ettik. Burada açıklanan kurulum disiplini, o sahalarda kullanılan disiplindir. DeNOx görevi gerekmeyen durumlarda, aynı sıra bizim katalitik olmayan seramik elyaf filtre tüpleri.
Sıkça sorulan sorular
Bir bölme için seramik filtre kurulumu ne kadar sürer?
Standart bir bölmede çalışan dört kişilik bir ekip için, conta değişimi ve üfleme borusu hizalaması dahil mekanik kurulum bir ila iki gün sürer. Floresan toz sızıntı tespiti, çökelme ve muayene süresi dahil yaklaşık yarım gün ekler. Sızıntı testini aceleyle yapmak, projede mevcut en pahalı kısa yoldur.
Eski conta hâlâ sağlam görünüyorsa yeniden kullanılabilir mi?
Yalnızca sıcak, asidik bir gaz akışında hiç hizmet görmemişse ve sıkıştırıldığında hâlâ eski hâline dönüyorsa. Pratikte, her tüp yenilemede seramik alüminyum silikat elyaf contayı standart olarak değiştiriyoruz. Contanın maliyeti, kabı ikinci kez açmak için gereken işçiliğin çok küçük bir kısmıdır.
Sızıntı tespiti sırasında neden pulse-jet temizleme sistemi durdurulmalıdır?
Çünkü izleyicinin düştüğü yerde kalması gerekir. Temizleme çalışırsa, bir sızıntı yolu çevresine birikmiş toz, UV muayenesinden önce gaz akışına geri üflenir ve sızıntı görünmez hâle gelir. Temizleme sistemini durdurun, fanı çalıştırın, dozlayın, fanı durdurun, çökelmesini bekleyin, sonra muayene edin.
Bir sızıntı yalnızca devreye almadan sonra tespit edilirse ne olur?
Hizmet sırasında bulunan bir sızıntı genellikle açıklanamayan bir diferansiyel basınç artışı veya bir bölmenin temiz tarafında toz olarak kendini gösterir. Onarım aynıdır: bölmeyi izole edin, açın, izleyici testiyle arızalı yatağı veya contayı bulun ve contayı değiştirin. Fark, bunu yaparken üretim zamanı kaybetmiş olmanızdır.
Sızıntı tespiti ne sıklıkla tekrarlanmalıdır?
Her tüp yenilemede, her büyük gövde onarımından sonra ve yıllık duruş muayenesinin bir parçası olarak. Her duruşta izleyici testi yapan tesisler, testler arasında nadiren emisyon aşımları görür. Muayene sıklıkları hakkında daha fazla ayrıntı şurada: teknik SSS sayfası.
Bir seramik filtre kurulumu veya sızıntı tespiti denetimi mi planlıyorsunuz? Bize kap çizimlerinizi ve gaz analizinizi gönderin; mühendislerimiz size bir tüp sayısı, bir üfleme borusu yerleşimi ve bir kurulum sırası ile geri dönecek. Kurulum incelemesi talep edin.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文