
세라믹 필터 설치는 강성 필터 튜브 수명의 대부분이 결정되는 단계입니다. 엘리먼트 자체는 견고한 엔지니어링 제품 — 20mm 벽 두께와 80% 이상의 기공률을 가진 소결 세라믹 섬유 본체로, 600°C 연속 운전과 최대 1000°C 피크에 대응합니다 — 하지만 굽힘에는 취약하고 정렬 불량을 용납하지 않습니다. 손상된 개스킷 위에 장착되거나, 수직에서 몇 밀리미터만 벗어나 클램핑되거나, 잘못된 합금의 금속 지지대에 고정된 튜브는 대개 주변 튜브보다 훨씬 일찍 파손되며, 컴파트먼트 차압과 배출 보증까지 함께 무너뜨립니다. 이 가이드는 현장에서 지정하는 기계적 설치 순서와, 인도 전에 하우징이 기밀임을 입증하는 형광분말 누출 검사 절차를 순서대로 설명합니다.
설치 정확도가 필터 튜브 수명을 결정하는 이유
유연한 필터 백은 놀라울 정도의 혹독한 조건을 견딥니다. 약간 타원형인 케이지 위로도 끼울 수 있고, 매 펄스마다 유연하게 움직이며, 1밀리미터 이상의 정렬 불량도 문제없이 늘어납니다. 강성 세라믹 튜브는 그중 어느 것도 하지 못합니다. 이는 뻣뻣하고 부서지기 쉬운 본체로, 모든 설치 오류를 밀봉면과 클램프가 잡는 지점의 응력으로 그대로 전달합니다.
현장 데이터에서 세 가지 파손 모드가 지배적이며, 세 가지 모두 재료가 아닌 설치에서 비롯됩니다:
- 점 하중. 튜브 한쪽에만 닿는 클램프, 또는 가장자리에 버(burr)가 있는 지지 링은 세라믹의 좁은 영역에 하중을 집중시킵니다. 튜브는 시동은 견디지만 첫 열 사이클 중에 균열이 발생합니다.
- 시트에서의 바이패스. 찢어지거나 탄화되었거나 불균일하게 압축된 개스킷은 원시 가스를 정화 측으로 그대로 통과시킵니다. 차압은 거의 변하지 않으며, 바로 이것이 굴뚝 테스트 전까지 플랜트가 알아차리지 못하는 이유입니다.
- 튜브 간 침식. 서로 닿은 상태로 설치된 두 튜브는 마찰 부위에서 마모됩니다. 마모된 부분에는 더스트 케이크가 형성되지 않아 튜브가 국부 여과 기능을 상실합니다.
이 중 어느 것도 첫 주에는 나타나지 않습니다. 6개월에서 18개월 사이에 나타나며, 그때쯤이면 구획을 열고, 파손된 튜브를 뽑아내고, 전체 과정을 반복해야 합니다. 처음부터 제대로 설치하는 것이 앞으로 5년간 가장 저렴한 운영 비용입니다.
금속 하드웨어를 가스 온도에 맞추기
클램프, 지지 링, 분사관, 튜브 시트 어댑터 등의 금속 부속품은 노 출구 온도가 아니라 실제로 노출되는 온도에 맞춰 선정해야 합니다. 테일엔드 용기의 정화 가스 플레넘에 위치한 클램프는 900°C 킬른 필터의 클램프와 매우 다른 환경에 놓이며, 설계자는 하나의 자재 명세서를 두 플랜트에 복사함으로써 이를 흔히 잘못 지정합니다. 이는 세라믹 필터 요소 자체에도 적용됩니다: 등급을 마지막 프로젝트가 아닌 사용 조건에 맞추십시오.
모든 금속 부품은 용기에 도달하기 전에 레이저 절단 및 디버링되어야 합니다. 클램프 가장자리에 남은 버는 외관 문제가 아닙니다. 이는 세라믹 표면의 점 하중이 되고, 플랜트가 사이클링을 시작하면 균열 개시 지점이 됩니다.
| 사용 온도대 | 튜브 시트에서의 가스 온도 | 일반적인 하드웨어 재료 | 제한 요인 |
|---|---|---|---|
| 저온 테일엔드 | 170–300°C | 316L 스테인리스; 금속이 산 노점 이상을 유지하는 경우에만 탄소강 | 노점 이하의 부식, 열이 아님 |
| 중온 | 300–600°C | 304 또는 316 스테인리스 | 강도 저하 및 산화 |
| 고온 | 600°C 초과 | 310S 내열 스테인리스 또는 니켈 기반 합금 | 크리프 및 스케일링; 열팽창을 고려할 것 |
| 모든 밴드 | 모두 | 레이저 절단, 디버링 완료, 날카로운 모서리 없음 | 버는 세라믹에 가해지는 점 하중입니다 |
설계 온도가 불확실한 경우, 한 단계 더 높은 밴드를 지정하고 성장을 위한 여유를 두십시오. 합금이 올바르게 지정되었지만 팽창할 여유가 없는 클램프는 잘못된 강철로 만든 클램프와 마찬가지로 튜브에 하중을 가하게 됩니다.
세라믹 필터 설치: 단계별 순서
아래 순서는 튜브 시트에 매달린 튜브가 위에서 펄스 제트로 세정되는 상부 접근 용기를 가정합니다. 하부 접근 및 수평 배열도 동일한 논리를 따르며 인양 단계만 반대입니다.
- 튜브 시트를 조사하십시오. 구멍 직경을 튜브 외경과 대조하여 확인하고, 평탄도를 확인하며, 용접 슬래그를 연삭 제거하십시오. 열로 인해 변형된 튜브 시트는 강성 튜브를 안착시키지 못하며, 어떤 클램프 토크로도 이를 해결할 수 없습니다.
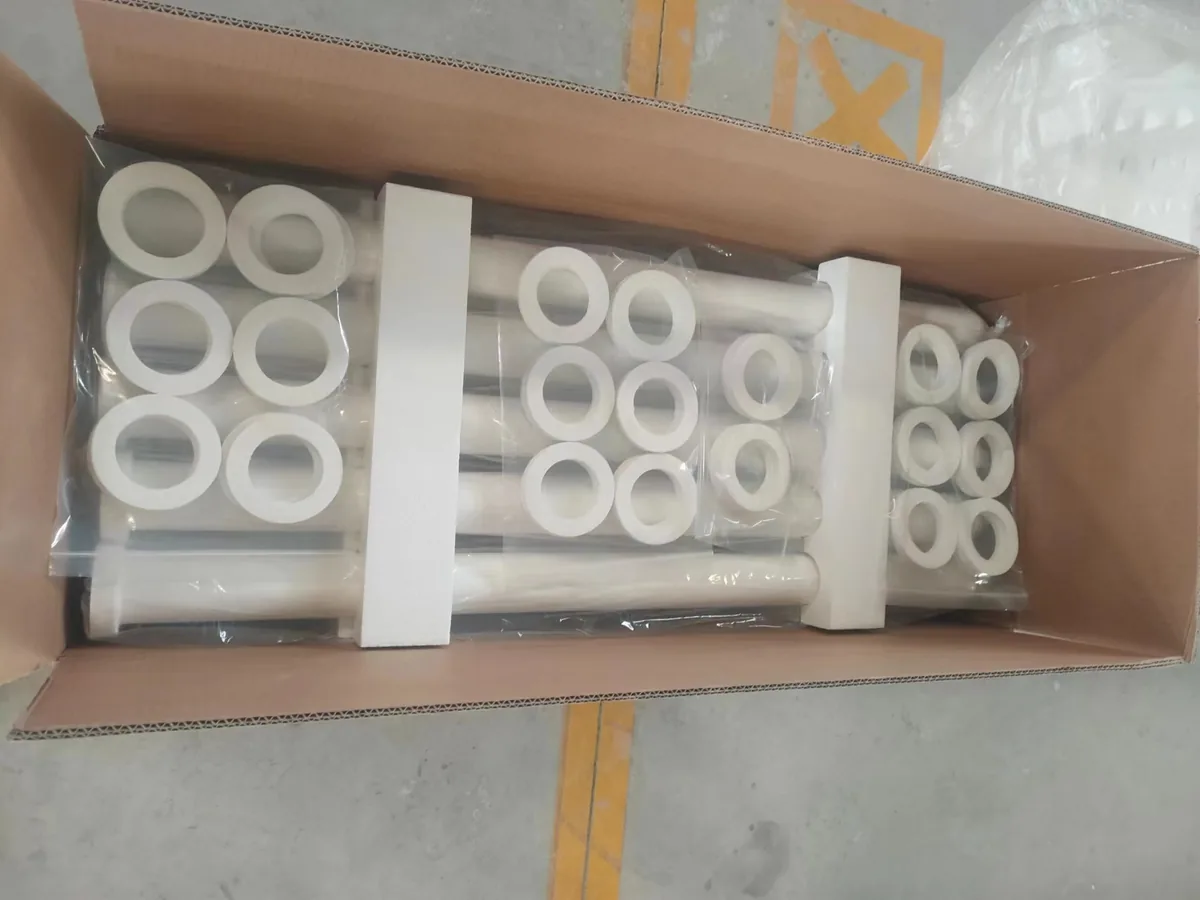
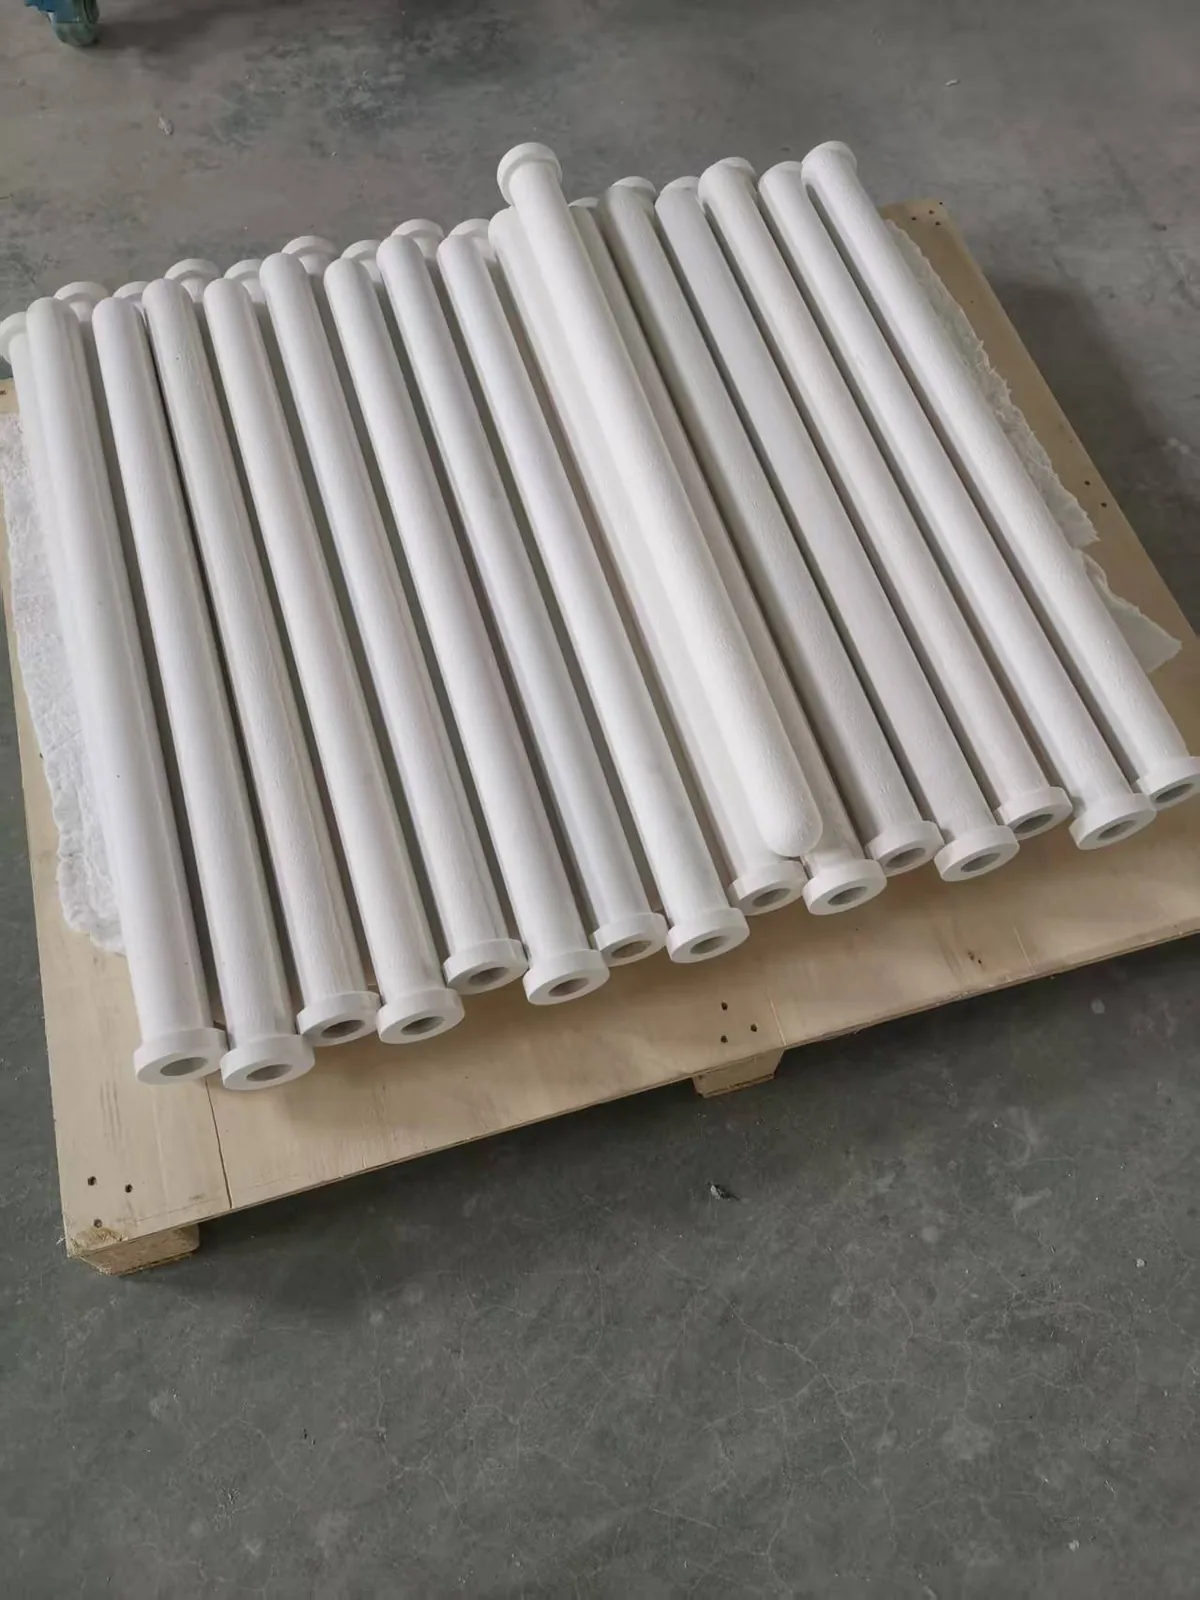
- 인양 전에 튜브 치수를 검증하십시오. 표준 요소는 φ150 × φ110 × 3,000 mm에 20 mm 벽 두께이며, 외경 ±2 mm 및 길이 ±20 mm로 유지됩니다. 끝단이 깨졌거나, 가장자리 균열 또는 손상된 밀봉면이 있는 것은 모두 거부하십시오.
- 세라믹 알루미늄 실리케이트 섬유 개스킷을 검사하십시오. 이것이 누설 시험 실패의 가장 흔한 단일 원인입니다. 찢어졌거나, 탄화되었거나, 탄성을 잃은 경우 교체하십시오.
- 하드웨어를 준비하십시오. 레이저 절단 클램프 및 지지대의 모든 모서리를 디버링하고, 합금이 위 표의 사용 밴드와 일치하는지 확인하십시오.
- 깨끗한 쪽에서 튜브를 안착시키십시오. 개스킷을 제자리에 둔 상태에서 목부로 수직으로 내리십시오. 망치로 두드리지 말고 튜브 시트에 대고 지렛대를 사용하지 마십시오 — 세라믹은 항복점이 없어 변형되지 않고 균열이 발생합니다.
- 튜브를 정렬하십시오. 밀봉면이 수평을 이루고 클램프로부터 예압이 없이 자유롭게 수직으로 매달려야 합니다. 인접한 튜브 사이의 간격을 확인하십시오. 길이 방향 어느 지점에서도 서로 접촉해서는 안 됩니다.
- 클램프를 고르게 맞추십시오. 개스킷이 한쪽에 집중되지 않고 전체 둘레에 걸쳐 균일하게 압축되도록 규정 토크로 십자 패턴으로 조이십시오.
- 블로우 파이프를 설치하십시오. 구획을 닫기 전에 모든 튜브 입구에서 노즐 동심도를 확인하십시오.
- 구획을 정리하십시오. 호퍼에서 공구, 포장 잔해 및 세라믹 분진을 제거한 후 검사 도어를 닫고 밀봉하십시오.
설치 후 점검: 개스킷, 씰 및 간극
용기를 닫기 전에 모든 튜브에 대해 동일한 점검 목록을 실행하십시오. 한 시간이 걸리지만, 재개방으로 인한 가동 중단 비용을 예방합니다.
- 개스킷 상태. 모든 튜브의 세라믹 알루미늄 실리케이트 섬유 개스킷을 점검하십시오. 손상되었거나, 탄화되었거나, 압축 시 더 이상 탄성이 없는 경우 교체하십시오.
- 클램프 토크. 둘레 전체에 균일하게, 규정 값으로, “꽉”이 아니라.
- 블로우 파이프 정렬. 각 튜브 입구에 노즐이 중앙에 위치하고, 파이프가 처지지 않도록 지지되어야 합니다.
- 튜브 간 간극. 튜브 간 접촉이 없어야 하며, 운전 범위 상한에서 열팽창을 위한 여유가 있어야 합니다.
- 호퍼 및 도어. 잔해가 없어야 하고, 도어 개스킷이 제자리에 안착되어야 하며, 밀봉되지 않은 관통부가 없어야 합니다.
개스킷 점검은 일반적으로 받는 것보다 더 많은 주의를 기울일 가치가 있습니다. 고온의 산성 가스 흐름에 한 캠페인 동안 노출된 세라믹 알루미늄 실리케이트 섬유 개스킷은 눈에 띄게 손상되기 훨씬 전에 탄성을 잃습니다. 눌렀을 때 다시 튀어나오지 않으면 밀봉되지 않으며, 어떤 토크로도 이를 보상할 수 없습니다.
형광 분말 누출 감지: 절차
누출 감지는 인계 전 마지막 단계이며, 압력 판독값으로부터의 추론이 아닌 직접적인 시각적 증거를 제공하는 유일한 단계입니다. 형광 추적제는 UV 광 아래에서 누출 경로를 가시화하므로, 작은 시트 누출이 다음 스택 시험 때가 아니라 첫날에 발견됩니다.
두 가지 조건은 타협할 수 없습니다. 유인 통풍 팬은 설계 풍량으로 운전되어야 하며, 펄스 제트 청소 시스템은 시험 동안 정지되어야 합니다. 설계 풍량 이하로 팬을 운전하면 모든 누출 경로를 통해 추적제가 끌려가지 않으며, 청소 시스템을 운전하면 확인하기도 전에 추적제가 튜브에서 제거됩니다.
투여량은 사전에 계량됩니다: 여과 면적 제곱미터당 형광 분말 5–10g. 과소 투여는 희미하고 모호한 흔적을 만들고, 과다 투여는 모든 것이 빛나게 하는 안개를 만들어 아무런 정보도 주지 않습니다.
- 유인 통풍 팬이 설계 풍량인지 확인하고 펄스 제트 청소 시스템이 차단되었는지 확인하십시오.
- 여과 면적 제곱미터당 5–10g으로 추적제를 계량하십시오.
- 분말을 유입 덕트의 개구부나, 용기에 하부 점검구가 있는 경우 그곳에 공급하십시오.
- 여러 분 동안 순환시켜 구획 내 모든 튜브가 노출되도록 하십시오.
- 팬을 멈추고 분말이 가라앉을 때까지 기다리십시오.
- UV 램프를 가지고 청정 측으로 들어가 모든 튜브 입구, 개스킷 라인, 용접부 및 플랜지를 스캔하십시오.
- 모든 흔적을 표시하고, 원인을 수리한 후, 구획이 깨끗해질 때까지 시험을 반복하십시오.
| 시험 파라미터 | 지정 값 |
|---|---|
| 팬 작동 | 설계 풍량에서의 유인 통풍 팬 |
| 세정 시스템 | 시험 동안 펄스 제트 시스템 정지 |
| 추적제 투여량 | 여과 면적 제곱미터당 5–10 g |
| 주입 지점 | 유입 덕트의 개구부 또는 하부 점검구 |
| 검사 방법 | 팬이 멈추고 분말이 가라앉은 후, 청정 측에서 UV 램프 사용 |
| 합격 기준 | 어떤 튜브 입구, 밀봉부 또는 용접부에서도 연속적인 형광 흔적이 없을 것 |
투여량보다 순서가 더 중요합니다. 시험 중에 세정 시스템이 작동하면, 튜브에 붙은 분말이 즉시 기류로 다시 날려가서 확인해야 할 위치에 흔적이 형성되지 않습니다.
흔적 판독
튜브 입구의 연속적인 흔적은 거의 항상 개스킷 문제를 의미합니다: 잘못된 개스킷, 손상된 개스킷, 또는 불균일한 클램프 압착. 클램프를 더 조이는 대신 튜브를 빼내고 개스킷을 교체하여 다시 장착하십시오. 강성 튜브에 과도한 토크를 가하면 응력이 세라믹으로 전달되기 때문입니다.
용접 이음새나 도어 플랜지를 따라 나타나는 흔적은 필터 자체보다는 제작이나 조립 문제를 가리킵니다. 이는 보통 용접이나 도어 개스킷 교체로 수리되며, 기록해야 합니다. 같은 이음새에서 반복되는 흔적은 열 부하 하에서 케이싱의 움직임을 의미하기 때문입니다.
여러 튜브에 걸쳐 고르게 퍼진 희미한 흔적은 보통 누출이 아닙니다. 이는 투여 인공물입니다 — 분말 과다, 가라앉는 시간 부족, 또는 이전 시험에서 덕트에 남은 잔류 분말. 튜브를 빼내기 전에 새로 정확히 계량한 투여량으로 시험을 반복하십시오.
블로우 파이프 구성: 파이프당 튜브 수
압축 공기 분배에는 확실한 한계가 있으며, 이는 구획 레이아웃을 결정하기 때문에 설계 단계에서 정하는 것이 좋습니다. 각 블로우 파이프는 일반적으로 소구경 필터 튜브 18–20개, 또는 대구경 필터 튜브 8–10개를 담당합니다. 이 수를 초과하면 매니폴드의 먼 쪽에서 펄스 압력이 떨어져 열의 마지막 튜브들이 제대로 세정되지 않습니다.
| 튜브 클래스 | 블로우 파이프당 튜브 수 | 참고 |
|---|---|---|
| 소구경 세라믹 튜브 | 18–20 | 가장 일반적인 배열, 펄스 수에 대비한 리시버 용량 확인 |
| 대구경 세라믹 튜브 | 8–10 | 펄스당 더 높은 풍량, 더 큰 압축기 여유 필요 |
| 혼합 구경 | 엔지니어링 계산에 따름 | 단일 블로우 파이프에 구경을 혼합하지 마십시오 |
이를 잘못했을 때의 결과는 느리고 고르지 않은 차압 상승으로 나타납니다. 소수의 튜브가 영구적인 케이크를 지닌 채 이웃 튜브는 깨끗하게 유지되어, 실제로는 배관만 부족한 것인데도 해당 구획이 설계 미달인 것처럼 보입니다.
강성 튜브가 휘지 않는 이유, 그리고 그것이 2차 분진을 억제하는 이유
이 장비의 펄스젯 세정은 0.4–0.7 MPa에서 0.1–0.15초 동안 작동하며, 고정 타이머가 아닌 차압에 의해 트리거됩니다. 튜브가 강성이므로 펄스가 튜브를 팽창시키지 않습니다. 직물 백은 펄스에 의해 팽창했다가 되돌아오며, 그 움직임이 막 방출된 분진의 일부를 곧바로 가스 흐름 속으로 되돌려 보냅니다. 이것이 2차 분진이며, 이는 다시 여과되어야 하고 매 세정 주기 후에 압력 스파이크로 나타납니다.
강성 세라믹 튜브에는 그러한 움직임이 전혀 없습니다. 펄스는 분진 케이크를 한 장의 시트처럼 방출하고, 케이크는 호퍼로 떨어지며, 재비산도 2차 분진 플룸도 없습니다. 이러한 특성 덕분에 세정 간격을 순전히 차압에 의해서만 설정할 수 있고, 펄스 후 압력 추이가 스파이크가 아닌 평탄하게 유지됩니다.
또한 이것이 장기간 운전에서도 튜브가 형태를 유지하는 이유입니다. 반복적인 휨으로 인한 피로가 없으며, 이는 이 엘리먼트가 5년 이상 지속될 것으로 예상되고 5년 서면 보증과 함께 공급되는 중요한 이유의 일부입니다.
인계 시 기록할 시운전 값
운전이 안정된 첫날 다음 사항을 기록하고 보증 기간 동안 기준선으로 유지하십시오. 이는 당사가 성능 데이터 페이지에 게시하는 수치이며, 이후 모든 진단이 이와 비교됩니다.
| 항목 | 값 |
|---|---|
| 초기 압력 손실 | 1 m/min 정면 속도에서 300 Pa (청정 상태) |
| 안정 운전 시 시스템 저항 | 900–1,500 Pa |
| 여과 속도 | 2–5 cm/s (≈1.2–3.0 m³/min per m²) |
| 펄스젯 세정 | 0.4–0.7 MPa, 0.1–0.15초, 차압에 의해 작동 |
| 여과 효율 | >99.9% |
| 다이옥신 제거(촉매 등급) | 최대 99.5% (TEQ) |
| 설계 수명 | 5년 이상, 5년 서면 보증 제공 |
당사는 2019년부터 이러한 시스템을 설계, 설치 및 시운전해 왔으며, 광저우 난사에 위치한 750 t/d 규모의 도시폐기물 소각 라인과 2019년부터 가동 중인 산둥의 2,500 t/d 시멘트 클링커 라인을 포함하여 40개 이상의 프로젝트를 수행했습니다. 여기에 설명된 설치 원칙은 해당 현장에서 사용된 원칙입니다. DeNOx 처리가 필요하지 않은 경우, 동일한 절차가 당사의 비촉매 세라믹 섬유 필터 튜브.
자주 묻는 질문
세라믹 필터 설치에 하나의 구획당 얼마나 걸리나요?
표준 구획에서 작업하는 4인 팀의 경우, 가스켓 교체와 블로우 파이프 정렬을 포함한 기계적 설치는 1~2일이 소요됩니다. 형광 분말 누출 검출은 침전 및 검사 시간을 포함하여 약 반나절이 추가됩니다. 누출 테스트를 서두르는 것은 프로젝트에서 가장 비용이 많이 드는 지름길입니다.
가스켓이 아직 온전해 보이면 재사용할 수 있나요?
고온의 산성 가스 흐름에서 사용된 적이 없고 압축했을 때 여전히 탄성이 있는 경우에만 가능합니다. 실제로 모든 재튜브 작업에서 당사는 세라믹 알루미늄 실리케이트 섬유 가스켓을 표준으로 교체합니다. 가스켓 비용은 용기를 두 번째로 개방하는 데 필요한 인건비의 일부에 불과합니다.
누출 검출 중에 펄스 제트 세척 시스템을 반드시 중지해야 하는 이유는 무엇인가요?
추적제가 떨어진 위치에 그대로 있어야 하기 때문입니다. 세척이 작동하면 누출 경로 주변에 침착된 분말이 UV 검사 전에 가스 흐름으로 다시 날아가 누출이 보이지 않게 됩니다. 세척 시스템을 중지하고, 팬을 가동하고, 투입하고, 팬을 중지하고, 침전시킨 후 검사하십시오.
시운전 후에야 누출이 발견되면 어떻게 해야 하나요?
운전 중 발견된 누출은 일반적으로 설명할 수 없는 차압 상승이나 한 구획의 청정 측 먼지로 나타납니다. 수리는 동일합니다: 구획을 격리하고, 개방하고, 추적제 테스트로 파손된 시트나 가스켓을 찾아 가스켓을 교체합니다. 차이점은 그렇게 하는 동안 생산 시간을 손실했다는 것입니다.
누출 검출은 얼마나 자주 반복해야 하나요?
모든 재튜브 작업 시, 주요 케이싱 수리 후, 그리고 연간 정비 검사의 일환으로 실시합니다. 각 정비 시 추적제 테스트를 실시하는 플랜트는 테스트 사이에 배출 초과가 거의 발생하지 않습니다. 검사 주기에 대한 더 자세한 내용은 당사의 기술 Q&A 페이지를 참조하십시오.
세라믹 필터 설치 또는 누출 검출 감사를 계획하고 계신가요? 용기 도면과 가스 분석 자료를 보내주시면 당사 엔지니어가 튜브 수, 블로우 파이프 레이아웃 및 설치 순서를 회신해 드립니다. 설치 검토 요청.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文