
セラミックフィルターの設置は、リジッドフィルターチューブの使用寿命の大部分が決まるか失われるかの分かれ目となる工程です。エレメント自体は堅牢な工学製品であり、20 mmの壁厚と80%%を超える気孔率を持つ焼結セラミック繊維体で、600°Cの連続使用と最大1000°Cのピークに耐える定格ですが、曲げに対して脆く、芯ずれに対して容赦がありません。損傷したガスケットの上に据え付けられたチューブ、垂直から数ミリメートルずれてクランプされたチューブ、あるいは不適切な合金の金属拘束具に押し付けられたチューブは、通常、隣接するチューブよりもはるかに早く破損し、区画の差圧と排出保証を道連れにします。本ガイドでは、当社が現場で指定する機械的設置手順に続いて、引き渡し前に容器が気密であることを証明する蛍光粉末リーク検出法について説明します。.
設置精度がフィルターチューブの寿命を決める理由
フレキシブルフィルターバッグは、驚くほどの乱暴な扱いに耐えます。多少真円度のずれたケージに被せることができ、パルスごとに撓み、1 ミリメートル以上の位置ずれにも文句を言わずに伸びます。リジッドセラミックチューブはそのどれもできません。それは剛直で脆い本体であり、あらゆる設置誤差をシール面とクランプが把持する箇所の応力に直接変換します。
現場データでは 3 つの破損モードが支配的であり、そのすべてが材料ではなく設置に起因しています:
- 点荷重。 チューブの片側に当たるクランプ、またはエッジにバリのある支持リングは、セラミックの小さな領域に荷重を集中させます。チューブは起動を乗り切りますが、最初の熱サイクル中に割れます。
- シート部でのバイパス。 破れている、炭化している、または不均一に圧縮されたガスケットは、生ガスをそのままクリーン側へ通します。差圧はほとんど動かず、まさにそのためにプラントはスタックテストまで気づきません。
- チューブ間のエロージョン。 互いに接触して設置された 2 本のチューブは、擦れ合う箇所で摩耗します。摩耗した部分にはダストケーキがもはや形成されず、チューブは局所的なろ過機能を失います。
これらのいずれも最初の 1 週間では現れません。それらは 6 か月目から 18 か月目の間に現れ、その時点でコンパートメントを開放し、破損したチューブを引き抜き、手順全体を繰り返さなければなりません。最初から正しく設置することが、あなたが買うことのできる最も安価な 5 年間の運転です。
金属ハードウェアをガス温度に適合させる
金属製の継手 — クランプ、支持リング、ブローパイプ、チューブシートアダプター — は、炉出口の温度ではなく、実際にさらされる温度に基づいて選定しなければなりません。テールエンド容器のクリーンガスプレナムにあるクランプは、900°C のキルンフィルター内のクランプとはまったく異なる環境に置かれ、指定担当者は 1 つの部品表を 2 つのプラントに流用することで日常的にこれを間違えます。同じことが セラミックフィルターエレメント 自体にも当てはまります: 前回のプロジェクトではなく、使用条件にグレードを適合させてください。
すべての金属部品は、容器に到達する前にレーザー切断およびバリ取りを行うべきです。クランプエッジに残ったバリは見た目の問題ではありません; プラントがサイクル運転を始めると、それはセラミック表面への点荷重となり、亀裂発生部位となります。
| 使用条件帯 | チューブシートでのガス温度 | 一般的なハードウェア材料 | 制限要因 |
|---|---|---|---|
| 低温テールエンド | 170~300°C | 316L ステンレス; 炭素鋼は金属が酸露点より上に保たれる場合のみ | 露点以下での腐食であり、熱ではない |
| 中温 | 300~600°C | 304または316ステンレス | 強度低下と酸化 |
| 高温 | 600°C以上 | 310S耐熱ステンレスまたはニッケル基合金 | クリープとスケーリング;熱膨張を考慮すること |
| すべてのバンド | 任意 | レーザー切断、バリ取り済み、鋭利なエッジなし | バリはセラミックへの点荷重である |
設計温度が不確かな場合は、1バンド高いものを指定し、成長のためのクリアランスを確保すること。正しい合金であっても膨張の余地がないクランプは、間違った鋼で作られたものと同様に効果的にチューブに荷重をかける。
セラミックフィルターの設置:段階的な手順
以下の手順は、チューブシートから吊り下げられ、上方からのパルスジェットで洗浄されるチューブを備えたトップアクセス容器を想定している。ボトムアクセスおよび水平配置も、吊り上げ手順を逆にするだけで同じ論理に従う。
- チューブシートを調査する。 穴径をチューブ外径と照合し、平坦度を確認し、溶接スラグを研削除去する。熱で歪んだチューブシートは剛性チューブを正しく着座させることができず、どれだけクランプトルクをかけてもそれを修正することはできない。
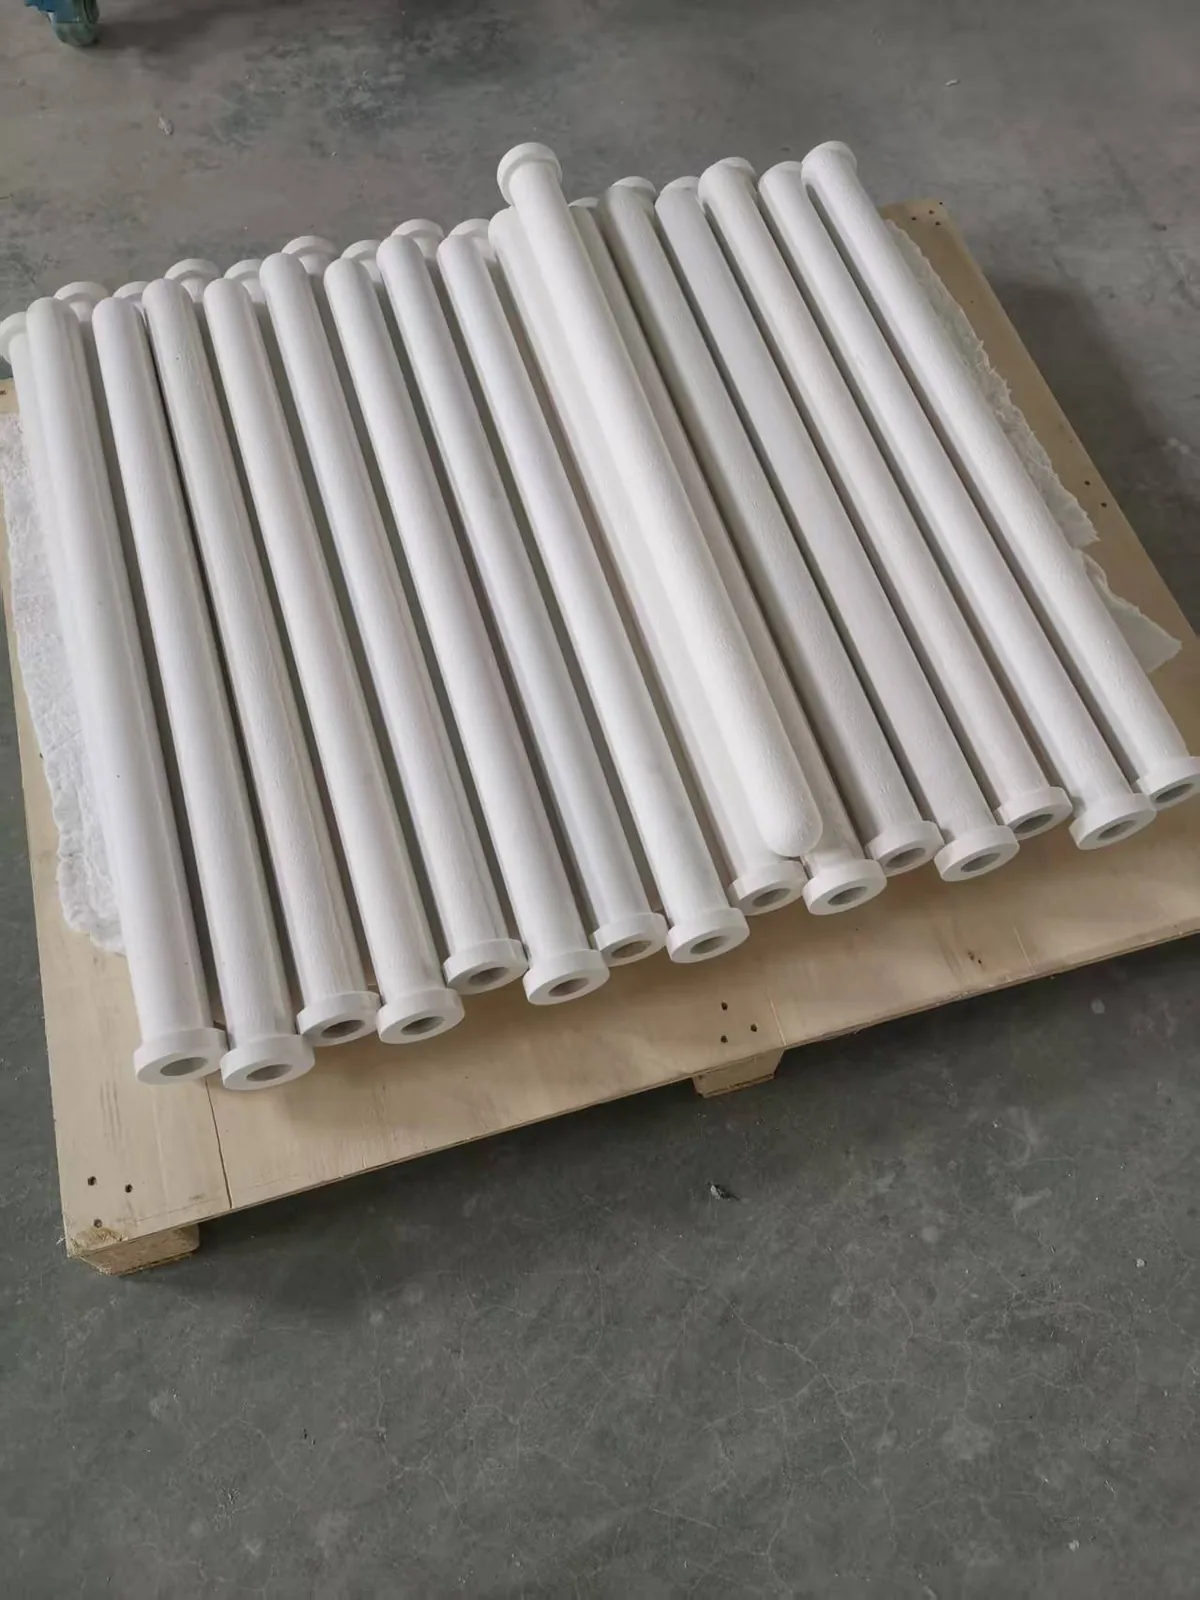
- 吊り上げ前にチューブ寸法を検証する。 標準エレメントはφ150 × φ110 × 3,000 mm、肉厚20 mmで、外径±2 mm、長さ±20 mmに保持されている。端部の欠け、エッジクラック、またはシール面の損傷があるものは拒否すること。
- セラミックアルミニウムシリケートファイバーガスケットを検査する。 これはリークテスト失敗の最も一般的な原因である。破れ、炭化、または弾力性が失われている場合は交換すること。
- ハードウェアを準備する。 レーザー切断されたクランプとサポート、すべてのエッジのバリ取り、および合金が上記の表の使用バンドに一致することを確認する。
- 清浄側からチューブを着座させる。 ガスケットを所定の位置に置いたまま、スロートに垂直に降下させる。ハンマーで打ち込んだり、チューブシートに対しててこのように使ったりしないこと — セラミックには降伏点がないため、変形せず、割れる。
- チューブを位置合わせする。 シール面が水平で、クランプからの予荷重がない状態で、自由に垂直に吊り下がる必要がある。隣接するチューブ間のギャップを確認すること;それらは長さ方向のどの点でも接触してはならない。
- クランプを均等に取り付けます。 ガスケットが片側だけに強く圧縮されるのではなく、全周にわたって均一に圧縮されるよう、指定トルクで十字パターンに締め付けます。
- ブローパイプを取り付けます。 区画を閉じる前に、すべての管口でノズルの同心性を確認します。
- 区画を清掃します。 ホッパーから工具、梱包くず、セラミック粉塵を取り除き、点検扉を閉めて密封します。
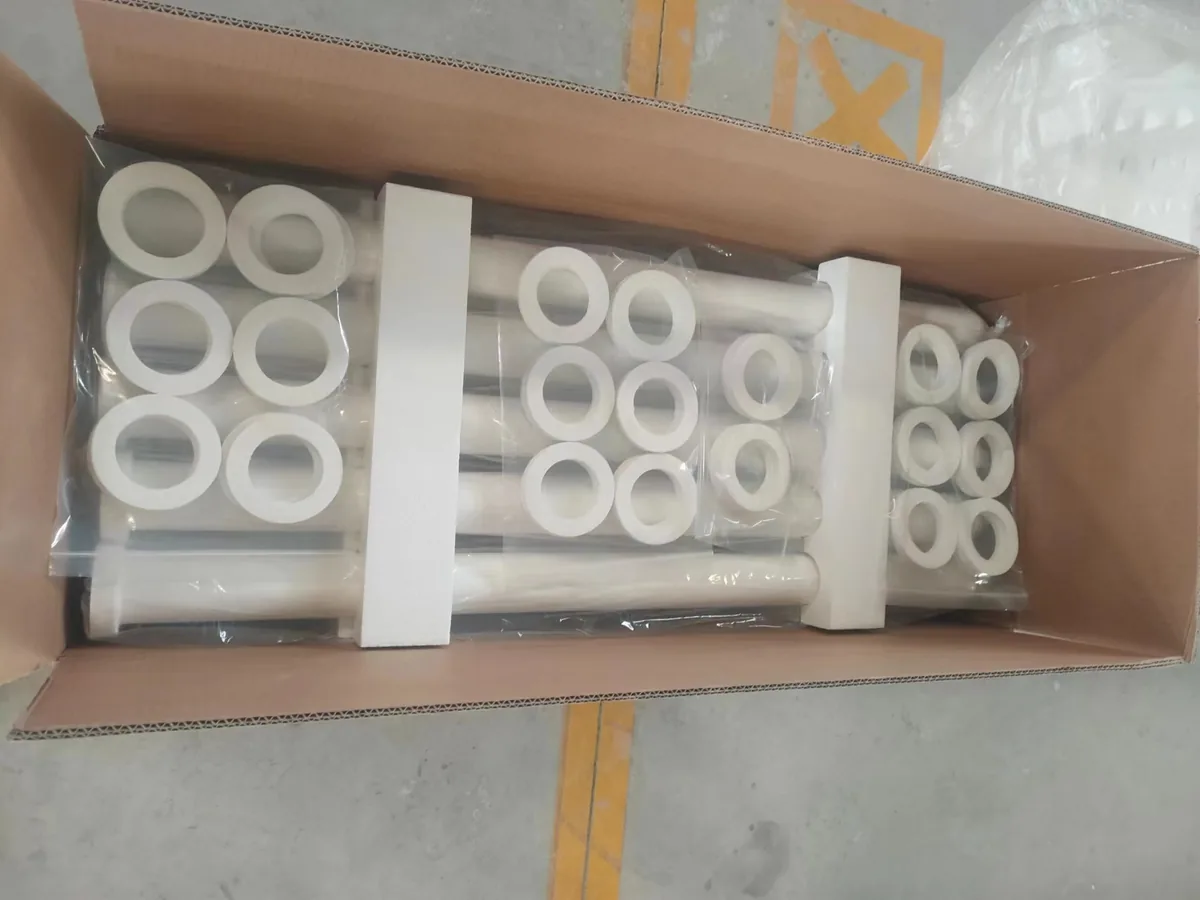
設置後チェック:ガスケット、シール、クリアランス
容器を閉じる前に、すべての管で同じチェックリストを実行します。1時間で済み、シャットダウンを要する再開放を防げます。
- ガスケットの状態。 すべての管のセラミックケイ酸アルミニウム繊維ガスケットを確認します。損傷、炭化、または圧縮しても跳ね返らなくなったものは交換します。
- クランプのトルク。 「きつく」ではなく、指定値で全周にわたって均一に。
- ブローパイプの位置合わせ。 ノズルが各管口の中心にあり、パイプがたわまないよう支持されていること。
- 管間のクリアランス。 管同士が接触しておらず、運転範囲の上限で熱膨張の余地があること。
- ホッパーと扉。 異物がなく、扉のガスケットが正しく装着され、未密封の貫通部がないこと。
ガスケットの確認は、通常よりもっと注意を払う価値があります。高温の酸性ガス流にキャンペーン中さらされたセラミックケイ酸アルミニウム繊維ガスケットは、明らかに損傷して見えるずっと前に弾力を失います。押しても跳ね返らなければ、シールできず、どんなトルクでも補えません。
蛍光粉末による漏れ検出:手順
漏れ検出は引き渡し前の最後のステップであり、圧力計の読みから推測するのではなく、直接的な目視証拠が得られる唯一のものです。蛍光トレーサーはUV光下で漏れ経路を可視化するため、小さなシート漏れが次のスタック試験時ではなく初日に発見されます。
2つの条件は譲れません。誘引通風機は設計風量で運転し、パルスジェット清掃システムは試験中停止しなければなりません。設計風量未満でファンを運転すると、トレーサーがすべての漏れ経路を通りません。清掃システムを運転すると、確認する前にトレーサーが管から吹き飛ばされます。
投与量は事前に計量します:ろ過面積1平方メートルあたり蛍光粉末5~10g。過少投与は淡く曖昧な痕跡を生み、過剰投与はすべてが光るもやを生み、何も分かりません。
- 誘引通風機が設計風量であること、パルスジェット清掃システムが隔離されていることを確認します。
- トレーサーをろ過面積1平方メートルあたり5~10gで計量します。
- 入口ダクトの開口部、またはベッセルに点検口がある場合は下部点検口から粉体を投入します。
- 数分間循環させて、区画内のすべてのチューブが粉体に曝されるようにします。
- ファンを停止し、粉体が沈降するのを待ちます。
- UVランプを持って清浄側に入り、すべてのチューブ口、ガスケットライン、溶接部、フランジを走査します。
- すべての痕跡をマークし、原因を修理し、区画が清浄になるまで試験を繰り返します。
| 試験パラメータ | 規定値 |
|---|---|
| ファン運転 | 設計風量での誘引通風ファン |
| 清浄システム | 試験中はパルスジェットシステムを停止 |
| トレーサー投入量 | ろ過面積1平方メートルあたり5~10 g |
| 注入箇所 | 入口ダクトの開口部、または下部点検口 |
| 検査方法 | ファン停止・粉体沈降後、清浄側でUVランプを使用 |
| 合格基準 | チューブ口、シール、溶接部のいずれにも連続した蛍光痕跡がないこと |
投入量よりも手順が重要です。試験中に清浄システムが作動すると、チューブに付着した粉体が直ちにガス流に吹き戻され、確認したい箇所に痕跡が形成されません。
痕跡の読み方
チューブ口の連続した痕跡は、ほとんどの場合ガスケットの問題を意味します。ガスケットの誤り、ガスケットの損傷、またはクランプ圧縮の不均一です。クランプをさらに締めるだけではなく、チューブを引き抜いてガスケットを交換し、再装着してください。剛性チューブへの過剰なトルクはセラミックに応力を伝えるためです。
溶接シームやドアフランジに沿った痕跡は、フィルター自体ではなく、製作または組立に起因することを示します。これらは通常、溶接またはドアガスケットの交換によって修理され、記録する必要があります。同じシームに繰り返し痕跡が現れる場合は、熱負荷によるケーシングの動きを意味するためです。
多数のチューブに均一に広がる薄い痕跡は、通常は漏れではありません。これは投入のアーティファクトです。粉体が多すぎる、沈降時間が短すぎる、または前回の試験によるダクト内の残留粉体が原因です。チューブを引き抜き始める前に、新しく正確に計量した投入量で試験を繰り返してください。
ブローパイプ構成:1本のパイプあたりのチューブ数
圧縮空気の分配には厳しい限界があり、区画のレイアウトが確定するため、設計段階で決めておく価値があります。各ブローパイプは通常、小径フィルターチューブ18~20本、または大径フィルターチューブ8~10本をカバーします。これらの数を超えると、マニホールドの遠端でパルス圧力が低下し、列の最後のチューブが適切に清浄されなくなります。
| チューブクラス | ブローパイプあたりのチューブ数 | 注記 |
|---|---|---|
| 小径セラミックチューブ | 18–20 | 最も一般的な配置。パルス数に対してレシーバー容量を確認すること |
| 大径セラミックチューブ | 8–10 | パルスあたりの空気量が増加。より大きなコンプレッサーマージンが必要 |
| 混合径 | エンジニアリング計算による | 単一のブローパイプに異なる径を混在させないこと |
これを誤ると、差圧がゆっくりと不均一に上昇する形で現れます。一部のチューブは永久にケーキを抱え込む一方、隣接するチューブは清浄なままで、コンパートメントは実際には配管不足であるにもかかわらず、設計不足に見えてしまいます。
なぜリジッドチューブはたわまないのか、そしてなぜそれが二次粉塵を抑制するのか
この装置のパルスジェット洗浄は0.4~0.7 MPaで0.1~0.15秒間運転され、固定タイマーではなく差圧によってトリガーされます。チューブがリジッドであるため、パルスによって膨張することはありません。布製バッグはパルスで膨張して跳ね返り、その動きが放出されたばかりの粉塵の一部を直接ガス流に押し戻します。これが二次粉塵であり、再ろ過が必要となり、各洗浄サイクル後に圧力スパイクとして現れます。
リジッドセラミックチューブにはそのような動きが一切ありません。パルスはダストケーキをシート状に剥離させ、ケーキはホッパーに落下し、再飛散も二次粉塵プルームも発生しません。この挙動が、洗浄間隔を純粋に差圧のみで設定できる理由であり、パルス後の圧力トレースがスパイクではなくフラットになる理由です。
また、これが長期間の運用にわたってチューブが形状を維持する理由でもあります。繰り返しのたわみによる疲労がなく、これがエレメントが5年以上の寿命を持つと期待され、5年間の書面による保証が付属する重要な理由の一部です。
引き渡し時に記録すべき試運転値
運転が安定した最初の日に以下を記録し、保証期間中のベースラインとして保管してください。これらは当社の 性能データ ページに掲載している数値であり、その後のすべての診断が比較対象とするものです。
| 項目 | 値 |
|---|---|
| 初期圧力損失 | 1 m/分の面速度で300 Pa(清浄時) |
| 安定運転時のシステム抵抗 | 900~1,500 Pa |
| ろ過速度 | 2~5 cm/秒(≈1.2~3.0 m³/分 per m²) |
| パルスジェット洗浄 | 0.4~0.7 MPa、0.1~0.15秒、差圧により作動 |
| ろ過効率 | >99.9% |
| ダイオキシン除去(触媒グレード) | 最大99.5%(TEQ) |
| 設計寿命 | 5年以上、5年間の書面による保証付き |
当社は2019年からこれらのシステムの設計、設置、試運転を行っており、40件以上のプロジェクトを納入してきました。これには広州南沙の750 t/日の都市ごみ焼却ラインや、2019年から稼働している山東省の2,500 t/日のセメントクリンカーラインが含まれます。ここで説明する設置規律は、これらの現場で用いられた規律です。DeNOx義務が不要な場合、同じ手順が当社の 非触媒セラミック繊維フィルターチューブ.
よくある質問
1区画あたりのセラミックフィルター設置にはどのくらい時間がかかりますか?
標準的な区画で作業する4人編成の場合、ガスケット交換とブローパイプの位置合わせを含め、機械的設置は1~2日で完了します。蛍光粉末によるリーク検出は、沈降時間と検査時間を含めて約半日追加されます。リークテストを急ぐことは、プロジェクトで利用可能な最も高くつく近道です。
まだ無傷に見える古いガスケットは再利用できますか?
高温で酸性のガス流で一度も使用されておらず、圧縮してもまだ弾力が戻る場合に限ります。実際には、再チューブ化の際は標準でセラミックアルミノケイ酸塩繊維ガスケットを交換します。ガスケットのコストは、容器を再度開けるために必要な人件費のほんの一部です。
リーク検出中にパルスジェット洗浄システムを停止しなければならないのはなぜですか?
トレーサーが着地した場所にとどまる必要があるからです。洗浄が稼働していると、リーク経路の周囲に付着した粉末がUV検査の前にガス流へ吹き戻され、リークが見えなくなります。洗浄システムを停止し、ファンを運転し、投入し、ファンを停止し、沈降させてから検査します。
起動後に初めてリークが発見された場合はどうなりますか?
稼働中に発見されるリークは通常、原因不明の差圧上昇、または1つの区画の清浄側の粉塵として現れます。修理は同じです。区画を隔離し、開放し、トレーサー試験で破損したシートまたはガスケットを見つけ、ガスケットを交換します。違いは、そのために生産時間を失うことです。
リーク検出はどのくらいの頻度で繰り返すべきですか?
再チューブ化のたびに、主要なケーシング修理の後に、そして年次停止検査の一環として行います。各停止時にトレーサー試験を実施するプラントでは、試験間の排出異常がほとんど見られません。検査頻度の詳細は当社の 技術Q&A ページをご覧ください。
セラミックフィルターの設置やリーク検出監査を計画していますか?容器の図面とガス分析を送っていただければ、当社のエンジニアがチューブ数、ブローパイプレイアウト、設置手順をご提案します。 設置レビューを依頼する.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文