
L'installazione del filtro ceramico è il momento in cui gran parte della vita utile di un tubo filtrante rigido viene vinta o persa. L'elemento in sé è un solido pezzo di ingegneria — un corpo in fibra ceramica sinterizzata con una parete di 20 mm e una porosità superiore a 80%, classificato per un servizio continuo a 600°C e picchi fino a 1000°C — ma è fragile alla flessione e intransigente verso i disallineamenti. Un tubo posizionato su una guarnizione danneggiata, serrato a un paio di millimetri dalla verticale, o tenuto contro un fermo metallico della lega sbagliata di solito cede molto prima dei suoi vicini, e trascina con sé la pressione differenziale del compartimento e la garanzia sulle emissioni. Questa guida illustra la sequenza di installazione meccanica che specifichiamo in cantiere, seguita dalla procedura di rilevamento delle perdite con polvere fluorescente che dimostra che il recipiente è a tenuta di gas prima della consegna.
Perché la precisione di installazione decide la vita del tubo filtrante
Un sacco filtrante flessibile tollera una quantità sorprendente di maltrattamenti. Può essere infilato su una gabbia leggermente fuori rotondità, si flette a ogni impulso e si adatta a oltre un millimetro di disallineamento senza lamentarsi. Un tubo ceramico rigido non fa nulla di tutto ciò. È un corpo rigido e fragile che trasferisce ogni errore di installazione direttamente come sollecitazione sulla faccia di tenuta e nel punto in cui il morsetto lo afferra.
Tre modalità di guasto dominano i dati sul campo, e tutte e tre risalgono all'installazione piuttosto che al materiale:
- Carico puntuale. Un morsetto che preme su un lato del tubo, o un anello di supporto con una bava sul bordo, concentra il carico su una piccola area di ceramica. Il tubo sopravvive all'avviamento, poi si crepa durante il primo ciclo termico.
- Bypass sulla sede. Una guarnizione strappata, carbonizzata o compressa in modo non uniforme lascia passare il gas grezzo direttamente verso il lato pulito. La pressione differenziale si muove appena, ed è esattamente per questo che l'impianto non se ne accorge fino al test del camino.
- Erosione tra i tubi. Due tubi installati a contatto tra loro si abrasano dove sfregano. Il cake di polvere non si forma più sulla zona consumata e il tubo perde la filtrazione locale.
Nessuno di questi problemi si manifesta nella prima settimana. Compaiono tra il sesto e il diciottesimo mese, momento in cui il compartimento deve essere aperto, i tubi guasti estratti e l'intera sequenza ripetuta. Fare l'installazione bene la prima volta è il quinquennio di esercizio più economico che potrete mai acquistare.
Abbinare la ferramenta metallica alla temperatura del gas
I raccordi metallici — morsetti, anelli di supporto, tubi di soffiaggio e adattatori del tubo-specchio — devono essere selezionati per la temperatura che effettivamente vedono, non per la temperatura all'uscita del forno. Un morsetto che si trova nel plenum del gas pulito di un recipiente di coda vive in un ambiente molto diverso da un morsetto in un filtro per forni a 900°C, e i progettisti sbagliano regolarmente copiando una distinta base da un impianto all'altro. Lo stesso vale per gli elementi filtranti ceramici stessi: abbinate la classe al servizio, non all'ultimo progetto.
Tutte le parti metalliche dovrebbero essere tagliate al laser e sbavate prima di arrivare al recipiente. Una bava lasciata sul bordo di un morsetto non è estetica; diventa un carico puntuale sulla superficie ceramica e un punto di innesco di cricche una volta che l'impianto inizia a ciclare.
| Fascia di servizio | Temperatura del gas al tubo-specchio | Materiale tipico della ferramenta | Fattore limitante |
|---|---|---|---|
| Coda a bassa temperatura | 170–300°C | Acciaio inossidabile 316L; acciaio al carbonio solo dove il metallo rimane sopra il punto di rugiada acido | Corrosione sotto il punto di rugiada, non il calore |
| Media temperatura | 300–600°C | 304 o 316 acciaio inossidabile | Perdita di resistenza e ossidazione |
| Alta temperatura | Oltre 600°C | 310S acciaio inossidabile resistente al calore o una lega a base di nichel | Scorrimento e incrostazione; prevedere dilatazione termica |
| Ogni fascia | Qualsiasi | Tagliato al laser, sbavato, senza bordi taglienti | Una bava è un carico concentrato sulla ceramica |
Dove la temperatura di progetto è incerta, specificare una fascia superiore e prevedere spazio per la crescita. Un morsetto correttamente legato ma senza spazio per espandersi caricherà il tubo altrettanto efficacemente di uno realizzato con l'acciaio sbagliato.
Installazione del filtro ceramico: la sequenza passo-passo
La sequenza seguente presuppone un recipiente ad accesso superiore con tubi appesi al tubiere e puliti tramite getto a impulsi dall'alto. Le configurazioni ad accesso inferiore e orizzontali seguono la stessa logica con il passo di sollevamento invertito.
- Ispezionare il tubiere. Verificare il diametro dei fori rispetto al diametro esterno del tubo, confermare la planarità e rimuovere le scorie di saldatura mediante molatura. Un tubiere deformato dal calore non alloggerà un tubo rigido, e nessuna coppia di serraggio del morsetto potrà rimediare.
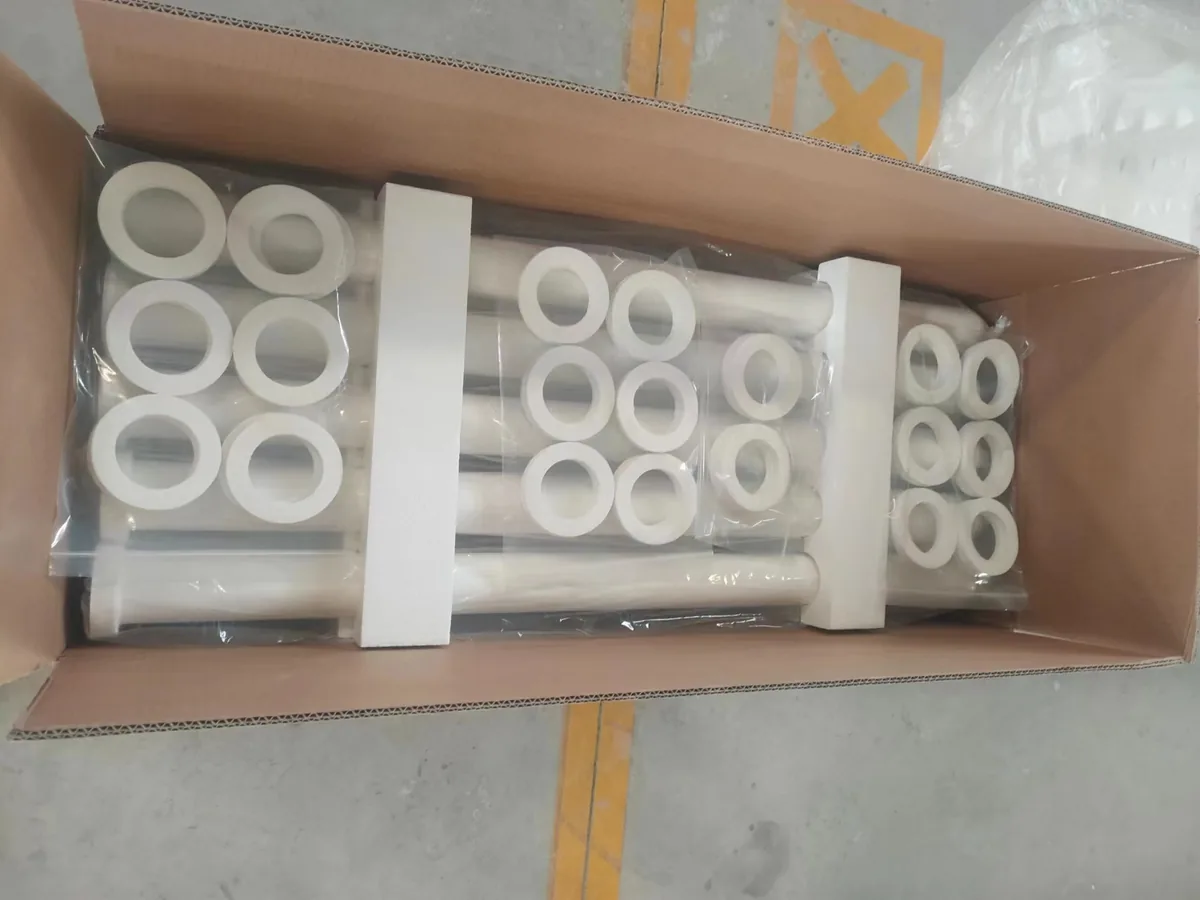
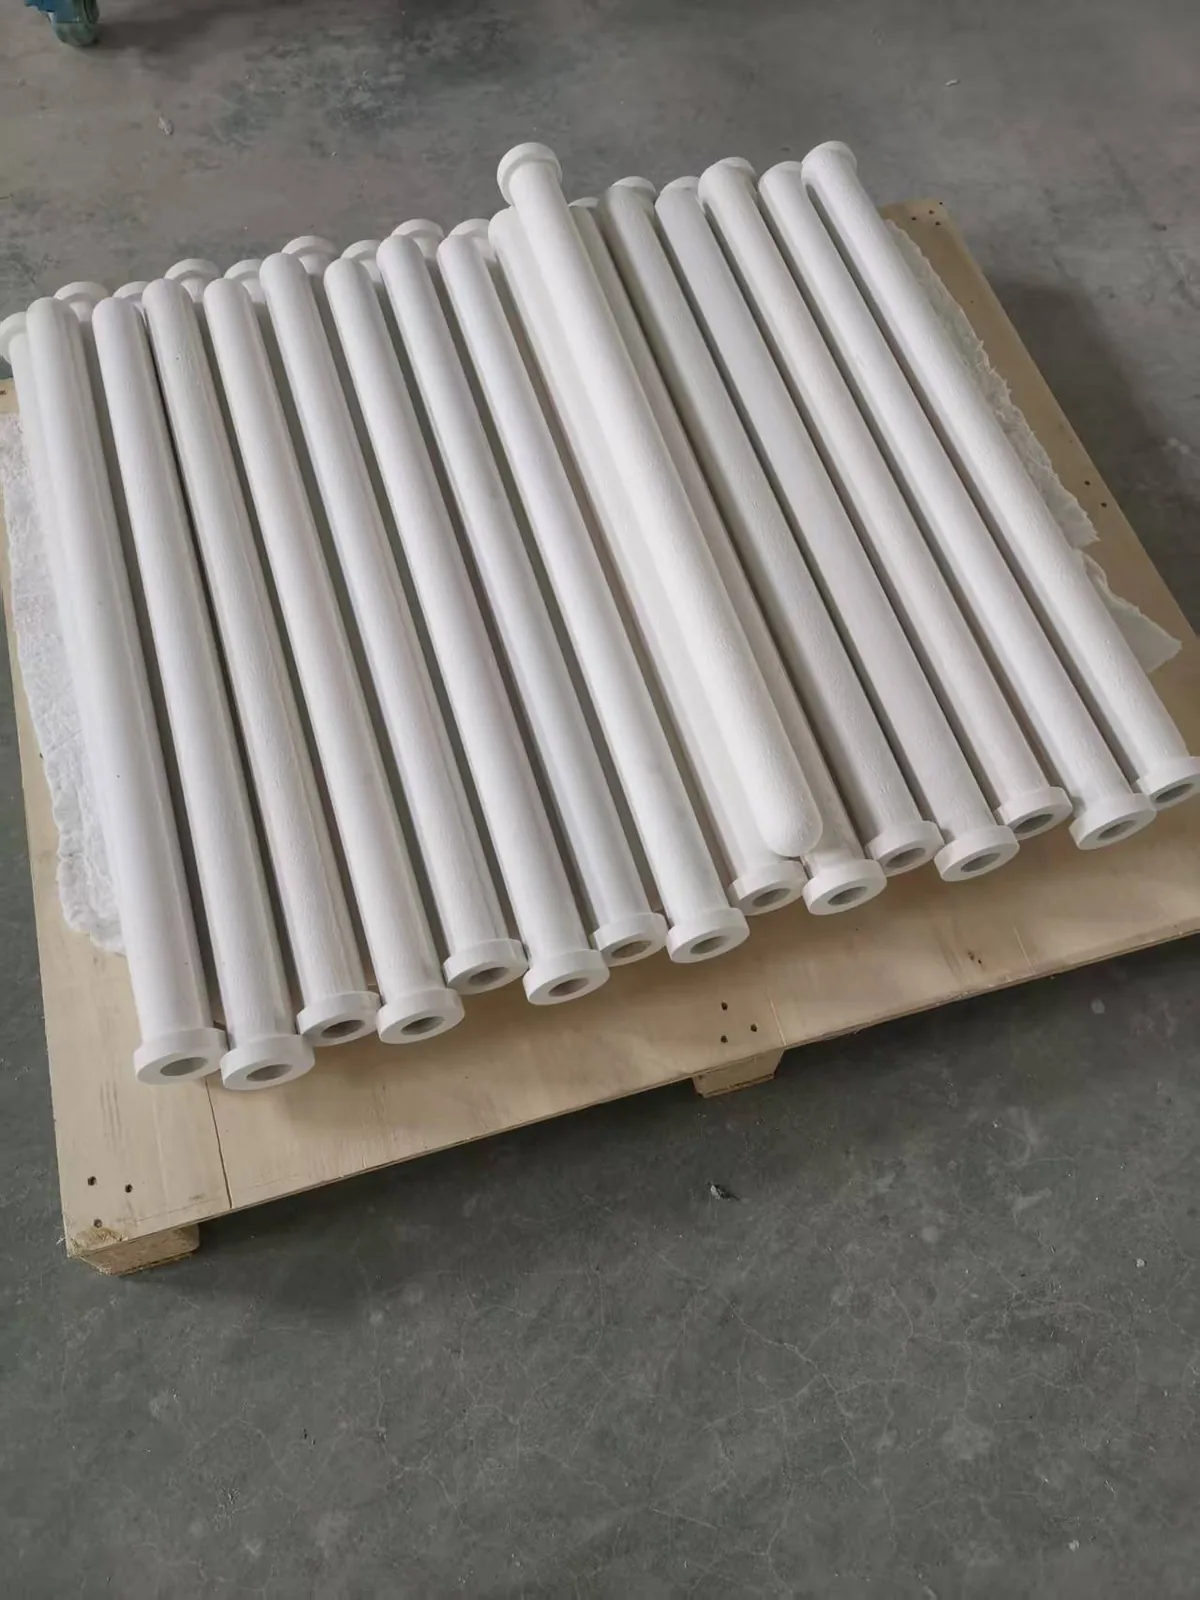
- Verificare le dimensioni del tubo prima del sollevamento. L'elemento standard è φ150 × φ110 × 3.000 mm con parete da 20 mm, con tolleranza su OD ±2 mm e lunghezza ±20 mm. Scartare qualsiasi pezzo con estremità scheggiate, cricche sui bordi o superficie di tenuta danneggiata.
- Ispezionare la guarnizione in fibra di silicato di alluminio ceramico. Questa è la causa singola più comune di una prova di tenuta fallita. Sostituirla se è strappata, carbonizzata o ha perso elasticità.
- Preparare la ferramenta. Morsetti e supporti tagliati al laser, sbavare ogni bordo e confermare che la lega corrisponda alla fascia di servizio nella tabella sopra.
- Posizionare il tubo dal lato pulito. Abbassarlo verticalmente nella gola con la guarnizione in posizione. Non spingerlo con un martello e non farlo leva contro il tubiere — la ceramica non ha punto di snervamento, quindi non si deformerà, si creperà.
- Allineare il tubo. Dovrebbe pendere liberamente e verticalmente con la superficie di tenuta in piano e nessun precarico dal morsetto. Verificare lo spazio tra tubi adiacenti; non devono toccarsi in nessun punto lungo la loro lunghezza.
- Montare la fascetta in modo uniforme. Serrare secondo uno schema incrociato alla coppia specificata, in modo che la guarnizione si comprima uniformemente su tutta la circonferenza anziché eccessivamente su un lato.
- Installare il tubo di soffiaggio. Verificare la concentricità dell'ugello su ogni bocca dei tubi prima che il vano venga chiuso.
- Liberare il vano. Rimuovere utensili, detriti di imballaggio e polvere ceramica dalla tramoggia, quindi chiudere e sigillare gli sportelli di ispezione.
Controlli post-installazione: guarnizioni, tenute e giochi
Prima che il recipiente venga chiuso, eseguire la stessa lista di controllo su ogni tubo. Richiede un'ora e previene una riapertura che costa un fermo impianto.
- Condizione delle guarnizioni. Controllare la guarnizione in fibra ceramica di alluminosilicato su ogni tubo. Sostituirla dove è danneggiata, carbonizzata o non ritorna elastica quando compressa.
- Coppia delle fascette. Uniforme lungo la circonferenza, al valore specificato, non “serrata”.
- Allineamento del tubo di soffiaggio. Ugello centrato su ogni bocca dei tubi, tubo supportato in modo che non possa incurvarsi.
- Gioco tra i tubi. Nessun contatto tra i tubi e spazio per la dilatazione termica al limite superiore dell'intervallo operativo.
- Tramoggia e sportelli. Liberi da detriti, guarnizioni degli sportelli in sede, nessuna penetrazione non sigillata.
Il controllo delle guarnizioni merita più attenzione di quanta ne riceva di solito. Una guarnizione in fibra ceramica di alluminosilicato che è stata in un flusso di gas caldo e acido per una campagna perde elasticità molto prima di apparire evidentemente danneggiata. Se non ritorna elastica quando la si preme, non sigillerà, e nessuna quantità di coppia potrà compensare.
Rilevamento delle perdite con polvere fluorescente: la procedura
Il rilevamento delle perdite è l'ultimo passo prima della consegna, ed è l'unico che fornisce una prova visiva diretta anziché un'inferenza dalle letture di pressione. Un tracciante fluorescente rende visibile il percorso della perdita sotto luce UV, il che significa che una piccola perdita di sede viene individuata il primo giorno invece che al prossimo test del camino.
Due condizioni non sono negoziabili. Il ventilatore di aspirazione indotta deve funzionare alla portata d'aria di progetto, e il sistema di pulizia a getto pulsante deve essere fermato per tutta la durata del test. Far funzionare il ventilatore al di sotto della portata di progetto non aspirerà il tracciante attraverso ogni percorso di perdita; far funzionare il sistema di pulizia rimuoverà il tracciante dai tubi prima che si possa osservarlo.
La dose viene pesata in anticipo: 5–10 g di polvere fluorescente per metro quadrato di area filtrante. Un dosaggio insufficiente produce una traccia debole e ambigua; un dosaggio eccessivo produce una foschia che fa brillare tutto e non dice nulla.
- Confermare che il ventilatore di aspirazione indotta sia alla portata d'aria di progetto e che il sistema di pulizia a getto pulsante sia isolato.
- Pesare il tracciante a 5–10 g per metro quadrato di area filtrante.
- Alimentare la polvere attraverso un'apertura nel condotto di ingresso, oppure dalla porta d'ispezione inferiore dove presente sul recipiente.
- Lasciarla circolare per diversi minuti in modo che ogni tubo nel compartimento venga esposto.
- Arrestare il ventilatore e attendere che la polvere si depositi.
- Accedere al lato pulito con una lampada UV e ispezionare ogni bocca dei tubi, linea di guarnizione, saldatura e flangia.
- Contrassegnare ogni traccia, riparare la causa e ripetere il test fino a quando il compartimento è pulito.
| Parametro di prova | Valore specificato |
|---|---|
| Funzionamento del ventilatore | Ventilatore a tiraggio indotto alla portata d'aria di progetto |
| Sistema di pulizia | Sistema a getto pulsante arrestato per la durata del test |
| Dose di tracciante | 5–10 g per metro quadrato di superficie filtrante |
| Punto di iniezione | Apertura nel condotto di ingresso, oppure porta d'ispezione inferiore |
| Metodo d'ispezione | Lato pulito, lampada UV, dopo l'arresto del ventilatore e il deposito della polvere |
| Criterio di accettazione | Nessuna traccia fluorescente continua su nessuna bocca dei tubi, guarnizione o saldatura |
La sequenza conta più della dose. Se il sistema di pulizia funziona durante il test, la polvere depositata su un tubo viene immediatamente risospinta nel flusso gassoso e la traccia non si forma mai dove occorre vederla.
Lettura delle tracce
Una traccia continua su una bocca dei tubi indica quasi sempre un problema di guarnizione: guarnizione sbagliata, guarnizione danneggiata o compressione non uniforme del morsetto. Estrarre il tubo, sostituire la guarnizione e riposizionarla correttamente invece di serrare ulteriormente il morsetto, perché una coppia eccessiva su un tubo rigido trasferisce sollecitazioni alla ceramica.
Una traccia lungo una saldatura o una flangia dello sportello indica un problema di fabbricazione o assemblaggio piuttosto che del filtro stesso. Questi vengono solitamente riparati mediante saldatura o sostituzione della guarnizione dello sportello, e devono essere registrati, perché una traccia ripetuta sulla stessa saldatura significa movimento nell'involucro sotto carico termico.
Una traccia tenue distribuita uniformemente su molti tubi di solito non è affatto una perdita. È un artefatto di dosaggio — troppo poca polvere, tempo di deposito troppo breve, o polvere residua nelle canalizzazioni da un test precedente. Ripetere il test con una dose fresca e correttamente pesata prima di iniziare a estrarre i tubi.
Configurazione dei tubi di soffiaggio: quanti tubi per tubo
La distribuzione dell'aria compressa ha un limite invalicabile, e conviene stabilirlo in fase di progettazione perché determina la disposizione del compartimento. Ogni tubo di soffiaggio copre generalmente 18–20 tubi filtranti di piccolo diametro, oppure 8–10 tubi filtranti di grande diametro. Superare questi numeri riduce la pressione dell'impulso all'estremità del collettore e gli ultimi tubi della fila non si puliscono mai correttamente.
| Classe del tubo | Tubi per tubo di soffiaggio | Nota |
|---|---|---|
| Tubi ceramici di piccolo diametro | 18–20 | Disposizione più comune; verificare il volume del ricevitore rispetto al numero di impulsi |
| Tubi ceramici di grande diametro | 8–10 | Volume d'aria maggiore per impulso; necessario un margine maggiore del compressore |
| Diametri misti | Secondo calcolo ingegneristico | Non mischiare diametri su un singolo tubo di soffiaggio |
La conseguenza di un errore in questo senso si manifesta come un aumento lento e irregolare della pressione differenziale: alcuni tubi trattengono una torta permanente mentre quelli vicini restano puliti, e il compartimento sembra sottodimensionato quando in realtà è solo sotto-tubato.
Perché i tubi rigidi non flettono, e perché questo sopprime la polvere secondaria
La pulizia a getto d'impulso su questa apparecchiatura funziona a 0,4–0,7 MPa per 0,1–0,15 s, attivata dalla pressione differenziale anziché da un timer fisso. Poiché il tubo è rigido, l'impulso non lo gonfia. Un sacco in tessuto si espande sotto l'impulso e si ritrae di scatto, e questo movimento rigetta una frazione della polvere appena rilasciata direttamente nel flusso gassoso — polvere secondaria, che deve poi essere ri-filtrata e che si manifesta come un picco di pressione dopo ogni ciclo di pulizia.
Un tubo ceramico rigido non ha alcuno di questi movimenti. L'impulso rilascia la torta di polvere come un foglio, la torta cade nella tramoggia, e non c'è né ri-trascinamento né pennacchio di polvere secondaria. Questo comportamento è il motivo per cui l'intervallo di pulizia può essere impostato puramente sulla pressione differenziale, e per cui la traccia di pressione dopo un impulso è piatta anziché a picchi.
È anche il motivo per cui il tubo mantiene la sua forma per una lunga campagna. Non c'è fatica dovuta a flessioni ripetute, il che è una parte significativa del motivo per cui si prevede che l'elemento duri più di 5 anni ed è fornito con una garanzia scritta di 5 anni.
Valori di messa in servizio da registrare alla consegna
Registrare quanto segue nel primo giorno stabile di funzionamento e conservarli come riferimento per il periodo di garanzia. Questi sono i valori che pubblichiamo sulla nostra pagina dati di prestazione e sono quelli con cui ogni successiva diagnostica viene confrontata.
| Voce | Valore |
|---|---|
| Perdita di carico iniziale | 300 Pa a 1 m/min di velocità frontale (pulito) |
| Resistenza del sistema in funzionamento stabile | 900–1.500 Pa |
| Velocità di filtrazione | 2–5 cm/s (≈1,2–3,0 m³/min per m²) |
| Pulizia a getto d'impulso | 0,4–0,7 MPa, 0,1–0,15 s, attivato da pressione differenziale |
| Efficienza di filtrazione | >99.9% |
| Rimozione diossina (grado catalitico) | fino al 99,5% (TEQ) |
| Vita utile di progetto | più di 5 anni, con garanzia scritta di 5 anni |
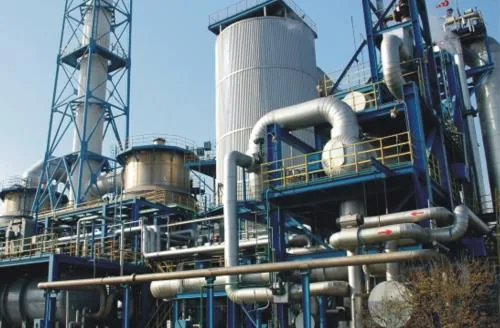
Progettiamo, installiamo e mettiamo in servizio questi sistemi dal 2019 e abbiamo realizzato oltre 40 progetti, tra cui una linea di incenerimento di rifiuti urbani da 750 t/giorno a Nansha, Guangzhou, e una linea di clinker di cemento da 2.500 t/giorno nello Shandong, in funzione dal 2019. La disciplina di installazione qui descritta è la stessa utilizzata in quei cantieri. Dove non è richiesto alcun servizio DeNOx, la stessa sequenza si applica ai nostri tubi filtranti in fibra ceramica non catalitica.
Domande frequenti
Quanto tempo richiede l'installazione del filtro ceramico per un compartimento?
Per una squadra di quattro persone che lavora su un compartimento standard, l'installazione meccanica richiede da uno a due giorni, inclusa la sostituzione delle guarnizioni e l'allineamento dei tubi di soffiaggio. Il rilevamento delle perdite con polvere fluorescente aggiunge circa mezzo giorno, incluso il tempo di sedimentazione e ispezione. Affrettare il test di tenuta è la scorciatoia più costosa disponibile sul progetto.
La vecchia guarnizione può essere riutilizzata se sembra ancora integra?
Solo se non è mai stata in servizio su un flusso di gas caldo e acido e se ritorna elastica quando compressa. In pratica, su qualsiasi retubazione sostituiamo come standard la guarnizione in fibra di silicato di alluminio ceramico. La guarnizione costa una frazione della manodopera necessaria per aprire il recipiente una seconda volta.
Perché il sistema di pulizia a getto pulsato deve essere fermato durante il rilevamento delle perdite?
Perché il tracciante deve rimanere dove si deposita. Se la pulizia è in funzione, la polvere depositata attorno a un percorso di perdita viene soffiata di nuovo nel flusso gassoso prima dell'ispezione UV, e la perdita diventa invisibile. Fermare il sistema di pulizia, avviare il ventilatore, dosare, fermare il ventilatore, lasciar sedimentare, poi ispezionare.
E se una perdita viene scoperta solo dopo l'avvio?
Una perdita rilevata in servizio si manifesta solitamente come un aumento inspiegabile della pressione differenziale o come polvere sul lato pulito di un compartimento. La riparazione è la stessa: isolare il compartimento, aprirlo, individuare la sede o la guarnizione difettosa con un test con tracciante e sostituire la guarnizione. La differenza è che si è perso tempo di produzione per farlo.
Con quale frequenza deve essere ripetuto il rilevamento delle perdite?
A ogni retubazione, dopo qualsiasi riparazione importante dell'involucro e come parte dell'ispezione annuale di fermata. Gli impianti che eseguono un test con tracciante a ogni fermata raramente registrano superamenti delle emissioni tra un test e l'altro. Maggiori dettagli sulle frequenze di ispezione sono disponibili sul nostro domande e risposte tecniche Rapporti di Prestazione e Test.
Stai pianificando un'installazione di filtri ceramici o un audit di rilevamento perdite? Inviaci i disegni del recipiente e l'analisi del gas e i nostri ingegneri ti risponderanno con un conteggio dei tubi, un layout dei tubi di soffiaggio e una sequenza di installazione. Richiedi una revisione dell'installazione.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文