
सिरेमिक फ़िल्टर की स्थापना वह चरण है जहाँ कठोर फ़िल्टर ट्यूब का अधिकांश सेवा जीवन या तो बचाया जाता है या खो दिया जाता है। एलिमेंट स्वयं इंजीनियरिंग का एक मज़बूत टुकड़ा है — 20 मिमी दीवार और 80% से अधिक सरंध्रता वाला सिंटर्ड सिरेमिक फ़ाइबर बॉडी, जो निरंतर 600°C ड्यूटी और 1000°C तक के शिखर के लिए रेटेड है — लेकिन यह झुकने में भंगुर है और गलत संरेखण के प्रति अक्षमाशील है। क्षतिग्रस्त गैसकेट पर बैठी, ऊर्ध्वाधर से कुछ मिलीमीटर तिरछी कसी गई, या गलत मिश्र धातु के धातु अवरोध के विरुद्ध टिकी हुई ट्यूब आमतौर पर अपने पड़ोसियों से बहुत पहले विफल हो जाती है, और अपने साथ कंपार्टमेंट के विभेदक दबाव और उत्सर्जन गारंटी को भी गिरा देती है। यह मार्गदर्शिका साइट पर हमारे द्वारा निर्दिष्ट यांत्रिक स्थापना अनुक्रम प्रस्तुत करती है, जिसके बाद फ्लोरोसेंट पाउडर लीक डिटेक्शन प्रक्रिया दी गई है जो हैंडओवर से पहले वेसल के गैस-टाइट होने को सिद्ध करती है।.
स्थापना की सटीकता फ़िल्टर ट्यूब के जीवन का निर्णय क्यों करती है
एक लचीला फ़िल्टर बैग आश्चर्यजनक मात्रा में दुर्व्यवहार सहन कर लेता है। इसे थोड़े से गोलाई से बाहर केज पर खींचा जा सकता है, यह हर पल्स के साथ लचीला होता है, और एक मिलीमीटर से अधिक के गलत संरेखण पर बिना शिकायत के खिंच जाता है। एक कठोर सिरेमिक ट्यूब ऐसा कुछ नहीं करती। यह एक कठोर, भंगुर निकाय है जो हर स्थापना त्रुटि को सीधे सीलिंग फेस पर और उस बिंदु पर तनाव में बदल देती है जहाँ क्लैंप इसे पकड़ता है।.
फ़ील्ड डेटा में तीन विफलता मोड प्रमुख हैं, और तीनों सामग्री के बजाय स्थापना तक वापस जाते हैं:
- पॉइंट लोडिंग।. एक क्लैंप जो ट्यूब के एक तरफ़ दबाव डालता है, या किनारे पर गड़गड़ाहट वाली सपोर्ट रिंग, सिरेमिक के एक छोटे क्षेत्र पर भार केंद्रित करती है। ट्यूब स्टार्ट-अप तक बची रहती है, फिर पहले थर्मल साइकल के दौरान टूट जाती है।.
- सीट पर बायपास।. फटी, कार्बोनाइज़्ड या असमान रूप से दबी हुई गैसकेट कच्ची गैस को सीधे साफ़ साइड में जाने देती है। विभेदक दबाव मुश्किल से हिलता है, यही कारण है कि संयंत्र स्टैक परीक्षण तक इस पर ध्यान नहीं देता।.
- ट्यूबों के बीच क्षरण।. एक-दूसरे को छूती हुई स्थापित दो ट्यूबें जहाँ रगड़ती हैं वहाँ घिस जाएँगी। घिसे हुए हिस्से पर अब धूल की परत नहीं बनती और ट्यूब स्थानीय निस्पंदन खो देती है।.
इनमें से कोई भी पहले सप्ताह में नहीं दिखता। वे छठे महीने और अठारहवें महीने के बीच प्रकट होते हैं, जब तक कंपार्टमेंट खोलना, विफल ट्यूबों को निकालना और पूरा क्रम दोहराना पड़ता है। पहली बार में स्थापना सही करना आपके द्वारा खरीदे जाने वाले पाँच साल के सबसे सस्ते संचालन हैं।.
धातु हार्डवेयर को गैस के तापमान से मिलाना
धातु फिटिंग — क्लैंप, सपोर्ट रिंग, ब्लो पाइप और ट्यूब शीट अडैप्टर — को उस तापमान के लिए चुना जाना चाहिए जो वे वास्तव में देखते हैं, न कि भट्टी के आउटलेट पर तापमान के लिए। टेल-एंड वेसल के साफ़ गैस प्लेनम में बैठा क्लैंप 900°C किल्न फ़िल्टर के क्लैंप से बहुत अलग वातावरण में रहता है, और निर्दिष्टकर्ता नियमित रूप से दो संयंत्रों में एक ही सामग्री सूची की नकल करके इसे गलत करते हैं। यही बात सिरेमिक फ़िल्टर तत्वों पर भी लागू होती है: ग्रेड को ड्यूटी से मिलाएँ, न कि पिछली परियोजना से।.
सभी धातु भागों को वेसल तक पहुँचने से पहले लेज़र कट और डीबर किया जाना चाहिए। क्लैंप के किनारे पर छोड़ी गई गड़गड़ाहट सौंदर्यपरक नहीं है; यह सिरेमिक सतह पर एक पॉइंट लोड और संयंत्र के साइकल शुरू होने पर दरार शुरू होने का स्थान बन जाती है।.
| ड्यूटी बैंड | ट्यूब शीट पर गैस का तापमान | विशिष्ट हार्डवेयर सामग्री | सीमित करने वाला कारक |
|---|---|---|---|
| निम्न-तापमान टेल-एंड | 170–300°C | 316L स्टेनलेस; कार्बन स्टील केवल वहाँ जहाँ धातु एसिड ड्यू पॉइंट से ऊपर रहती है | ड्यू पॉइंट के नीचे संक्षारण, गर्मी नहीं |
| मध्य-तापमान | 300–600°C | 304 या 316 स्टेनलेस | शक्ति और ऑक्सीकरण की हानि |
| उच्च तापमान | 600°C से ऊपर | 310S ताप-प्रतिरोधी स्टेनलेस या निकल-आधारित मिश्र धातु | क्रीप और स्केलिंग; थर्मल विस्तार के लिए जगह दें |
| हर बैंड | कोई भी | लेज़र कट, डीबर किया हुआ, कोई तेज़ किनारे नहीं | बर्र सिरेमिक पर एक बिंदु भार है |
जहाँ डिज़ाइन तापमान अनिश्चित हो, वहाँ एक बैंड ऊँचा निर्दिष्ट करें और वृद्धि के लिए क्लीयरेंस दें। एक क्लैंप जो सही मिश्र धातु से बना है लेकिन जिसमें फैलने की जगह नहीं है, ट्यूब पर उतना ही प्रभावी ढंग से भार डालेगा जितना गलत स्टील से बना क्लैंप।.
सिरेमिक फ़िल्टर स्थापना: चरण-दर-चरण क्रम
नीचे दिया गया क्रम एक टॉप-एक्सेस वेसल मानता है जिसमें ट्यूब ट्यूब शीट से लटकी होती हैं और ऊपर से पल्स जेट द्वारा साफ की जाती हैं। बॉटम-एक्सेस और हॉरिज़ॉन्टल व्यवस्थाएँ उसी तर्क का पालन करती हैं, बस लिफ्टिंग चरण उलटा होता है।.
- ट्यूब शीट का सर्वेक्षण करें।. ट्यूब के बाहरी व्यास के विरुद्ध छेद के व्यास की जाँच करें, समतलता की पुष्टि करें, और वेल्ड स्लैग को पीसकर हटा दें। गर्मी से विकृत ट्यूब शीट एक कठोर ट्यूब को सीट नहीं करेगी, और क्लैंप टॉर्क की कोई भी मात्रा इसे ठीक नहीं कर सकती।.
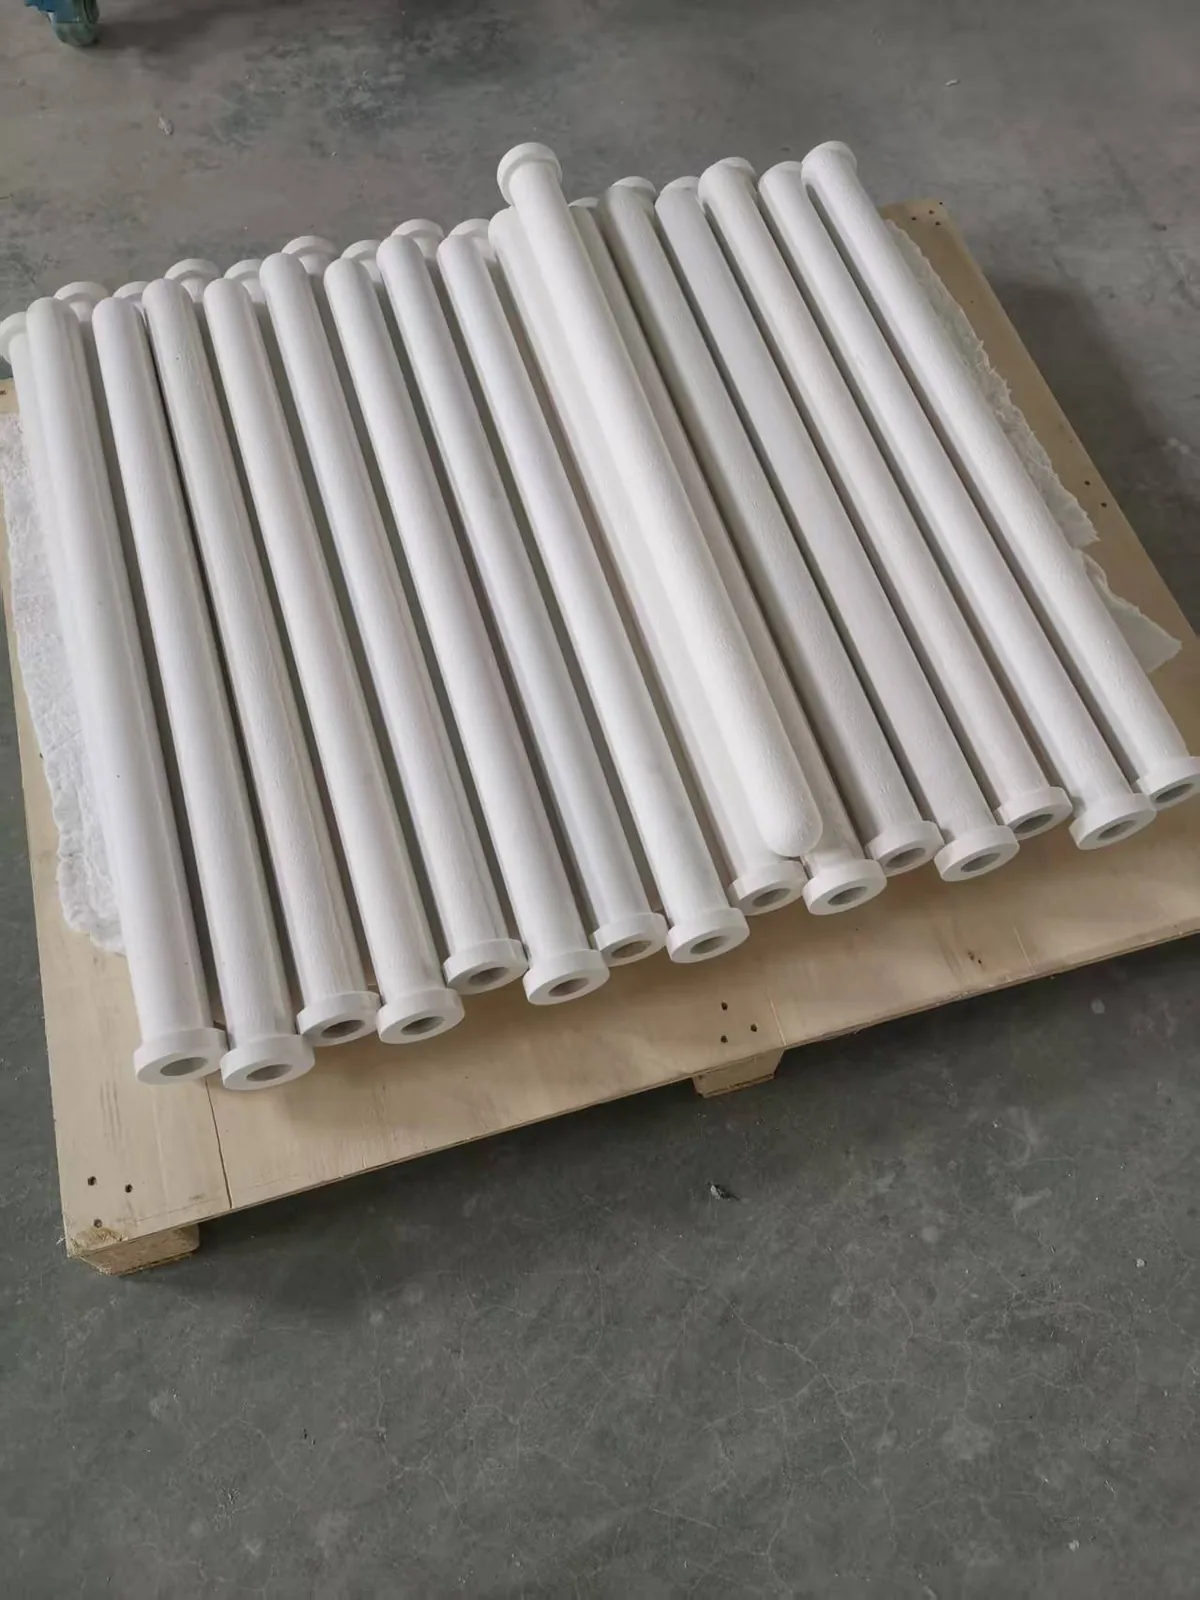
- उठाने से पहले ट्यूब के आयाम सत्यापित करें।. मानक एलिमेंट φ150 × φ110 × 3,000 mm है जिसमें 20 mm की दीवार है, जो OD ±2 mm और लंबाई ±20 mm तक सटीक रखी जाती है। क्षतिग्रस्त सिरों, किनारे की दरारों या खराब सीलिंग फेस वाली किसी भी चीज़ को अस्वीकार करें।.
- सिरेमिक एल्युमिनियम सिलिकेट फाइबर गैसकेट का निरीक्षण करें।. यह लीक टेस्ट विफल होने का सबसे आम कारण है। यदि यह फटा हुआ, कार्बोनाइज़्ड या अपनी लचीलापन खो चुका है तो इसे बदल दें।.
- हार्डवेयर तैयार करें।. लेज़र-कट क्लैंप और सपोर्ट, हर किनारे को डीबर करें, और पुष्टि करें कि मिश्र धातु ऊपर की तालिका में दिए गए ड्यूटी बैंड से मेल खाती है।.
- साफ तरफ से ट्यूब को सीट करें।. गैसकेट को जगह पर रखते हुए इसे लंबवत रूप से थ्रोट में नीचे उतारें। इसे हथौड़े से न मारें और इसे ट्यूब शीट के विरुद्ध उत्तोलक की तरह न लगाएँ — सिरेमिक में कोई यील्ड पॉइंट नहीं होता, इसलिए यह विकृत नहीं होगा, यह टूट जाएगा।.
- ट्यूब को संरेखित करें।. इसे स्वतंत्र रूप से और लंबवत रूप से लटकना चाहिए, सीलिंग फेस समतल हो और क्लैंप से कोई प्री-लोड न हो। पड़ोसी ट्यूबों के बीच का अंतराल जाँचें; उन्हें अपनी लंबाई में किसी भी बिंदु पर एक-दूसरे को स्पर्श नहीं करना चाहिए।.
- क्लैंप को समान रूप से फिट करें।. निर्दिष्ट टॉर्क तक क्रॉस पैटर्न में कसें ताकि गैसकेट पूरी परिधि के चारों ओर समान रूप से संकुचित हो, न कि एक तरफ अधिक।.
- ब्लो पाइप स्थापित करें।. कंपार्टमेंट बंद करने से पहले हर ट्यूब मुख पर नोज़ल की संकेंद्रता जांचें।.
- कंपार्टमेंट साफ करें।. हॉपर से औजार, पैकिंग का मलबा और सिरेमिक धूल हटाएं, फिर निरीक्षण दरवाजे बंद करें और सील करें।.
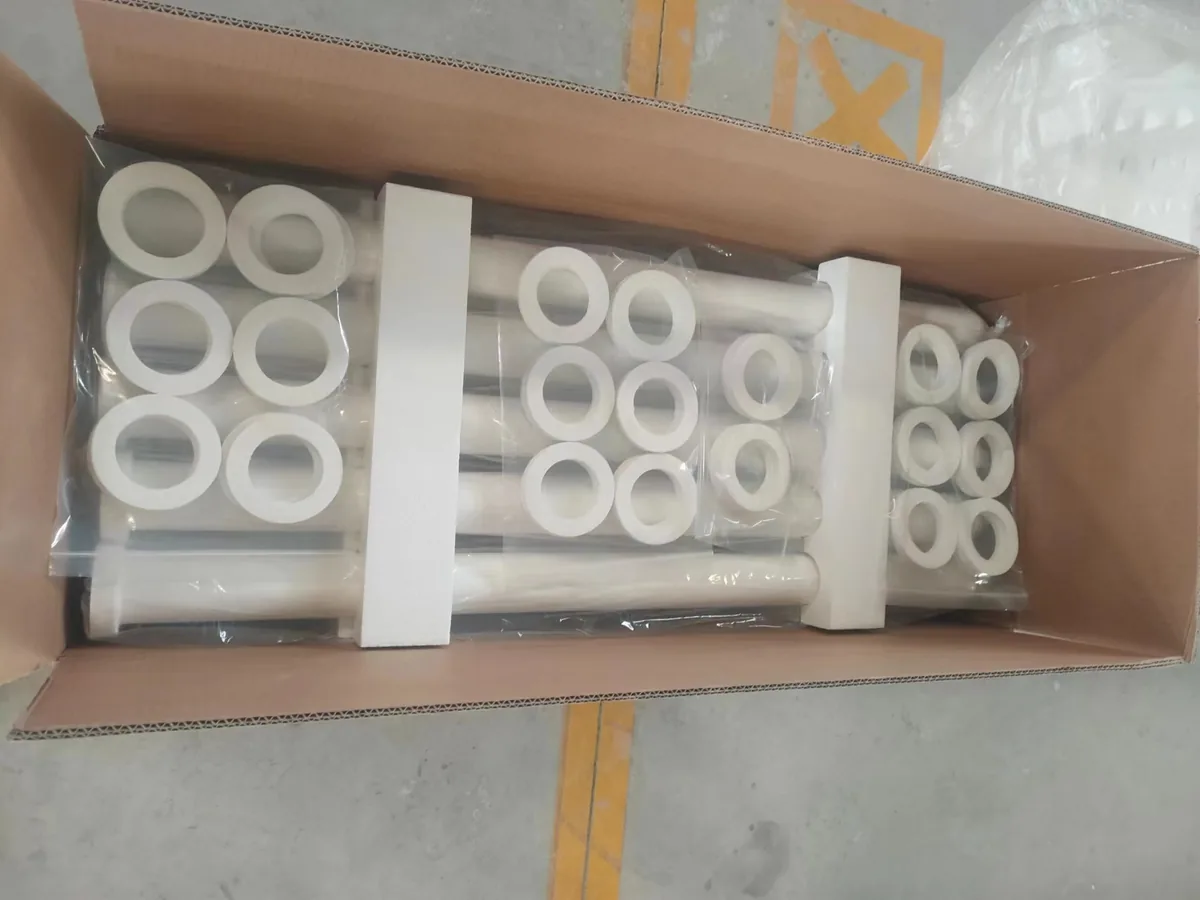
स्थापना के बाद की जांच: गैसकेट, सील और क्लीयरेंस
वेसल बंद करने से पहले, हर ट्यूब पर वही चेकलिस्ट चलाएं। इसमें एक घंटा लगता है और यह उस पुनः-खोलने को रोकता है जिसकी कीमत एक शटडाउन है।.
- गैसकेट की स्थिति।. हर ट्यूब पर सिरेमिक एल्युमिनियम सिलिकेट फाइबर गैसकेट जांचें। जहां यह क्षतिग्रस्त हो, कार्बोनाइज़्ड हो, या दबाने पर वापस स्प्रिंग न करे, वहां इसे बदलें।.
- क्लैंप टॉर्क।. परिधि के चारों ओर समान, निर्दिष्ट मान तक, “कसा हुआ” नहीं।.
- ब्लो पाइप संरेखण।. नोज़ल हर ट्यूब मुख पर केंद्रित, पाइप इस तरह सहारा दिया गया कि वह झुक न सके।.
- ट्यूबों के बीच क्लीयरेंस।. ट्यूबों के बीच कोई संपर्क नहीं, और परिचालन सीमा के शीर्ष पर थर्मल वृद्धि के लिए जगह।.
- हॉपर और दरवाजे।. मलबे से मुक्त, दरवाजे की गैसकेट सही जगह पर, कोई असील पेनिट्रेशन नहीं।.
गैसकेट जांच पर आमतौर पर मिलने वाले ध्यान से अधिक ध्यान देना चाहिए। एक कैंपेन के लिए गर्म, अम्लीय गैस धारा में रहा सिरेमिक एल्युमिनियम सिलिकेट फाइबर गैसकेट स्पष्ट रूप से क्षतिग्रस्त दिखने से बहुत पहले अपनी लचीलापन खो देता है। अगर दबाने पर यह वापस स्प्रिंग नहीं करता, तो यह सील नहीं करेगा, और कोई भी टॉर्क इसकी भरपाई नहीं कर सकता।.
फ्लोरोसेंट पाउडर लीक डिटेक्शन: प्रक्रिया
लीक डिटेक्शन हैंडओवर से पहले का अंतिम चरण है, और यह एकमात्र ऐसा चरण है जो दबाव रीडिंग से अनुमान के बजाय सीधा दृश्य प्रमाण देता है। एक फ्लोरोसेंट ट्रेसर UV प्रकाश के तहत लीक पथ को दृश्यमान बनाता है, जिसका अर्थ है कि एक छोटा सीट लीक अगले स्टैक टेस्ट के बजाय पहले ही दिन पकड़ा जाता है।.
दो शर्तें अपरिवर्तनीय हैं। इंड्यूस्ड ड्राफ्ट फैन डिज़ाइन एयर वॉल्यूम पर चलना चाहिए, और पल्स-जेट क्लीनिंग सिस्टम परीक्षण की अवधि के लिए बंद रहना चाहिए। फैन को डिज़ाइन वॉल्यूम से नीचे चलाने पर ट्रेसर हर लीक पथ से नहीं खिंचेगा; क्लीनिंग सिस्टम चलाने पर ट्रेसर आपके देखने से पहले ट्यूबों से हट जाएगा।.
खुराक पहले से तौली जाती है: फ़िल्ट्रेशन क्षेत्र के प्रति वर्ग मीटर 5–10 ग्राम फ्लोरोसेंट पाउडर। कम खुराक एक धुंधला, अस्पष्ट निशान बनाती है; अधिक खुराक एक धुंध बनाती है जो सब कुछ चमकाती है और कुछ नहीं बताती।.
- पुष्टि करें कि इंड्यूस्ड ड्राफ्ट फैन डिज़ाइन एयर वॉल्यूम पर है और पल्स-जेट क्लीनिंग सिस्टम अलग किया गया है।.
- फ़िल्ट्रेशन क्षेत्र के प्रति वर्ग मीटर 5–10 ग्राम पर ट्रेसर तौलें।.
- इनलेट डक्ट में एक खुलने पर, या निचले निरीक्षण पोर्ट पर जहाँ वेसल में एक हो, पाउडर डालें।.
- इसे कई मिनट तक घूमने दें ताकि कम्पार्टमेंट की हर ट्यूब संपर्क में आ जाए।.
- पंखे को रोकें और पाउडर के बैठने की प्रतीक्षा करें।.
- UV लैंप के साथ साफ़ तरफ़ जाएँ और हर ट्यूब मुँह, गैस्केट लाइन, वेल्ड और फ्लैंज को स्कैन करें।.
- हर निशान को चिह्नित करें, कारण की मरम्मत करें, और कम्पार्टमेंट साफ़ होने तक परीक्षण दोहराएँ।.
| परीक्षण पैरामीटर | निर्दिष्ट मान |
|---|---|
| पंखा संचालन | डिज़ाइन वायु मात्रा पर इंड्यूस्ड ड्रॉट पंखा |
| सफ़ाई प्रणाली | परीक्षण की अवधि के लिए पल्स-जेट प्रणाली बंद |
| ट्रेसर खुराक | निस्पंदन क्षेत्र के प्रति वर्ग मीटर 5–10 ग्राम |
| इंजेक्शन बिंदु | इनलेट डक्ट में खुलना, या निचला निरीक्षण पोर्ट |
| निरीक्षण विधि | साफ़ तरफ़, UV लैंप, पंखा रुकने और पाउडर बैठने के बाद |
| स्वीकृति मानदंड | किसी भी ट्यूब मुँह, सील या वेल्ड पर कोई निरंतर फ्लोरोसेंट निशान नहीं |
क्रम खुराक से अधिक मायने रखता है। यदि परीक्षण के दौरान सफ़ाई प्रणाली चलती है, तो ट्यूब पर गिरा पाउडर तुरंत गैस धारा में वापस उड़ा दिया जाता है और निशान वहाँ कभी नहीं बनता जहाँ आपको इसे देखने की आवश्यकता होती है।.
निशानों को पढ़ना
ट्यूब मुँह पर एक निरंतर निशान लगभग हमेशा गैस्केट समस्या का मतलब होता है: गलत गैस्केट, क्षतिग्रस्त गैस्केट, या असमान क्लैंप संपीड़न। ट्यूब को निकालें, गैस्केट बदलें और इसे फिर से बैठाएँ, बजाय क्लैंप को और कसने के, क्योंकि कठोर ट्यूब पर अधिक टॉर्क सिरेमिक में तनाव स्थानांतरित करता है।.
वेल्ड सीम या दरवाज़े के फ्लैंज के साथ एक निशान फ़िल्टर के बजाय निर्माण या असेंबली की ओर इशारा करता है। इन्हें आमतौर पर वेल्डिंग द्वारा या दरवाज़े की गैस्केट बदलकर ठीक किया जाता है, और इन्हें दर्ज किया जाना चाहिए, क्योंकि एक ही सीम पर बार-बार निशान का मतलब थर्मल लोड के तहत केसिंग में गति है।.
कई ट्यूबों पर समान रूप से फैला एक हल्का निशान आमतौर पर रिसाव नहीं होता। यह एक डोज़िंग कलाकृति है — बहुत अधिक पाउडर, बहुत कम बैठने का समय, या पिछले परीक्षण से डक्टवर्क में अवशिष्ट पाउडर। ट्यूबों को निकालना शुरू करने से पहले ताज़ा, सही ढंग से तौली गई खुराक के साथ परीक्षण दोहराएँ।.
ब्लो पाइप कॉन्फ़िगरेशन: प्रति पाइप कितनी ट्यूबें
संपीड़ित वायु वितरण की एक कठोर सीमा होती है, और इसे डिज़ाइन चरण में तय करना उचित है क्योंकि यह कम्पार्टमेंट लेआउट को निर्धारित करता है। प्रत्येक ब्लो पाइप आमतौर पर 18–20 छोटे-व्यास वाली फ़िल्टर ट्यूबों, या 8–10 बड़े-व्यास वाली फ़िल्टर ट्यूबों को कवर करता है। इन संख्याओं से अधिक होने पर मैनिफोल्ड के दूर वाले सिरे पर पल्स दबाव गिर जाता है और पंक्ति की अंतिम ट्यूबें ठीक से साफ़ नहीं होतीं।.
| ट्यूब वर्ग | प्रति ब्लो पाइप ट्यूब | नोट |
|---|---|---|
| छोटे व्यास की सिरेमिक ट्यूब | 18–20 | सबसे सामान्य व्यवस्था; पल्स संख्या के विरुद्ध रिसीवर आयतन जाँचें |
| बड़े व्यास की सिरेमिक ट्यूब | 8–10 | प्रति पल्स अधिक वायु आयतन; बड़े कंप्रेसर मार्जिन की आवश्यकता |
| मिश्रित व्यास | अभियांत्रिकी गणना के अनुसार | एक ही ब्लो पाइप पर व्यास न मिलाएँ |
इसे गलत करने का परिणाम अवकल दाब में धीमी, असमान वृद्धि के रूप में सामने आता है: कुछ ट्यूबों पर स्थायी केक बना रहता है जबकि उनके पड़ोसी साफ रहते हैं, और कक्ष अल्प-अभिकल्पित दिखता है जबकि वास्तव में केवल अल्प-पाइपित है।.
कठोर ट्यूब क्यों नहीं मुड़तीं, और यह द्वितीयक धूल को क्यों दबाती है
इस उपकरण पर पल्स-जेट सफाई 0.4–0.7 MPa पर 0.1–0.15 सेकंड के लिए चलती है, जो निश्चित टाइमर के बजाय अवकल दाब से प्रेरित होती है। चूँकि ट्यूब कठोर है, पल्स उसे फुलाता नहीं है। एक कपड़े का बैग पल्स के अधीन फैलता है और वापस सिकुड़ता है, और यह गति ताज़ा निकली धूल का एक अंश सीधे गैस धारा में वापस फेंक देती है — द्वितीयक धूल, जिसे फिर से छानना पड़ता है और जो हर सफाई चक्र के बाद दाब स्पाइक के रूप में दिखती है।.
एक कठोर सिरेमिक ट्यूब में उस गति का कोई अंश नहीं होता। पल्स धूल के केक को एक शीट के रूप में मुक्त करता है, केक हॉपर में गिर जाता है, और न कोई पुनः-प्रवेश होता है और न कोई द्वितीयक धूल का बादल। यही व्यवहार कारण है कि सफाई अंतराल विशुद्ध रूप से अवकल दाब पर निर्धारित किया जा सकता है, और यही कारण है कि पल्स के बाद दाब अनुरेख स्पाइक के बजाय सपाट रहता है।.
यही कारण भी है कि ट्यूब लंबे अभियान में अपना आकार बनाए रखती है। बार-बार मुड़ने से कोई थकान नहीं होती, जो इस बात का एक महत्वपूर्ण हिस्सा है कि तत्व के 5 वर्ष से अधिक चलने की अपेक्षा है और इसे 5-वर्ष की लिखित वारंटी के साथ आपूर्ति की जाती है।.
हैंडओवर पर दर्ज करने योग्य कमीशनिंग मान
संचालन के पहले स्थिर दिन पर निम्नलिखित दर्ज करें और उन्हें वारंटी अवधि के लिए आधार रेखा के रूप में रखें। ये वे आँकड़े हैं जो हम अपने प्रदर्शन डेटा पृष्ठ पर प्रकाशित करते हैं, और ये वही हैं जिनसे हर बाद का निदान तुलना करता है।.
| मद | मान |
|---|---|
| प्रारंभिक दाब पात | 1 मी/मिनट फेस वेलोसिटी पर 300 Pa (स्वच्छ) |
| स्थिर संचालन में प्रणाली प्रतिरोध | 900–1,500 Pa |
| निस्पंदन वेग | 2–5 सेमी/सेकंड (≈1.2–3.0 m³/मिनट प्रति m²) |
| पल्स-जेट सफाई | 0.4–0.7 MPa, 0.1–0.15 s, विभेदक दबाव द्वारा ट्रिगर |
| निस्पंदन दक्षता | >99.9% |
| डाइऑक्सिन हटाना (उत्प्रेरक ग्रेड) | 99.5% तक (TEQ) |
| डिज़ाइन जीवन | 5 वर्ष से अधिक, 5-वर्षीय लिखित वारंटी द्वारा समर्थित |
हम 2019 से इन प्रणालियों को डिज़ाइन, स्थापित और कमीशन कर रहे हैं और 40+ परियोजनाएँ पूरी कर चुके हैं, जिनमें नानशा, ग्वांगझू में एक 750 t/d नगरपालिका अपशिष्ट भस्मीकरण लाइन, और शेडोंग में एक 2,500 t/d सीमेंट क्लिंकर लाइन शामिल है जो 2019 से चल रही है। यहाँ वर्णित स्थापना अनुशासन उन साइटों पर उपयोग किया गया अनुशासन है। जहाँ कोई DeNOx ड्यूटी आवश्यक नहीं है, वही क्रम हमारे गैर-उत्प्रेरक सिरेमिक फाइबर फ़िल्टर ट्यूब.
अक्सर पूछे जाने वाले प्रश्न
एक कम्पार्टमेंट के लिए सिरेमिक फ़िल्टर स्थापना में कितना समय लगता है?
एक मानक कम्पार्टमेंट पर काम करने वाले चार लोगों के दल के लिए, गैसकेट प्रतिस्थापन और ब्लो पाइप संरेखण सहित यांत्रिक स्थापना एक से दो दिन चलती है। फ्लोरोसेंट पाउडर लीक डिटेक्शन सेटलिंग और निरीक्षण समय सहित लगभग आधा दिन जोड़ता है। लीक परीक्षण में जल्दबाजी करना परियोजना पर उपलब्ध सबसे महंगा शॉर्टकट है।.
क्या पुरानी गैसकेट का पुनः उपयोग किया जा सकता है यदि वह अभी भी साबुत दिखती है?
केवल तभी जब वह कभी किसी गर्म, अम्लीय गैस धारा में सेवा में न रही हो और दबाने पर अभी भी वापस उछलती हो। व्यवहार में, किसी भी री-ट्यूब पर हम मानक के रूप में सिरेमिक एल्युमिनियम सिलिकेट फाइबर गैसकेट बदलते हैं। गैसकेट की लागत वेसल को दूसरी बार खोलने के लिए आवश्यक श्रम के एक अंश के बराबर होती है।.
लीक डिटेक्शन के दौरान पल्स-जेट सफाई प्रणाली को क्यों रोका जाना चाहिए?
क्योंकि ट्रेसर को वहीं रहना चाहिए जहाँ वह गिरता है। यदि सफाई चलती है, तो लीक पथ के आसपास जमा पाउडर UV निरीक्षण से पहले गैस धारा में वापस उड़ा दिया जाता है, और लीक अदृश्य हो जाता है। सफाई प्रणाली बंद करें, फैन चलाएँ, डोज़ करें, फैन बंद करें, सेटल होने दें, फिर निरीक्षण करें।.
क्या होगा यदि लीक केवल स्टार्ट-अप के बाद पता चले?
सेवा में पाया गया लीक आमतौर पर विभेदक दबाव में अस्पष्ट वृद्धि या एक कम्पार्टमेंट के साफ़ हिस्से पर धूल के रूप में दिखता है। मरम्मत वही है: कम्पार्टमेंट को अलग करें, इसे खोलें, ट्रेसर परीक्षण से विफल सीट या गैसकेट खोजें, और गैसकेट बदलें। अंतर यह है कि आपने ऐसा करने में उत्पादन समय खो दिया है।.
लीक डिटेक्शन कितनी बार दोहराया जाना चाहिए?
प्रत्येक री-ट्यूब पर, किसी भी बड़ी केसिंग मरम्मत के बाद, और वार्षिक आउटेज निरीक्षण के भाग के रूप में। जो संयंत्र प्रत्येक आउटेज पर ट्रेसर परीक्षण चलाते हैं, वे परीक्षणों के बीच उत्सर्जन विचलन कम देखते हैं। निरीक्षण आवृत्तियों पर अधिक विवरण हमारे तकनीकी प्रश्नोत्तर पृष्ठ।.
सिरेमिक फ़िल्टर स्थापना या लीक-डिटेक्शन ऑडिट की योजना बना रहे हैं? हमें अपने वेसल ड्रॉइंग और गैस विश्लेषण भेजें और हमारे इंजीनियर ट्यूब काउंट, ब्लो पाइप लेआउट और स्थापना क्रम के साथ वापस आएंगे।. स्थापना समीक्षा का अनुरोध करें.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文