
La mayoría de los problemas de SCR por bisulfato de amonio reportados en sistemas DeNOx de baja temperatura no son fallos del catalizador en absoluto — son fallos de la ventana de operación. El bisulfato de amonio (NH₄HSO₄, generalmente abreviado ABS) se forma siempre que el SO₃, el amoníaco sin reaccionar y el vapor de agua coexisten por debajo de aproximadamente 300 °C, y se condensa como un gel pegajoso que bloquea los poros y cubre los sitios activos. Debido a que los filtros cerámicos catalíticos operan deliberadamente en la banda de 170–300 °C, se sitúan justo dentro del rango de temperatura donde esta sal puede aparecer. La buena noticia es que la formación de ABS es predecible y en gran medida reversible si se controlan tres variables y se programa un procedimiento de mantenimiento. Este artículo explica cómo hacerlo, y en qué se diferencia el ABS de los mecanismos de desactivación que son permanentes.
Cómo se forma el bisulfato de amonio
La reacción necesita tres ingredientes y un techo de temperatura. El trióxido de azufre proviene de la oxidación del SO₂ a través del propio catalizador o en la fase gaseosa; el amoníaco proviene del deslizamiento de amoníaco — la fracción de NH₃ inyectado que sale del reactor sin haber reducido una molécula de NO; el agua siempre está presente en los gases de combustión. Por debajo de aproximadamente 300 °C los tres se combinan en bisulfato de amonio, un material particulado similar a un gel que es lo suficientemente sólido para depositarse y lo suficientemente viscoso para retener polvo.
Dos aspectos de esa descripción importan operativamente. Primero, la temperatura es un umbral, no un gradiente: por encima del punto de rocío del ABS la sal no se condensa y el problema simplemente no existe, razón por la cual el SCR convencional de alta temperatura a 300–400 °C rara vez lo presenta. Segundo, el amoníaco es el ingrediente que se controla directamente. Si el deslizamiento fuera cero, el SO₃ por sí solo no podría formar ABS. Por eso la disciplina en la dosificación de amoníaco es la palanca más eficaz que tiene un operador.
Por qué el ABS es dañino dentro de un filtro catalítico
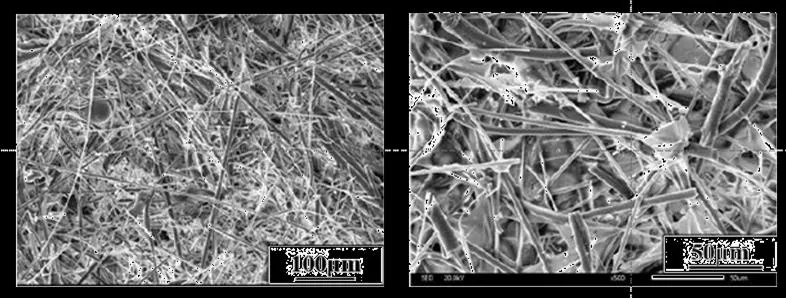
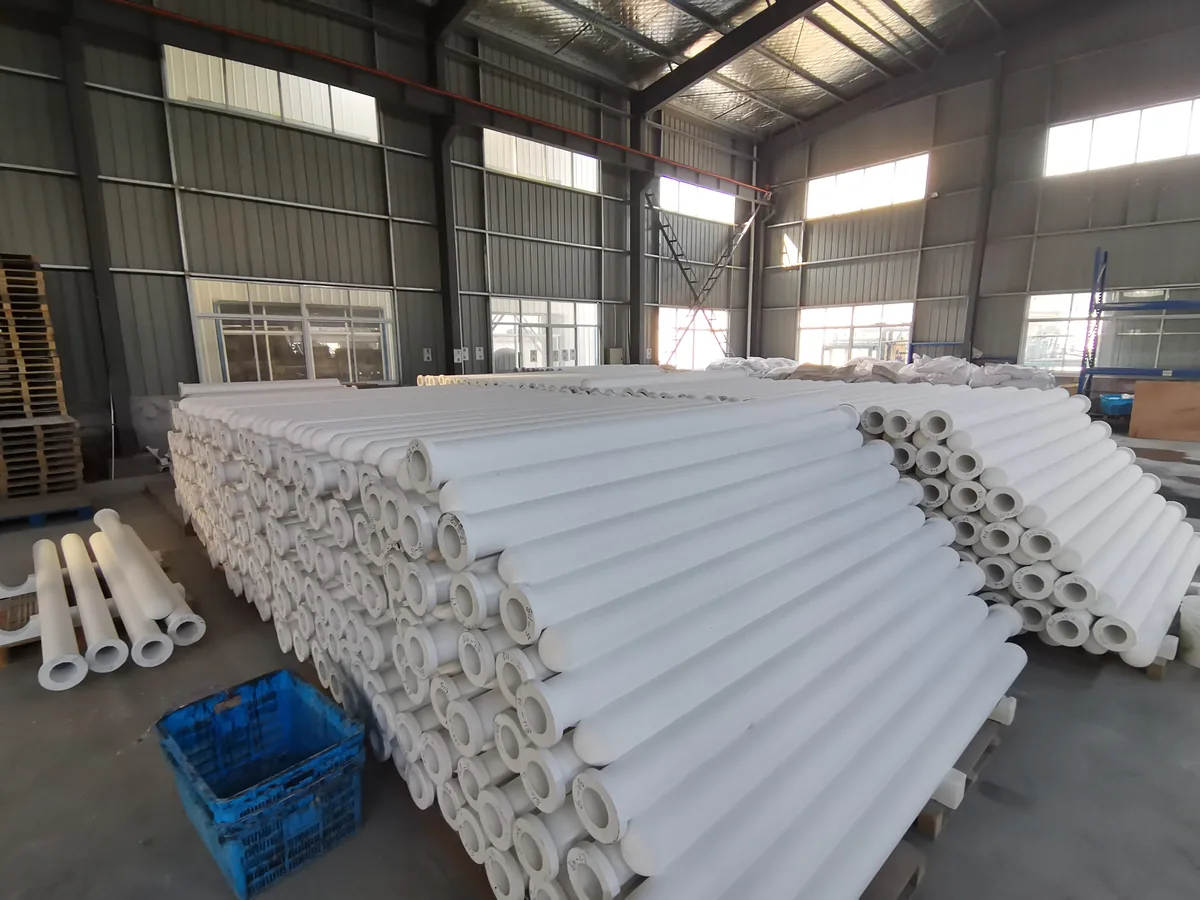
En un filtro cerámico catalítico las consecuencias son más inmediatas que en un reactor de panal, porque el mismo elemento realiza la filtración y la catálisis a la vez — la captura de material particulado se mantiene >99,9% mientras el NOx se reduce en la misma pared. El elemento estándar es φ150 × φ110 × 3.000 mm con una pared de 20 mm, tolerancia de diámetro exterior ±2 mm / longitud ±20 mm y >80%, opera a una velocidad de filtración de 2–5 cm/s (≈1,2–3,0 m³/min por m²) y se limpia a 0,4–0,7 MPa durante 0,1–0,15 s con un disparo por presión diferencial. El ABS depositado estrecha esos poros, por lo que un elemento que comenzó a 300 Pa a 1 m/min de velocidad frontal (limpio) asciende hacia el límite superior de su banda operativa de 900–1.500 Pa y provoca una limpieza por pulsos más frecuente. Al mismo tiempo, el gel recubre los sitios activos, por lo que la eficiencia DeNOx cae aunque la química del catalizador esté intacta — razón por la cual los operadores a menudo ven aparecer juntos el aumento de la presión diferencial y la caída de la eliminación de NOx.
La torta de polvo lo empeora. Una superficie de filtro pegajosa retiene cenizas que una superficie limpia liberaría, por lo que la torta se engrosa, la energía de limpieza aumenta y el ciclo se acelera. Si se deja el tiempo suficiente, el ABS mezclado con cenizas volantes puede endurecerse formando una costra que la limpieza por chorro de pulsos no puede eliminar en absoluto. Reconocer el patrón a tiempo — caída de presión creciente con flujo de gas constante, mayor consumo de amoníaco para la misma salida de NOx, y un historial de temperatura con tiempo prolongado por debajo de 270 °C — es lo que mantiene esto como una tarea de mantenimiento en lugar de un reemplazo del catalizador.
Control 1: Limitar la conversión de SO₂ a SO₃
Cada molécula de SO₃ en el recipiente es una molécula potencial de ABS, y el propio catalizador es el principal lugar donde se produce el SO₃. Las formulaciones a base de vanadio son catalizadores DeNOx eficaces, pero también oxidan el SO₂, y esa tasa de conversión aumenta con la temperatura y con el contenido de vanadio. La mitigación estándar es la formulación: añadir trióxido de tungsteno (WO₃) al catalizador suprime la oxidación del SO₂ mientras mantiene la actividad DeNOx, y también mejora la estabilidad térmica de la fase activa.
Desde el lado del operador, la medida equivalente es mantener el SO₂ que entra al recipiente lo más bajo posible. Mantener el SO₂ de entrada por debajo de 50 mg/m³ (condiciones normales, seco) no es solo el límite para una buena destrucción de dioxinas en un sistema de oxidación catalítica selectiva, donde la eliminación alcanza hasta 99,5% (TEQ) — también reduce el inventario de SO₃ disponible para la formación de ABS. La inyección de polvo alcalino seco antes del recipiente cumple ambas funciones a la vez, y el sorbente agotado sale con la torta de polvo. Las opciones de formulación y carga del catalizador se describen en nuestro filtro de fibra cerámica catalítico Informes de rendimiento y pruebas.
Control 2: Mantener la relación molar amoníaco/NOx en 0,9–1,1
La relación molar amoníaco/NOx (a menudo escrita NSR) es la relación a la que se dosifica, y 0,9–1,1 es la banda que mantiene alto el DeNOx mientras mantiene bajo el deslizamiento. Por debajo de 0,9 se deja NOx sin tratar; por encima de 1,1 el amoníaco sobrante no tiene con qué reaccionar y se convierte en deslizamiento, que es precisamente la materia prima para el ABS a baja temperatura. Debido a que el filtro catalítico opera a 170–300 °C con un óptimo a 220–260 °C, aquí hay menos margen que en un SCR caliente: la misma tasa de deslizamiento que es inofensiva a 350 °C se condensará a 230 °C.
Medidas prácticas que mantienen la relación estable:
- Dimensionar la rejilla de inyección de amoníaco para una buena distribución, y verificarla con un barrido transversal en la puesta en marcha en lugar de confiar en el diseño.
- Usar la retroalimentación del analizador de NOx de salida en lugar de una dosificación fija de alimentación directa, para que las variaciones de carga no produzcan picos de amoníaco.
- Registrar la tendencia del consumo de amoníaco frente al NOx eliminado. Una relación creciente con NOx de salida constante es la advertencia fiable más temprana tanto del deslizamiento como del inicio del ABS.
- Verificar las boquillas de la rejilla de inyección en busca de obstrucciones durante cada parada; una rejilla parcialmente obstruida produce sobredosificación local incluso cuando el flujo total es correcto.
Control 3: Evitar la operación sostenida a baja temperatura
La temperatura es la tercera palanca, y interactúa con las otras dos. A 200 °C la eficiencia DeNOx es de alrededor del 90%; a 280 °C alcanza el 98%. Operar en el fondo de la ventana no está prohibido, pero cuesta eficiencia y sitúa el recipiente más profundamente en la región del ABS, por lo que la operación sostenida a 170–200 °C debe ser una decisión deliberada con un plan asociado, no un valor predeterminado que surgió de una caldera operando a carga parcial.
Cuando la operación a baja temperatura es inevitable — arranques frecuentes, carga parcial estacional, una caldera de calor residual que enfría en exceso — las medidas compensatorias son una relación de amoníaco más baja, una inyección de sorbente más agresiva y un intervalo más corto entre ciclos de regeneración térmica. Los arranques merecen especial atención: el recipiente está frío, el catalizador aún no está a su temperatura activa, y dosificar amoníaco en un reactor frío es la forma más rápida de cargarlo de ABS antes de que el gas haya siquiera alcanzado la ventana DeNOx.
Regeneración térmica: Elevar el recipiente por encima de 350 °C durante 12 horas
El ABS se descompone cuando se calienta por encima de su temperatura de formación, por lo que los depósitos ya formados pueden eliminarse térmicamente. El procedimiento establecido es elevar la temperatura de la carcasa del filtro por encima de 350 °C y mantenerla allí durante al menos 12 horas. Eso es tiempo suficiente para que la sal se descomponga a través de todo el espesor de la pared y para que el SO₃ y el amoníaco liberados sean arrastrados con el gas, no solo para que se seque la capa superficial.
Programar el remojo térmico en un calendario fijo en lugar de esperar a que la caída de presión lo fuerce. Un punto de partida práctico es un remojo por trimestre para las plantas que pasan tiempo significativo por debajo de 250 °C, y uno por año para las plantas que se mantienen cómodamente en el óptimo de 220–260 °C. Detener la inyección de amoníaco durante el remojo y confirmar que la temperatura se mide en la carcasa, no solo en el conducto de entrada.
El elemento tolera esto sin dificultad: está clasificado para servicio continuo a 1100 °C y 1300 °C durante no más de 30 minutos, por lo que un remojo a 350 °C está bien dentro del envelope mecánico y térmico. La regeneración no es una cura para todos los problemas, sin embargo — elimina el ABS, no restaura los sitios envenenados por metales alcalinos o metales pesados.
Mecanismos de desactivación que no son reversibles
La ABS acapara la mayor parte de la atención porque es dramática y reversible, pero la desactivación permanente es lo que realmente determina la vida útil del elemento. Los mecanismos que se describen a continuación son químicos, y ninguno de ellos puede revertirse mediante calentamiento.
| Mecanismo | Fuente | Efecto | ¿Reversible? |
|---|---|---|---|
| Bisulfato de amonio | SO₃ + exceso de NH₃ + H₂O por debajo de ~300 °C | Bloqueo de poros, cobertura de sitios activos, aumento de dP | Sí — calentar por encima de 350 °C durante 12 h |
| Metales alcalinos (Na, K) | Cenizas de biomasa, polvo de horno de vidrio, sorbente rico en álcalis | Neutraliza los sitios ácidos activos, pérdida permanente de actividad | No |
| Metales pesados (Pb, Zn) | Materias primas secundarias, ciertos flujos de residuos | Bloqueo de sitios, accesibilidad reducida a los poros | No |
| Endurecimiento de la torta de polvo | Ca(OH)₂ con humedad superior a 0.8% o humedad del gas superior a 20%, con 12 horas continuas por debajo de 270 °C | Torta cementada que la limpieza por pulsos no puede desprender | Parcialmente, mediante limpieza mecánica |
| Fluoruro y fósforo | HF por encima de 5 ppm, niebla de ácido fosfórico | Ataca el sustrato cerámico y la fase activa | No |
El caso del endurecimiento de la torta de polvo merece una nota, porque a menudo se confunde con la ABS. Implica sorbente de cal hidratada que está demasiado húmedo, o una corriente de gas con demasiada humedad, mantenida por debajo de 270 °C durante el tiempo suficiente para que la torta fragüe. Los síntomas parecen similares — la presión diferencial aumenta y la limpieza deja de funcionar — pero el remedio es el control del sorbente y la humedad más la intervención mecánica, no un remojo térmico. Los datos operativos y los límites de diagnóstico se mantienen en nuestro QA Informes de rendimiento y pruebas.
Límites químicos que debe evaluar antes de especificar
Los elementos filtrantes cerámicos catalíticos toleran una gama muy amplia de gases de combustión industriales, pero cuatro condiciones deben evaluarse en la etapa de consulta en lugar de descubrirse durante la operación: fluoruro de hidrógeno por encima de 5 ppm, niebla de ácido fosfórico, óxidos alcalinos (Na₂O, K₂O) cuando no se utiliza absorbente alcalino, y operación sostenida por debajo de la ventana catalítica de 170–300 °C. Cuando una de estas está presente, la mitigación habitual es la inyección aguas arriba de sorbente seco y, para fluoruro y fósforo, un lecho de guarda dedicado o un cambio de sorbente.
Lista de verificación operativa
- Registre la temperatura de la carcasa de forma continua y active la alarma por el tiempo acumulado por debajo de 250 °C, no solo por temperatura baja instantánea.
- Analice la tendencia del consumo de amoníaco dividido por el NOx eliminado; investigue cualquier deriva sostenida al alza.
- Mantenga el SO₂ de entrada por debajo de 50 mg/m³ (C.N., seco) mediante inyección de polvo alcalino seco antes del recipiente.
- Registre la presión diferencial a caudal de gas constante; compárela con la línea base limpia de 300 Pa y la banda operativa de 900–1,500 Pa.
- Verifique la humedad del sorbente en la entrega — Ca(OH)₂ por encima de 0.8% de humedad es un riesgo de endurecimiento cuando se combina con baja temperatura.
- Programe en el calendario la cocción térmica a 350 °C / 12 horas y detenga la dosificación de amoníaco durante la misma.
Manejado de esta manera, el bisulfato de amonio se convierte en un elemento de mantenimiento gestionado en lugar de una causa de reemplazo temprano del catalizador. La vida útil del elemento es superior a 5 años con una garantía escrita de 5 años, y el envelope operativo para la reacción se documenta con más detalle en principio y rendimiento. Anchor ha estado construyendo estos sistemas desde 2019 y ha entregado más de 40 proyectos, incluyendo una línea de incineración de residuos de 750 t/d en Nansha, Guangzhou y una línea de clínker de cemento de 2,500 t/d en Shandong puesta en marcha en 2019.
Preguntas frecuentes
¿A qué temperatura se forma el bisulfato de amonio?
Por debajo de aproximadamente 300 °C, cuando el SO₃, el amoníaco en exceso y el vapor de agua están todos presentes. Por encima de esa temperatura la sal no se condensa, razón por la cual el SCR convencional de alta temperatura en la banda de 300–400 °C rara vez lo encuentra. Los filtros cerámicos catalíticos operan a 170–300 °C con un óptimo de 220–260 °C, por lo que el control de ABS debe diseñarse desde el principio en lugar de darse por supuesto.
¿Cómo se elimina el ABS que ya se ha formado?
Eleve la temperatura de la carcasa del filtro por encima de 350 °C y manténgala durante al menos 12 horas, con la inyección de amoníaco detenida. La sal se descompone y los componentes liberados salen con el gas. El elemento no se ve afectado por el tratamiento — está clasificado para operación continua a 1100 °C y excursiones a corto plazo de hasta 30 minutos a 1300 °C.
¿Qué relación amoníaco/NOx debo mantener?
Mantenga la relación molar entre 0.9 y 1.1. Por debajo de 0.9 se pierde rendimiento de DeNOx; por encima de 1.1 el amoníaco sobrante se convierte en slip y alimenta la formación de ABS. El control de la relación importa más a baja temperatura que en un reactor caliente, por lo que debe combinarse con una rejilla de inyección bien distribuida y retroalimentación de NOx a la salida en lugar de dosificación fija en feed-forward.
¿Realmente el WO₃ reduce la formación de SO₃?
Sí. La adición de trióxido de tungsteno a la formulación del catalizador suprime la oxidación de SO₂ a SO₃ mientras mantiene la actividad de DeNOx, lo que reduce directamente la materia prima disponible para el ABS. Es una decisión de selección de catalizador, por lo que debe plantearse en el momento de la especificación junto con su contenido de azufre y perfil de temperatura.
¿Cómo puedo distinguir el ABS del envenenamiento por álcalis?
El ABS se desarrolla rápidamente, se correlaciona con períodos de operación a baja temperatura y responde a una cocción térmica — la presión diferencial se recupera y el DeNOx vuelve. El envenenamiento por álcalis y metales pesados se desarrolla lentamente durante meses, se correlaciona con cambios de combustible o materia prima, y no responde al calentamiento. Si una cocción a 350 °C no produce recuperación, sospeche de la química en lugar de la condensación.
¿El ABS acorta la vida útil de 5 años del elemento?
No si se gestiona. El ABS es reversible, y un recipiente operado dentro de la ventana de 170–300 °C con la relación controlada a 0.9–1.1, SO₂ de entrada por debajo de 50 mg/m³ (C.N., seco) y regeneración periódica debería alcanzar más de 5 años de servicio bajo la garantía escrita de 5 años. La exposición prolongada no gestionada, especialmente cuando conduce a una torta de polvo endurecida, es lo que convierte un problema reversible en un reemplazo.
Comparta su análisis de gases de combustión, perfil de temperatura y práctica de dosificación de amoníaco y evaluaremos su riesgo de ABS, recomendaremos un intervalo de regeneración y confirmaremos si un filtro catalítico es la opción adecuada para su servicio. Hable con un ingeniero.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文