
معظم مشاكل كبريتات الأمونيوم الهيدروجينية في أنظمة إزالة أكاسيد النيتروجين منخفضة الحرارة ليست حالات فشل للمحفز على الإطلاق — بل هي حالات فشل في نطاق التشغيل. تتكوّن كبريتات الأمونيوم الهيدروجينية (NH₄HSO₄، ويُشار إليها عادةً بـ ABS) كلما وُجد ثالث أكسيد الكبريت SO₃ والأمونيا غير المتفاعلة وبخار الماء معًا عند درجة حرارة أقل من 300 °C تقريبًا، وتتكاثف على شكل هلام لزج يسدّ المسام ويغطي المواقع النشطة. ولأن المرشحات السيراميكية المحفزة تعمل عمدًا في نطاق 170–300 °C، فإنها تقع تمامًا داخل نطاق درجة الحرارة الذي قد يظهر فيه هذا الملح. والخبر السار أن تكوّن ABS قابل للتنبؤ ويمكن عكسه إلى حد كبير إذا تحكمت في ثلاثة متغيرات وجدولت إجراء صيانة واحدًا. يشرح هذا المقال كيفية القيام بذلك، وكيف يختلف ABS عن آليات التعطيل الدائمة.
كيف تتكوّن كبريتات الأمونيوم الهيدروجينية
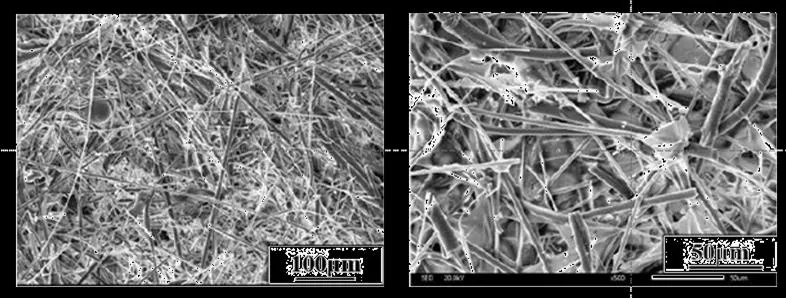
يحتاج التفاعل إلى ثلاثة مكوّنات وسقف لدرجة الحرارة. يأتي ثالث أكسيد الكبريت من أكسدة SO₂ عبر المحفز نفسه أو في الطور الغازي؛ وتأتي الأمونيا من تسرّب الأمونيا — وهي الجزء من NH₃ المحقون الذي يغادر المفاعل دون أن يختزل جزيء NO؛ أما الماء فهو موجود دائمًا في غاز المداخن الناتج عن الاحتراق. عند درجة حرارة أقل من 300 °C تقريبًا تتحد الثلاثة لتكوّن كبريتات الأمونيوم الهيدروجينية، وهي جسيمات هلامية صلبة بما يكفي لتترسّب ولزجة بما يكفي لتحتفظ بالغبار.
هناك جانبان من هذا الوصف يهمّان تشغيليًا. أولًا، درجة الحرارة حدّ عتبي وليست تدرّجًا: فوق نقطة ندى ABS لا يتكاثف الملح وتختفي المشكلة ببساطة، ولهذا نادرًا ما تظهر في أنظمة SCR التقليدية عالية الحرارة عند 300–400 °C. ثانيًا، الأمونيا هي المكوّن الذي تتحكم فيه مباشرة. فلو كان التسرّب صفرًا، لما استطاع SO₃ وحده تكوين ABS. ولهذا فإن ضبط جرعة الأمونيا هو الرافعة الأكثر فعالية المتاحة للمشغّل.
لماذا يُلحق ABS الضرر داخل المرشح المحفز
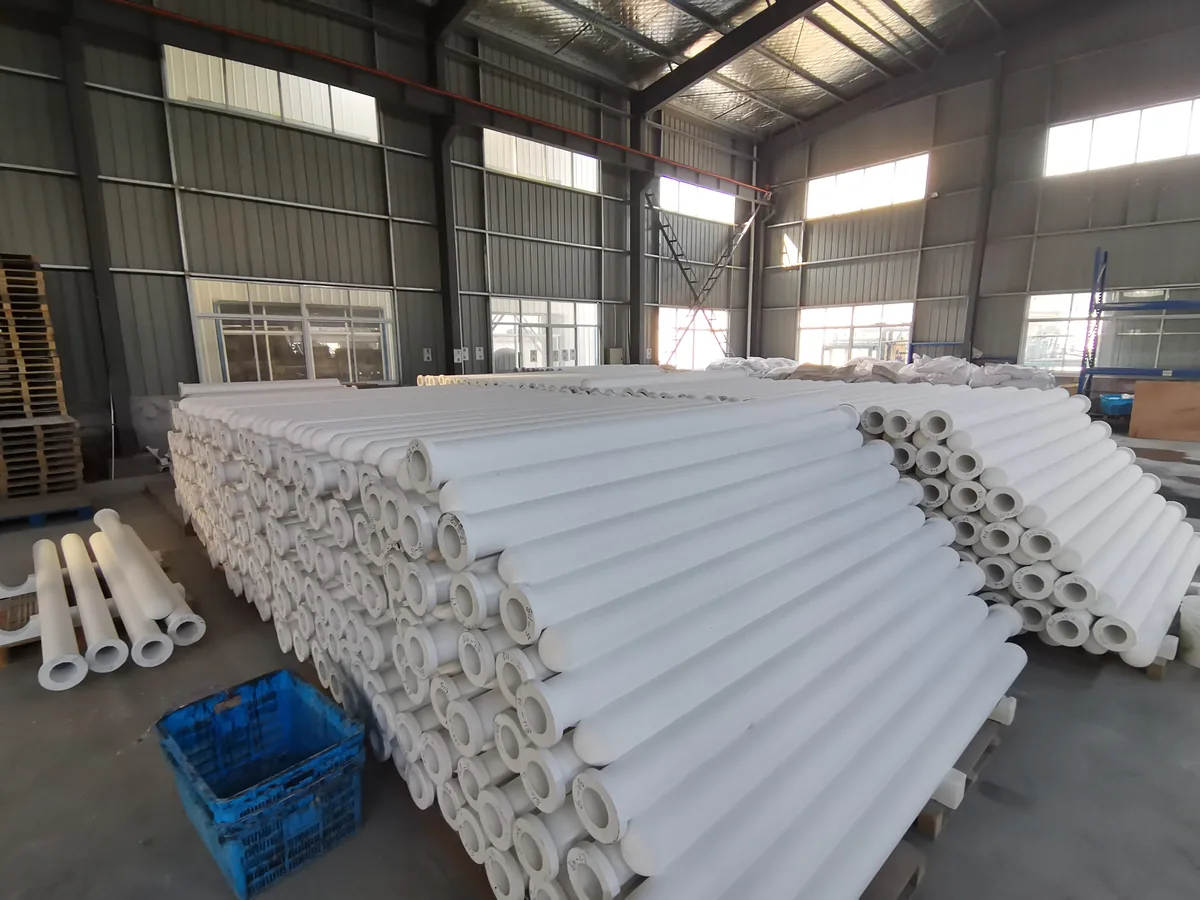
في المرشح السيراميكي المحفز تكون العواقب أكثر فورية مما هي في مفاعل قرص العسل، لأن العنصر نفسه يقوم بالترشيح والحفز في آن واحد — إذ يبقى التقاط الجسيمات >99.9% بينما تُختزل أكاسيد النيتروجين في الجدار نفسه. العنصر القياسي هو φ150 × φ110 × 3,000 مم بسماكة جدار 20 مم، بتفاوت في القطر الخارجي ±2 مم / الطول ±20 مم و>80%، ويعمل بسرعة ترشيح 2–5 سم/ث (≈1.2–3.0 م³/دقيقة لكل م²) ويُنظَّف عند 0.4–0.7 ميجاباسكال لمدة 0.1–0.15 ثانية عند تحفّز فرق الضغط. يؤدي ABS المترسّب إلى تضييق تلك المسام، فيرتفع عنصر كان يبدأ عند 300 باسكال عند سرعة وجه 1 م/دقيقة (نظيف) نحو الحد الأعلى من نطاق تشغيله البالغ 900–1,500 باسكال ويحفّز تنظيفًا نبضيًا أكثر تكرارًا. وفي الوقت نفسه يغطي الهلام المواقع النشطة، فتنخفض كفاءة إزالة أكاسيد النيتروجين رغم أن كيمياء المحفز لم تُمسّ — ولهذا غالبًا ما يرى المشغّلون ارتفاع فرق الضغط وانخفاض إزالة أكاسيد النيتروجين معًا.
وتزيد كعكة الغبار الأمر سوءًا. فسطح المرشح اللزج يحتفظ بالرماد الذي كان سطح نظيف سيطلقه، فتزداد سماكة الكعكة وترتفع طاقة التنظيف وتتسارع الدورة. وإذا تُركت مدة كافية، يمكن أن يتصلّب ABS المخلوط بالرماد المتطاير إلى قشرة لا يستطيع التنظيف بالنفث النبضي إزالتها على الإطلاق. والتعرّف المبكر على النمط — ارتفاع انخفاض الضغط عند تدفق غاز ثابت، وارتفاع استهلاك الأمونيا لنفس تركيز أكاسيد النيتروجين الخارج، وسجل درجات حرارة بفترات ممتدة دون 270 °C — هو ما يُبقي هذه مهمة صيانة بدلًا من استبدال المحفز.
التحكم 1: الحد من تحوّل SO₂ إلى SO₃
كل جزيء SO₃ في الوعاء هو جزيء ABS محتمل، والمحفز نفسه هو المكان الرئيسي لتكوّن SO₃. التركيبات القائمة على الفاناديوم محفزات فعالة لإزالة أكاسيد النيتروجين لكنها تؤكسد SO₂ أيضًا، ويرتفع معدل هذا التحويل مع درجة الحرارة ومع محتوى الفاناديوم. التخفيف القياسي هو التركيبة: إضافة ثالث أكسيد التنغستن (WO₃) إلى المحفز تكبح أكسدة SO₂ مع الحفاظ على نشاط إزالة أكاسيد النيتروجين، كما تحسّن الاستقرار الحراري للطور النشط.
ومن جانب المشغّل، فإن الإجراء المكافئ هو إبقاء SO₂ الداخل إلى الوعاء عند أدنى مستوى عملي. فإبقاء SO₂ الداخل دون 50 مجم/م³ (ظروف قياسية، جاف) ليس فقط الحدّ اللازم لتدمير الديوكسين الجيد في نظام أكسدة محفز انتقائي، حيث تصل الإزالة إلى 99.5% (TEQ) — بل يقلّص أيضًا مخزون SO₃ المتاح لتكوين ABS. وحقن المسحوق القلوي الجاف قبل الوعاء يؤدي الوظيفتين معًا، ويخرج الممتز المستهلك مع كعكة الغبار. خيارات تركيبة المحفز وتحميله موصوفة على موقعنا مرشح الألياف السيراميكية المحفز صفحتنا.
التحكم 2: الحفاظ على النسبة المولية للأمونيا إلى أكاسيد النيتروجين عند 0.9–1.1
النسبة المولية للأمونيا إلى أكاسيد النيتروجين (تُكتب غالبًا NSR) هي النسبة التي تجرّع بها، و0.9–1.1 هو النطاق الذي يُبقي إزالة أكاسيد النيتروجين عالية مع إبقاء التسرّب منخفضًا. دون 0.9 تترك أكاسيد النيتروجين دون معالجة؛ وفوق 1.1 لا يجد فائض الأمونيا ما يتفاعل معه فيصبح تسرّبًا، وهو بالتحديد المادة الأولية لتكوين ABS عند درجة حرارة منخفضة. ولأن المرشح المحفز يعمل عند 170–300 °C مع مثالية عند 220–260 °C، فإن الهامش هنا أقل من SCR الساخن: فمعدل التسرّب نفسه الذي لا يضر عند 350 °C سيتكاثف عند 230 °C.
إجراءات عملية تحافظ على ثبات النسبة:
- صمّم شبكة حقن الأمونيا لتوزيع جيد، وتحقق منها بمسح عرضي عند التشغيل الأولي بدلًا من الوثوق بالتصميم.
- استخدم التغذية الراجعة من محلل أكاسيد النيتروجين الخارج بدلًا من الجرعات الثابتة بالتغذية الأمامية، حتى لا تُنتج تقلبات الحمل ذُرى أمونيا.
- تابع استهلاك الأمونيا مقابل أكاسيد النيتروجين المُزال. فارتفاع النسبة عند ثبات أكاسيد النيتروجين الخارج هو أقدم إنذار موثوق لكل من التسرّب وبداية ABS.
- افحص فوهات شبكة الحقن بحثًا عن انسداد خلال كل توقف؛ فالشبكة المسدودة جزئيًا تُنتج جرعات زائدة موضعية حتى عندما يكون التدفق الكلي صحيحًا.
التحكم 3: تجنّب التشغيل المستمر عند درجة حرارة منخفضة
درجة الحرارة هي الرافعة الثالثة، وهي تتفاعل مع الرافعتين الأخريين. عند 200 °C تبلغ كفاءة إزالة أكاسيد النيتروجين نحو 90%؛ وعند 280 °C تصل إلى 98%. التشغيل عند الحد الأدنى للنطاق ليس محظورًا، لكنه يكلّفك الكفاءة ويضع الوعاء أعمق في منطقة ABS، لذا ينبغي أن يكون التشغيل المستمر عند 170–200 °C قرارًا متعمدًا مصحوبًا بخطة، لا وضعًا افتراضيًا نشأ عن عمل المرجل عند حمل جزئي.
وحيث يكون التشغيل منخفض الحرارة لا مفرّ منه — بدء تشغيل متكرر، أو حمل جزئي موسمي، أو مرجل حرارة مهدورة يفرط في التبريد — فإن الإجراءات التعويضية هي نسبة أمونيا أقل، وحقن ممتز أكثر قوة، وفاصل أقصر بين دورات التجديد الحراري. وتستحق عمليات بدء التشغيل اهتمامًا خاصًا: فالوعاء بارد، والمحفز لم يبلغ بعد درجة حرارته النشطة، وحقن الأمونيا في مفاعل بارد هو أسرع طريقة لتحميله بـ ABS قبل أن يصل الغاز حتى إلى نطاق إزالة أكاسيد النيتروجين.
التجديد الحراري: ارفع الوعاء فوق 350 °C لمدة 12 ساعة
تتحلل ABS عند تسخينها فوق درجة حرارة تكوّنها، لذا يمكن طرد الترسبات المتكوّنة حراريًا. الإجراء المعتمد هو رفع درجة حرارة غلاف المرشح فوق 350 °C والحفاظ عليها لمدة 12 ساعة على الأقل. وهذه مدة كافية ليتحلل الملح عبر كامل سماكة الجدار وليندفع SO₃ والأمونيا المنطلقان مع الغاز، وليس فقط لتجفيف الطبقة السطحية.
جدول النقع الحراري على تقويم ثابت بدلًا من انتظار انخفاض الضغط ليفرضه. ونقطة بداية عملية هي نقع واحد كل ربع سنة للمصانع التي تقضي وقتًا كبيرًا دون 250 °C، وواحد سنويًا للمصانع التي تعمل بارتياح عند المثالية 220–260 °C. أوقف حقن الأمونيا خلال النقع وتأكد من قياس درجة الحرارة عند الغلاف، لا عند مجرى الدخول فقط.
يتحمل العنصر ذلك دون صعوبة: فهو مصمم لخدمة مستمرة عند 1100 °C و1300 °C لمدة لا تزيد عن 30 دقيقة، لذا فإن نقعًا عند 350 °C يقع جيدًا داخل الحدود الميكانيكية والحرارية. لكن التجديد ليس علاجًا لكل مشكلة — فهو يزيل ABS، لكنه لا يستعيد المواقع المسمومة بالمعادن القلوية أو المعادن الثقيلة.
آليات التعطيل غير القابلة للعكس
تحظى عملية الامتزاز بالاهتزاز (ABS) بمعظم الاهتمام لأنها مثيرة وقابلة للاسترداد، لكن التعطيل الدائم هو ما يحدد فعلياً عمر العنصر. الآليات أدناه كيميائية، ولا يمكن عكس أي منها بالتسخين.
| الآلية | المصدر | التأثير | قابل للعكس؟ |
|---|---|---|---|
| بيكبريتات الأمونيوم | SO₃ + NH₃ زائد + H₂O دون ~300 °م | انسداد المسام، تغطية المواقع النشطة، ارتفاع dP | نعم — التسخين فوق 350 °م لمدة 12 ساعة |
| المعادن القلوية (Na، K) | رماد الكتلة الحيوية، غبار فرن الزجاج، مادة ماصة غنية بالقلويات | تعادل المواقع الحمضية النشطة، فقدان دائم للنشاط | لا |
| المعادن الثقيلة (Pb، Zn) | المواد الخام الثانوية، تيارات نفايات معينة | انسداد المواقع، تقليل إمكانية الوصول إلى المسام | لا |
| تصلب كعكة الغبار | Ca(OH)₂ رطوبة فوق 0.8% أو رطوبة غاز فوق 20%، مع 12 ساعة متواصلة دون 270 °م | كعكة متصلبة لا تستطيع النبضات التنظيفية تحريرها | جزئياً، بالتنظيف الميكانيكي |
| الفلوريد والفوسفور | HF فوق 5 جزء في المليون، رذاذ حمض الفوسفوريك | يهاجم الركيزة السيراميكية والطور النشط | لا |
تستحق حالة تصلب كعكة الغبار ملاحظة، لأنها غالباً ما تُخطئ على أنها ABS. وهي تتضمن مادة ماصة من الجير المطفأ رطبة جداً، أو تيار غاز يحتوي على رطوبة زائدة، محتجز دون 270 °م لفترة كافية حتى تتصلب الكعكة. تبدو الأعراض متشابهة — يرتفع الضغط التفاضلي ويتوقف التنظيف عن العمل — لكن العلاج هو التحكم في المادة الماصة والرطوبة بالإضافة إلى التدخل الميكانيكي، وليس النقع الحراري. تُحفظ بيانات التشغيل وحدود التشخيص على موقعنا ضمان الجودة صفحتنا.
الحدود الكيميائية التي يجب فحصها قبل التحديد
تتحمل عناصر المرشح الخزفي المحفّز نطاقاً واسعاً جداً من غازات المداخن الصناعية، لكن يجب فحص أربعة ظروف في مرحلة الاستفسار بدلاً من اكتشافها أثناء التشغيل: فلوريد الهيدروجين فوق 5 جزء في المليون، ورشاش حمض الفوسفوريك، وأكاسيد القلويات (Na₂O، K₂O) حيث لا يُستخدم ماص قلوي، والتشغيل المستمر دون النافذة التحفيزية 170–300 °C. وعند وجود أحد هذه الظروف، يكون التخفيف المعتاد هو حقن المادة الماصة الجافة في المنبع، وبالنسبة للفلوريد والفوسفور، طبقة حماية مخصصة أو تغيير المادة الماصة.
قائمة التحقق التشغيلية
- سجّل درجة حرارة الغلاف بشكل مستمر وأطلق إنذاراً عند تجاوز الوقت المستغرق دون 250 °C، وليس فقط عند انخفاض درجة الحرارة اللحظي.
- تتبّع استهلاك الأمونيا مقسوماً على NOx المُزال؛ وحقّق في أي انحراف تصاعدي مستمر.
- حافظ على SO₂ الداخل دون 50 mg/m³ (ظروف قياسية، جاف) باستخدام حقن المسحوق القلوي الجاف قبل الوعاء.
- سجّل الضغط التفاضلي عند تدفق غاز ثابت؛ وقارنه بخط الأساس النظيف البالغ 300 Pa ونطاق التشغيل 900–1,500 Pa.
- افحص رطوبة المادة الماصة عند التسليم — Ca(OH)₂ فوق 0.8% رطوبة يُشكّل خطر تصلّب عند اقترانه بدرجة حرارة منخفضة.
- جدول عملية النقع عند 350 °C / 12 ساعة في التقويم وأوقف جرعة الأمونيا خلالها.
بهذه الطريقة، يصبح بيسلفات الأمونيوم بند صيانة مُدار بدلاً من سبب لاستبدال المحفّز المبكر. عمر خدمة العنصر أكثر من 5 سنوات مع ضمان كتابي لمدة 5 سنوات، ويُوثّق نطاق التشغيل للتفاعل بشكل أكبر تحت المبدأ و الأداء. تبني Anchor هذه الأنظمة منذ عام 2019 وقد سلّمت أكثر من 40 مشروعاً، بما في ذلك خط حرق نفايات بسعة 750 طن/يوم في نانشا، قوانغتشو، وخط إنتاج كلنكر الأسمنت بسعة 2,500 طن/يوم في شاندونغ الذي تم تشغيله في عام 2019.
الأسئلة الشائعة
عند أي درجة حرارة يتكوّن بيسلفات الأمونيوم؟
دون حوالي 300 °C، عندما يكون SO₃ والأمونيا الزائدة وبخار الماء جميعها موجودة. فوق تلك الدرجة لا يتكثف الملح، ولهذا نادراً ما يواجهه SCR التقليدي عالي الحرارة في نطاق 300–400 °C. تعمل المرشحات الخزفية المحفّزة عند 170–300 °C مع درجة مثلى عند 220–260 °C، لذا يجب تصميم التحكم في ABS بدلاً من افتراض عدم وجوده.
كيف تزيل ABS الذي تكوّن بالفعل؟
ارفع درجة حرارة غلاف المرشح فوق 350 °C واحتفظ بها لمدة 12 ساعة على الأقل، مع إيقاف حقن الأمونيا. يتحلل الملح وتخرج المكونات المُنطلقة مع الغاز. لا يتأثر العنصر بالمعالجة — فهو مُصنّف للتشغيل المستمر عند 1100 °C وارتفاعات قصيرة الأمد تصل إلى 30 دقيقة عند 1300 °C.
ما نسبة الأمونيا إلى NOx التي يجب أن أشغّلها؟
حافظ على النسبة المولية بين 0.9 و1.1. دون 0.9 تفقد أداء DeNOx؛ وفوق 1.1 تصبح الأمونيا الفائضة انزلاقاً وتغذّي تكوّن ABS. التحكم في النسبة يهم أكثر عند درجة حرارة منخفضة مقارنة بالمفاعل الساخن، لذا اقرنه بشبكة حقن موزّعة جيداً وتغذية راجعة لـ NOx الخارج بدلاً من جرعة تغذية أمامية ثابتة.
هل يقلل WO₃ فعلاً من تكوّن SO₃؟
نعم. إضافة ثلاثي أكسيد التنجستن إلى تركيبة المحفّز تكبح أكسدة SO₂ إلى SO₃ مع الحفاظ على نشاط DeNOx، مما يقلل مباشرة المادة الخام المتاحة لـ ABS. إنه قرار اختيار محفّز، لذا يجب طرحه في وقت المواصفات جنباً إلى جنب مع محتوى الكبريت وملف درجة الحرارة.
كيف أميّز ABS عن التسمم القلوي؟
يتطور ABS بسرعة، ويرتبط بفترات التشغيل عند درجة حرارة منخفضة ويستجيب للنقع الحراري — يتعافى الضغط التفاضلي ويعود DeNOx. أما التسمم بالقلويات والمعادن الثقيلة فيتطور ببطء على مدى أشهر، ويرتبط بتغيرات الوقود أو المواد الخام، ولا يستجيب للتسخين. إذا لم يُنتج النقع عند 350 °C أي تعافٍ، فاشتبه في الكيمياء بدلاً من التكثف.
هل يقصّر ABS عمر العنصر البالغ 5 سنوات؟
ليس إذا تمت إدارته. ABS قابل للعكس، والوعاء الذي يعمل داخل نافذة 170–300 °C مع التحكم في النسبة عند 0.9–1.1، وSO₂ الداخل دون 50 mg/m³ (ظروف قياسية، جاف) والتجديد الدوري يجب أن يصل إلى أكثر من 5 سنوات من الخدمة تحت الضمان الكتابي لمدة 5 سنوات. التعرض الممتد غير المُدار، خاصة عندما يؤدي إلى كعكة غبار متصلبة، هو ما يحوّل مشكلة قابلة للعكس إلى استبدال.
شارك تحليل غاز المداخن وملف درجة الحرارة وممارسة جرعة الأمونيا وسنقيّم مخاطر ABS لديك، ونوصي بفترة تجديد ونؤكد ما إذا كان المرشح المحفّز هو الخيار المناسب لمهمتك. تحدث إلى مهندس.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文