
La plupart des problèmes de SCR liés au bisulfate d'ammonium signalés dans les systèmes DeNOx à basse température ne sont pas du tout des défaillances du catalyseur — ce sont des défaillances de la fenêtre opératoire. Le bisulfate d'ammonium (NH₄HSO₄, généralement abrégé ABS) se forme chaque fois que le SO₃, l'ammoniac n'ayant pas réagi et la vapeur d'eau coexistent en dessous d'environ 300 °C, et il se condense en un gel collant qui bloque les pores et recouvre les sites actifs. Parce que les filtres céramiques catalytiques fonctionnent délibérément dans la plage de 170–300 °C, ils se situent exactement dans la plage de température où ce sel peut apparaître. La bonne nouvelle est que la formation d'ABS est prévisible et largement réversible si vous contrôlez trois variables et planifiez une procédure de maintenance. Cet article explique comment y parvenir, et en quoi l'ABS diffère des mécanismes de désactivation qui sont permanents.
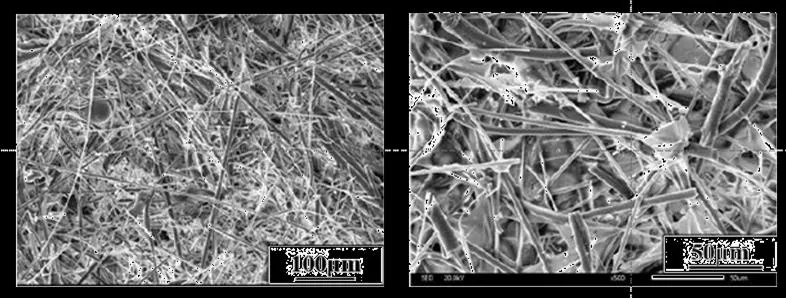
Comment se forme le bisulfate d'ammonium
La réaction nécessite trois ingrédients et un plafond de température. Le trioxyde de soufre provient de l'oxydation du SO₂ à travers le catalyseur lui-même ou en phase gazeuse ; l'ammoniac provient du glissement d'ammoniac — la fraction de NH₃ injecté qui quitte le réacteur sans avoir réduit une molécule de NO ; l'eau est toujours présente dans les gaz de combustion. En dessous d'environ 300 °C, les trois se combinent en bisulfate d'ammonium, une particule gélatineuse suffisamment solide pour se déposer et suffisamment visqueuse pour retenir la poussière.
Deux aspects de cette description importent sur le plan opérationnel. Premièrement, la température est un seuil, non un gradient : au-dessus du point de rosée de l'ABS, le sel ne se condense pas et le problème n'existe tout simplement pas, ce qui explique pourquoi la SCR conventionnelle à haute température à 300–400 °C le rencontre rarement. Deuxièmement, l'ammoniac est l'ingrédient que vous contrôlez directement. Si le glissement était nul, le SO₃ seul ne pourrait pas former d'ABS. C'est pourquoi la discipline de dosage de l'ammoniac est le levier le plus efficace dont dispose un opérateur.
Pourquoi l'ABS est dommageable à l'intérieur d'un filtre catalytique
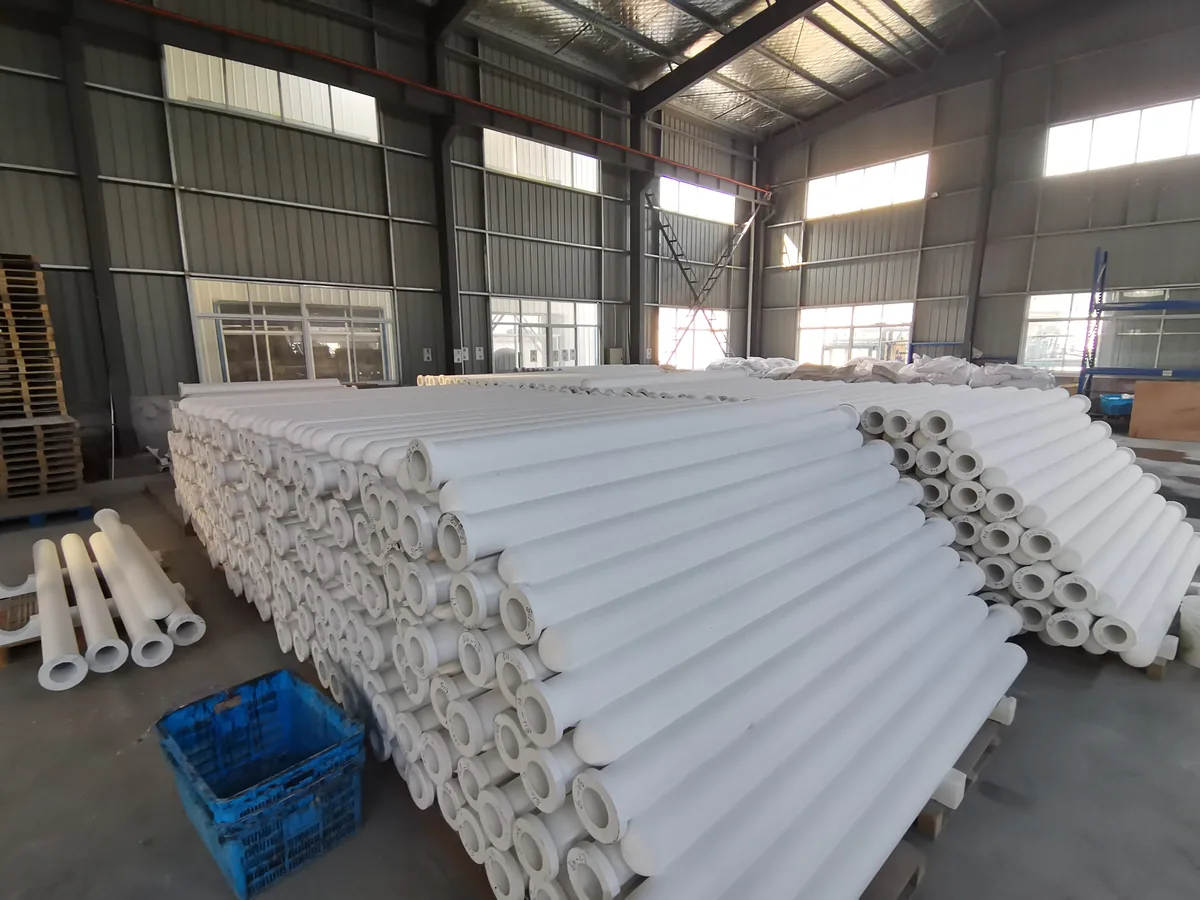
Dans un filtre céramique catalytique, les conséquences sont plus immédiates que dans un réacteur à nid d'abeille, car le même élément assure à la fois la filtration et la catalyse — la capture des particules reste >99,9% tandis que les NOx sont réduits dans la même paroi. L'élément standard est de φ150 × φ110 × 3 000 mm avec une paroi de 20 mm, tolérance OD ±2 mm / longueur ±20 mm et >80%, fonctionnant à une vitesse de filtration de 2–5 cm/s (≈1,2–3,0 m³/min par m²) et nettoyé à 0,4–0,7 MPa pendant 0,1–0,15 s sur déclenchement par pression différentielle. L'ABS déposé rétrécit ces pores, de sorte qu'un élément qui démarrait à 300 Pa à une vitesse frontale de 1 m/min (propre) grimpe vers le haut de sa plage de fonctionnement de 900–1 500 Pa et déclenche un nettoyage pulsé plus fréquent. En même temps, le gel recouvre les sites actifs, de sorte que l'efficacité DeNOx chute même si la chimie du catalyseur est intacte — c'est pourquoi les opérateurs voient souvent une pression différentielle croissante et une baisse de l'élimination des NOx apparaître ensemble.
Le gâteau de poussière aggrave la situation. Une surface filtrante collante retient les cendres qu'une surface propre libérerait, de sorte que le gâteau s'épaissit, l'énergie de nettoyage augmente et le cycle s'accélère. Laissé suffisamment longtemps, l'ABS mélangé aux cendres volantes peut durcir en une croûte que le nettoyage par jet pulsé ne peut pas éliminer du tout. Reconnaître le schéma tôt — chute de pression croissante à débit de gaz constant, consommation d'ammoniac croissante pour la même sortie de NOx, et un historique de température avec un temps prolongé en dessous de 270 °C — est ce qui maintient cela comme une tâche de maintenance plutôt qu'un remplacement de catalyseur.
Contrôle 1 : Limiter la conversion SO₂ en SO₃
Chaque molécule de SO₃ dans l'enceinte est une molécule potentielle d'ABS, et le catalyseur lui-même est le principal lieu de production du SO₃. Les formulations à base de vanadium sont des catalyseurs DeNOx efficaces, mais elles oxydent aussi le SO₂, et ce taux de conversion augmente avec la température et la teneur en vanadium. L'atténuation standard est la formulation : l'ajout de trioxyde de tungstène (WO₃) au catalyseur supprime l'oxydation du SO₂ tout en maintenant l'activité DeNOx, et il améliore également la stabilité thermique de la phase active.
Du côté de l'opérateur, la mesure équivalente consiste à maintenir le SO₂ entrant dans l'enceinte aussi bas que possible. Maintenir le SO₂ à l'entrée en dessous de 50 mg/m³ (S.T.P., sec) n'est pas seulement la limite pour une bonne destruction des dioxines dans un système d'oxydation catalytique sélective, où l'élimination atteint jusqu'à 99,5% (TEQ) — cela réduit aussi l'inventaire de SO₃ disponible pour la formation d'ABS. L'injection de poudre alcaline sèche en amont de l'enceinte remplit les deux fonctions à la fois, et le sorbant usé part avec le gâteau de poussière. Les options de formulation et de chargement du catalyseur sont décrites sur notre filtre en fibre céramique catalytique page.
Contrôle 2 : Maintenir le rapport molaire ammoniac/NOx entre 0,9 et 1,1
Le rapport molaire ammoniac/NOx (souvent noté NSR) est le rapport auquel vous dosez, et 0,9–1,1 est la plage qui maintient un DeNOx élevé tout en maintenant un faible glissement. En dessous de 0,9, vous laissez des NOx sur la table ; au-dessus de 1,1, l'ammoniac excédentaire n'a rien avec quoi réagir et devient du glissement, ce qui est précisément la matière première de l'ABS à basse température. Parce que le filtre catalytique fonctionne à 170–300 °C avec un optimum à 220–260 °C, il y a moins de marge ici que dans une SCR chaude : le même taux de glissement qui est inoffensif à 350 °C se condensera à 230 °C.
Mesures pratiques qui maintiennent le rapport stable :
- Dimensionner la grille d'injection d'ammoniac pour une bonne distribution, et la vérifier par un balayage lors de la mise en service plutôt que de se fier à la conception.
- Utiliser la rétroaction de l'analyseur de NOx en sortie plutôt qu'un dosage fixe en feed-forward, afin que les variations de charge ne produisent pas de pics d'ammoniac.
- Suivre la consommation d'ammoniac par rapport aux NOx éliminés. Un rapport croissant à sortie de NOx constante est le plus précoce avertissement fiable à la fois du glissement et du début d'ABS.
- Vérifier les buses de la grille d'injection pour détecter tout colmatage lors de chaque arrêt ; une grille partiellement obstruée produit un surdosage local même lorsque le débit total est correct.
Contrôle 3 : Éviter le fonctionnement prolongé à basse température
La température est le troisième levier, et elle interagit avec les deux autres. À 200 °C, l'efficacité DeNOx est d'environ 90% ; à 280 °C, elle atteint 98%. Fonctionner au bas de la fenêtre n'est pas interdit, mais cela vous coûte de l'efficacité et place l'enceinte plus profondément dans la région de l'ABS, de sorte qu'un fonctionnement prolongé à 170–200 °C devrait être une décision délibérée avec un plan associé, et non un défaut apparu d'une chaudière fonctionnant à charge partielle.
Lorsque le fonctionnement à basse température est inévitable — démarrages fréquents, charge partielle saisonnière, une chaudière de récupération de chaleur qui surrefroidit — les mesures compensatoires sont un rapport d'ammoniac plus faible, une injection de sorbant plus agressive et un intervalle plus court entre les cycles de régénération thermique. Les démarrages méritent une attention particulière : l'enceinte est froide, le catalyseur n'est pas encore à sa température active, et doser de l'ammoniac dans un réacteur froid est le moyen le plus rapide de le charger en ABS avant même que le gaz n'ait atteint la fenêtre DeNOx.
Régénération thermique : Élever l'enceinte au-dessus de 350 °C pendant 12 heures
L'ABS se décompose lorsqu'il est chauffé au-dessus de sa température de formation, de sorte que les dépôts déjà formés peuvent être éliminés thermiquement. La procédure établie consiste à élever la température du carter du filtre au-dessus de 350 °C et à la maintenir pendant au moins 12 heures. C'est suffisamment long pour que le sel se décompose à travers toute l'épaisseur de la paroi et pour que le SO₃ et l'ammoniac libérés soient évacués avec le gaz, et pas seulement pour que la couche superficielle sèche.
Planifiez le maintien thermique selon un calendrier fixe plutôt que d'attendre que la chute de pression l'impose. Un point de départ pratique est un maintien par trimestre pour les installations qui passent beaucoup de temps en dessous de 250 °C, et un par an pour les installations qui se situent confortablement dans l'optimum de 220–260 °C. Arrêtez l'injection d'ammoniac pendant le maintien et confirmez que la température est mesurée au niveau du carter, pas seulement au niveau du conduit d'entrée.
L'élément supporte cela sans difficulté : il est conçu pour un service continu à 1100 °C et 1300 °C pendant pas plus de 30 minutes, de sorte qu'un maintien à 350 °C est bien dans l'enveloppe mécanique et thermique. La régénération n'est cependant pas un remède à tous les problèmes — elle élimine l'ABS, elle ne restaure pas les sites empoisonnés par les métaux alcalins ou les métaux lourds.
Mécanismes de désactivation qui ne sont pas réversibles
L'ABS attire la plupart de l'attention parce qu'il est spectaculaire et réversible, mais c'est la désactivation permanente qui détermine réellement la durée de vie de l'élément. Les mécanismes ci-dessous sont chimiques, et aucun d'entre eux ne peut être inversé par chauffage.
| Mécanisme | Source | Effet | Réversible ? |
|---|---|---|---|
| Bisulfate d'ammonium | SO₃ + excès de NH₃ + H₂O en dessous d'environ 300 °C | Blocage des pores, recouvrement des sites actifs, augmentation du dP | Oui — chauffer au-dessus de 350 °C pendant 12 h |
| Métaux alcalins (Na, K) | Cendres de biomasse, poussières de four verrier, sorbant riche en alcalins | Neutralise les sites actifs acides, perte d'activité permanente | Non |
| Métaux lourds (Pb, Zn) | Matières premières secondaires, certains flux de déchets | Blocage des sites, accessibilité réduite aux pores | Non |
| Durcissement du gâteau de poussière | Ca(OH)₂ humidité supérieure à 0,8% ou humidité du gaz supérieure à 20%, avec 12 heures continues en dessous de 270 °C | Gâteau cimenté que le nettoyage par impulsions ne peut pas décoller | Partiellement, par nettoyage mécanique |
| Fluorure et phosphore | HF au-dessus de 5 ppm, brouillard d'acide phosphorique | Attaque le substrat céramique et la phase active | Non |
Le cas du durcissement du gâteau de poussière mérite une note, car il est souvent confondu avec l'ABS. Il implique un sorbant de chaux hydratée trop humide, ou un flux de gaz avec trop d'humidité, maintenu en dessous de 270 °C assez longtemps pour que le gâteau prenne. Les symptômes semblent similaires — la pression différentielle augmente et le nettoyage cesse de fonctionner — mais le remède est le contrôle du sorbant et de l'humidité plus une intervention mécanique, pas un trempage thermique. Les données d'exploitation et les limites de diagnostic sont maintenues sur notre QA page.
Limites chimiques à vérifier avant de spécifier
Les éléments filtrants céramiques catalytiques tolèrent une très large gamme de gaz de combustion industriels, mais quatre conditions doivent être examinées dès la phase de demande plutôt que d'être découvertes en exploitation : le fluorure d'hydrogène au-dessus de 5 ppm, le brouillard d'acide phosphorique, les oxydes alcalins (Na₂O, K₂O) lorsqu'aucun absorbant alcalin n'est utilisé, et un fonctionnement continu en dessous de la fenêtre catalytique de 170–300 °C. Lorsque l'une de ces conditions est présente, la mesure d'atténuation habituelle est l'injection en amont d'un sorbant sec, et pour le fluorure et le phosphore, un lit de garde dédié ou un changement de sorbant.
Liste de contrôle d'exploitation
- Enregistrer en continu la température du caisson et déclencher une alarme sur le temps passé en dessous de 250 °C, et pas seulement sur une température basse instantanée.
- Suivre la consommation d'ammoniac divisée par les NOx éliminés ; investiguer toute dérive persistante à la hausse.
- Maintenir le SO₂ à l'entrée en dessous de 50 mg/m³ (C.N.T.P., sec) en utilisant l'injection de poudre alcaline sèche en amont de l'enceinte.
- Enregistrer la pression différentielle à débit de gaz constant ; comparer à la référence de 300 Pa à l'état propre et à la plage de fonctionnement de 900–1 500 Pa.
- Vérifier l'humidité du sorbant à la livraison — Ca(OH)₂ au-dessus de 0,8% d'humidité présente un risque de durcissement lorsqu'il est combiné à une basse température.
- Programmer le maintien à 350 °C / 12 heures au calendrier et arrêter le dosage d'ammoniac pendant celui-ci.
Géré de cette manière, le bisulfate d'ammonium devient un poste de maintenance maîtrisé plutôt qu'une cause de remplacement prématuré du catalyseur. La durée de vie des éléments est supérieure à 5 ans avec une garantie écrite de 5 ans, et l'enveloppe de fonctionnement pour la réaction est documentée plus en détail sous principe et performance. Anchor construit ces systèmes depuis 2019 et a livré plus de 40 projets, dont une ligne d'incinération de déchets de 750 t/j à Nansha, Guangzhou, et une ligne de clinker de ciment de 2 500 t/j dans le Shandong mise en service en 2019.
Questions fréquemment posées
À quelle température le bisulfate d'ammonium se forme-t-il ?
En dessous d'environ 300 °C, lorsque le SO₃, l'ammoniac en excès et la vapeur d'eau sont tous présents. Au-dessus de cette température, le sel ne se condense pas, ce qui explique pourquoi la SCR conventionnelle à haute température dans la bande de 300–400 °C le rencontre rarement. Les filtres céramiques catalytiques fonctionnent à 170–300 °C avec un optimum à 220–260 °C, de sorte que le contrôle de l'ABS doit être intégré à la conception plutôt que présumé absent.
Comment éliminer l'ABS qui s'est déjà formé ?
Élever la température du caisson de filtre au-dessus de 350 °C et la maintenir pendant au moins 12 heures, avec l'injection d'ammoniac arrêtée. Le sel se décompose et les composants libérés partent avec le gaz. L'élément n'est pas affecté par le traitement — il est conçu pour un fonctionnement continu à 1100 °C et des excursions à court terme jusqu'à 1300 °C pendant 30 minutes maximum.
Quel rapport ammoniac/NOx dois-je utiliser ?
Maintenir le rapport molaire entre 0,9 et 1,1. En dessous de 0,9, vous perdez en performance DeNOx ; au-dessus de 1,1, l'ammoniac excédentaire devient du slip et alimente la formation d'ABS. Le contrôle du rapport importe davantage à basse température que dans un réacteur chaud, il faut donc l'associer à une grille d'injection bien répartie et à une rétroaction sur les NOx en sortie plutôt qu'à un dosage fixe en feed-forward.
Le WO₃ réduit-il vraiment la formation de SO₃ ?
Oui. L'ajout de trioxyde de tungstène à la formulation du catalyseur supprime l'oxydation du SO₂ en SO₃ tout en maintenant l'activité DeNOx, ce qui réduit directement la matière première disponible pour l'ABS. C'est une décision de sélection de catalyseur, elle doit donc être soulevée au moment de la spécification, en même temps que votre teneur en soufre et votre profil de température.
Comment distinguer l'ABS de l'empoisonnement par les alcalins ?
L'ABS se développe rapidement, est corrélé aux périodes de fonctionnement à basse température et répond à un maintien thermique — la pression différentielle se rétablit et le DeNOx revient. L'empoisonnement par les alcalins et les métaux lourds se développe lentement sur des mois, est corrélé aux changements de combustible ou de matières premières, et ne répond pas au chauffage. Si un maintien à 350 °C ne produit aucune récupération, soupçonnez la chimie plutôt que la condensation.
L'ABS raccourcit-il la durée de vie de 5 ans des éléments ?
Non, s'il est géré. L'ABS est réversible, et une enceinte exploitée dans la fenêtre de 170–300 °C avec le rapport contrôlé à 0,9–1,1, un SO₂ à l'entrée en dessous de 50 mg/m³ (C.N.T.P., sec) et une régénération périodique devrait encore atteindre plus de 5 ans de service sous la garantie écrite de 5 ans. C'est une exposition prolongée non gérée, en particulier lorsqu'elle conduit à un gâteau de poussière durci, qui transforme un problème réversible en remplacement.
Partagez votre analyse des gaz de combustion, votre profil de température et votre pratique de dosage d'ammoniac et nous évaluerons votre risque d'ABS, recommanderons un intervalle de régénération et confirmerons si un filtre catalytique est adapté à votre application. Parler à un ingénieur.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文