
Die meisten Probleme mit Ammoniumbisulfat in SCR-Systemen, die bei Niedrigtemperatur-DeNOx gemeldet werden, sind überhaupt keine Katalysatorausfälle – es sind Betriebsfenster-Ausfälle. Ammoniumbisulfat (NH₄HSO₄, üblicherweise mit ABS abgekürzt) bildet sich, wann immer SO₃, nicht umgesetztes Ammoniak und Wasserdampf unter etwa 300 °C koexistieren, und es kondensiert als klebriges Gel, das Poren blockiert und aktive Zentren bedeckt. Da katalytische Keramikfilter bewusst im Bereich von 170–300 °C betrieben werden, liegen sie genau in dem Temperaturbereich, in dem dieses Salz auftreten kann. Die gute Nachricht ist, dass die ABS-Bildung vorhersehbar und weitgehend reversibel ist, wenn Sie drei Variablen kontrollieren und eine Wartungsmaßnahme einplanen. Dieser Artikel erklärt, wie das geht, und wie sich ABS von den Deaktivierungsmechanismen unterscheidet, die dauerhaft sind.
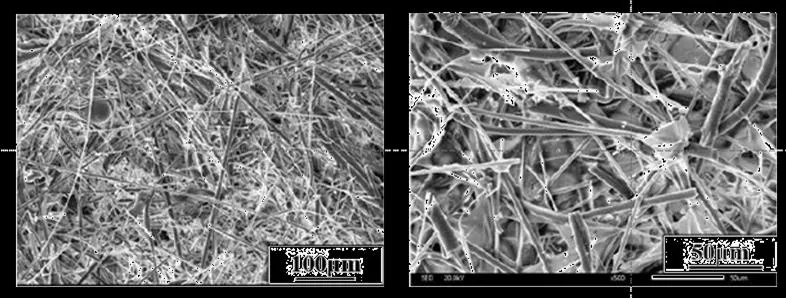
Wie sich Ammoniumbisulfat bildet
Die Reaktion benötigt drei Zutaten und eine Temperaturobergrenze. Schwefeltrioxid entsteht durch Oxidation von SO₂ am Katalysator selbst oder in der Gasphase; Ammoniak stammt aus dem Ammoniakschlupf – dem Anteil des eingedüsten NH₃, der den Reaktor verlässt, ohne ein NO-Molekül reduziert zu haben; Wasser ist im Verbrennungsrauchgas immer vorhanden. Unter etwa 300 °C verbinden sich die drei zu Ammoniumbisulfat, einem gelartigen Partikel, das fest genug ist, um sich abzulagern, und viskos genug, um Staub zu binden.
Zwei Aspekte dieser Beschreibung sind betrieblich von Bedeutung. Erstens ist die Temperatur eine Schwelle, kein Gradient: Oberhalb des Taupunkts von ABS kondensiert das Salz nicht und das Problem existiert einfach nicht, weshalb konventionelle Hochtemperatur-SCR bei 300–400 °C es selten sieht. Zweitens ist Ammoniak die Zutat, die Sie direkt kontrollieren. Wäre der Schlupf null, könnte SO₃ allein kein ABS bilden. Deshalb ist die Disziplin bei der Ammoniakdosierung der wirksamste Hebel, den ein Betreiber hat.
Warum ABS in einem katalytischen Filter schädlich ist
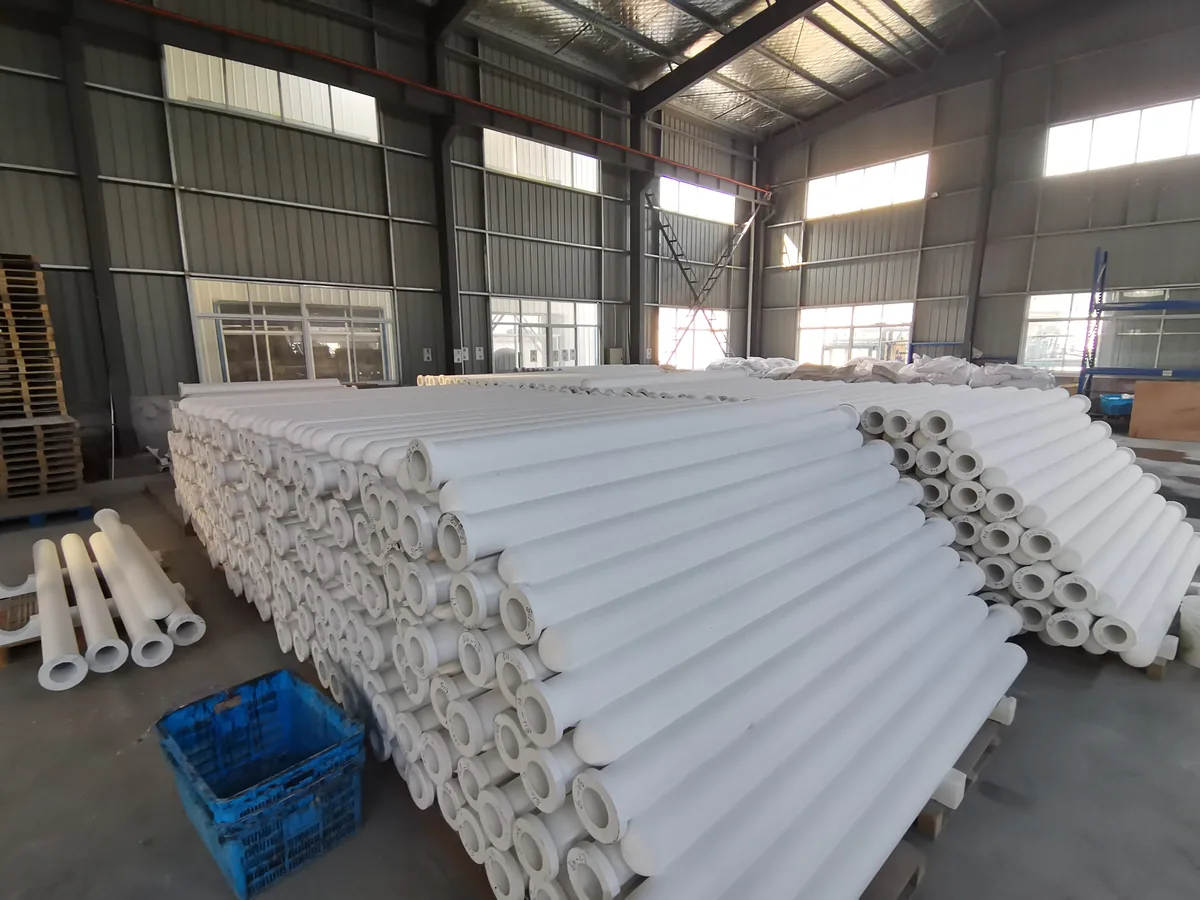
In einem katalytischen Keramikfilter sind die Konsequenzen unmittelbarer als in einem Wabenreaktor, weil dasselbe Element gleichzeitig Filtration und Katalyse übernimmt – die Partikelabscheidung bleibt >99,9%, während NOx in derselben Wand reduziert wird. Das Standardelement ist φ150 × φ110 × 3.000 mm mit einer 20 mm starken Wand, Toleranz AD ±2 mm / Länge ±20 mm und >80%, betrieben bei einer Filtrationsgeschwindigkeit von 2–5 cm/s (≈1,2–3,0 m³/min pro m²) und gereinigt bei 0,4–0,7 MPa für 0,1–0,15 s bei einem Differenzdruck-Auslöser. Abgelagertes ABS verengt diese Poren, sodass ein Element, das bei 1 m/min Anströmgeschwindigkeit (sauber) bei 300 Pa begann, sich in Richtung der Obergrenze seines Betriebsbands von 900–1.500 Pa bewegt und häufigere Impfreinigung auslöst. Gleichzeitig bedeckt das Gel aktive Zentren, sodass die DeNOx-Effizienz sinkt, obwohl die Katalysatorchemie unberührt bleibt – weshalb Betreiber oft gleichzeitig steigenden Differenzdruck und fallende NOx-Abscheidung beobachten.
Der Staubkuchen verschlimmert es. Eine klebrige Filteroberfläche hält Asche fest, die eine saubere Oberfläche freigeben würde, sodass der Kuchen dicker wird, die Reinigungsenergie steigt und der Zyklus sich beschleunigt. Lässt man es lange genug, kann sich ABS gemischt mit Flugasche zu einer Kruste verhärten, die durch Impfstrahlreinigung überhaupt nicht entfernt werden kann. Das Muster frühzeitig zu erkennen – steigender Druckverlust bei konstantem Gasdurchsatz, steigender Ammoniakverbrauch bei gleichem NOx-Ausgang und eine Temperaturhistorie mit längerer Zeit unter 270 °C – ist es, was dies zu einer Wartungsaufgabe statt zu einem Katalysatoraustausch macht.
Kontrolle 1: Begrenzen Sie die SO₂-zu-SO₃-Umwandlung
Jedes SO₃-Molekül im Behälter ist ein potenzielles ABS-Molekül, und der Katalysator selbst ist der Hauptort, an dem SO₃ entsteht. Vanadiumbasierte Formulierungen sind wirksame DeNOx-Katalysatoren, aber sie oxidieren auch SO₂, und diese Umwandlungsrate steigt mit der Temperatur und mit dem Vanadiumgehalt. Die Standardmaßnahme ist die Formulierung: Die Zugabe von Wolframtrioxid (WO₃) zum Katalysator unterdrückt die SO₂-Oxidation bei gleichzeitiger Aufrechterhaltung der DeNOx-Aktivität und verbessert zudem die thermische Stabilität der aktiven Phase.
Aus Betreibersicht besteht die entsprechende Maßnahme darin, das in den Behälter eintretende SO₂ so niedrig wie praktikabel zu halten. Ein SO₂-Eintritt unter 50 mg/m³ (N.T.P., trocken) ist nicht nur die Grenze für eine gute Dioxinzerstörung in einem selektiven katalytischen Oxidationssystem, wo die Abscheidung bis zu 99,5% (TEQ) erreicht – es verringert auch den für die ABS-Bildung verfügbaren SO₃-Bestand. Die trockene alkalische Pulvereindüsung vor dem Behälter erfüllt beide Aufgaben gleichzeitig, und das verbrauchte Sorptionsmittel verlässt den Prozess mit dem Staubkuchen. Katalysatorformulierung und Beladungsoptionen sind beschrieben auf unserer katalytischen Keramikfaserfilter Seite.
Kontrolle 2: Halten Sie das molare Ammoniak-zu-NOx-Verhältnis bei 0,9–1,1
Das molare Ammoniak-zu-NOx-Verhältnis (oft als NSR bezeichnet) ist das Verhältnis, mit dem Sie dosieren, und 0,9–1,1 ist das Band, das DeNOx hoch und den Schlupf niedrig hält. Unter 0,9 lassen Sie NOx ungenutzt; über 1,1 hat das überschüssige Ammoniak nichts, womit es reagieren kann, und wird zu Schlupf, der genau das Ausgangsmaterial für ABS bei niedriger Temperatur ist. Da der katalytische Filter bei 170–300 °C mit einem Optimum bei 220–260 °C arbeitet, gibt es hier weniger Spielraum als in einer heißen SCR: Die gleiche Schlupfrate, die bei 350 °C harmlos ist, wird bei 230 °C kondensieren.
Praktische Maßnahmen, die das Verhältnis stabil halten:
- Dimensionieren Sie das Ammoniakeindüsungsgitter für eine gute Verteilung, und verifizieren Sie es bei der Inbetriebnahme durch eine Traversierung, anstatt der Auslegung zu vertrauen.
- Nutzen Sie die Rückmeldung des NOx-Analysators am Ausgang statt einer festen Vorwärtsdosierung, damit Lastschwankungen keine Ammoniakspitzen erzeugen.
- Verfolgen Sie den Ammoniakverbrauch im Verhältnis zum entfernten NOx. Ein steigendes Verhältnis bei konstantem NOx-Ausgang ist die früheste zuverlässige Warnung sowohl für Schlupf als auch für beginnende ABS-Bildung.
- Prüfen Sie die Düsen des Eindüsungsgitters bei jeder Stillstandszeit auf Verstopfung; ein teilweise verstopftes Gitter erzeugt eine lokale Überdosierung, selbst wenn der Gesamtdurchfluss korrekt ist.
Kontrolle 3: Vermeiden Sie anhaltenden Niedrigtemperaturbetrieb
Die Temperatur ist der dritte Hebel, und sie interagiert mit den beiden anderen. Bei 200 °C liegt die DeNOx-Effizienz bei etwa 90%; bei 280 °C erreicht sie 98%. Der Betrieb am unteren Ende des Fensters ist nicht verboten, aber er kostet Sie Effizienz und bringt den Behälter tiefer in den ABS-Bereich, sodass anhaltender Betrieb bei 170–200 °C eine bewusste Entscheidung mit einem angehängten Plan sein sollte, nicht ein Standard, der sich aus einem im Teillastbetrieb laufenden Kessel ergeben hat.
Wo Niedrigtemperaturbetrieb unvermeidbar ist – häufige Anfahrvorgänge, saisonale Teillast, ein Abhitzekessel, der überkühlt –, sind die kompensierenden Maßnahmen ein niedrigeres Ammoniakverhältnis, eine aggressivere Sorptionsmitteleindüsung und ein kürzeres Intervall zwischen thermischen Regenerationszyklen. Anfahrvorgänge verdienen besondere Aufmerksamkeit: Der Behälter ist kalt, der Katalysator hat noch nicht seine aktive Temperatur erreicht, und Ammoniak in einen kalten Reaktor einzudüsen ist der schnellste Weg, ihn mit ABS zu beladen, bevor das Gas überhaupt das DeNOx-Fenster erreicht hat.
Thermische Regeneration: Erhitzen Sie den Behälter für 12 Stunden über 350 °C
ABS zersetzt sich, wenn es über seine Bildungstemperatur erhitzt wird, sodass bereits gebildete Ablagerungen thermisch ausgetrieben werden können. Das etablierte Verfahren besteht darin, die Temperatur des Filtergehäuses über 350 °C zu erhöhen und dort mindestens 12 Stunden zu halten. Das ist lange genug, damit das Salz durch die gesamte Wanddicke zersetzt wird und das freigesetzte SO₃ und Ammoniak mit dem Gas ausgetragen werden, nicht nur damit die Oberflächenschicht austrocknet.
Planen Sie die thermische Haltephase nach einem festen Kalender, anstatt zu warten, bis der Druckverlust sie erzwingt. Ein praktischer Ausgangspunkt ist eine Haltephase pro Quartal für Anlagen, die erhebliche Zeit unter 250 °C verbringen, und eine pro Jahr für Anlagen, die bequem im Optimum von 220–260 °C liegen. Stoppen Sie die Ammoniakeindüsung während der Haltephase und bestätigen Sie, dass die Temperatur am Gehäuse gemessen wird, nicht nur am Eintrittskanal.
Das Element toleriert dies ohne Schwierigkeiten: Es ist für 1100 °C Dauerbetrieb und 1300 °C für nicht mehr als 30 Minuten ausgelegt, sodass eine 350 °C-Haltephase gut innerhalb der mechanischen und thermischen Hüllkurve liegt. Die Regeneration ist jedoch keine Heilung für jedes Problem – sie entfernt ABS, sie stellt keine durch Alkalimetalle oder Schwermetalle vergifteten Zentren wieder her.
Deaktivierungsmechanismen, die nicht reversibel sind
ABS erhält die meiste Aufmerksamkeit, weil es dramatisch und reversibel ist, aber die permanente Deaktivierung bestimmt tatsächlich die Lebensdauer des Elements. Die folgenden Mechanismen sind chemisch, und keiner von ihnen kann durch Erhitzen rückgängig gemacht werden.
| Mechanismus | Quelle | Wirkung | Reversibel? |
|---|---|---|---|
| Ammoniumbisulfat | SO₃ + überschüssiges NH₃ + H₂O unter ~300 °C | Porenblockierung, Bedeckung aktiver Zentren, steigender dP | Ja — 12 h über 350 °C erhitzen |
| Alkalimetalle (Na, K) | Biomasseasche, Glasofenstäube, alkalireiches Sorptionsmittel | Neutralisiert saure aktive Zentren, permanenter Aktivitätsverlust | Nein |
| Schwermetalle (Pb, Zn) | Sekundärrohstoffe, bestimmte Abfallströme | Zentrenblockierung, verringerte Porenzugänglichkeit | Nein |
| Verhärtung des Staubkuchens | Ca(OH)₂-Feuchtigkeit über 0,8% oder Gasfeuchtigkeit über 20%, mit 12 durchgehenden Stunden unter 270 °C | Zementierter Kuchen, der durch Impulsreinigung nicht gelöst werden kann | Teilweise, durch mechanische Reinigung |
| Fluorid und Phosphor | HF über 5 ppm, Phosphorsäurenebel | Greift das keramische Substrat und die aktive Phase an | Nein |
Der Fall der Staubkuchenverhärtung verdient eine Anmerkung, weil er oft mit ABS verwechselt wird. Er betrifft hydratisiertes Kalk-Sorptionsmittel, das zu feucht ist, oder einen Gasstrom mit zu viel Feuchtigkeit, der lange genug unter 270 °C gehalten wird, dass der Kuchen aushärtet. Die Symptome sehen ähnlich aus — der Differenzdruck steigt und die Reinigung funktioniert nicht mehr — aber die Abhilfe ist Sorptionsmittel- und Feuchtigkeitskontrolle plus mechanischer Eingriff, nicht ein thermisches Verweilen. Betriebsdaten und Diagnosegrenzwerte werden auf unserer QA Seite.
Chemische Grenzen, die vor der Spezifikation zu prüfen sind
Katalytische Keramikfilterelemente tolerieren ein sehr breites Spektrum industrieller Rauchgase, aber vier Bedingungen müssen bereits in der Anfragephase geprüft werden und nicht erst im Betrieb entdeckt werden: Fluorwasserstoff über 5 ppm, Phosphorsäurenebel, Alkalioxide (Na₂O, K₂O), wenn kein alkalischer Absorbent verwendet wird, und Dauerbetrieb unterhalb des katalytischen Fensters von 170–300 °C. Wo eine dieser Bedingungen vorliegt, ist die übliche Gegenmaßnahme die vorgeschaltete Trockensorbens-Eindüsung und, bei Fluorid und Phosphor, ein dediziertes Guard-Bett oder ein Wechsel des Sorbens.
Betriebs-Checkliste
- Gehäusetemperatur kontinuierlich protokollieren und Alarm auf die Zeit unter 250 °C auslösen, nicht nur auf momentane Niedrigtemperatur.
- Ammoniakverbrauch geteilt durch entferntes NOx trenden; jede anhaltende Aufwärtsdrift untersuchen.
- Eintritts-SO₂ unter 50 mg/m³ (S.T.P., trocken) halten durch Eindüsung von trockenem alkalischem Pulver vor dem Behälter.
- Differenzdruck bei konstantem Gasdurchfluss aufzeichnen; mit der sauberen Baseline von 300 Pa und dem Betriebsband von 900–1.500 Pa vergleichen.
- Sorbensfeuchtigkeit bei Lieferung prüfen — Ca(OH)₂ über 0,8% Feuchtigkeit ist ein Verhärtungsrisiko in Kombination mit niedriger Temperatur.
- Die 350 °C / 12-stündige Haltephase im Kalender einplanen und währenddessen die Ammoniakdosierung stoppen.
So gehandhabt wird Ammoniumbisulfat zu einem verwalteten Wartungsposten statt zu einer Ursache für vorzeitigen Katalysatoraustausch. Die Elementstandzeit beträgt mehr als 5 Jahre mit einer 5-jährigen schriftlichen Garantie, und der Betriebsbereich für die Reaktion ist weiter dokumentiert unter Prinzip und Leistung. Anchor baut diese Systeme seit 2019 und hat mehr als 40 Projekte geliefert, darunter eine 750 t/d Müllverbrennungslinie in Nansha, Guangzhou und eine 2.500 t/d Zementklinkerlinie in Shandong, die 2019 in Betrieb genommen wurde.
Häufig gestellte Fragen
Bei welcher Temperatur bildet sich Ammoniumbisulfat?
Unter etwa 300 °C, wenn SO₃, überschüssiges Ammoniak und Wasserdampf gleichzeitig vorhanden sind. Oberhalb dieser Temperatur kondensiert das Salz nicht, weshalb konventionelle Hochtemperatur-SCR im Bereich von 300–400 °C ihm selten begegnet. Katalytische Keramikfilter arbeiten bei 170–300 °C mit einem Optimum bei 220–260 °C, sodass ABS-Kontrolle eingeplant werden muss und nicht wegdefiniert werden kann.
Wie entfernt man ABS, das sich bereits gebildet hat?
Die Filtergehäusetemperatur über 350 °C anheben und mindestens 12 Stunden halten, wobei die Ammoniakeindüsung gestoppt wird. Das Salz zersetzt sich und die freigesetzten Komponenten verlassen das System mit dem Gas. Das Element wird durch die Behandlung nicht beeinträchtigt — es ist für 1100 °C Dauerbetrieb und 1300 °C Kurzzeitausschläge von bis zu 30 Minuten ausgelegt.
Welches Ammoniak-zu-NOx-Verhältnis sollte ich fahren?
Das Molverhältnis zwischen 0,9 und 1,1 halten. Unter 0,9 verliert man DeNOx-Leistung; über 1,1 wird das überschüssige Ammoniak zu Slip und speist die ABS-Bildung. Die Verhältnisregelung ist bei niedriger Temperatur wichtiger als in einem heißen Reaktor, daher sollte sie mit einem gut verteilten Eindüsungsgitter und NOx-Ausgangsrückführung statt fester Vorwärtsdosierung kombiniert werden.
Reduziert WO₃ wirklich die SO₃-Bildung?
Ja. Die Zugabe von Wolframtrioxid zur Katalysatorformulierung unterdrückt die Oxidation von SO₂ zu SO₃ bei gleichzeitiger Aufrechterhaltung der DeNOx-Aktivität, was direkt das für ABS verfügbare Rohmaterial reduziert. Es ist eine Katalysatorauswahlentscheidung, daher muss sie zum Zeitpunkt der Spezifikation zusammen mit Ihrem Schwefelgehalt und Temperaturprofil angesprochen werden.
Wie kann ich ABS von Alkalivergiftung unterscheiden?
ABS entwickelt sich schnell, korreliert mit Niedrigtemperatur-Betriebsphasen und reagiert auf eine thermische Haltephase — Differenzdruck erholt sich und DeNOx kehrt zurück. Alkali- und Schwermetallvergiftung entwickeln sich langsam über Monate, korrelieren mit Brennstoff- oder Rohstoffänderungen und reagieren nicht auf Erhitzung. Wenn eine 350 °C Haltephase keine Erholung bringt, ist eher die Chemie als die Kondensation zu verdächtigen.
Verkürzt ABS die 5-jährige Elementlebensdauer?
Nicht, wenn es verwaltet wird. ABS ist reversibel, und ein Behälter, der innerhalb des 170–300 °C Fensters mit einem kontrollierten Verhältnis von 0,9–1,1, Eintritts-SO₂ unter 50 mg/m³ (S.T.P., trocken) und periodischer Regeneration betrieben wird, sollte unter der 5-jährigen schriftlichen Garantie immer noch mehr als 5 Jahre Standzeit erreichen. Verlängerte unverwaltete Exposition, insbesondere wenn sie zu einem verhärteten Staubkuchen führt, ist das, was ein reversibles Problem in einen Austausch verwandelt.
Teilen Sie Ihre Rauchgasanalyse, Ihr Temperaturprofil und Ihre Ammoniakdosierungspraxis, und wir bewerten Ihr ABS-Risiko, empfehlen ein Regenerationsintervall und bestätigen, ob ein katalytischer Filter für Ihre Aufgabe geeignet ist. Sprechen Sie mit einem Ingenieur.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文