
مبدأ عمل مرشحات الألياف السيراميكية
فهم الترشيح بالألياف السيراميكية: 17 عاماً من الخبرة الميدانية
لقد كنا نصمم ونستكشف أنظمة الترشيح بالألياف السيراميكية منذ عام 2008، وتعلمنا أن التشغيل الناجح يعتمد على فهم ثلاث تفاعلات حاسمة: (1) التفاعل بين الغاز والجسيمات والسيراميك أثناء الترشيح، (2) دورة تكوّن كعكة الغبار وانفصالها أثناء التنظيف بالنفث النبضي، و(3) التأثير طويل المدى للبيئة الحرارية والكيميائية على البنية السيراميكية. توضح هذه الصفحة مبدأ العمل بناءً على بيانات تشغيلية فعلية من أكثر من 300 منشأة لدينا، وليس فقط نماذج نظرية من الكتب المدرسية.
الخطأ الأكثر شيوعاً الذي نراه في منشآت المرشحات السيراميكية الفاشلة (التي غالباً ما يوردها منافسون لا يفهمون هذه التقنية) هو التصميم غير السليم لنظام التنظيف بالنفث النبضي. إذا كان ضغط الهواء المضغوط منخفضاً جداً (أقل من 0.3 ميجاباسكال)، فإن كعكة الغبار لا تنفصل بالكامل ويرتفع انخفاض الضغط بشكل لا يمكن السيطرة عليه. إذا كانت فترة النبض طويلة جداً (أكثر من 60 ثانية)، تصبح الكعكة سميكة جداً وتنضغط على سطح المرشح، مما يجعل إزالتها أكثر صعوبة. إذا كان صمام النبض صغير الحجم أو خزان استقبال الهواء صغيراً جداً، فستواجه انخفاضاً في الضغط أثناء النبض وتنظيفاً غير كامل. نحن نحدد ضغط نبض يتراوح بين 0.4–0.7 ميجاباسكال، وفواصل زمنية من 10–30 ثانية (تُعدَّل بناءً على حمل الغبار)، وخزان استقبال هواء بحد أدنى 80 لتراً لكل 100 أنبوب مرشح لضمان تنظيف موثوق على مدى عمر الخدمة البالغ 10 سنوات.
فلتر ألياف سيراميك غير محفز
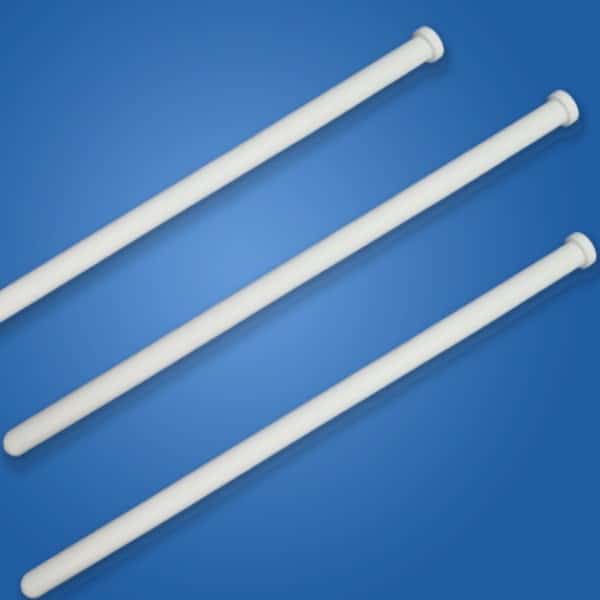
إزالة الغبار:
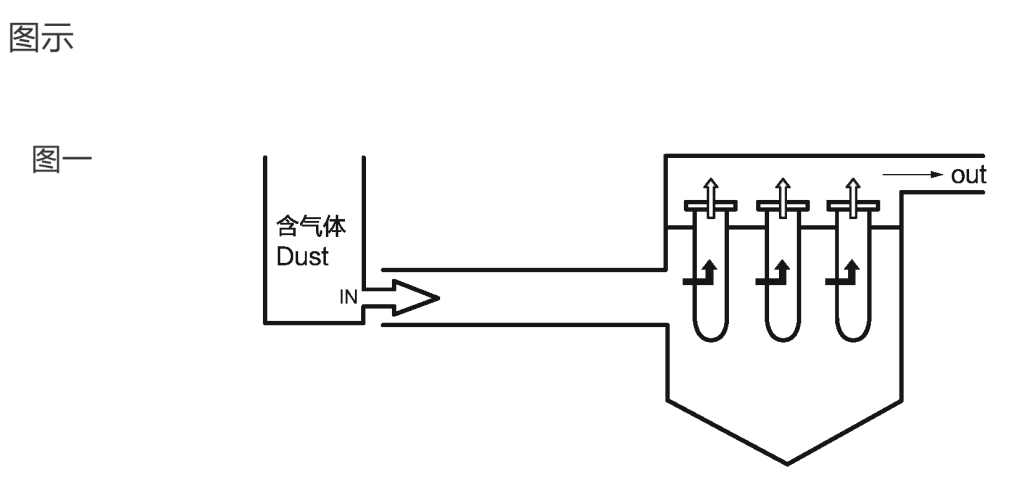
ينقسم صندوق مرشح إزالة الغبار إلى جزأين علوي وسفلي. الجزء السفلي هو صندوق مرشح مدخل الهواء، والجزء العلوي هو صندوق الهواء النظيف عند المخرج. يفصل بين الصندوقين العلوي والسفلي لوح تثبيت مثقب. تُعلَّق مرشحات الألياف السيراميكية عمودياً على ثقوب لوح التثبيت. بعد دخول الغاز المغبر عالي الحرارة إلى صندوق مرشح مدخل الهواء، وتحت تأثير مروحة السحب المستحثة عالية الحرارة، يمر من الجدار الخارجي لمرشح الألياف السيراميكية إلى المرشح الداخلي، ثم يُصرَّف من المرشح الداخلي إلى صندوق الهواء النظيف عند المخرج (الشكل 1).
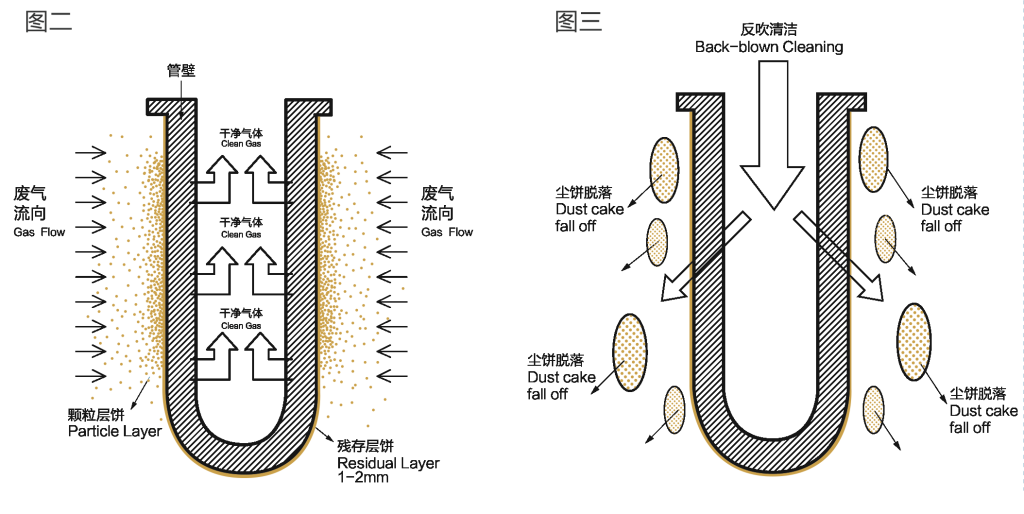
في هذه المرحلة، سيُحتجز الغبار الموجود في الغاز على الجدار الخارجي لمرشح الألياف السيراميكية، وستصبح كعكة الغبار على الجدار الخارجي للمرشح أكثر سمكاً تدريجياً. فقط الغاز النظيف يمكنه المرور عبر جدار المرشح إلى المرشح الداخلي (الشكل 2).
مع تراكم كعكة الغبار وزيادة سمكها على الجدار الخارجي لمرشح الألياف السيراميكية، ستزداد مقاومة المرشح أكثر فأكثر، وكذلك فرق الضغط الداخلي والخارجي للمرشح. في هذه المرحلة، سيبدأ النظام برنامج التنظيف بالغسل العكسي. سيُدفع الهواء المضغوط عكسياً إلى مرشح الألياف السيراميكية. ستسقط كعكة الغبار من الجدار الخارجي للمرشح (الشكل 3). ثم يمكن لمرشح الألياف السيراميكية بدء جولة جديدة من إجراءات إزالة الغبار.
يرجى الرجوع إلى الشكل أدناه:
لماذا يهم التحكم في قطر الليف: 3–5 ميكرومتر ليس اعتباطياً
تُحدَّد دقة الترشيح لمرشح الألياف السيراميكية بشكل أساسي من خلال قطر الليف وكثافة الحشو (المسامية). تخلق الألياف الأدق مسافات مسامية أصغر بين الألياف، مما يلتقط جسيمات أصغر. ومع ذلك، هناك مقايضة: الألياف الأدق أكثر هشاشة وأصعب في الإنتاج المتسق، وتخلق انخفاضاً أعلى في الضغط لنفس المسامية. يتحكم خط غزل الألياف الآلي لدينا في القطر عند 3–5 ميكرومتر مع انحراف معياري أقل من 5% — وهذا هو النطاق الأمثل الذي يمنحنا دقة ترشيح تبلغ 1 ميكرومتر عند انخفاض ضغط معقول (100 باسكال نظيف، 2,000–2,300 باسكال أثناء التشغيل) مع الحفاظ على القوة الميكانيكية (4 ميجاباسكال مقاومة شد، 500 نيوتن مقاومة سحق شعاعي) للتنظيف بالنفث النبضي.
يدّعي بعض المنافسين استخدام ألياف 1–2 ميكرومتر لتحقيق “كفاءة أعلى”، لكن في الممارسة العملية تنكسر هذه الألياف فائقة الدقة أثناء المناولة والشحن والتركيب، مما يخلق نقاط ضعف في بنية المرشح. لقد اختبرنا عينات من موردين آخرين ووجدنا تبايناً في قطر الليف بنسبة ±40% (مقابل ±5% لدينا)، مما يخلق نقاط ضعف موضعية تفشل قبل الأوان تحت الدورات الحرارية والإجهاد الميكانيكي. علّمتنا خبرتنا الإنتاجية التي تمتد 17 عاماً أن قطر 3–5 ميكرومتر مع تحكم صارم في العملية يوفر أفضل مزيج من أداء الترشيح والمتانة الميكانيكية واتساق التصنيع.
فلتر ألياف سيراميك محفز
إزالة الكبريت وإزالة الغازات الحمضية(HCl/HF)
يمكن استخدام الجير أو NaHCO3 للتفاعل مع الغاز الحمضي. ستبقى المواد المتفاعلة (المركبات الصلبة) على الجدار الخارجي للمرشح عند مرورها عبر المرشح، بينما يُصرَّف الغاز غير الضار من المدخنة. هذه العملية مشابهة لعملية إزالة الغبار. معادلات التفاعل كالتالي:
NaHCO3+SO2=NaHSO3+CO2 (كمية صغيرة من SO2)
NaHCO3+HCL= NaCl+CO2+H2O
NaHCO3+HF= NaF+CO2+H2O
ملاحظة: في ظروف العمل الفعلية، من النادر إجراء إزالة الكبريت وحدها. عادةً ما تُجرى إزالة الكبريت وإزالة النيتروجين في وقت واحد. في هذه الحالة، تكون مرشحات الألياف السيراميكية الحفزية مطلوبة.
إزالة النيتروجين:
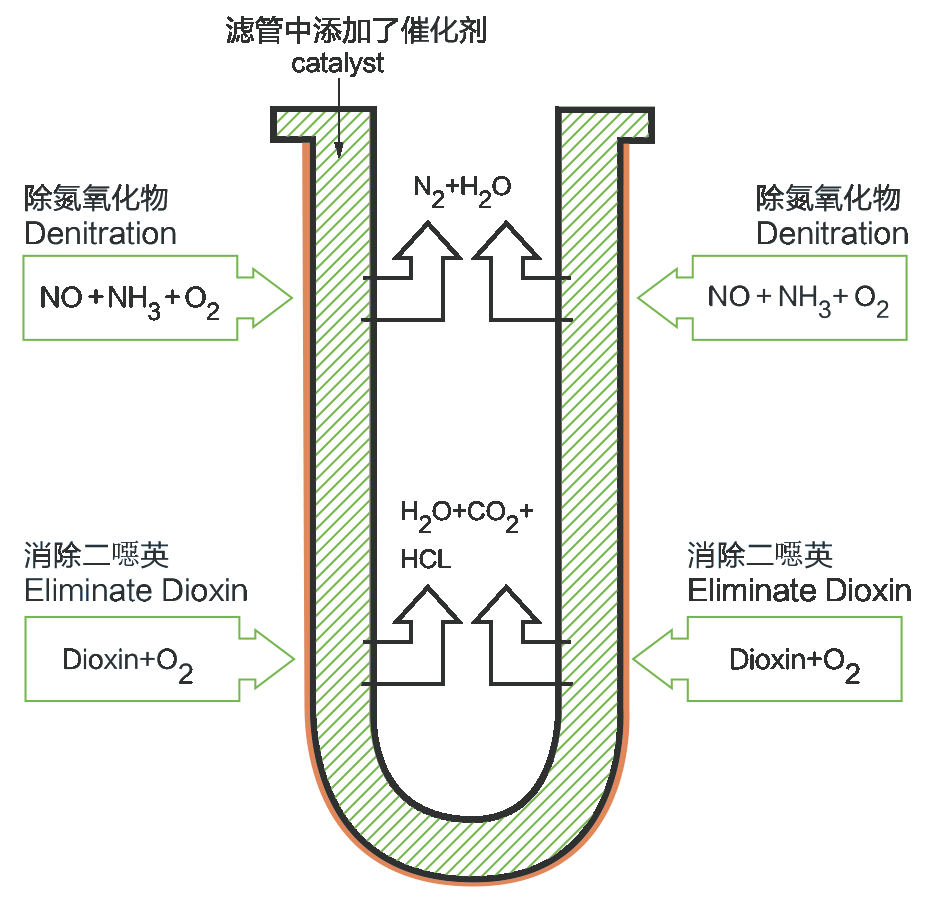
يمكن تسريع تفاعل إزالة النيتروجين بإضافة محفز إلى جدار مرشح الألياف السيراميكية. بالتقنية التقليدية، يُضاف الأمونيا السائلة أو اليوريا /CO(NH2)2 للتفاعل مع NOx. صيغ التفاعل كالتالي:
4NO+4NH3+O2 = 4N2+6H20
2NO2+4NH3+O2 = 3N2+6H20
4NO+2(NH2)2CO+O2 = 4N2+4H20+2CO2
إزالة الديوكسينات:
لا يمكن للمحفز في مرشح الألياف السيراميكية تحفيز إزالة أكاسيد النيتروجين (NOx) فحسب، بل يمكنه أيضاً تحفيز إزالة الديوكسينات. تحت تأثير المحفز، تتفاعل الديوكسينات مع الأكسجين لإنتاج مواد غير سامة مثل CO2 وH2O وHCl. معادلة التفاعل كالتالي:
C12HnCl8-nO2+(9+0.5n)O2→(n-2)H2O+12CO2+(8-n)HCl

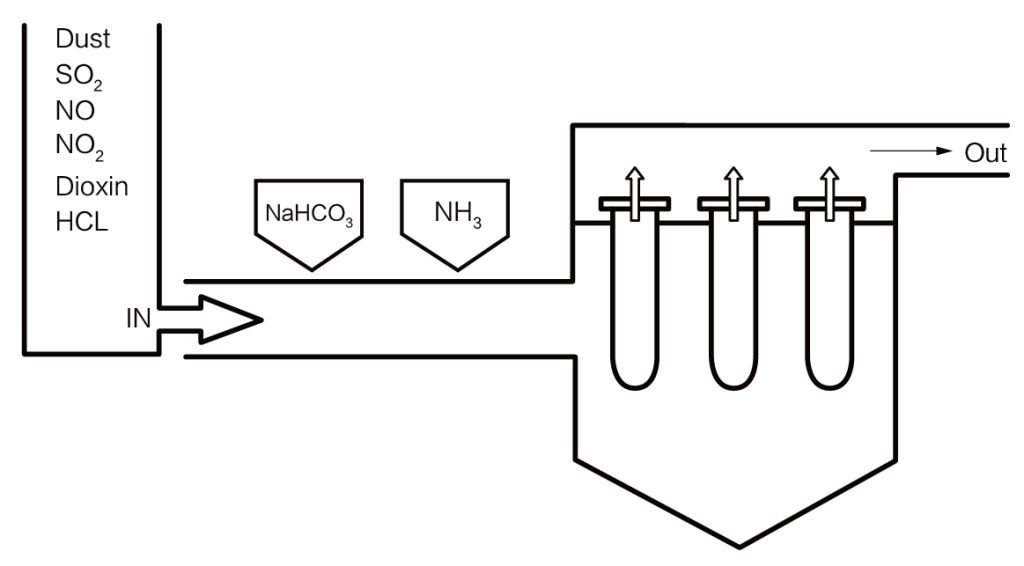
ü إزالة الغبار بنسبة تصل إلى 99.9%
ü إزالة HCl بنسبة تصل إلى 97%
ü إزالة SOx بنسبة تصل إلى 95%
ü إزالة NOx بنسبة تصل إلى 95%
ü إزالة الديوكسين بنسبة تصل إلى 97%
الدعم الفني من المهندسين الذين يصممون المرشحات
عندما تتصل بشركة Anchor Technology بسؤال فني حول مبدأ الترشيح أو تصميم النظام أو استكشاف الأخطاء وإصلاحها، فإنك تتحدث إلى نفس المهندسين الذين يصممون ويختبرون مرشحاتنا في منشأتنا في قوانغتشو. يشمل فريقنا الفني علماء مواد يحسّنون تركيب الألياف السيراميكية، ومهندسين ميكانيكيين يصممون هيكل المرشح وأنظمة التنظيف بالنفث النبضي، ومهندسين عمليات يحددون نظام جمع الغبار الكامل لتطبيقك. نحن لا نبيع المرشحات فحسب — بل نقدم دعماً فنياً كاملاً بدءاً من تقييم الجدوى الأولي وصولاً إلى التركيب والتشغيل وتحسين الأداء على المدى الطويل.
إذا كنت تقيّم الترشيح بالألياف السيراميكية لمشروع جديد أو تستكشف الأخطاء في منشأة قائمة، فاتصل بفريقنا الهندسي على [email protected] أو واتساب +86 137 0305 0828. سنراجع ظروف عمليتك وتركيب الغاز ومتطلبات الأداء، ونقدم تقييماً فنياً صادقاً حول ما إذا كانت مرشحات الألياف السيراميكية هي الخيار المناسب — بما في ذلك الحالات التي نوصي فيها بتقنية مختلفة لأنها أكثر فعالية من حيث التكلفة لتطبيقك المحدد.
الأسئلة الشائعة حول مبدأ عمل المرشح السيراميكي
→ انظر إلى أنابيب الفلتر غير المحفزة و شمعات الفلتر المحفزة للنشر الصناعي.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文