
在每次運轉週期前對濾管進行預塗層,是工廠所能買到最便宜的保險,而這也是最常被跳過的一個步驟。它之所以被跳過,是因為不會立即發生任何壞事:設備啟動了,壓力看起來正常,問題要到幾個月後才浮現,表現為壓差再也降不回來。到那時,陶瓷壁的孔隙早已被本不該接觸到的東西堵塞了。
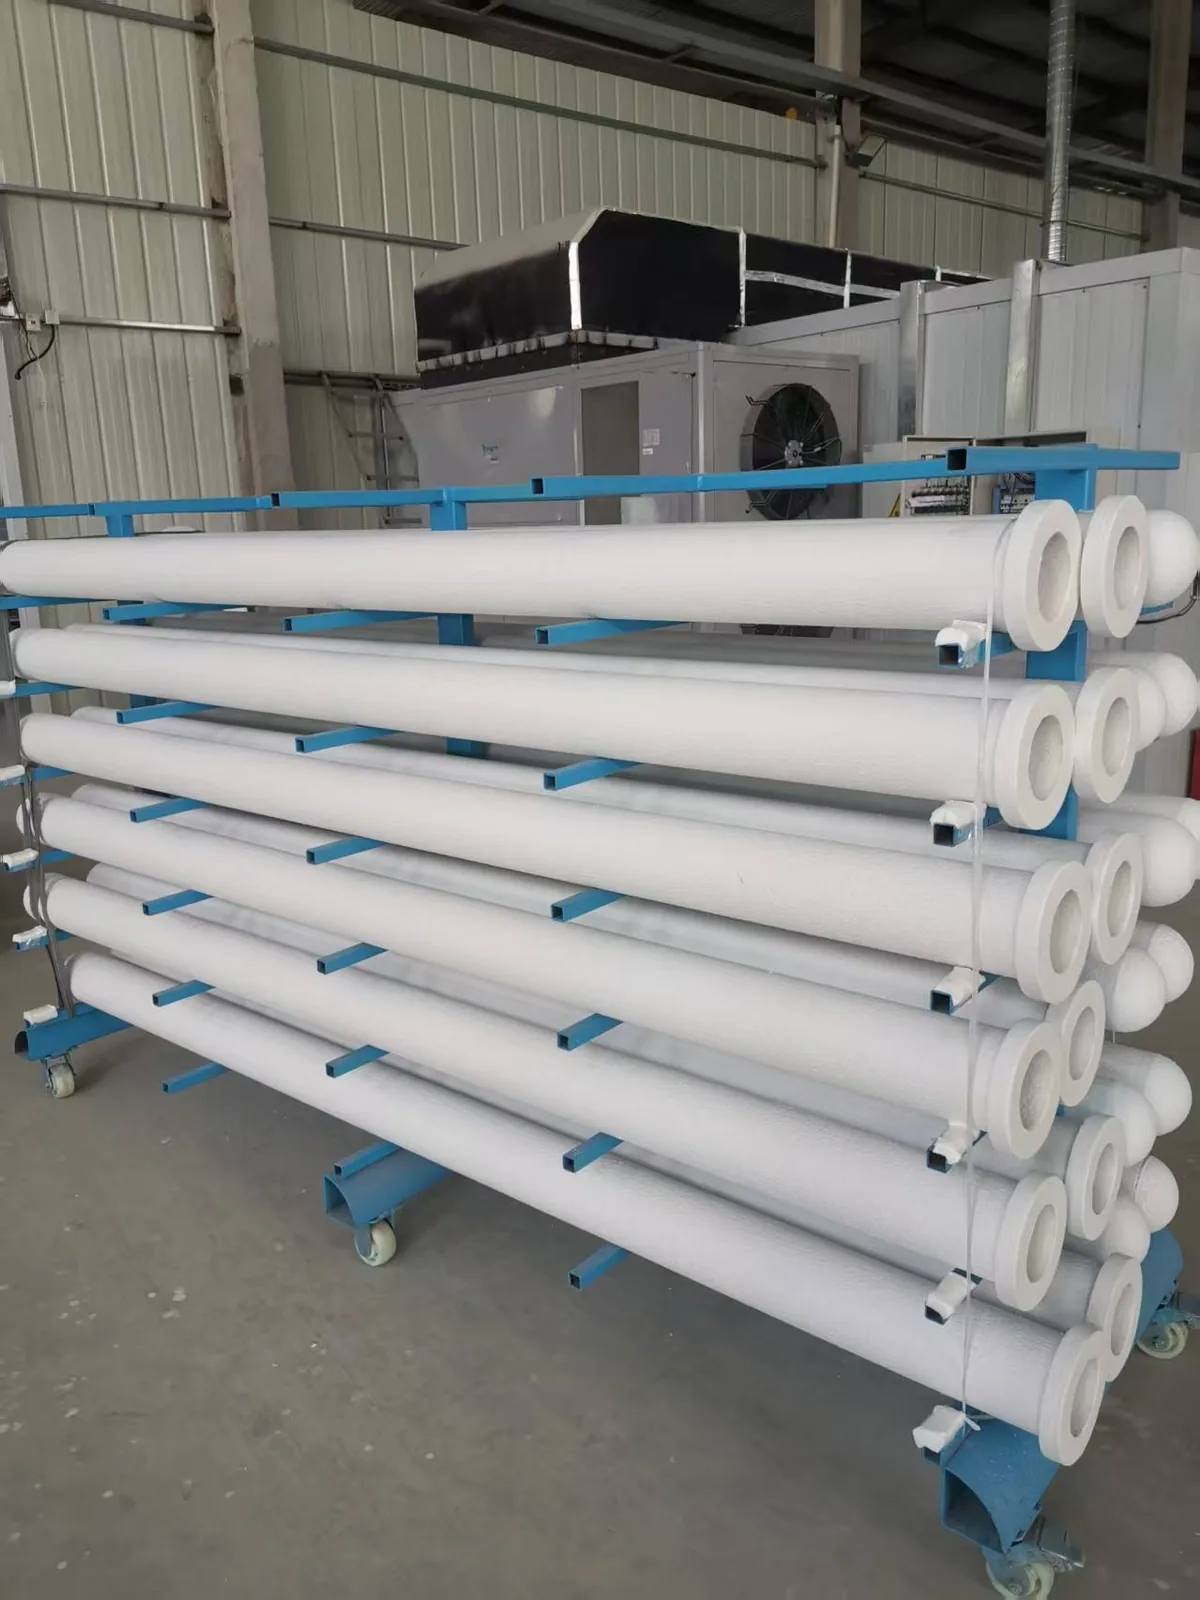
剛性陶瓷濾管透過孔隙率超過80%的多孔壁進行過濾。正是這種開放結構使初始壓降在1 m/min面速(乾淨狀態)下維持在300 Pa,也正是這一點使濾管在啟動期間變得脆弱。黏性飛灰、焦油和油霧不會規規矩矩地停留在乾淨濾管的表面;它們會滲入孔口,一旦進入,任何壓縮空氣脈衝都無法將它們清除。
預塗層的實際作用
預塗層是在製程氣體到來之前,刻意施加在濾管外側的一層乾燥、自由流動的粉末。它將濾管表面變成一個犧牲層:製程粉塵落在預塗層上,預塗層在清潔時被去除,底下的陶瓷完全不會接觸到黏性成分。 過濾原理 保持不變——氣體仍然穿過管壁,粉塵留在外面——但執行第一道捕集功能的材料現在是可替換的,而非結構性的。
操作人員會立即注意到第二個好處。預塗層濾管能更快達到穩定的壓差。第一層粉塵餅在一個已經表現得像粉塵餅的表面上形成,因此壓力趨勢在數小時內就穩定在其運行區間內,而不是在粉塵餅不均勻地建立過程中漂移一兩天。
實際上,你是在選擇濾管將受到什麼保護。在可以在下次停機時更換的一層石灰粉和需要化學清洗或更換新濾管的一層焦油之間做選擇,答案不言自明。
預塗層何時不是可選項
某些氣流從第一分鐘起就在損害裸露的濾管。下表列出了我們將預塗層視為強制步驟而非建議的情況。
| 情況 | 沒有預塗層會發生什麼 | 建議的預塗層 |
|---|---|---|
| 啟動和升溫,任何燃料 | 冷凝液和黏性細粉接觸到冷的裸露管壁 | 石灰粉或石灰石粉 |
| 生物質鍋爐 | 富含鹼金屬的黏性飛灰直接黏結在陶瓷上 | 氫氧化鈣或石灰石粉 |
| RDF和衍生燃料 | 塑膠衍生的焦油和油在孔隙中冷凝 | 石灰粉,大量施加 |
| 攜帶焦油或油霧的氣流 | 焦油滲入孔隙結構並硬化 | 石灰粉,24小時後重複施加 |
| 長時間停機後在潮濕容器中重新啟動 | 殘留水分使第一層粉塵餅具有黏附性 | 重新啟動前的石灰粉 |
共同的問題是黏性。如果您氣流中的粉塵或蒸氣相在管壁溫度下具有黏性——而在升溫過程中總是如此,因為管壁一開始是冷的——那麼在該氣流到達之前,濾管就需要保護。按燃料類型劃分的完整應用詳情請參閱我們的 應用 頁面。
選擇預塗層材料
石灰粉和石灰石粉是預設的預塗層材料,理由充分:它們乾燥、便宜、呈鹼性,且能大量供應大型容器所需的数量。當氣流呈酸性時,預塗層還能發揮有用的雙重作用,因為鹼性層從運行的第一分鐘起就開始中和酸性成分。
- 乾燥且流動性良好。 潮濕的粉末會結塊而非形成塗層,並且會將自身的水分帶入正試圖保持在露點以上的容器中。
- 足夠細以形成連續的層,足夠粗以至於不會滲透。 目標是在表面形成一層,而非部分堵塞孔隙。
- 與製程化學相容。 對於酸性氣流,鹼性粉末有幫助。如果鹼性在下游造成問題,則改用惰性礦物粉末。
- 可大量供應。 一個大型隔室需要數百公斤,在數小時內均勻投加。
避免使用製程飛灰作為預塗層。它是免費的,因此很誘人,但來自您試圖防護的氣流的飛灰通常就是黏性物質本身,將其回收用到乾淨的濾管上適得其反。
如何逐步預塗層陶瓷濾管
- 先完成機械工作。 在投入任何粉末之前,完成安裝和螢光粉洩漏檢測。對洩漏容器進行預塗層會掩蓋洩漏並浪費投加量。
- 將容器升溫至酸露點以上。 在溫暖的容器上進行預塗層。粉末鋪在低於露點的冷壁上會吸收水分並結塊。
- 啟動風機並將過濾速度設定為 2–5 cm/s。 即每平方米過濾面積約 1.2–3.0 m³/min——與容器在工作時運行的範圍相同。
- 在容器上游餵入石灰粉或石灰石粉。 注入管道或容器入口,使粉末在到達濾管之前完全分散在氣體中。
- 保持投加直到壓差上升一個穩定的增量。 關注趨勢而非時鐘;不同的容器需要不同的用量才能達到相同的濾層。
- 保持脈衝噴射清潔系統關閉,或以非常長的間隔運行。 在預塗層期間進行清潔會將您剛塗覆在濾管上的濾層剝離。
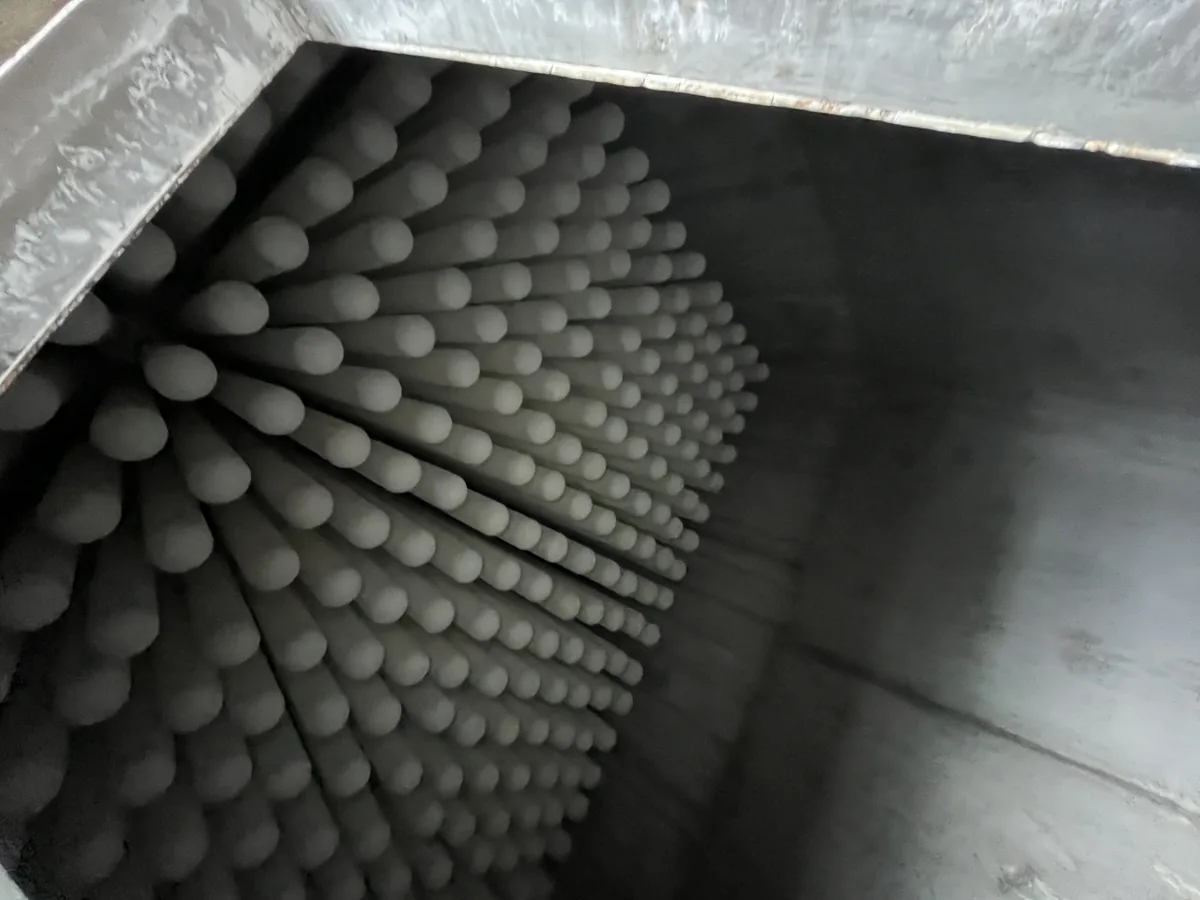
- 確認濾層均勻。 在可能的情況下打開檢查口,查看最靠近入口的濾管以及最遠的濾管。
- 一旦壓差穩定,切換到正常運行模式。 逐漸引入製程氣流,讓預塗層過渡到運行粉塵濾餅。
- 任何長時間停機後重新塗覆。 預塗層在潮濕容器中無法承受停機。將每次重新啟動視為全新的開機。
在預塗層期間不要讓壓差失控。如果壓差上升速度超出預期,停止投料並在添加更多粉末之前檢查粉末中是否有水分。
保持正確的面速
過濾速度決定預塗層是否均勻附著。在 2–5 cm/s 的速度下,粉末隨氣體到達每根濾管的每個部位,並形成厚度一致的濾層。將速度推高到該範圍以上,粉末會集中在氣體速度最高的地方,因此最靠近入口的濾管會得到厚濾層,而隔室遠端則幾乎裸露。
速度過低也是問題。低於該範圍時,氣體無法將粉末帶到隔室的整個長度,濾層會從底部向上不均勻地堆積。適合預塗層的窗口與適合運行操作的窗口相同,這很方便:2–5 cm/s,或約每平方公尺過濾面積 1.2–3.0 m³/min。
辨別好的預塗層與壞的預塗層
三種失效特徵幾乎涵蓋了所有情況,而且這三種都可以僅從壓力趨勢中讀出。
- 太薄。 投料期間壓差幾乎沒有變化。濾管未受保護,第一批黏性粉塵將接觸到陶瓷。繼續投料直到壓力上升明確無疑。
- 太厚。 壓力從一開始就急劇攀升,容器在製程粉塵還未到達之前就已接近其運行範圍的上限。降低投料速率,讓清潔系統去除部分濾層。
- 不均勻。 壓力緩慢上升且從不穩定。檢查噴射點是否有分散不良的問題,並確認過濾速度在 2–5 cm/s 範圍內。
供參考,乾淨的濾管在 1 m/min 面速(乾淨狀態)下起始壓差為 300 Pa,穩定運行時的系統阻力大約落在 900–1,500 Pa 範圍內。預塗層應將您從第一個數值向第二個數值推進一部分,而不是超過它。我們已發表的 性能數據 提供了催化級和非催化級產品的完整資訊。
預塗層之後:清潔設定與移交至運行模式
一旦正常運行開始,清潔便恢復至標準設定:0.4–0.7 MPa、0.1–0.15 秒,由壓差觸發。由於濾管為剛性,脈衝會將濾餅以片狀剝離,而不會使濾芯彎曲,因此不會產生二次粉塵,每次循環後也不會出現壓力尖峰。預塗層的表現與運行中的粉塵濾餅完全相同,且在經過最初幾次清潔循環後,實際上已成為濾餅的一部分。
在重新裝管後的第一個運行週期,請保守設定清潔觸發值,讓濾餅比最終狀態稍厚一些。稍厚的濾餅可保護濾管,而在累積一週的壓力數據可供檢視後,您便可收緊設定值。同樣的做法也適用於 非催化陶瓷纖維濾管 在無 DeNOx 需求的情況下運行黏性工況。
常見問題
一個分室需要多少預塗粉?
這取決於過濾面積而非容器容積,因此請以面積為基準:持續投加粉料,直到壓差顯示出明確且穩定的上升,並記錄該用量以供下次開機使用。首次預塗時,請秤重投加粉料並記錄壓力曲線,使第二次預塗可重複執行,而非憑猜測。
預塗能否取代適當的開機加熱?
不能,這是一個常見的誤解。預塗層保護濾管免受黏性粉塵影響,但無法保護容器免受冷凝影響。請先將容器升溫至酸露點以上,再進行預塗。將粉料鋪在寒冷潮濕的壁上會結塊,而結塊的粉料比沒有粉料更糟。
預塗時應讓清潔系統保持運行嗎?
不應。請停止脈衝噴射系統,或將其設定為極長的間隔,直到塗層建立完成。在投加粉料期間進行清潔會移除剛施加的粉料,使濾管僅受到部分保護,這是兩種結果中最糟的情況,因為它看起來像是奏效了。
預塗應多久重複一次?
每次冷開機時,以及在任何使容器冷卻至露點以下的長時間停機之後,都應進行預塗。在連續運轉的工廠中,運行中的粉塵濾餅實際上會自行維持,預塗屬於開機程序而非例行程序。
若預塗層留在原處,會縮短濾管壽命嗎?
不會。石灰或石灰石預塗層與陶瓷在化學上相容,並可透過正常的脈衝噴射清潔去除。真正縮短壽命的是預塗層所要防止的物質:焦油、油霧和冷凝酸滲入孔隙結構,這是任何清潔循環都無法去除的。
不確定您的氣流是否需要預塗,或哪種粉料適合?請將您的燃料分析、氣體溫度曲線和開機程序發送給我們,我們的工程師將為您指定預塗材料、投加速率和過濾速度。 向工程師諮詢預塗相關問題.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文