
Le pré-enduction des tubes filtrants avant une campagne est l'assurance la moins chère qu'une usine achètera jamais, et c'est l'étape la plus souvent négligée. La raison pour laquelle elle est négligée est que rien de grave ne se produit immédiatement : le récipient démarre, la pression semble normale, et le problème ne se manifeste que des mois plus tard sous la forme d'une pression différentielle qui ne redescend plus. À ce moment-là, les pores de la paroi céramique sont déjà chargés de quelque chose qui n'aurait jamais dû les toucher.
Un tube filtrant en céramique rigide filtre à travers une paroi poreuse avec plus de 80% de porosité. Cette structure ouverte est ce qui maintient la perte de charge initiale à 300 Pa à une vitesse frontale de 1 m/min (propre), et c'est aussi ce qui rend le tube vulnérable au démarrage. Les cendres volantes collantes, le goudron et le brouillard d'huile ne restent pas sagement à la surface d'un tube propre ; ils s'infiltrent dans les embouchures des pores, et une fois qu'ils y sont, aucune impulsion d'air comprimé ne les délogera.
Ce que fait réellement le pré-enduction
Un pré-enduit est une couche délibérément appliquée de poudre sèche et fluide déposée sur l'extérieur du tube avant l'arrivée du gaz de procédé. Il transforme la surface du tube en une couche sacrificielle : la poussière de procédé se dépose sur le pré-enduit, le pré-enduit est éliminé lors du nettoyage, et la céramique en dessous ne voit jamais la fraction collante du tout. Le principe de filtration est inchangé — le gaz passe toujours à travers la paroi et la poussière reste à l'extérieur — mais le matériau assurant la première capture est désormais remplaçable plutôt que structurel.
Il y a un second bénéfice que les opérateurs remarquent immédiatement. Un tube pré-enduit atteint une pression différentielle stable plus rapidement. Le premier gâteau de poussière se forme sur une surface qui se comporte déjà comme un gâteau de poussière, de sorte que la tendance de pression se stabilise dans sa bande de fonctionnement en quelques heures plutôt que de dériver pendant un jour ou deux pendant que le gâteau s'établit de manière inégale.
En effet, vous choisissez ce par quoi le tube sera protégé. Face au choix entre une couche de poudre de chaux que vous pouvez remplacer lors du prochain arrêt et une couche de goudron qui nécessitera un nettoyage chimique ou un nouveau tube, la décision s'impose d'elle-même.
Quand le pré-enduction n'est pas facultatif
Certains flux de gaz punissent un tube nu dès la première minute. Le tableau ci-dessous répertorie les situations où nous traitons le pré-enduction comme une étape obligatoire plutôt qu'une recommandation.
| Situation | Ce qui se passe sans pré-enduit | Pré-enduit suggéré |
|---|---|---|
| Démarrage et montée en température, tout combustible | Le condensat et les fines collantes atteignent une paroi froide et nue | Poudre de chaux ou poudre de calcaire |
| Chaudières à biomasse | Les cendres volantes collantes riches en alcalins se lient directement à la céramique | Chaux hydratée ou poudre de calcaire |
| CSR et combustible dérivé des déchets | Les goudrons et huiles issus des plastiques se condensent dans les pores | Poudre de chaux, appliquée généreusement |
| Flux de gaz transportant du goudron ou du brouillard d'huile | Le goudron pénètre dans la structure poreuse et durcit | Poudre de chaux, répétée après 24 heures |
| Redémarrage après un long arrêt dans une enceinte humide | L'humidité résiduelle rend le premier gâteau de poussière adhésif | Poudre de chaux avant le redémarrage |
Le fil conducteur est l'adhérence. Si la phase poussière ou vapeur de votre flux est collante à la température de la paroi du tube — et pendant la montée en température elle l'est toujours, car la paroi démarre froide — alors le tube a besoin d'une protection avant que ce flux n'arrive. Les détails complets d'application par type de combustible sont sur notre applications page.
Choix du matériau de pré-enduction
La poudre de chaux et la poudre de calcaire sont les matériaux de pré-enduction par défaut, et pour de bonnes raisons : ils sont secs, bon marché, alcalins et disponibles dans les quantités dont une grande enceinte a besoin. Lorsque le flux gazeux est acide, la pré-enduction remplit une double fonction utile, car la couche alcaline commence aussi à neutraliser les composants acides dès la première minute de fonctionnement.
- Sec et fluide. Une poudre humide forme des grumeaux au lieu de se déposer, et apporte sa propre humidité dans une enceinte qui cherche à rester au-dessus du point de rosée.
- Assez fine pour former une couche continue, assez grossière pour ne pas pénétrer. Le but est une couche en surface, pas un colmatage partiel des pores.
- Chimiquement compatible avec le procédé. Sur un flux acide, une poudre alcaline aide. Là où l'alcalinité pose problème en aval, utilisez plutôt une poudre minérale inerte.
- Disponible en quantité. Un grand compartiment nécessite des centaines de kilogrammes, dosés uniformément sur plusieurs heures.
Évitez d'utiliser les cendres volantes du procédé comme pré-enduction. Elles sont gratuites, ce qui est tentant, mais les cendres volantes du flux contre lequel vous cherchez à vous protéger sont généralement le matériau collant lui-même, et les recycler sur un tube propre va à l'encontre du but recherché.
Comment pré-enduire les tubes filtrants céramiques, étape par étape
- Terminez d'abord les travaux mécaniques. Achevez l'installation et la détection de fuites à la poudre fluorescente avant d'introduire la moindre poudre. Une pré-enduction sur une enceinte qui fuit masque la fuite et gaspille la dose.
- Amenez l'enceinte au-dessus du point de rosée acide. Pré-enduisez sur une enceinte chaude. Une poudre déposée sur une paroi froide en dessous du point de rosée absorbera l'humidité et formera des grumeaux.
- Démarrez le ventilateur et réglez la vitesse de filtration à 2–5 cm/s. Soit ≈1,2–3,0 m³/min par m² de surface de filtration — la même plage dans laquelle l'enceinte fonctionnera en service.
- Injectez de la poudre de chaux ou de la poudre de calcaire en amont de l'enceinte. Injectez dans le conduit ou à l'entrée de l'enceinte afin que la poudre soit entièrement dispersée dans le gaz avant d'atteindre les tubes.
- Maintenez la dose jusqu'à ce que la pression différentielle augmente d'un incrément stable. Surveillez la tendance plutôt que l'horloge ; différents récipients nécessitent des quantités différentes pour atteindre la même couche.
- Gardez le système de nettoyage à jet pulsé éteint, ou à un intervalle très long. Le nettoyage pendant le pré-enduction enlève la couche du tube que vous venez d'enduire.
- Confirmez que la couche est uniforme. Ouvrez un port d'inspection lorsque c'est possible et examinez les tubes les plus proches de l'entrée ainsi que ceux les plus éloignés.
- Une fois la pression différentielle stable, passez en service normal. Introduisez progressivement le flux de procédé et laissez le pré-enduit céder la place au gâteau de poussière opérationnel.
- Réappliquez après tout arrêt prolongé. Un pré-enduit ne survit pas à une interruption dans un récipient humide. Traitez chaque redémarrage comme un nouveau démarrage.
Ne laissez pas la pression différentielle s'emballer pendant le pré-enduction. Si elle monte plus vite que prévu, arrêtez le dosage et vérifiez l'humidité dans la poudre avant d'en ajouter davantage.
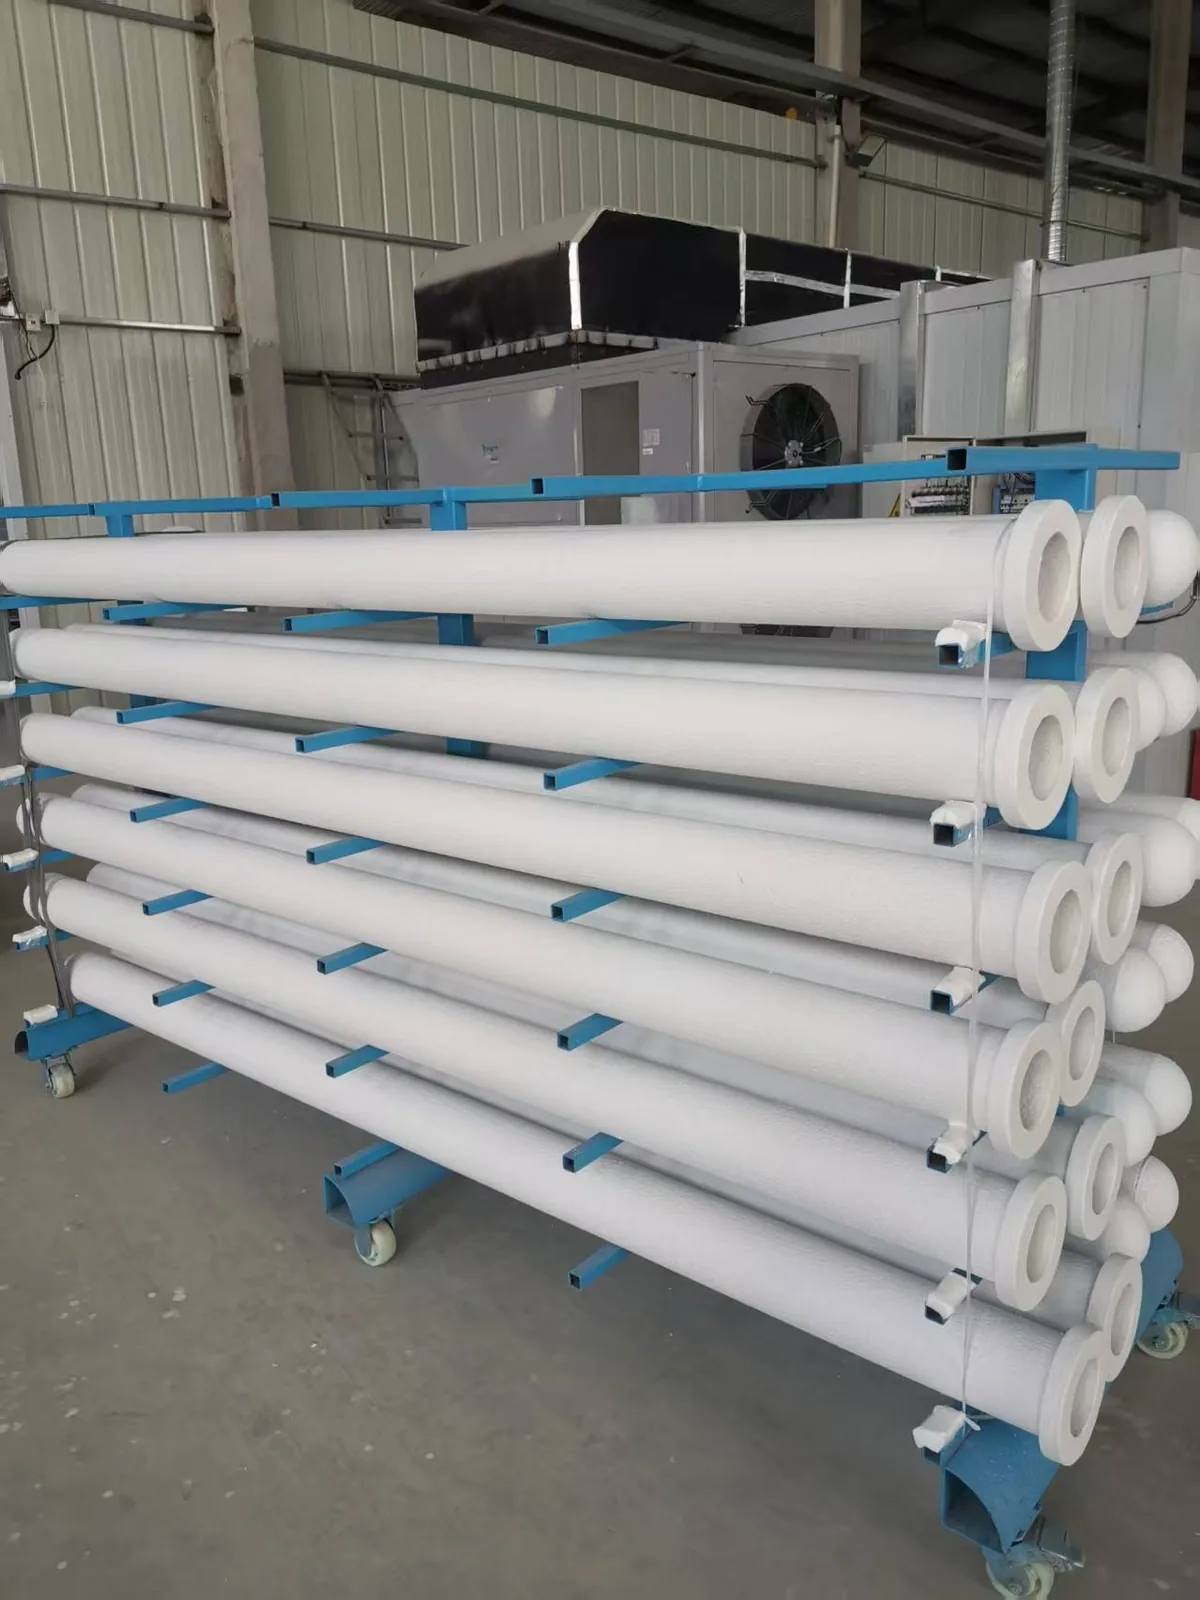
Maintenir la bonne vitesse frontale
La vitesse de filtration détermine si le pré-enduit se dépose uniformément. À 2–5 cm/s, la poudre suit le gaz vers chaque partie de chaque tube et forme une couche d'épaisseur constante. Poussez la vitesse au-dessus de cette plage et la poudre se concentre là où la vitesse du gaz est la plus élevée, de sorte que les tubes les plus proches de l'entrée obtiennent une couche épaisse tandis que l'extrémité éloignée du compartiment reste presque nue.
Trop bas est aussi un problème. En dessous de la plage, le gaz ne transporte pas la poudre sur toute la longueur du compartiment, et la couche se forme de manière inégale du bas vers le haut. La fenêtre qui fonctionne pour le pré-enduction est la même que celle qui fonctionne pour l'exploitation, ce qui est pratique : 2–5 cm/s, soit ≈1,2–3,0 m³/min par m² de surface de filtration.
Distinguer un bon pré-enduit d'un mauvais
Trois signatures de défaillance couvrent presque tous les cas, et toutes trois sont lisibles à partir de la seule tendance de pression.
- Trop mince. La pression différentielle bouge à peine pendant le dosage. Le tube est non protégé et la première poussière collante atteindra la céramique. Continuez le dosage jusqu'à ce que l'augmentation de pression soit incontestable.
- Trop épais. La pression monte fortement dès le début et le récipient atteint le haut de sa plage de fonctionnement avant même que la poussière de procédé ne soit arrivée. Réduisez le taux de dosage et laissez le nettoyage retirer une partie de la couche.
- Irrégulier. La pression monte lentement et ne se stabilise jamais. Vérifiez le point d'injection pour une mauvaise dispersion et confirmez que la vitesse de filtration se situe dans la plage de 2–5 cm/s.
Pour référence, un tube propre commence à 300 Pa à une vitesse frontale de 1 m/min (propre), et la résistance du système en fonctionnement stable se stabilise quelque part dans la plage de 900–1 500 Pa. Un pré-enduit devrait vous faire parcourir une partie du chemin entre le premier chiffre et le second, sans le dépasser. Nos chiffres de performance publiés donnent le tableau complet pour les qualités catalytiques et non catalytiques.
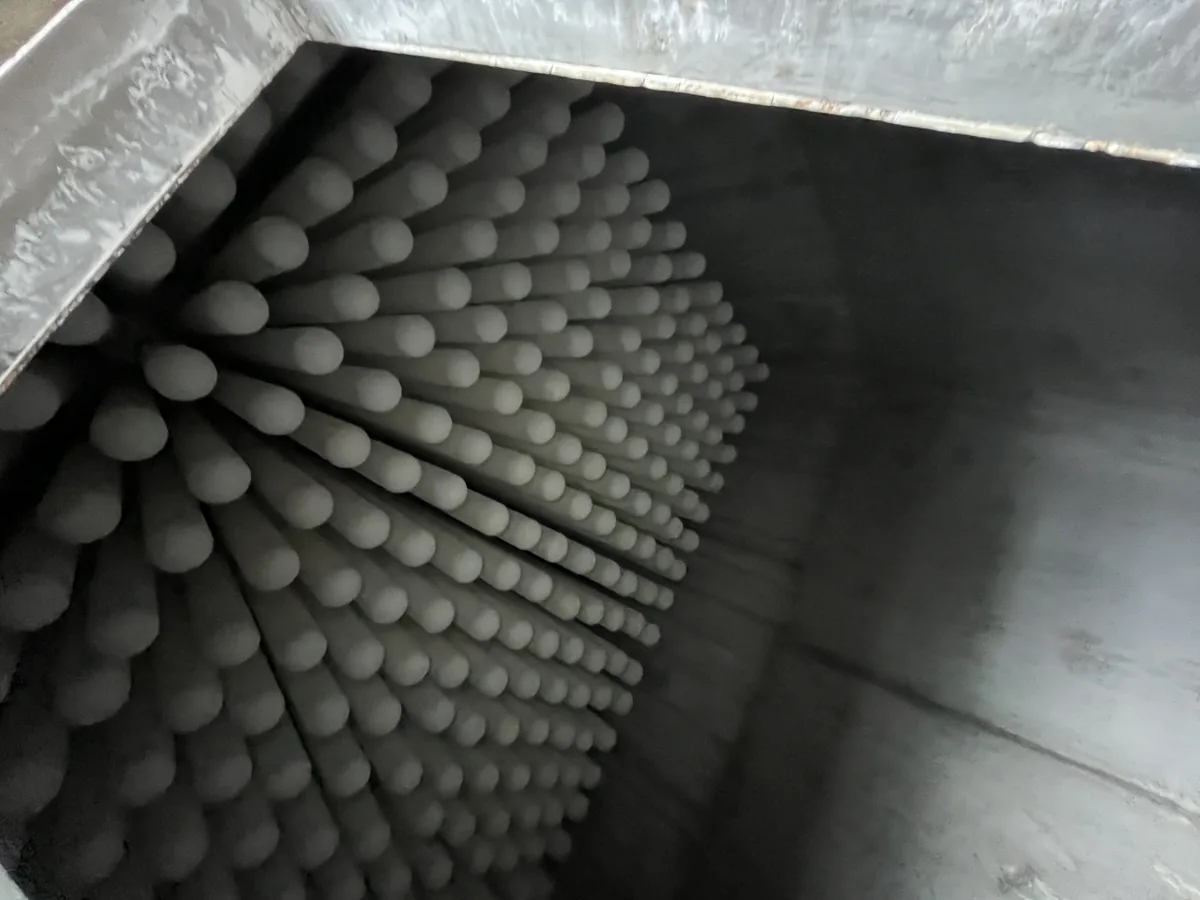
Après le pré-enduit : réglages de nettoyage et passage en service
Une fois le service normal commencé, le nettoyage revient à ses réglages standard : 0,4–0,7 MPa, 0,1–0,15 s, déclenché par la pression différentielle. Comme le tube est rigide, l'impulsion détache le gâteau sous forme de feuille sans faire fléchir l'élément, de sorte qu'il n'y a ni poussière secondaire ni pic de pression après chaque cycle. Le pré-enduit se comporte exactement comme un gâteau de poussière en fonctionnement, et après les premiers cycles de nettoyage, il en est effectivement devenu un.
Pour la première campagne après un retubage, réglez le déclenchement du nettoyage de manière conservatrice et laissez le gâteau s'épaissir légèrement plus que ce que vous ferez finalement. Un gâteau légèrement plus épais protège le tube, et vous pouvez resserrer le point de consigne une fois que vous disposez d'une semaine de données de pression à examiner. La même approche s'applique au tubes filtrants en fibre céramique non catalytique fonctionnement en service colmatant sans exigence de DeNOx.
Questions fréquentes
Quelle quantité de poudre de pré-enduit un compartiment nécessite-t-il ?
Cela dépend de la surface de filtration plutôt que du volume de l'enceinte, alors partez de la surface : dosez jusqu'à ce que la pression différentielle montre une élévation nette et stable, et enregistrez cette quantité pour le prochain démarrage. Lors du premier pré-enduit, pesez la poudre et consignez la courbe de pression afin que le second soit reproductible plutôt que deviné.
Le pré-enduit peut-il remplacer un chauffage de démarrage adéquat ?
Non, et c'est un malentendu courant. Un pré-enduit protège le tube contre la poussière colmatante ; il ne protège pas l'enceinte contre la condensation. Amenez d'abord l'enceinte au-dessus du point de rosée acide, puis appliquez le pré-enduit. Une poudre déposée sur une paroi froide et humide formera un gâteau, et un gâteau de poudre est pire que pas de poudre du tout.
Le pré-enduit doit-il être appliqué avec le système de nettoyage en fonctionnement ?
Non. Arrêtez le système à impulsions, ou réglez-le sur un intervalle très long, jusqu'à ce que la couche soit établie. Un nettoyage pendant le dosage élimine la poudre que vous venez d'appliquer et laisse le tube partiellement protégé, ce qui est le pire des deux résultats car cela donne l'impression que cela a fonctionné.
À quelle fréquence le pré-enduit doit-il être renouvelé ?
À chaque démarrage à froid, et toujours après un arrêt suffisamment long pour que l'enceinte refroidisse en dessous du point de rosée. Sur une installation fonctionnant en continu, le gâteau de poussière en fonctionnement s'entretient effectivement de lui-même et le pré-enduit est une procédure de démarrage plutôt qu'une routine.
Un pré-enduit raccourcit-il la durée de vie du filtre s'il est laissé en place ?
Non. Un pré-enduit à la chaux ou au calcaire est chimiquement compatible avec la céramique et est éliminé par le nettoyage normal à impulsions. Ce qui raccourcit la durée de vie, c'est le matériau que le pré-enduit est là pour prévenir : le goudron, le brouillard d'huile et l'acide condensé qui pénètrent dans la structure poreuse, que aucun cycle de nettoyage n'éliminera.
Vous ne savez pas si votre flux nécessite un pré-enduit, ou quelle poudre lui convient ? Envoyez-nous votre analyse de combustible, votre profil de température de gaz et votre séquence de démarrage, et nos ingénieurs spécifieront le matériau de pré-enduit, le débit de dosage et la vitesse de filtration. Demandez à un ingénieur à propos du pré-enduit.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文