
Hầu hết các vấn đề về amoni bisulfat trong hệ thống DeNOx nhiệt độ thấp được báo cáo không phải là hỏng xúc tác — mà là hỏng cửa sổ vận hành. Amoni bisulfat (NH₄HSO₄, thường viết tắt là ABS) hình thành bất cứ khi nào SO₃, amoniac chưa phản ứng và hơi nước cùng tồn tại dưới khoảng 300 °C, và nó ngưng tụ thành dạng gel dính làm tắc lỗ xốp và che phủ các tâm hoạt động. Vì các bộ lọc gốm xúc tác được thiết kế để chạy trong dải 170–300 °C, chúng nằm ngay trong khoảng nhiệt độ mà muối này có thể xuất hiện. Tin tốt là sự hình thành ABS có thể dự đoán được và phần lớn có thể đảo ngược nếu bạn kiểm soát ba biến số và lên lịch một quy trình bảo trì. Bài viết này giải thích cách thực hiện điều đó, và ABS khác với các cơ chế ngộ độc vĩnh viễn như thế nào.
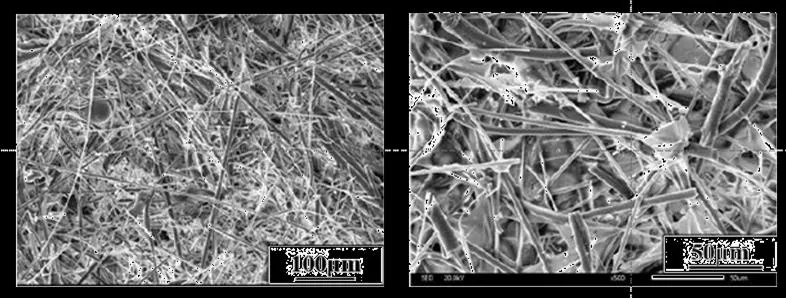
Amoni Bisulfat Hình Thành Như Thế Nào
Phản ứng cần ba thành phần và một ngưỡng nhiệt độ. Lưu huỳnh trioxit đến từ quá trình oxy hóa SO₂ trên chính xúc tác hoặc trong pha khí; amoniac đến từ sự rò rỉ amoniac — phần NH₃ được phun vào thoát ra khỏi lò phản ứng mà không khử được phân tử NO nào; nước luôn có mặt trong khí thải đốt cháy. Dưới khoảng 300 °C, ba thành phần này kết hợp thành amoni bisulfat, một dạng hạt giống gel vừa đủ rắn để lắng đọng và vừa đủ nhớt để giữ bụi.
Hai khía cạnh của mô tả đó quan trọng trong vận hành. Thứ nhất, nhiệt độ là một ngưỡng, không phải một gradient: trên điểm sương của ABS, muối không ngưng tụ và vấn đề đơn giản là không tồn tại, đó là lý do tại sao SCR nhiệt độ cao thông thường ở 300–400 °C hiếm khi gặp nó. Thứ hai, amoniac là thành phần bạn kiểm soát trực tiếp. Nếu rò rỉ bằng không, chỉ SO₃ không thể tạo ra ABS. Đó là lý do tại sao kỷ luật định lượng amoniac là đòn bẩy hiệu quả nhất mà người vận hành có.
Tại Sao ABS Gây Hại Bên Trong Bộ Lọc Xúc Tác
Trong bộ lọc gốm xúc tác, hậu quả tức thời hơn so với trong lò phản ứng tổ ong, vì cùng một phần tử vừa lọc vừa xúc tác cùng lúc — hiệu suất bắt hạt vẫn >99,9% trong khi NOx được khử trong cùng một thành. Phần tử tiêu chuẩn là φ150 × φ110 × 3.000 mm với thành 20 mm, dung sai OD ±2 mm / chiều dài ±20 mm và >80%, chạy ở vận tốc lọc 2–5 cm/s (≈1,2–3,0 m³/phút mỗi m²) và được làm sạch ở 0,4–0,7 MPa trong 0,1–0,15 giây theo kích hoạt chênh áp. ABS lắng đọng thu hẹp các lỗ xốp đó, nên một phần tử khởi đầu ở 300 Pa tại vận tốc mặt 1 m/phút (sạch) leo dần tới đỉnh dải vận hành 900–1.500 Pa và kích hoạt làm sạch xung thường xuyên hơn. Đồng thời gel phủ lên các tâm hoạt động, nên hiệu suất DeNOx giảm dù hóa học xúc tác không bị ảnh hưởng — đó là lý do người vận hành thường thấy chênh áp tăng và khử NOx giảm xuất hiện cùng nhau.
Bánh bụi làm mọi thứ tồi tệ hơn. Bề mặt lọc dính giữ tro mà bề mặt sạch sẽ giải phóng, nên bánh bụi dày lên, năng lượng làm sạch tăng và chu kỳ tăng tốc. Để đủ lâu, ABS trộn với tro bay có thể cứng lại thành lớp vỏ mà làm sạch bằng xung khí không thể loại bỏ được. Nhận biết sớm mô hình — tổn thất áp suất tăng ở lưu lượng khí không đổi, tiêu thụ amoniac tăng cho cùng NOx đầu ra, và lịch sử nhiệt độ có thời gian kéo dài dưới 270 °C — là điều giữ đây là nhiệm vụ bảo trì thay vì thay xúc tác.
Kiểm Soát 1: Hạn Chế Chuyển Hóa SO₂ Thành SO₃
Mỗi phân tử SO₃ trong bình là một phân tử ABS tiềm năng, và chính xúc tác là nơi chính tạo ra SO₃. Các công thức dựa trên vanadi là xúc tác DeNOx hiệu quả nhưng chúng cũng oxy hóa SO₂, và tốc độ chuyển hóa đó tăng theo nhiệt độ và hàm lượng vanadi. Biện pháp giảm thiểu tiêu chuẩn là công thức: thêm trioxit vonfram (WO₃) vào xúc tác ức chế oxy hóa SO₂ trong khi duy trì hoạt tính DeNOx, và nó cũng cải thiện độ ổn định nhiệt của pha hoạt động.
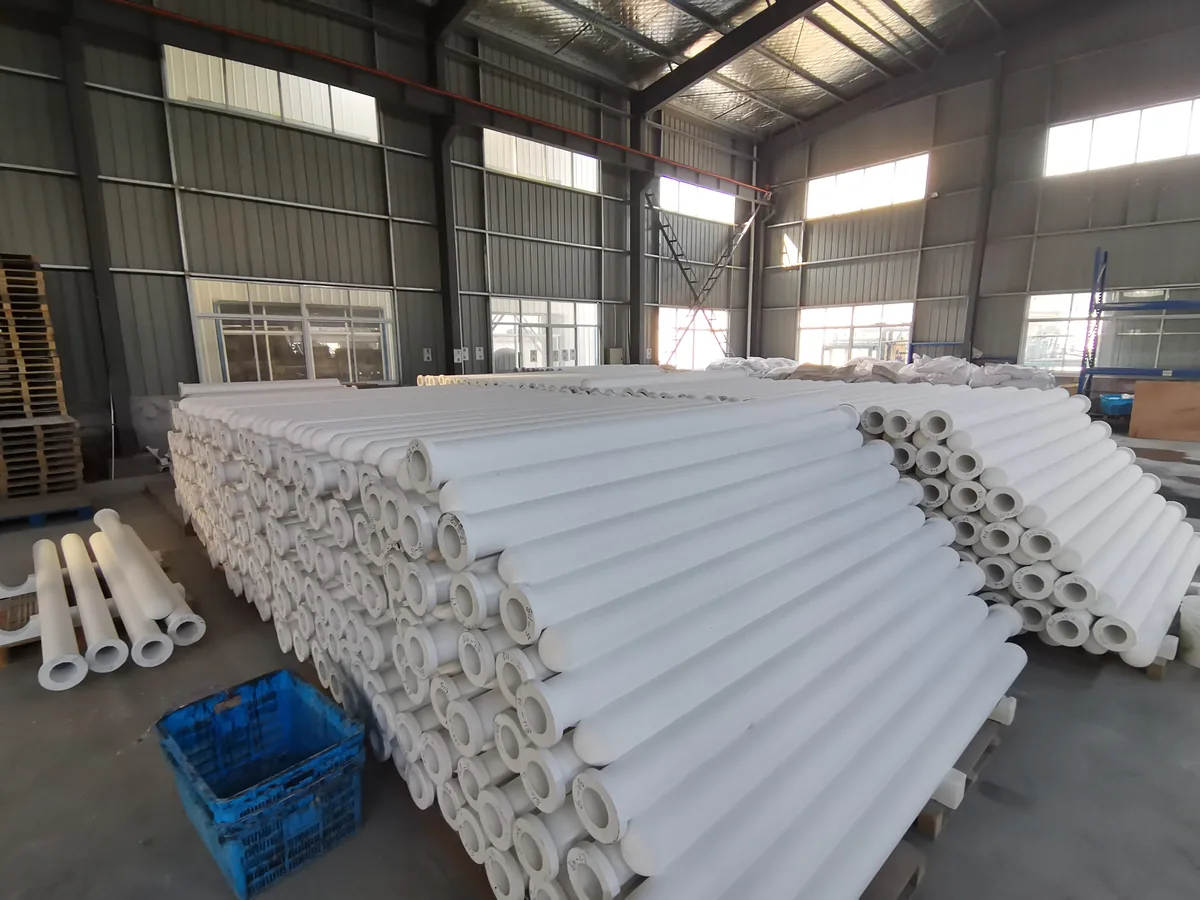
Từ phía người vận hành, biện pháp tương đương là giữ SO₂ vào bình càng thấp càng tốt. Giữ SO₂ đầu vào dưới 50 mg/m³ (đktc, khô) không chỉ là ranh giới cho việc phá hủy dioxin tốt trong hệ thống oxy hóa xúc tác chọn lọc, nơi hiệu suất loại bỏ đạt tới 99,5% (TEQ) — mà còn thu nhỏ lượng SO₃ sẵn có cho sự hình thành ABS. Phun bột kiềm khô trước bình thực hiện cả hai nhiệm vụ cùng lúc, và chất hấp phụ đã qua sử dụng rời đi cùng bánh bụi. Các lựa chọn công thức và tải xúc tác được mô tả trên bộ lọc sợi gốm xúc tác trang.
Kiểm Soát 2: Giữ Tỷ Lệ Mol Amoniac-trên-NOx Ở 0,9–1,1
Tỷ lệ mol amoniac-trên-NOx (thường viết là NSR) là tỷ lệ bạn định lượng, và 0,9–1,1 là dải giữ DeNOx cao trong khi giữ rò rỉ thấp. Dưới 0,9 bạn để NOx lại; trên 1,1 amoniac dư không có gì để phản ứng và trở thành rò rỉ, đúng là nguyên liệu cho ABS ở nhiệt độ thấp. Vì bộ lọc xúc tác hoạt động ở 170–300 °C với tối ưu ở 220–260 °C, biên an toàn ở đây ít hơn so với SCR nóng: cùng tốc độ rò rỉ vô hại ở 350 °C sẽ ngưng tụ ở 230 °C.
Các biện pháp thực tế giữ tỷ lệ ổn định:
- Thiết kế lưới phun amoniac để phân phối tốt, và xác minh bằng phép đo mặt cắt khi chạy thử thay vì tin vào thiết kế.
- Dùng phản hồi từ máy phân tích NOx đầu ra thay vì định lượng theo mô hình cố định, để dao động tải không tạo ra đỉnh amoniac.
- Theo dõi tiêu thụ amoniac so với NOx đã khử. Tỷ lệ tăng ở NOx đầu ra không đổi là cảnh báo sớm đáng tin cậy nhất về cả rò rỉ và khởi phát ABS.
- Kiểm tra tắc nghẽn vòi phun lưới phun trong mỗi lần dừng máy; lưới bị tắc một phần tạo ra định lượng quá mức cục bộ ngay cả khi tổng lưu lượng đúng.
Kiểm Soát 3: Tránh Vận Hành Nhiệt Độ Thấp Kéo Dài
Nhiệt độ là đòn bẩy thứ ba, và nó tương tác với hai đòn bẩy kia. Ở 200 °C hiệu suất DeNOx khoảng 90%; ở 280 °C đạt 98%. Vận hành ở đáy cửa sổ không bị cấm, nhưng nó làm mất hiệu suất và đẩy bình sâu hơn vào vùng ABS, nên chạy liên tục ở 170–200 °C phải là quyết định có chủ đích kèm theo kế hoạch, không phải mặc định xuất hiện từ lò hơi chạy ở tải một phần.
Khi vận hành nhiệt độ thấp là không thể tránh khỏi — khởi động thường xuyên, tải một phần theo mùa, lò hơi thu hồi nhiệt làm nguội quá mức — các biện pháp bù trừ là tỷ lệ amoniac thấp hơn, phun chất hấp phụ mạnh hơn, và khoảng thời gian ngắn hơn giữa các chu kỳ tái sinh nhiệt. Khởi động cần chú ý đặc biệt: bình còn lạnh, xúc tác chưa đạt nhiệt độ hoạt động, và định lượng amoniac vào lò phản ứng lạnh là cách nhanh nhất để nạp ABS trước khi khí thậm chí đạt tới cửa sổ DeNOx.
Tái Sinh Nhiệt: Nâng Bình Trên 350 °C Trong 12 Giờ
ABS phân hủy khi được nung nóng trên nhiệt độ hình thành, nên các cặn đã hình thành có thể được loại bỏ bằng nhiệt. Quy trình đã được thiết lập là nâng nhiệt độ vỏ bộ lọc trên 350 °C và giữ ở đó ít nhất 12 giờ. Đủ lâu để muối phân hủy qua toàn bộ chiều dày thành và SO₃ cùng amoniac được giải phóng bị cuốn ra theo khí, không chỉ để lớp bề mặt khô đi.
Lên lịch ngâm nhiệt theo lịch cố định thay vì chờ tổn thất áp suất buộc phải làm. Điểm khởi đầu thực tế là một lần ngâm mỗi quý cho các nhà máy dành nhiều thời gian dưới 250 °C, và một lần mỗi năm cho các nhà máy nằm thoải mái ở tối ưu 220–260 °C. Dừng phun amoniac trong khi ngâm và xác nhận nhiệt độ được đo tại vỏ, không chỉ tại ống dẫn đầu vào.
Phần tử chịu được điều này không khó khăn: nó được định mức cho dịch vụ liên tục 1100 °C và 1300 °C không quá 30 phút, nên ngâm ở 350 °C nằm trong phong bì cơ học và nhiệt. Tuy nhiên, tái sinh không phải là cách chữa cho mọi vấn đề — nó loại bỏ ABS, nó không phục hồi các tâm bị ngộ độc bởi kim loại kiềm hoặc kim loại nặng.
Các Cơ Chế Ngộ Độc Không Thể Đảo Ngược
ABS nhận được phần lớn sự chú ý vì nó kịch tính và có thể phục hồi, nhưng sự ngừng hoạt động vĩnh viễn mới là yếu tố thực sự quyết định tuổi thọ của phần tử. Các cơ chế dưới đây là hóa học, và không cơ chế nào trong số chúng có thể đảo ngược bằng cách gia nhiệt.
| Cơ chế | Nguồn | Tác động | Có thể đảo ngược? |
|---|---|---|---|
| Amoni bisunfat | SO₃ + NH₃ dư + H₂O dưới ~300 °C | Tắc nghẽn lỗ xốp, che phủ tâm hoạt động, dP tăng | Có — gia nhiệt trên 350 °C trong 12 giờ |
| Kim loại kiềm (Na, K) | Tro sinh khối, bụi lò thủy tinh, chất hấp phụ giàu kiềm | Trung hòa các tâm hoạt động axit, mất hoạt tính vĩnh viễn | Không |
| Kim loại nặng (Pb, Zn) | Nguyên liệu thứ cấp, một số dòng chất thải | Che phủ tâm hoạt động, giảm khả năng tiếp cận lỗ xốp | Không |
| Bánh bụi bị cứng hóa | Ca(OH)₂ có độ ẩm trên 0,8% hoặc độ ẩm khí trên 20%, với 12 giờ liên tục dưới 270 °C | Bánh bụi bị xi măng hóa mà việc xung làm sạch không thể gỡ bỏ | Một phần, bằng làm sạch cơ học |
| Florua và photpho | HF trên 5 ppm, sương mù axit photphoric | Tấn công nền gốm và pha hoạt động | Không |
Trường hợp bánh bụi bị cứng hóa đáng được lưu ý, vì nó thường bị nhầm với ABS. Nó liên quan đến chất hấp phụ vôi ngậm nước quá ẩm, hoặc dòng khí có quá nhiều độ ẩm, được giữ dưới 270 °C đủ lâu để bánh bụi đông cứng. Các triệu chứng trông tương tự — áp suất vi sai tăng và việc làm sạch ngừng hoạt động — nhưng biện pháp khắc phục là kiểm soát chất hấp phụ và độ ẩm cộng với can thiệp cơ học, không phải ngâm nhiệt. Dữ liệu vận hành và giới hạn chẩn đoán được duy trì trên QA trang.
Ranh giới hóa học cần sàng lọc trước khi bạn chỉ định
Các phần tử lọc gốm xúc tác chịu được phạm vi rất rộng của khí thải công nghiệp, nhưng bốn điều kiện cần được sàng lọc ngay ở giai đoạn hỏi hàng thay vì phát hiện trong vận hành: hydro florua trên 5 ppm, sương mù axit photphoric, oxit kiềm (Na₂O, K₂O) khi không sử dụng chất hấp phụ kiềm, và vận hành liên tục dưới cửa sổ xúc tác 170–300 °C. Khi có một trong các điều kiện này, biện pháp giảm thiểu thông thường là phun chất hấp phụ khô ở thượng nguồn và, đối với florua và photpho, một tầng bảo vệ chuyên dụng hoặc thay đổi chất hấp phụ.
Danh mục kiểm tra vận hành
- Ghi log nhiệt độ vỏ thiết bị liên tục và cảnh báo theo thời gian tích lũy dưới 250 °C, không chỉ theo nhiệt độ thấp tức thời.
- Theo dõi xu hướng tiêu thụ amoniac chia cho NOx đã loại bỏ; điều tra bất kỳ xu hướng tăng kéo dài nào.
- Giữ SO₂ đầu vào dưới 50 mg/m³ (đktc, khô) bằng cách phun bột kiềm khô phía trước thiết bị.
- Ghi lại chênh áp ở lưu lượng khí không đổi; so sánh với đường cơ sở sạch 300 Pa và dải vận hành 900–1.500 Pa.
- Kiểm tra độ ẩm của chất hấp phụ khi giao hàng — Ca(OH)₂ có độ ẩm trên 0,8% là nguy cơ đóng rắn khi kết hợp với nhiệt độ thấp.
- Lên lịch ngâm nhiệt 350 °C / 12 giờ trên lịch và dừng định lượng amoniac trong suốt quá trình đó.
Xử lý theo cách này, amoni bisunfat trở thành một hạng mục bảo trì được quản lý thay vì nguyên nhân thay thế xúc tác sớm. Tuổi thọ phần tử vượt quá 5 năm với bảo hành bằng văn bản 5 năm, và phạm vi vận hành cho phản ứng được ghi chép thêm tại nguyên lý và hiệu suất. Anchor đã xây dựng các hệ thống này từ năm 2019 và đã bàn giao hơn 40 dự án, bao gồm một dây chuyền đốt rác 750 t/ngày tại Nam Sa, Quảng Châu và một dây chuyền clinker xi măng 2.500 t/ngày tại Sơn Đông được đưa vào vận hành năm 2019.
Câu hỏi thường gặp
Amoni bisunfat hình thành ở nhiệt độ nào?
Dưới khoảng 300 °C, khi SO₃, amoniac dư và hơi nước đều cùng hiện diện. Trên nhiệt độ đó muối không ngưng tụ, đó là lý do SCR nhiệt độ cao thông thường trong dải 300–400 °C hiếm khi gặp nó. Lọc gốm xúc tác vận hành ở 170–300 °C với tối ưu ở 220–260 °C, vì vậy kiểm soát ABS phải được thiết kế vào chứ không thể giả định là không có.
Làm thế nào để loại bỏ ABS đã hình thành?
Nâng nhiệt độ vỏ lọc lên trên 350 °C và giữ ít nhất 12 giờ, đồng thời dừng phun amoniac. Muối phân hủy và các thành phần giải phóng thoát ra cùng khí. Phần tử không bị ảnh hưởng bởi quá trình xử lý — nó được định mức cho vận hành liên tục 1100 °C và dao động ngắn hạn lên đến 1300 °C trong tối đa 30 phút.
Tôi nên chạy tỷ lệ amoniac trên NOx là bao nhiêu?
Giữ tỷ lệ mol trong khoảng 0,9 đến 1,1. Dưới 0,9 bạn mất hiệu suất DeNOx; trên 1,1 lượng amoniac dư trở thành amoniac trượt và nuôi dưỡng sự hình thành ABS. Kiểm soát tỷ lệ quan trọng hơn ở nhiệt độ thấp so với trong lò phản ứng nóng, vì vậy hãy kết hợp nó với lưới phun phân bố tốt và phản hồi NOx đầu ra thay vì định lượng theo mô hình cố định.
WO₃ có thực sự giảm sự hình thành SO₃ không?
Có. Thêm vonfram trioxit vào công thức xúc tác ức chế quá trình oxy hóa SO₂ thành SO₃ trong khi vẫn duy trì hoạt tính DeNOx, điều này trực tiếp giảm nguyên liệu thô sẵn có cho ABS. Đây là quyết định chọn xúc tác, vì vậy cần được nêu ra ở thời điểm đặc tả cùng với hàm lượng lưu huỳnh và biên dạng nhiệt độ của bạn.
Làm thế nào để phân biệt ABS với ngộ độc kiềm?
ABS phát triển nhanh, tương quan với các giai đoạn vận hành nhiệt độ thấp và đáp ứng với ngâm nhiệt — chênh áp phục hồi và DeNOx trở lại. Ngộ độc kiềm và kim loại nặng phát triển chậm trong nhiều tháng, tương quan với thay đổi nhiên liệu hoặc nguyên liệu thô, và không đáp ứng với gia nhiệt. Nếu ngâm nhiệt 350 °C không tạo ra phục hồi, hãy nghi ngờ hóa học thay vì ngưng tụ.
ABS có làm giảm tuổi thọ phần tử 5 năm không?
Không nếu nó được quản lý. ABS có thể đảo ngược, và một thiết bị vận hành trong cửa sổ 170–300 °C với tỷ lệ được kiểm soát ở 0,9–1,1, SO₂ đầu vào dưới 50 mg/m³ (đktc, khô) và tái sinh định kỳ vẫn nên đạt hơn 5 năm phục vụ theo bảo hành bằng văn bản 5 năm. Tiếp xúc kéo dài không được quản lý, đặc biệt khi nó dẫn đến bánh bụi cứng, là điều biến một vấn đề có thể đảo ngược thành việc thay thế.
Hãy chia sẻ phân tích khí thải, biên dạng nhiệt độ và thực hành định lượng amoniac của bạn và chúng tôi sẽ đánh giá rủi ro ABS của bạn, đề xuất khoảng thời gian tái sinh và xác nhận liệu lọc xúc tác có phù hợp với nhiệm vụ của bạn không. Nói chuyện với kỹ sư.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文