
Dioksyny są najściślej regulowanymi zanieczyszczeniami opuszczającymi spalarnię odpadów komunalnych lub niebezpiecznych, a konwencjonalna odpowiedź — wtrysk węgla aktywnego — niczego nie niszczy. Przenosi cząsteczkę z fazy gazowej do zużytego pozostałości węglowej, którą i tak trzeba składować lub poddać obróbce termicznej gdzie indziej. A filtr do usuwania dioksyn oparty na selektywnym utlenianiu katalitycznym (SCO) obiera odwrotną drogę: cząsteczki PCDD/PCDF są utleniane do CO₂, H₂O i HCl, gdy przechodzą przez ścianę elementu filtracyjnego z włókna ceramicznego z osadzonym katalizatorem, podczas gdy ten sam element usuwa pył, gaz kwaśny i NOx w jednym naczyniu. Poniżej omawiamy chemię, okno reakcji 170–300 °C, limit SO₂ na wlocie, który decyduje o tym, czy system działa, oraz poziomy emisji faktycznie osiągane w eksploatacji.
Co faktycznie oznacza “dioksyna”: 210 kongenerów, jeden wzorzec toksyczności
Dioksyna nie jest pojedynczym związkiem. To rodzina 210 chlorowanych substancji aromatycznych: 75 izomerów polichlorowanych dibenzo-p-dioksyn (PCDD) i 135 izomerów polichlorowanych dibenzofuranów (PCDF). Tylko 17 kongenerów chlorowanych w pozycjach 2,3,7,8 ma istotną toksyczność, a każdy z nich jest ważony względem najlepiej zbadanego z nich, 2,3,7,8-tetrachlorodibenzo-p-dioksyny (2,3,7,8-TCDD). Międzynarodowa Agencja Badań nad Rakiem sklasyfikowała 2,3,7,8-TCDD jako czynnik rakotwórczy grupy 1 dla ludzi w 1997 roku, dlatego pozwolenia są formułowane w równoważniku toksyczności (TEQ), a nie w masie całkowitej.
To rozróżnienie jest praktyczne, nie akademickie. Wynik ze komina podawany w ng TEQ/m³ może wyglądać stabilnie przez miesiące, podczas gdy leżący u jego podstaw odcisk palca kongenerów zmienia się wraz ze składem paliwa, stabilnością spalania i chemią popiołu. Technologia kontroli musi zatem atakować całą rodzinę w pełnym zakresie chlorowania, a nie tylko kongener markerowy, który laboratorium akurat raportuje. Spalanie odpadów jest konsekwentnie identyfikowane jako jedno z dominujących źródeł, odpowiedzialne za około 10%–40% całkowitych emisji dioksyn do powietrza w zależności od kraju i wieku zainstalowanej floty.
Dlaczego dioksyny są trudne: niszczone powyżej 700 °C, odtwarzane w drodze w dół
Termiczne zniszczenie PCDD/PCDF wymaga temperatur powyżej 700 °C w połączeniu z wystarczającym czasem przebywania i turbulencją — klasyczna zasada 3T. Dobrze prowadzone spalarnie spełniają to w komorze wtórnej bez trudu. Problemem jest wszystko, co dzieje się po niej. Gdy gaz schładza się od około 400 °C do 200 °C w drodze do układu oczyszczania spalin, dioksyny odtwarzają się w wyniku syntezy de novo na powierzchni cząstek popiołu lotnego, wykorzystując chlor, resztkowy węgiel i miedź już obecne w tym popiele jako surowiec i katalizator.
Ta ponownie zsyntetyzowana frakcja jest najtrudniejszą częścią problemu i to jest powód, dla którego “spalamy w 850 °C” nie jest akceptowalną odpowiedzią podczas uzyskiwania pozwoleń. Cząsteczki mierzone na kominie zostały w dużej mierze wytworzone po płomieniu, na powierzchniach cząstek, wewnątrz kanału chłodzącego — dokładnie w tym przedziale temperatur, w którym znajduje się konwencjonalny sprzęt kontrolny. Każdy poważny filtr do usuwania dioksyn musi zatem być umieszczony w tej strefie chłodzenia i jednocześnie obsługiwać powstawanie i niszczenie, w niskiej temperaturze, w silnie zapylonym strumieniu.
Jak działa selektywne utlenianie katalityczne wewnątrz ściany filtra
Selektywne utlenianie katalityczne jest procesem utleniającym, nie redukcyjnym. Żadna amoniak ani dodatkowy reagent nie są zużywane w samej reakcji dioksyn: tlen już obecny w spalinach jest utleniaczem. W określonym przedziale temperatur reakcji katalizator rozproszony przez grubość ściany elementu z włókna ceramicznego wchodzi w kontakt z cząsteczką PCDD/PCDF, gdy ta dyfunduje przez porowatą strukturę, rozrywa pierścień aromatyczny i usuwa chlor, pozostawiając CO₂, H₂O i HCl jako produkty końcowe. HCl jest następnie wychwytywany w dalszym ciągu lub w alkalicznym placku filtracyjnym, dokładnie jak każdy inny gaz kwaśny.
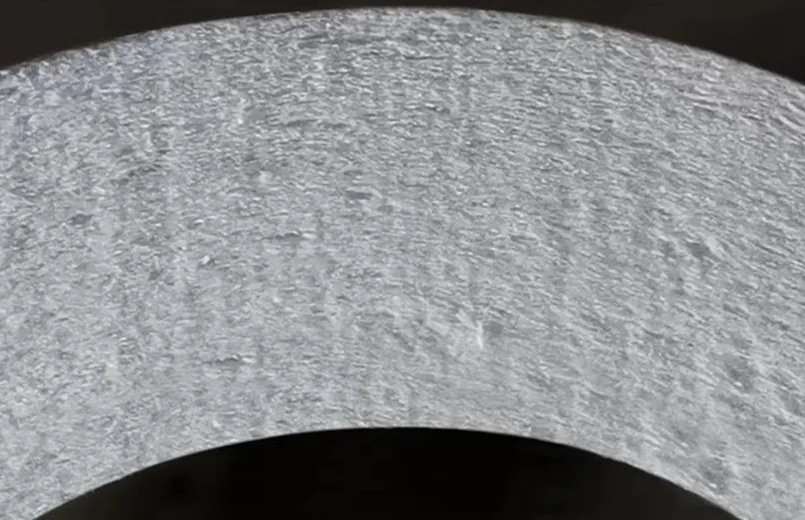
Geometria ma tu znaczenie. Ponieważ katalizator jest rozmieszczony przez całą 20 mm ścianę, a nie naniesiony na powierzchnię, gaz nie może go ominąć: każdy metr sześcienny, który opuszcza naczynie, przeszedł przez katalitycznie aktywną głębokość materiału z czasem przebywania znacznie dłuższym, niż może zaoferować kanał o strukturze plastra miodu przy tej samej prędkości czołowej. Podłoże z włókna ceramicznego pełni również tę samą funkcję co zawsze — sztywnego, wysokotemperaturowego medium filtracyjnego o porowatości powyżej 80%, co pozwala jednemu elementowi jednocześnie filtrować i katalizować. Więcej o konstrukcji można przeczytać na naszej katalityczny ceramiczny filtr włóknisty strona.
Okno reakcji: 170–300 °C, optimum 220–260 °C
Temperatura jest pojedynczą najważniejszą zmienną projektową, ponieważ to samo złoże katalizatora jest proszone o jednoczesne niszczenie dioksyn i redukcję NOx. Poniżej około 170 °C kinetyka utleniania zwalnia, a naczynie dryfuje w region, w którym może kondensować wodorosiarczan amonu, jeśli wtryskiwany jest amoniak do DeNOx. Powyżej 300 °C reakcja DeNOx nie poprawia się już mierzalnie, szybkość konwersji SO₂ do SO₃ rośnie, a długoterminowe starzenie termiczne katalizatora przyspiesza.
| Temperatura spalin | Wydajność DeNOx | Niszczenie dioksyn | Uwaga inżynieryjna |
|---|---|---|---|
| 170 °C (dolna granica) | Poniżej punktu projektowego | Aktywne, ale wolniejsza kinetyka | Uważaj na kondensację ABS, jeśli wtryskiwany jest NH₃ |
| 200 °C | 90% | Powyżej 95% (TEQ) | Typowa pozycja końcowa za kotłem odzyskowym |
| 220–260 °C (optimum) | 94–97% | do 99,5% (TEQ) | Cel projektowy; najlepsza równowaga między niszczeniem a DeNOx |
| 280 °C | 98% | Powyżej 99% (TEQ) | Wyższy DeNOx, ale monitorować tworzenie się SO₃ |
| 300 °C (górna granica) | 98% | Powyżej 99% (TEQ) | Górna granica; unikać pracy ciągłej powyżej tej wartości |
W praktyce to okno jest dobrze dopasowane do końcowego odcinka linii spalania odpadów, za kotłem i przed wentylatorem wyciągowym. Jest to również powód, dla którego technologia ta jest określana jako niskotemperaturowa: do osiągnięcia pasma katalitycznego nie jest potrzebne ponowne podgrzewanie gazem ziemnym ani parą, co stanowi największą pojedynczą różnicę w kosztach eksploatacji w porównaniu z konwencjonalnym układem SCR z wysokim zapyleniem.
Limit SO₂ na wlocie: utrzymać poniżej 50 mg/m³ (warunki normalne, suchy gaz)
SO₂ jest jedynym zanieczyszczeniem, które po cichu zniszczy system SCO, jeśli pozostanie niekontrolowane. Dwutlenek siarki konkuruje o te same miejsca aktywne, których potrzebuje cząsteczka dioksyny, a przy podwyższonych stężeniach zajmuje ich wystarczająco dużo, że skuteczność niszczenia PCDD/PCDF gwałtownie spada, mimo że katalizator jest nadal fizycznie nienaruszony. Granica projektowa to stężenie na wlocie poniżej 50 mg/m³ (warunki normalne, suchy gaz) na wlocie reaktora.
Gdy surowy SO₂ przekracza 50 mg/m³ (warunki normalne, suchy gaz), należy wtryskiwać alkaliczny suchy proszek przed reaktorem w celu suchego odsiarczania. Sorbent pochłania SO₂, zanim gaz dotrze do ściany katalitycznej, a powstałe produkty reakcji są wychwytywane na powierzchni filtra jako część placka pyłowego. Jest to standardowy układ suchego płuczki, a nie system mokry — brak strumienia ścieków, brak kary za ponowne podgrzewanie.
Ten sorbent stosowany przed reaktorem ma jeszcze drugą korzyść. Ponieważ alkaliczny proszek neutralizuje również HCl i HF, chroni katalizator przed granicami chemicznymi, które musi respektować każdy system ceramiczny — fluorem powyżej 5 ppm, mgłą kwasu fosforowego i tlenkami alkalicznymi (Na₂O, K₂O) przy braku alkalicznego absorbentu. Zakłady, które pomijają etap suchego sorbentu, aby zaoszczędzić na kosztach odczynników, zwykle płacą za to później krótszym okresem życia katalizatora.
Dwuetapowe wychwytywanie: przechwytywanie przez placek pyłowy plus rozkład w ścianie
Usuwanie dioksyn w tym systemie odbywa się w dwóch miejscach, a zrozumienie obu pomaga wyjaśnić, dlaczego zmierzona skuteczność jest tak wysoka. Po pierwsze, cząstki stałe są przechwytywane na zewnętrznej powierzchni elementu, gdzie skuteczność filtracji przekracza 99,9%. Znaczna część masy dioksyn w spalinach z spalarni jest zaadsorbowana na powierzchni cząstek popiołu lotnego, więc te cząsteczki w ogóle nie docierają do katalizatora — są usuwane wraz z plackiem pyłowym i odprowadzane z popiołem.
Po drugie, frakcja w fazie gazowej, która przedostanie się przez placek pyłowy do ściany, jest rozkładana przez katalizator w drodze na czystą stronę. Wszystko, co uciekłoby z obu etapów, musiałoby być cząsteczką, która ani nie zaadsorbowała się na cząstce, ani nie zetknęła się z miejscem aktywnym podczas czasu przebywania wynoszącego kilka sekund wewnątrz porowatej ściany o grubości 20 mm, co jest bardzo mało prawdopodobną ścieżką. Ten dwuetapowy mechanizm jest również powodem, dla którego wydajność pozostaje stabilna przy wahaniach obciążenia: placek pyłowy nieznacznie gęstnieje przy wyższym zapyleniu i wykonuje dodatkową pracę.
Zintegrowana wydajność emisyjna w jednym naczyniu
Ponieważ ten sam element filtracyjny pełni funkcję katalityczną, jedno naczynie można zaprojektować pod kątem czterech zanieczyszczeń jednocześnie, zamiast czterech oddzielnych gwarancji od czterech dostawców.
| Zanieczyszczenie | Poziom na wylocie | Mechanizm |
|---|---|---|
| Cząstki stałe | ≤5 mg/m³ | Filtracja powierzchniowa, skuteczność >99,9% |
| SO₂ | ≤30 mg/m³ | Suchy sorbent alkaliczny plus reaktywny placek filtracyjny |
| NOx | ≤50 mg/m³ | NH₃-SCR na katalizatorze w ścianie filtra |
| Dioksyny (PCDD/PCDF) | do 99,5% usunięcia (TEQ) | Selektywne utlenianie katalityczne w 170–300 °C |
Pełne dane testowe stojące za tymi liczbami, w tym rozwój spadku ciśnienia w czasie, są podsumowane na naszej wydajność strona.
Wtrysk węgla aktywnego a katalityczny rozkład
Wtrysk węgla aktywnego to dominująca technologia i rzeczywiście obniża mierzone stężenia w kominie, więc zasługuje na rzetelny opis. Jej ograniczeniem nie jest skuteczność usuwania — jest nim to, co dzieje się z zanieczyszczeniem później. Adsorpcja zatęża PCDD/PCDF na węglu, który następnie jest wychwytywany w filtrach workowych razem z popiołem lotnym. Dioksyna nie została zniszczona; została przeniesiona do stałej pozostałości, która w większości jurysdykcji jest klasyfikowana jako niebezpieczna i musi być składowana na wysypisku lub zawracana do pieca.
| Kryterium | Wtrysk węgla aktywnego | Katalityczny filtr ceramiczny SCO |
|---|---|---|
| Los zanieczyszczenia | Przeniesione do zużytego węgla i popiołu lotnego | Rozłożone do CO₂, H₂O i HCl |
| Klasyfikacja pozostałości | Niebezpieczny popiół zawierający dioksyny | Popiół wolny od dodatkowego ładunku dioksyn |
| Materiał eksploatacyjny | Ciągłe dozowanie sproszkowanego węgla | Bez węgla; sorbent alkaliczny tylko jeśli SO₂ tego wymaga |
| Dodatkowe funkcje | Tylko dioksyny | Pył, SO₂, NOx i dioksyny w jednym zbiorniku |
| Wrażliwość | Jakość węgla, szybkość dozowania, mieszanie | Okno temperaturowe i SO₂ na wlocie |
Dla operatora, którego koszty utylizacji popiołu rosną lub którego pozwolenie jest zaostrzane, ta różnica jest zwykle rozstrzygająca. Wtrysk węgla rozwiązuje pomiar w kominie; utlenianie katalityczne rozwiązuje bilans materiałowy.
Specyfikacja elementu i zakres roboczy
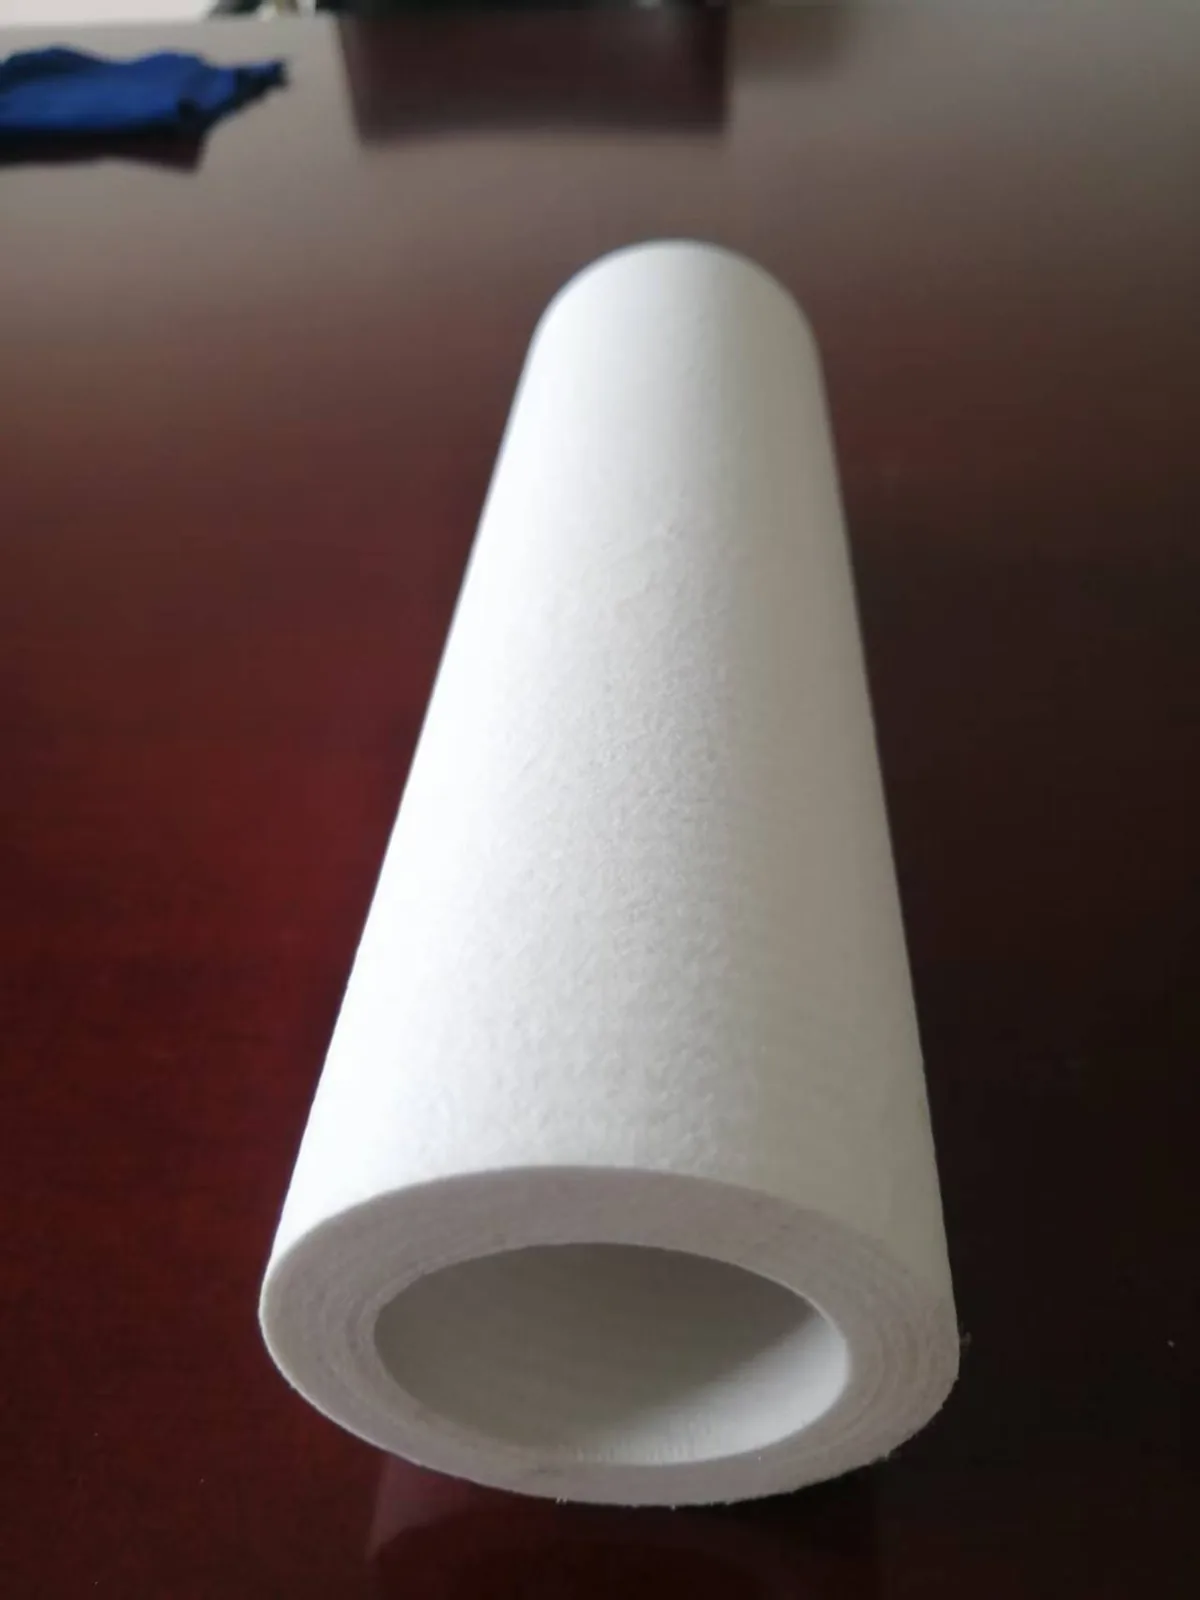
Element jest sztywną świecą z włókna ceramicznego z katalizatorem zintegrowanym przez ściankę. Standardowa geometria i limity eksploatacyjne są wymienione poniżej; to są liczby, według których należy dobrać wentylator, zbiornik i system czyszczenia.
| Parametr | Wartość |
|---|---|
| Wymiary | φ150 × φ110 × 3 000 mm |
| Grubość ścianki | 20 mm |
| Tolerancja wymiarowa | Średnica zewnętrzna ±2 mm / długość ±20 mm |
| Porowatość | >80% |
| Czysty spadek ciśnienia | 300 Pa przy prędkości przepływu 1 m/min (czysty) |
| Opór systemu roboczego | 900–1 500 Pa |
| Prędkość filtracji | 2–5 cm/s (≈1,2–3,0 m³/min na m²) |
| Czyszczenie impulsowe | 0,4–0,7 MPa, 0,1–0,15 s, wyzwalane różnicą ciśnień |
| Ciągła temperatura pracy | 1100 °C |
| Szczyt krótkotrwały | 1300 °C przez nie więcej niż 30 min |
| Żywotność | ponad 5 lat, z 5-letnią gwarancją pisemną |
Gdzie ta konfiguracja już działa
Anchor został założony w 2019 roku i od tego czasu zrealizował ponad 40 projektów w zakresie spalania odpadów, cementu, szkła, stali i metali nieżelaznych. Najbardziej istotnym odniesieniem dla kontroli dioksyn jest linia spalania odpadów komunalnych o wydajności 750 t/d w Nansha w Guangzhou, gdzie katalizatory filtracyjne usuwają pył, gaz kwaśny, NOx i dioksyny w jednym zbiorniku na końcu linii. Drugim długo eksploatowanym odniesieniem jest linia do wypalania klinkieru cementowego o wydajności 2 500 t/d w Shandong, oddana do użytku w 2019 roku, która demonstruje trwałość mechaniczną elementu w środowisku o wysokim zapyleniu i wysokiej zawartości alkaliów przez wiele kampanii.
Dalsze rozwiązania dla poszczególnych sektorów, w tym umiejscowienie SCO względem kotła i suchego skrubera, opisano na naszej stronie zastosowania strona.
Często zadawane pytania
W jakiej temperaturze musi pracować filtr do usuwania dioksyn?
Między 170 °C a 300 °C, z najlepszą łączną wydajnością usuwania dioksyn i NOx przy 220–260 °C. Przy 200 °C skuteczność DeNOx wynosi około 90%; przy 280 °C osiąga 98%. Rozkład dioksyn pozostaje powyżej 95% (TEQ) w całym zakresie i osiąga szczyt do 99,5% (TEQ) w optymalnym przedziale, więc zwykle nie jest wymagane ponowne podgrzewanie spalin.
Dlaczego SO₂ na wlocie musi pozostawać poniżej 50 mg/m³?
Ponieważ SO₂ konkuruje o te same aktywne miejsca katalityczne, których potrzebują cząsteczki PCDD/PCDF. Gdy znaczna część tych miejsc zostanie zajęta przez związki siarki, skuteczność rozkładu dioksyn spada, nawet jeśli katalizator nie jest uszkodzony. Gdy surowy gaz przekracza 50 mg/m³ (warunki normalne, suchy), suchy proszek alkaliczny jest wtryskiwany przed reaktorem, aby obniżyć SO₂, zanim gaz dotrze do ścianki katalitycznej.
Czy węgiel aktywny jest nadal potrzebny obok filtra katalitycznego?
W większości konstrukcji nie. Wtrysk węgla aktywnego przenosi dioksyny z fazy gazowej na ciało stałe, które następnie musi zostać zutylizowane, podczas gdy SCO rozkłada je do CO₂, H₂O i HCl. Rezygnacja z dozowania węgla eliminuje również koszt materiałów eksploatacyjnych i pozwala uniknąć obciążania popiołu lotnego dodatkową masą dioksyn. Niektóre zakłady nadal utrzymują wtrysk węgla jako rezerwę na warunki zakłóceń.
Jak długo wytrzymują elementy filtra katalitycznego?
Żywotność wynosi ponad 5 lat w normalnych warunkach eksploatacji, z 5-letnią gwarancją pisemną. Rzeczywista żywotność zależy głównie od trzech czynników: utrzymania w oknie 170–300 °C, utrzymania SO₂ na wlocie poniżej limitu projektowego oraz przestrzegania granic chemicznych dla fluorków, mgły kwasu fosforowego i tlenków alkaliów.
Czy istniejący filtr workowy można przekształcić w katalizatorową instalację do kontroli dioksyn?
Często tak. Geometria zbiornika, sitko rurowe i system oczyszczania pulsacyjno-strumieniowego filtra workowego są zwykle kompatybilne ze świecami ceramicznymi o wymiarach φ150 × φ110 × 3 000 mm, więc konwersja sprowadza się głównie do liczby elementów oraz adaptacji klatek i kolektora. Kluczowe kwestie do sprawdzenia to dostępny zapas wydajności wentylatora w stosunku do oporów roboczych 900–1 500 Pa oraz to, czy istniejąca temperatura gazu mieści się w oknie katalitycznym.
Które substancje chemiczne uszkadzają katalizator?
Fluorowodór powyżej 5 ppm, mgła kwasu fosforowego oraz tlenki alkaliczne (Na₂O, K₂O) przy braku alkalicznego absorbentu. Wprowadzenie alkalicznego suchego sorbentu przed reaktorem neutralizuje większość z nich, zanim dotrą do ściany, dlatego zaleca się etap suchego odsiarczania nawet dla paliw o umiarkowanej zawartości siarki.
Prześlij nam objętość spalin, profil temperatury, stężenie SO₂ i zapylenie, a my dobierzemy zbiornik filtra katalitycznego zgodnie z Twoim limitem emisji dioksyn, wraz z przewidywanym spadkiem ciśnienia i liczbą elementów. Poproś o propozycję inżynierską.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文