
Pre-rivestire i tubi filtranti prima di una campagna è l'assicurazione più economica che un impianto potrà mai acquistare, ed è il passo che più spesso viene saltato. La ragione per cui viene saltato è che nulla di grave accade immediatamente: il recipiente si avvia, la pressione sembra normale, e il problema emerge solo mesi dopo come una pressione differenziale che non torna più giù. A quel punto i pori della parete ceramica sono già carichi di qualcosa che non avrebbe mai dovuto toccarli.
Un tubo filtrante ceramico rigido filtra attraverso una parete porosa con una porosità superiore all'80%. Questa struttura aperta è ciò che mantiene la caduta di pressione iniziale a 300 Pa a 1 m/min di velocità frontale (pulito), ed è anche ciò che rende il tubo vulnerabile durante l'avvio. Ceneri volanti appiccicose, catrame e nebbia oleosa non si depositano educatamente sulla superficie di un tubo pulito; penetrano nelle bocche dei pori, e una volta lì, nessun impulso di aria compressa li sposterà.
Cosa fa effettivamente il pre-rivestimento
Un pre-rivestimento è uno strato applicato deliberatamente di polvere secca e scorrevole deposto sull'esterno del tubo prima che arrivi il gas di processo. Trasforma la superficie del tubo in uno strato sacrificale: la polvere di processo si deposita sul pre-rivestimento, il pre-rivestimento viene rimosso durante la pulizia, e la ceramica sottostante non vede mai la frazione appiccicosa. Il principio di filtrazione è invariato — il gas passa ancora attraverso la parete e la polvere rimane all'esterno — ma il materiale che effettua la prima cattura è ora sostituibile anziché strutturale.
C'è un secondo beneficio che gli operatori notano immediatamente. Un tubo pre-rivestito raggiunge una pressione differenziale stabile più rapidamente. Il primo strato di polvere si forma su una superficie che si comporta già come uno strato di polvere, quindi la tendenza della pressione si stabilizza nella sua banda operativa entro poche ore anziché vagare per un giorno o due mentre lo strato si forma in modo irregolare.
In effetti stai scegliendo da cosa sarà protetto il tubo. Data la scelta tra uno strato di polvere di calce che puoi sostituire alla prossima fermata e uno strato di catrame che richiederà una pulizia chimica o un nuovo tubo, la decisione si scrive da sola.
Quando il pre-rivestimento non è opzionale
Alcuni flussi gassosi puniscono un tubo nudo dal primo minuto. La tabella seguente elenca le situazioni in cui trattiamo il pre-rivestimento come un passo obbligatorio anziché una raccomandazione.
| Situazione | Cosa accade senza un pre-rivestimento | Pre-rivestimento suggerito |
|---|---|---|
| Avvio e riscaldamento, qualsiasi combustibile | Condensa e particelle fini appiccicose raggiungono una parete fredda e nuda | Polvere di calce o polvere di calcare |
| Caldaie a biomassa | Ceneri volanti appiccicose ricche di alcali si legano direttamente alla ceramica | Calce idrata o polvere di calcare |
| RDF e combustibile derivato da rifiuti | Catrami e oli derivati dalla plastica condensano nei pori | Polvere di calce, applicata generosamente |
| Flussi gassosi che trasportano catrame o nebbia oleosa | Il catrame penetra nella struttura dei pori e si indurisce | Polvere di calce, ripetuta dopo 24 ore |
| Riavvio dopo una lunga sosta in un recipiente umido | L'umidità residua rende aderente il primo strato di polvere | Polvere di calce prima del riavvio |
Il filo conduttore è l'adesività. Se la fase polverosa o vapore del flusso è appiccicosa alla temperatura della parete del tubo — e durante il riscaldamento lo è sempre, perché la parete parte fredda — allora il tubo necessita di protezione prima che quel flusso arrivi. I dettagli completi di applicazione per tipo di combustibile sono nella nostra applicazioni Rapporti di Prestazione e Test.
Scelta del materiale di pre-rivestimento
La polvere di calce e la polvere di calcare sono i materiali di pre-rivestimento predefiniti, e per buone ragioni: sono asciutti, economici, alcalini e disponibili nelle quantità necessarie a un grande recipiente. Dove il flusso gassoso è acido, il pre-rivestimento svolge un utile doppio compito, poiché lo strato alcalino inizia anche a neutralizzare i componenti acidi dal primo minuto di funzionamento.
- Asciutta e scorrevole. La polvere umida forma grumi invece di rivestire, e porta la propria umidità in un recipiente che cerca di mantenersi al di sopra del punto di rugiada.
- Abbastanza fine da formare uno strato continuo, abbastanza grossa da non penetrare. L'obiettivo è uno strato sulla superficie, non un'ostruzione parziale dei pori.
- Chimicamente compatibile con il processo. Su un flusso acido, una polvere alcalina aiuta. Dove l'alcalinità è un problema a valle, usare invece una polvere minerale inerte.
- Disponibile in quantità. Un grande compartimento necessita di centinaia di chilogrammi, dosati uniformemente nell'arco di diverse ore.
Evitare di usare le ceneri volanti di processo come pre-rivestimento. Sono gratuite, ed è per questo che sono tentanti, ma le ceneri volanti del flusso contro cui si cerca protezione sono di solito il materiale appiccicoso stesso, e riciclarle su un tubo pulito vanifica lo scopo.
Come pre-rivestire i tubi filtranti ceramici, passo dopo passo
- Completare prima il lavoro meccanico. Completare l'installazione e il rilevamento delle perdite con polvere fluorescente prima di introdurre qualsiasi polvere. Un pre-rivestimento su un recipiente che perde nasconde la perdita e spreca la dose.
- Portare il recipiente al di sopra del punto di rugiada acido. Pre-rivestire su un recipiente caldo. La polvere deposta su una parete fredda al di sotto del punto di rugiada assorbirà umidità e formerà grumi.
- Avviare il ventilatore e impostare la velocità di filtrazione a 2–5 cm/s. Ovvero ≈1,2–3,0 m³/min per m² di area filtrante — la stessa fascia in cui il recipiente opererà in esercizio.
- Alimentare polvere di calce o polvere di calcare a monte del recipiente. Iniettare nel condotto o all'ingresso del recipiente in modo che la polvere sia completamente dispersa nel gas prima di raggiungere i tubi.
- Mantenere la dose fino a quando la pressione differenziale aumenta di un incremento stabile. Osserva la tendenza piuttosto che l'orologio; recipienti diversi richiedono quantità diverse per raggiungere lo stesso strato.
- Mantieni il sistema di pulizia a getto pulsante spento, o con un intervallo molto lungo. La pulizia durante il pre-rivestimento rimuove lo strato dal tubo che hai appena rivestito.
- Verifica che lo strato sia uniforme. Apri una porta di ispezione dove possibile e osserva i tubi più vicini all'ingresso così come quelli più lontani.
- Una volta che la pressione differenziale è stabile, passa al servizio normale. Introduci gradualmente il flusso di processo e lascia che il pre-rivestimento passi alla torta di polvere operativa.
- Ri-applica dopo qualsiasi arresto prolungato. Un pre-rivestimento non sopravvive a un fermo in un recipiente umido. Tratta ogni riavvio come un nuovo avvio.
Non lasciare che la pressione differenziale vada fuori controllo durante il pre-rivestimento. Se sale più velocemente del previsto, interrompi il dosaggio e verifica la presenza di umidità nella polvere prima di aggiungerne altra.
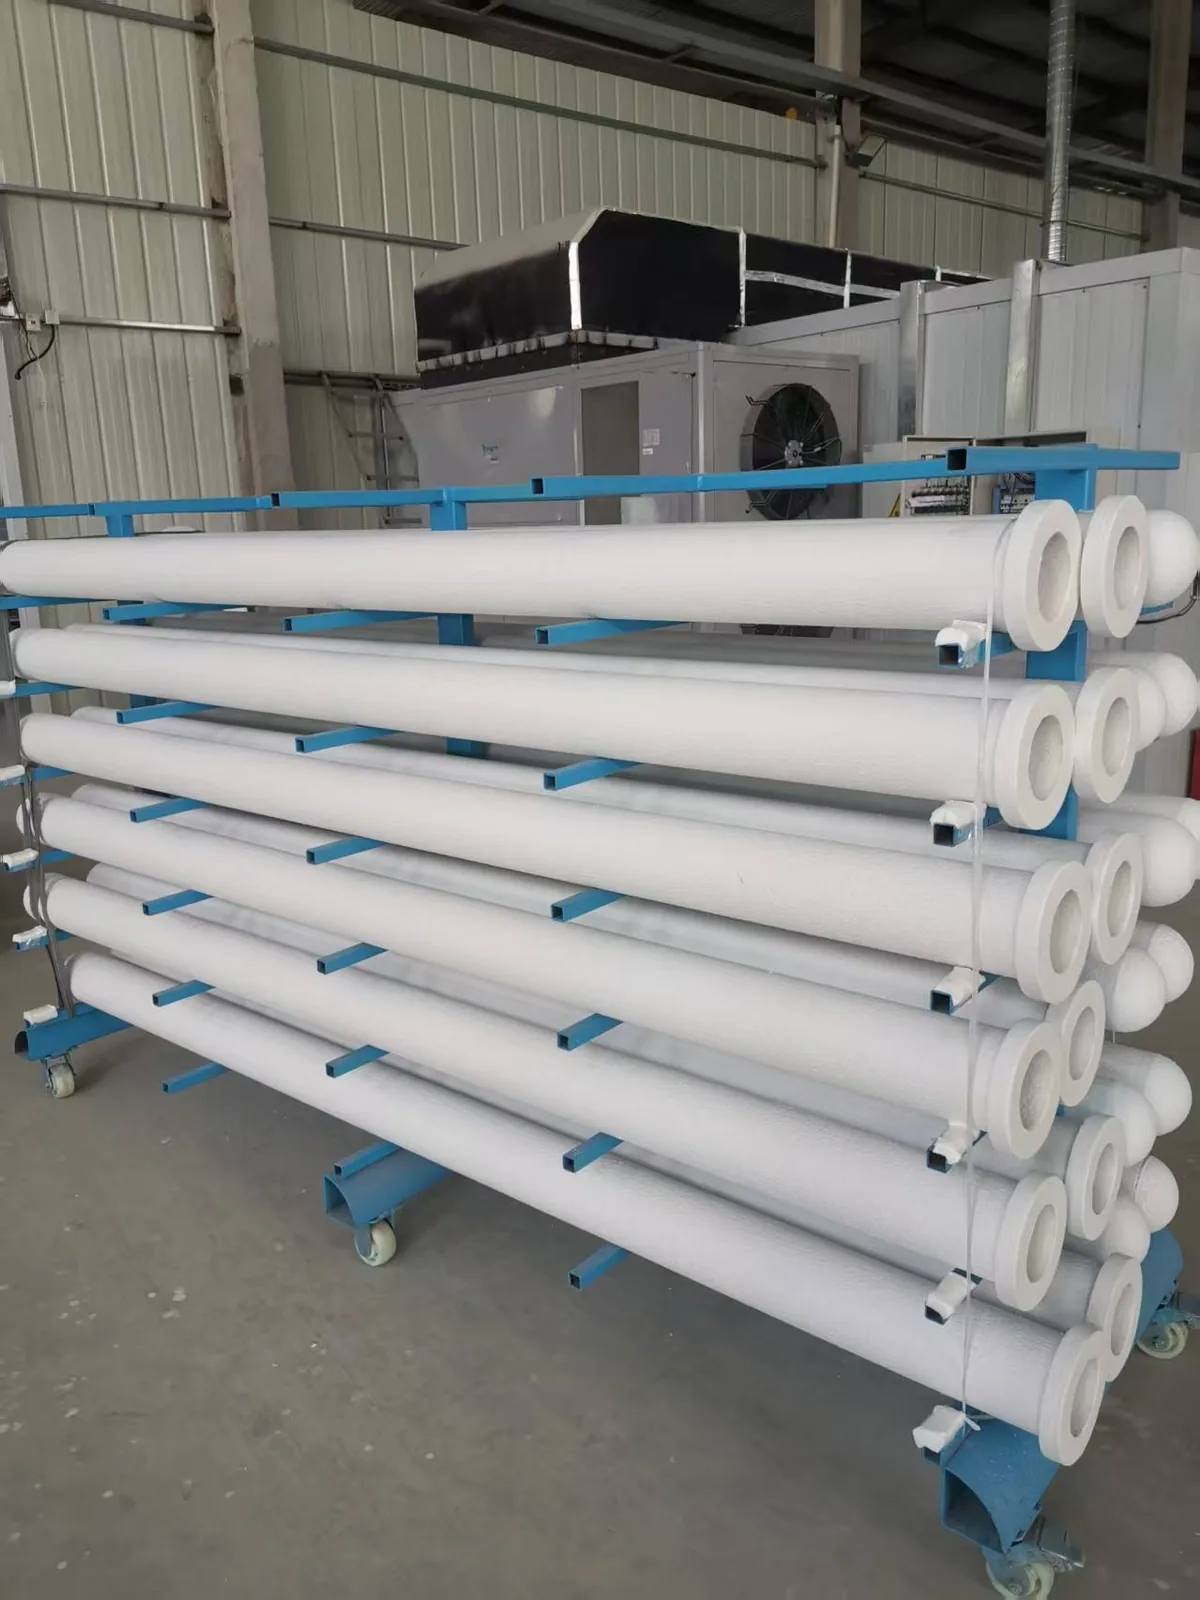
Mantenere la giusta velocità frontale
La velocità di filtrazione determina se il pre-rivestimento si deposita uniformemente. A 2–5 cm/s la polvere segue il gas in ogni parte di ogni tubo e costruisce uno strato di spessore costante. Spingi la velocità al di sopra di quella fascia e la polvere si concentra dove la velocità del gas è più alta, così i tubi più vicini all'ingresso ricevono uno strato spesso mentre l'estremità lontana del compartimento rimane quasi nuda.
Anche troppo bassa è un problema. Al di sotto della fascia, il gas non trasporta la polvere per tutta la lunghezza del compartimento, e lo strato si costruisce in modo non uniforme dal basso verso l'alto. La finestra che funziona per il pre-rivestimento è la stessa finestra che funziona per l'esercizio, il che è conveniente: 2–5 cm/s, o ≈1,2–3,0 m³/min per m² di area di filtrazione.
Distinguere un buon pre-rivestimento da uno cattivo
Tre firme di guasto coprono quasi ogni caso, e tutte e tre sono leggibili dalla sola tendenza della pressione.
- Troppo sottile. La pressione differenziale si muove appena durante il dosaggio. Il tubo è senza protezione e la prima polvere appiccicosa raggiungerà la ceramica. Continua il dosaggio finché l'aumento di pressione non è inequivocabile.
- Troppo spesso. La pressione sale ripidamente fin dall'inizio e il recipiente si avvicina alla parte superiore della sua fascia operativa prima ancora che sia arrivata la polvere di processo. Riduci la velocità di dosaggio e lascia che la pulizia rimuova parte dello strato.
- Non uniforme. La pressione sale lentamente e non si stabilizza mai. Controlla il punto di iniezione per una scarsa dispersione e verifica che la velocità di filtrazione sia all'interno della fascia 2–5 cm/s.
Per riferimento, un tubo pulito parte da 300 Pa a 1 m/min di velocità frontale (pulito), e la resistenza del sistema in funzionamento stabile si assesta da qualche parte nella fascia 900–1.500 Pa. Un pre-rivestimento dovrebbe portarti parte del percorso dalla prima cifra verso la seconda, non oltre. I nostri pubblicati dati prestazionali forniscono il quadro completo sia per le qualità catalitiche che non catalitiche.
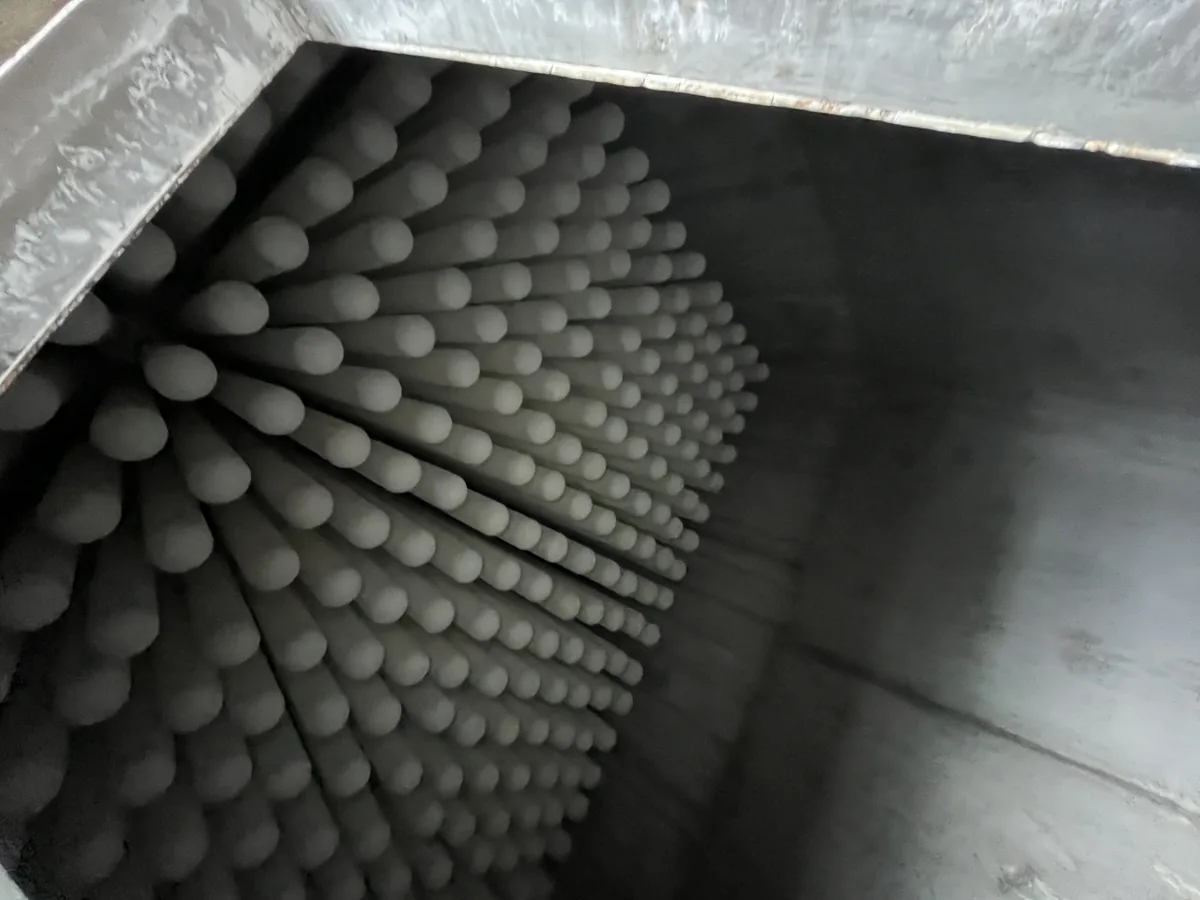
Dopo il pre-rivestimento: impostazioni di pulizia e passaggio al servizio
Una volta iniziato il normale esercizio, la pulizia torna alle sue impostazioni standard: 0,4–0,7 MPa, 0,1–0,15 s, attivata dalla pressione differenziale. Poiché il tubo è rigido, l'impulso stacca il cake come un foglio senza flettere l'elemento, quindi non si generano polveri secondarie né picchi di pressione dopo ogni ciclo. Il pre-coat si comporta esattamente come un cake operativo e, dopo i primi cicli di pulizia, lo è diventato a tutti gli effetti.
Per la prima campagna dopo una sostituzione dei tubi, impostate il trigger di pulizia in modo conservativo e lasciate che il cake si accumuli leggermente più spesso di quanto farete in seguito. Un cake leggermente più spesso protegge il tubo e potrete stringere il setpoint una volta che avrete una settimana di dati di pressione da esaminare. Lo stesso approccio vale per tubi filtranti in fibra ceramica non catalitica l'esercizio con polveri appiccicose senza requisito DeNOx.
Domande frequenti
Quanta polvere di pre-coat serve a un compartimento?
Dipende dall'area di filtrazione, non dal volume del recipiente, quindi partite dall'area: dosate finché la pressione differenziale non mostra un aumento chiaro e stabile, e registrate quella quantità per il prossimo avvio. Al primo pre-coat, pesate la polvere e registrate la curva di pressione in modo che il secondo sia ripetibile invece che stimato.
Il pre-coating può sostituire un corretto riscaldamento all'avvio?
No, e questo è un malinteso comune. Un pre-coat protegge il tubo dalle polveri appiccicose; non protegge il recipiente dalla condensa. Portate prima il recipiente sopra il punto di rugiada acido, poi applicate il pre-coat. La polvere deposta su una parete fredda e umida formerà croste, e la polvere incrostata è peggio di nessuna polvere.
Il pre-coat va applicato con il sistema di pulizia in funzione?
No. Fermate il sistema pulse-jet, o impostato su un intervallo molto lungo, finché lo strato non è stabilito. La pulizia durante il dosaggio rimuove la polvere appena applicata e lascia il tubo parzialmente protetto, che è il peggiore dei due esiti perché sembra che abbia funzionato.
Con quale frequenza va ripetuto il pre-coating?
A ogni avvio a freddo, e sempre dopo un arresto abbastanza lungo da far raffreddare il recipiente sotto il punto di rugiada. In un impianto che funziona in continuo, il cake operativo si mantiene efficacemente da solo e il pre-coating è una procedura di avvio più che di routine.
Un pre-coat riduce la vita del filtro se lasciato in sede?
No. Un pre-coat di calce o calcare è chimicamente compatibile con la ceramica e viene rimosso dalla normale pulizia pulse-jet. Ciò che riduce la vita è il materiale che il pre-coat serve a prevenire: catrame, nebbia d'olio e acido condensato che penetrano nella struttura porosa, che nessun ciclo di pulizia rimuoverà.
Non siete sicuri che il vostro flusso necessiti di un pre-coat, o quale polvere sia adatta? Inviateci l'analisi del combustibile, il profilo di temperatura del gas e la sequenza di avvio, e i nostri ingegneri specificheranno il materiale di pre-coat, la dose e la velocità di filtrazione. Chiedete a un ingegnere del pre-coating.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文