
किसी अभियान से पहले फ़िल्टर ट्यूबों को पूर्व-लेपित करना सबसे सस्ता बीमा है जो कोई संयंत्र कभी खरीदेगा, और यह वह चरण है जिसे अक्सर छोड़ दिया जाता है। इसे छोड़े जाने का कारण यह है कि तुरंत कुछ बुरा नहीं होता: पात्र शुरू होता है, दबाव सामान्य दिखता है, और समस्या केवल महीनों बाद एक विभेदक दबाव के रूप में सामने आती है जो वापस नीचे नहीं आएगा। तब तक सिरेमिक दीवार के छिद्र पहले से ही ऐसी चीज़ से भर चुके होते हैं जिसे उन्हें कभी छूना नहीं चाहिए था।.
एक कठोर सिरेमिक फ़िल्टर ट्यूब 80% से अधिक सरंध्रता वाली एक सरंध्र दीवार के माध्यम से छानता है। यही खुली संरचना प्रारंभिक दबाव गिरावट को 1 मी/मिनट फेस वेलोसिटी (साफ़) पर 300 Pa तक कम रखती है, और यही ट्यूब को स्टार्ट-अप के दौरान संवेदनशील भी बनाती है। चिपचिपी फ्लाई ऐश, टार और तेल की धुंध एक साफ़ ट्यूब की सतह पर विनम्रता से नहीं बैठतीं; वे छिद्रों के मुखों में घुस जाती हैं, और एक बार वहाँ पहुँचने के बाद, संपीड़ित हवा का कोई भी स्पंद उन्हें हटा नहीं सकता।.
पूर्व-लेपन वास्तव में क्या करता है
पूर्व-लेप एक जानबूझकर लगाई गई सूखे, मुक्त-प्रवाही पाउडर की परत है जो प्रक्रिया गैस के आने से पहले ट्यूब के बाहर बिछाई जाती है। यह ट्यूब की सतह को एक बलिदानी परत में बदल देती है: प्रक्रिया की धूल पूर्व-लेप पर गिरती है, सफ़ाई के समय पूर्व-लेप हटा दी जाती है, और नीचे का सिरेमिक चिपचिपे अंश को बिल्कुल भी नहीं देखता। निस्पंदन सिद्धांत अपरिवर्तित है — गैस अभी भी दीवार से गुज़रती है और धूल बाहर रहती है — लेकिन पहला संग्रह करने वाली सामग्री अब संरचनात्मक के बजाय प्रतिस्थापन योग्य है।.
एक दूसरा लाभ है जिसे ऑपरेटर तुरंत नोटिस करते हैं। एक पूर्व-लेपित ट्यूब स्थिर विभेदक दबाव तक तेज़ी से पहुँचती है। पहली धूल की केक ऐसी सतह पर बनती है जो पहले से ही धूल की केक की तरह व्यवहार करती है, इसलिए दबाव की प्रवृत्ति एक-दो दिन तक भटकने के बजाय कुछ घंटों में अपने परिचालन बैंड में स्थिर हो जाती है, जबकि केक असमान रूप से स्थापित होती है।.
वास्तव में आप चुन रहे हैं कि ट्यूब किससे सुरक्षित रहेगी। चूने के पाउडर की एक परत जिसे आप अगले शटडाउन पर बदल सकते हैं और टार की एक परत जिसके लिए रासायनिक सफ़ाई या नई ट्यूब की आवश्यकता होगी, के बीच चुनाव दिया जाए, तो निर्णय स्वयं स्पष्ट हो जाता है।.
जब पूर्व-लेपन वैकल्पिक नहीं है
कुछ गैस धाराएँ पहले मिनट से ही नंगी ट्यूब को दंडित करती हैं। नीचे दी गई तालिका उन स्थितियों को सूचीबद्ध करती है जहाँ हम पूर्व-लेपन को सिफ़ारिश के बजाय अनिवार्य चरण मानते हैं।.
| स्थिति | पूर्व-लेप के बिना क्या होता है | सुझाया गया पूर्व-लेप |
|---|---|---|
| स्टार्ट-अप और हीट-अप, कोई भी ईंधन | कंडेनसेट और चिपचिपे महीन कण ठंडी, नंगी दीवार तक पहुँचते हैं | चूने का पाउडर या चूना पत्थर का पाउडर |
| बायोमास बॉयलर | क्षार-समृद्ध, चिपचिपी फ्लाई ऐश सीधे सिरेमिक से बंध जाती है | हाइड्रेटेड चूना या चूना पत्थर का पाउडर |
| RDF और रिफ्यूज़-व्युत्पन्न ईंधन | प्लास्टिक-व्युत्पन्न टार और तेल छिद्रों में संघनित होते हैं | चूने का पाउडर, उदारता से लगाया गया |
| टार या तेल की धुंध ले जाने वाली गैस धाराएँ | टार छिद्र संरचना में प्रवेश करता है और कठोर हो जाता है | चूने का पाउडर, 24 घंटे बाद दोहराया गया |
| लंबे शटडाउन के बाद एक नम पात्र में पुनः आरंभ | अवशिष्ट नमी पहले डस्ट केक को चिपचिपा बनाती है | पुनः आरंभ से पहले चूना पाउडर |
सामान्य सूत्र चिपचिपाहट है। यदि आपकी धारा का धूल या वाष्प चरण ट्यूब की दीवार के तापमान पर चिपचिपा है — और हीट-अप के दौरान यह हमेशा होता है, क्योंकि दीवार ठंडी शुरू होती है — तो उस धारा के आने से पहले ट्यूब को सुरक्षा की आवश्यकता होती है। ईंधन प्रकार के अनुसार पूर्ण अनुप्रयोग विवरण हमारे पर हैं अनुप्रयोग पृष्ठ।.
प्री-कोट सामग्री का चयन
चूना पाउडर और चूना पत्थर पाउडर डिफ़ॉल्ट प्री-कोट सामग्री हैं, और अच्छे कारण से: वे सूखे, सस्ते, क्षारीय हैं, और एक बड़े पात्र की आवश्यकता वाली मात्रा में उपलब्ध हैं। जहाँ गैस धारा अम्लीय है, प्री-कोट उपयोगी दोहरा कार्य करता है, क्योंकि क्षारीय परत संचालन के पहले मिनट से अम्लीय घटकों को उदासीन करना भी शुरू कर देती है।.
- सूखा और मुक्त-प्रवाही।. नम पाउडर कोटिंग के बजाय केक बन जाता है, और यह अपनी नमी उस पात्र में ले आता है जो ओस बिंदु से ऊपर रहने की कोशिश कर रहा है।.
- एक सतत परत बनाने के लिए पर्याप्त महीन, छिद्रों में प्रवेश न करने के लिए पर्याप्त मोटा।. लक्ष्य सतह पर एक परत है, छिद्रों का आंशिक अवरोध नहीं।.
- प्रक्रिया के साथ रासायनिक रूप से संगत।. अम्लीय धारा पर, क्षारीय पाउडर मदद करता है। जहाँ क्षारीयता डाउनस्ट्रीम में समस्या है, वहाँ इसके बजाय एक अक्रिय खनिज पाउडर का उपयोग करें।.
- मात्रा में उपलब्ध।. एक बड़े कंपार्टमेंट को सैकड़ों किलोग्राम की आवश्यकता होती है, जो कई घंटों में समान रूप से डोज़ किया जाता है।.
प्री-कोट के रूप में प्रक्रिया फ्लाई ऐश का उपयोग करने से बचें। यह मुफ़्त है, यही कारण है कि यह आकर्षक लगता है, लेकिन जिस धारा से आप बचाव करने की कोशिश कर रहे हैं उससे निकली फ्लाई ऐश आमतौर पर चिपचिपी सामग्री ही होती है, और इसे साफ ट्यूब पर पुनर्चक्रित करना उद्देश्य को विफल कर देता है।.
सिरेमिक फ़िल्टर ट्यूबों को प्री-कोट कैसे करें, चरण दर चरण
- पहले यांत्रिक कार्य पूरा करें।. कोई भी पाउडर डालने से पहले स्थापना और फ्लोरोसेंट पाउडर लीक डिटेक्शन पूरा करें। रिसते पात्र पर प्री-कोट लीक को छिपा देता है और डोज़ बर्बाद करता है।.
- पात्र को अम्ल ओस बिंदु से ऊपर लाएँ।. गर्म पात्र पर प्री-कोट करें। ओस बिंदु से नीचे ठंडी दीवार पर डाला गया पाउडर नमी सोख लेगा और केक बन जाएगा।.
- पंखा चालू करें और निस्पंदन वेग 2–5 cm/s पर सेट करें।. यह ≈1.2–3.0 m³/min प्रति m² निस्पंदन क्षेत्र है — वही सीमा जिसमें पात्र ड्यूटी पर चलेगा।.
- पात्र के अपस्ट्रीम में चूना पाउडर या चूना पत्थर पाउडर डालें।. डक्ट में या पात्र के इनलेट पर इंजेक्ट करें ताकि पाउडर ट्यूबों तक पहुँचने से पहले गैस में पूरी तरह फैल जाए।.
- डोज़ तब तक जारी रखें जब तक विभेदक दबाव एक स्थिर वृद्धि से न बढ़ जाए।. घड़ी की बजाय रुझान पर नज़र रखें; अलग-अलग वाहिकाओं को एक ही परत तक पहुँचने के लिए अलग-अलग मात्रा की आवश्यकता होती है।.
- पल्स-जेट सफाई प्रणाली को बंद रखें, या बहुत लंबे अंतराल पर चालू रखें।. प्री-कोटिंग के दौरान सफाई उस ट्यूब से परत को हटा देती है जिसे आपने अभी-अभी लेपित किया है।.
- पुष्टि करें कि परत समान है।. जहाँ संभव हो एक निरीक्षण पोर्ट खोलें और इनलेट के सबसे नज़दीक की ट्यूबों के साथ-साथ सबसे दूर की ट्यूबों को भी देखें।.
- एक बार जब विभेदक दबाव स्थिर हो जाए, तो सामान्य ड्यूटी पर स्विच करें।. प्रक्रिया धारा को धीरे-धीरे अंदर लाएँ और प्री-कोट को ऑपरेटिंग डस्ट केक को सौंपने दें।.
- किसी भी लंबे शटडाउन के बाद दोबारा लगाएँ।. नम वाहिका में प्री-कोट आउटेज को नहीं झेलता। हर रीस्टार्ट को नई शुरुआत मानें।.
प्री-कोटिंग के दौरान विभेदक दबाव को भागने न दें। यदि यह अपेक्षा से तेज़ी से बढ़े, तो डोज़िंग बंद करें और और मिलाने से पहले पाउडर में नमी की जाँच करें।.
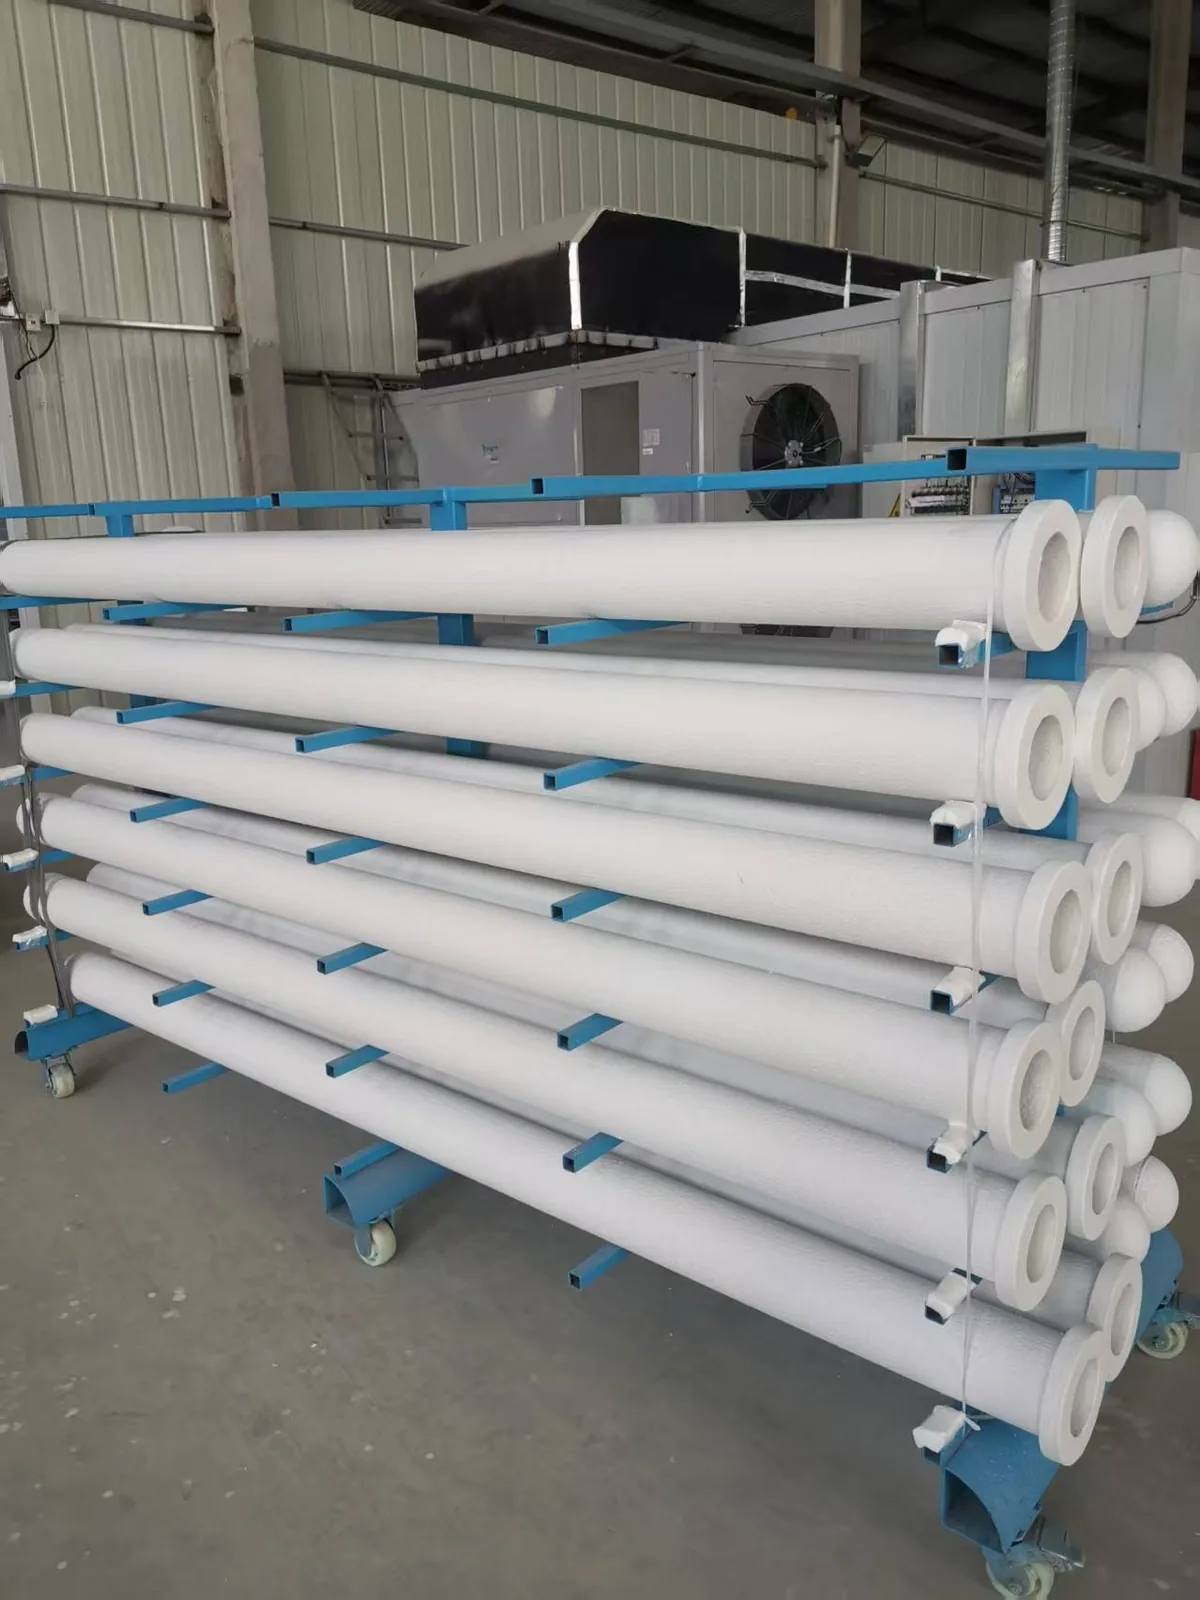
सही फेस वेलोसिटी बनाए रखना
निस्पंदन वेग तय करता है कि प्री-कोट समान रूप से बैठता है या नहीं। 2–5 cm/s पर पाउडर गैस का अनुसरण करते हुए हर ट्यूब के हर हिस्से तक पहुँचता है और एक समान मोटाई की परत बनाता है। वेग को उस बैंड से ऊपर बढ़ाएँ और पाउडर वहीं केंद्रित हो जाता है जहाँ गैस का वेग सबसे अधिक होता है, इसलिए इनलेट के सबसे नज़दीक की ट्यूबों पर मोटी परत बन जाती है जबकि कंपार्टमेंट का दूर वाला सिरा लगभग खाली रह जाता है।.
बहुत कम भी एक समस्या है। बैंड से नीचे, गैस पाउडर को कंपार्टमेंट की पूरी लंबाई तक नहीं ले जाती, और परत नीचे से ऊपर तक असमान रूप से बनती है। प्री-कोटिंग के लिए जो विंडो काम करती है वही विंडो ऑपरेशन के लिए भी काम करती है, जो सुविधाजनक है: 2–5 cm/s, या ≈1.2–3.0 m³/min प्रति m² निस्पंदन क्षेत्र।.
अच्छे प्री-कोट और खराब प्री-कोट में अंतर बताना
तीन विफलता हस्ताक्षर लगभग हर मामले को कवर करते हैं, और तीनों केवल दबाव रुझान से पढ़े जा सकते हैं।.
- बहुत पतला।. डोज़िंग के दौरान विभेदक दबाव मुश्किल से हिलता है। ट्यूब असुरक्षित है और पहली चिपचिपी धूल सिरेमिक तक पहुँच जाएगी। तब तक डोज़िंग जारी रखें जब तक दबाव वृद्धि स्पष्ट न हो जाए।.
- बहुत मोटा।. दबाव शुरू से ही तेज़ी से बढ़ता है और प्रक्रिया धूल के आने से पहले ही वाहिका अपने ऑपरेटिंग बैंड के शीर्ष के पास पहुँच जाती है। डोज़ दर कम करें और सफाई को परत का कुछ हिस्सा हटाने दें।.
- असमान।. दबाव धीरे-धीरे बढ़ता है और कभी स्थिर नहीं होता। खराब फैलाव के लिए इंजेक्शन बिंदु की जाँच करें और सत्यापित करें कि निस्पंदन वेग 2–5 cm/s बैंड के अंदर है।.
संदर्भ के लिए, एक साफ ट्यूब 1 m/min फेस वेलोसिटी (साफ) पर 300 Pa से शुरू होती है, और स्थिर संचालन में सिस्टम प्रतिरोध 900–1,500 Pa बैंड में कहीं स्थिर होता है। एक प्री-कोट को आपको पहले आंकड़े से दूसरे की ओर कुछ दूर ले जाना चाहिए, उससे आगे नहीं। हमारे प्रकाशित प्रदर्शन आंकड़े दोनों उत्प्रेरक और गैर-उत्प्रेरक ग्रेड के लिए पूरी तस्वीर देते हैं।.
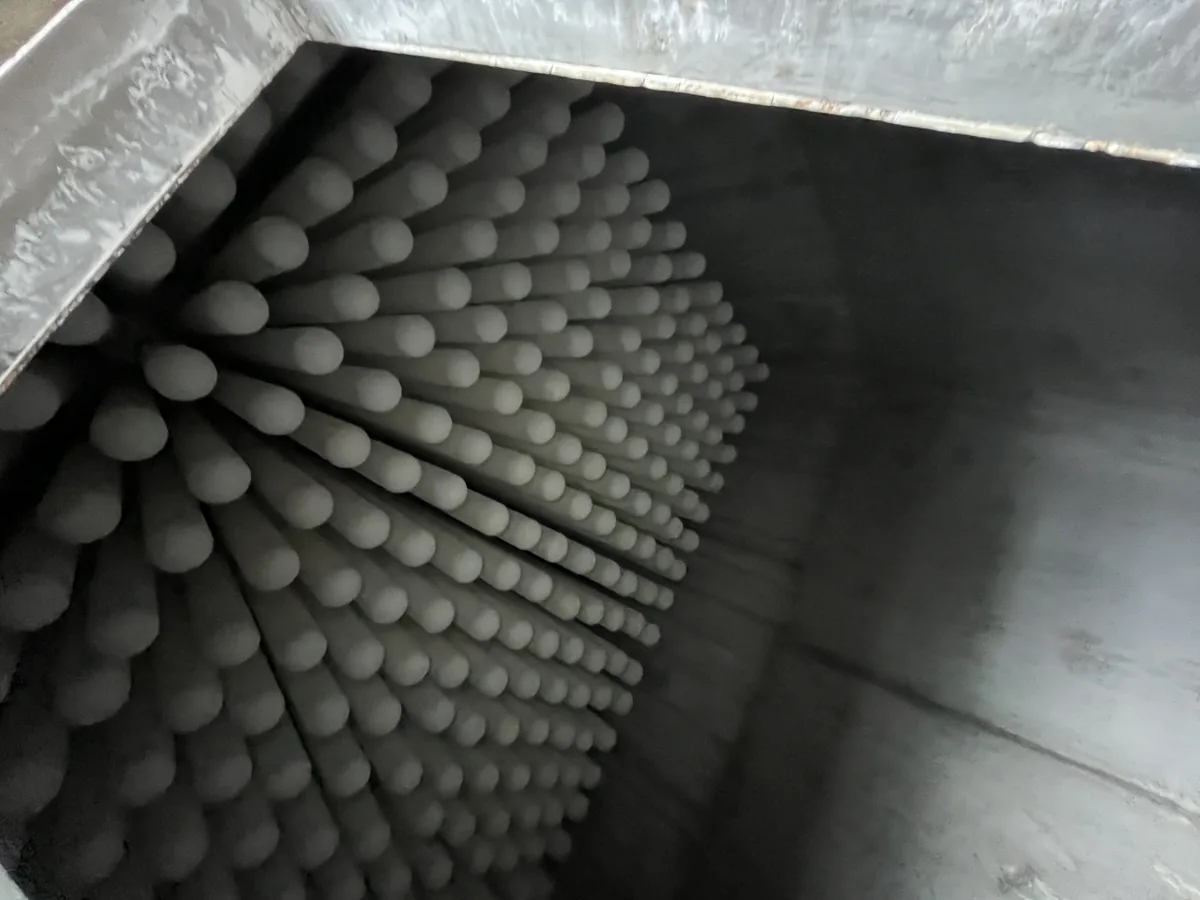
प्री-कोट के बाद: सफाई सेटिंग्स और ड्यूटी को हैंडओवर
एक बार सामान्य ड्यूटी शुरू होने पर, सफाई अपनी मानक सेटिंग्स पर वापस आ जाती है: 0.4–0.7 MPa, 0.1–0.15 s, जो विभेदक दबाव द्वारा ट्रिगर होती है। चूंकि ट्यूब कठोर है, पल्स केक को एक शीट के रूप में छोड़ देती है बिना एलिमेंट को मोड़े, इसलिए न तो कोई द्वितीयक धूल होती है और न ही प्रत्येक चक्र के बाद कोई दबाव स्पाइक। प्री-कोट बिल्कुल एक परिचालन धूल केक की तरह व्यवहार करता है, और पहले कुछ सफाई चक्रों के बाद यह प्रभावी रूप से वह बन जाता है।.
री-ट्यूब के बाद पहले कैंपेन के लिए, सफाई ट्रिगर को रूढ़िवादी रूप से सेट करें और केक को उससे थोड़ा मोटा चलने दें जितना आप अंततः करेंगे। थोड़ा मोटा केक ट्यूब की रक्षा करता है, और एक बार जब आपके पास देखने के लिए एक सप्ताह का दबाव डेटा हो, तो आप सेटपॉइंट को कस सकते हैं। यही दृष्टिकोण इस पर भी लागू होता है गैर-उत्प्रेरक सिरेमिक फाइबर फ़िल्टर ट्यूब DeNOx आवश्यकता के बिना चिपचिपी ड्यूटी चलाना।.
अक्सर पूछे जाने वाले प्रश्न
एक कंपार्टमेंट को कितना प्री-कोट पाउडर चाहिए?
यह वेसल वॉल्यूम के बजाय निस्पंदन क्षेत्र पर निर्भर करता है, इसलिए क्षेत्र से काम करें: तब तक डोज़ दें जब तक विभेदक दबाव एक स्पष्ट, स्थिर वृद्धि न दिखाए, और उस मात्रा को अगली स्टार्ट-अप के लिए रिकॉर्ड करें। पहले प्री-कोट पर, पाउडर को तौलकर डालें और दबाव वक्र को लॉग करें ताकि दूसरा अनुमान के बजाय दोहराने योग्य हो।.
क्या प्री-कोटिंग उचित स्टार्ट-अप हीटिंग को बदल सकती है?
नहीं, और यह एक आम गलतफहमी है। एक प्री-कोट ट्यूब को चिपचिपी धूल से बचाता है; यह वेसल को संघनन से नहीं बचाता। पहले वेसल को एसिड ड्यू पॉइंट से ऊपर लाएं, फिर प्री-कोट करें। ठंडी, नम दीवार पर डाला गया पाउडर केक बन जाएगा, और केक बना पाउडर बिना पाउडर से बदतर है।.
क्या प्री-कोट सफाई प्रणाली चलाते हुए लगाया जाना चाहिए?
नहीं। पल्स-जेट प्रणाली को रोकें, या इसे बहुत लंबे अंतराल पर सेट करें, जब तक परत स्थापित न हो जाए। डोज़िंग के दौरान सफाई उस पाउडर को हटा देती है जो आपने अभी लगाया है और ट्यूब को आंशिक रूप से संरक्षित छोड़ देती है, जो दोनों परिणामों में सबसे बुरा है क्योंकि यह ऐसा दिखता है जैसे इसने काम किया।.
प्री-कोटिंग कितनी बार दोहराई जानी चाहिए?
हर ठंडे स्टार्ट-अप पर, और हमेशा उतने लंबे शटडाउन के बाद जितना वेसल को ड्यू पॉइंट से नीचे ठंडा होने के लिए पर्याप्त हो। एक संयंत्र पर जो लगातार चलता है, परिचालन धूल केक प्रभावी रूप से खुद को बनाए रखता है और प्री-कोटिंग एक स्टार्ट-अप प्रक्रिया है न कि नियमित।.
क्या प्री-कोट यथास्थान छोड़े जाने पर फिल्टर जीवन को छोटा करता है?
नहीं। चूना या चूना पत्थर प्री-कोट सिरेमिक के साथ रासायनिक रूप से संगत है और सामान्य पल्स-जेट सफाई द्वारा हटा दिया जाता है। जीवन को छोटा करने वाला वह पदार्थ है जिसे रोकने के लिए प्री-कोट वहां है: टार, तेल की धुंध और संघनित एसिड जो छिद्र संरचना में काम करते हैं, जिसे कोई भी सफाई चक्र नहीं हटाएगा।.
निश्चित नहीं हैं कि आपकी स्ट्रीम को प्री-कोट की आवश्यकता है या नहीं, या कौन सा पाउडर इसके लिए उपयुक्त है? हमें अपना ईंधन विश्लेषण, गैस तापमान प्रोफ़ाइल और स्टार्ट-अप अनुक्रम भेजें, और हमारे इंजीनियर प्री-कोट सामग्री, डोज़ दर और निस्पंदन वेग निर्दिष्ट करेंगे।. प्री-कोटिंग के बारे में एक इंजीनियर से पूछें.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文