
Un filtro catalítico de desnitrificación de baja temperatura elimina los NOx en el mismo recipiente que elimina el polvo, y lo hace a la temperatura que ya tiene el gas de combustión. Ese segundo punto es todo el argumento. La SCR convencional obliga a una planta a recalentar el gas antes de poder eliminar los NOx; un filtro cerámico catalítico simplemente funciona donde está, lo que elimina un intercambiador de calor, la factura de un quemador y una gran cantidad de conductos del proyecto.
Sin embargo, nada de esto hace que la desnitrificación de baja temperatura sea más sencilla que la alternativa. Trabajar entre 170 °C y 300 °C conlleva su propio conjunto de límites: el azufre, la humedad, el bisulfato de amonio y la calidad del absorbente se comportan de manera diferente ahí abajo, y cada uno de ellos tiene un número asociado. Este artículo expone cómo funciona el catalizador en esa ventana, qué ofrece y los límites operativos que lo mantienen funcionando durante más de 5 años.
Por qué la SCR convencional te hace pagar por el calor
La mayoría de los catalizadores SCR solo se vuelven propiamente activos por encima de unos 300 °C. Por debajo de eso, la velocidad de reacción se desploma, el deslizamiento de amoníaco aumenta y el catalizador empieza a sufrir por las mismas especies que se supone que debe tolerar. La respuesta estándar es colocar el reactor SCR donde el gas todavía está caliente —lo que condiciona la disposición— o instalarlo al final de la línea y recalentar el gas para llegar a esa temperatura.
El recalentamiento es caro de una manera que es fácil subestimar en la fase de propuesta. Estás pagando combustible o vapor cada hora de cada día para elevar la temperatura de todo el volumen de gas en cien grados o más, y luego vuelves a pagar para recuperar o rechazar ese calor aguas abajo. En una línea de tamaño medio, este es un costo operativo permanente asociado a un requisito de emisiones.
Las configuraciones al final de la línea también añaden un recipiente, un lecho catalítico, sus propios conductos y su propia caída de presión. La planta termina con una etapa de desempolvado y una etapa de desnitrificación separada, cada una con su propia huella, su propia instrumentación y su propia ventana de mantenimiento.
Dónde se sitúa el catalizador dentro de un tubo de filtro cerámico
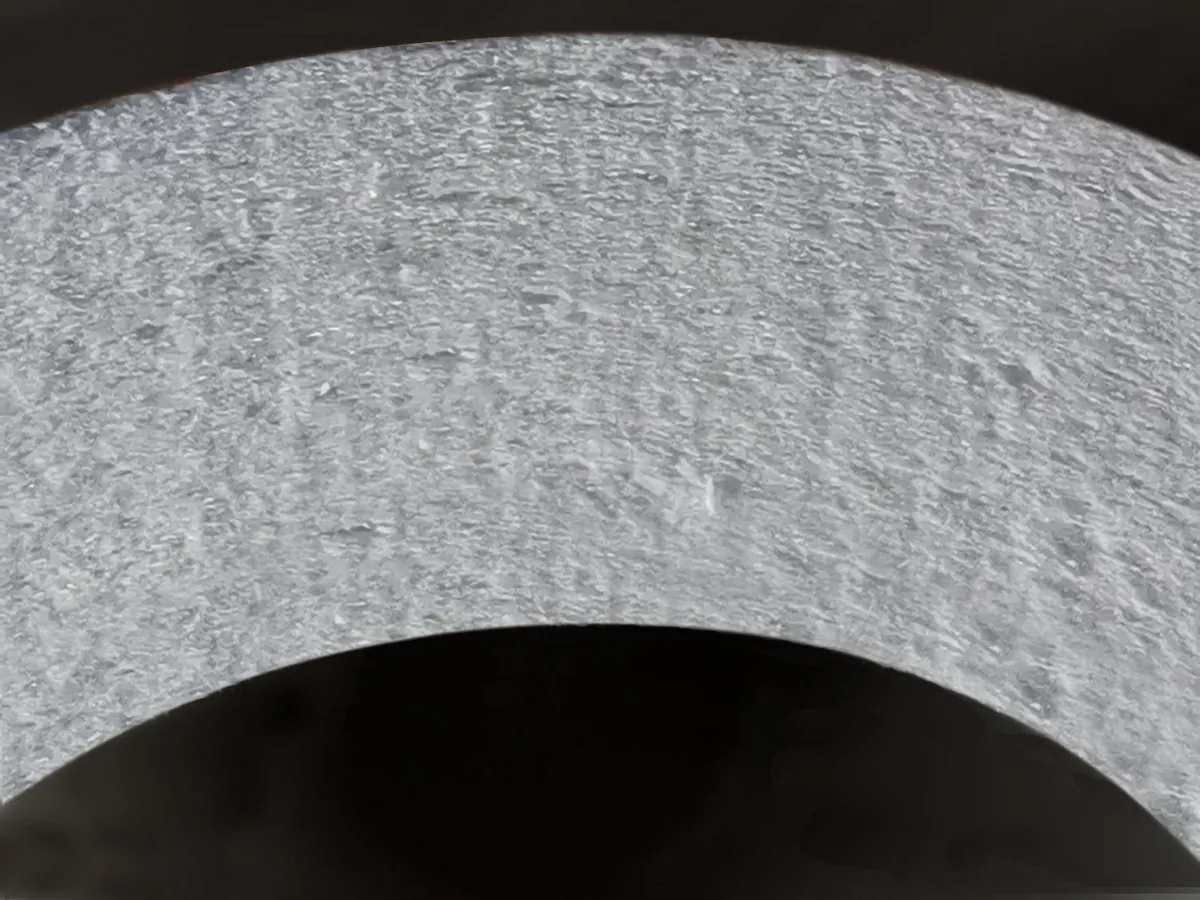
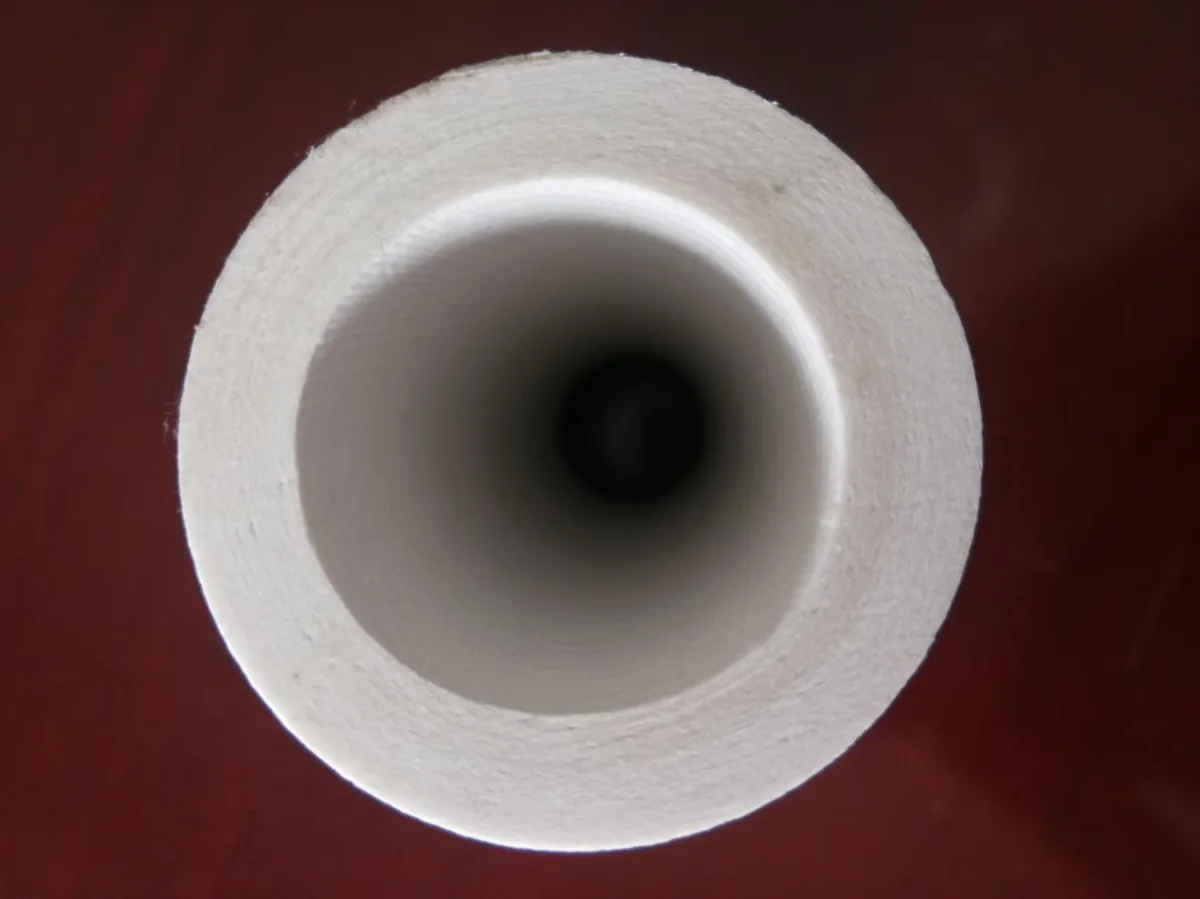
A tubo de filtro de fibra cerámica catalítica integra el catalizador en la pared del propio elemento. El gas fluye de fuera hacia dentro, el polvo se rechaza en la superficie exterior y en la estructura de poros cercana a la superficie, y los NOx se reducen a medida que el gas atraviesa la pared catalíticamente activa. La eliminación de polvo y la desnitrificación ocurren en un solo paso a través de un solo componente.
Esa integración importa por dos razones. Primera, el catalizador está protegido detrás de la torta de polvo en lugar de estar expuesto a una corriente de gas bruta y abrasiva, que es la razón por la que la vida del catalizador en esta configuración no es el costo consumible que es en un reactor convencional. Segunda, la planta tiene un recipiente en lugar de dos: sin reactor separado, sin recalentamiento, sin conductos intermedios y una caída de presión en lugar de dos.
Vale la pena separar dos clasificaciones de temperatura que a menudo se confunden. El cuerpo cerámico en sí está clasificado para 1100 °C continuos y excursiones cortas a 1300 °C durante hasta 30 minutos: es la parte más tolerante a la temperatura del sistema. El catalizador es el componente sensible a la temperatura, y su ventana de reacción es lo que determina dónde puede situarse el recipiente en el proceso.
La ventana de 170–300 °C, y por qué 220–260 °C es el punto óptimo
El catalizador tiene una ventana de reacción de 170–300 °C. El mejor equilibrio entre actividad, estabilidad y resistencia a los depósitos se sitúa entre 220 °C y 260 °C, y esa es la banda hacia la que diseñamos siempre que el proceso lo permita.
| Temperatura del gas de combustión | Eficiencia de desnitrificación | Nota operativa |
|---|---|---|
| 170 °C | Extremo inferior de la ventana de reacción | Solo excursiones cortas; mantener el SO₂ y la humedad estrictamente controlados |
| 200 °C | 90% | Punto de operación estable aceptable |
| 220–260 °C | Banda óptima | Rango objetivo para el diseño |
| 280 °C | 98% y superior | Vigilar el SO₂ frente al límite de baja temperatura |
| 300 °C | Extremo superior de la ventana de reacción | El riesgo de depósito disminuye a medida que aumenta la temperatura |
Lea esa tabla como un envelope de diseño y no como una curva de rendimiento que se pueda ajustar. La eficiencia a 200 °C es 90%; a 280 °C es 98% o mejor. Ambas son cifras viables, y la elección entre ellas se hace en función de dónde está realmente el gas y de cuánto azufre y humedad arrastra la corriente, no de perseguir el último porcentaje.
Por debajo de 170 °C la velocidad de reacción cae y el deslizamiento de amoníaco aumenta bruscamente, lo cual es un problema en sí mismo porque el amoníaco sin reaccionar es lo que alimenta la formación de bisulfato de amonio más aguas abajo. Por encima de 300 °C ya no está en territorio de baja temperatura, y las restricciones de azufre y depósitos descritas a continuación se relajan considerablemente.
Lo que realmente ahorra el “sin recalentamiento”
El ahorro no es abstracto. Eliminar la etapa de recalentamiento suprime lo siguiente, y cada línea es una línea tanto en el presupuesto de capital como en el de operación:
- Combustible o vapor. Ninguna entrada continua de energía para elevar todo el volumen de gas en 100 °C o más antes del catalizador.
- Un recipiente y sus cimentaciones. Una carcasa de filtro en lugar de un filtro más un reactor SCR independiente.
- Conductos, juntas de expansión y aislamiento. Desaparecen los tramos entre el recalentador, el reactor y la chimenea.
- Potencia de ventilador. Una resistencia de sistema de 900–1.500 Pa en lugar de dos caídas de presión en serie.
- Horas de parada. Un recipiente que inspeccionar en lugar de dos, y un inventario de repuestos en lugar de dos.
También hay un ahorro más sutil. Como el catalizador está dentro del elemento filtrante, la etapa de desempolvado lo protege. En una disposición convencional de cola, el catalizador está aguas abajo del dispositivo de control de partículas y queda expuesto a todo lo que ese dispositivo deje pasar, incluida la fracción fina rica en álcalis que envenena más rápido las superficies del catalizador.
El límite de azufre: SO₂ por debajo de 280 °C
La DeNOx de baja temperatura no es gratis. La misma química que permite que el catalizador funcione a 200 °C también lo hace sensible al azufre, y esa sensibilidad tiene un número duro asociado.
Cuando el filtro opera por debajo de 280 °C, el SO₂ en los gases de combustión debe mantenerse por debajo de 35 mg/m³. Por debajo de 230 °C tiene que ser aún más bajo. Esos son los límites que especificamos, y no son un margen conservador — son el punto en que la formación de bisulfato de amonio empieza a superar la capacidad de la planta para eliminarlo.
La humedad es la otra mitad del mismo problema. El gas debe mantenerse por encima de su punto de rocío, y no se debe permitir que el contenido de humedad sea alto. La condensación sobre un elemento catalítico hace dos cosas a la vez: impulsa las especies ácidas y de azufre hacia la estructura de poros, y convierte la torta de polvo en una pasta que no se desprende durante la limpieza.
Mantenga el SO₂ por debajo de 35 mg/m³ cuando opere por debajo de 280 °C, aún más bajo por debajo de 230 °C, mantenga el gas por encima de su punto de rocío y no deje que el contenido de humedad sea alto. Esas cuatro condiciones son las que hacen sostenible la operación entre 170 y 300 °C.
Bisulfato de amonio: el depósito con el que hay que diseñar
El bisulfato de amonio —ABS— es un material particulado de tipo gel que se forma a baja temperatura a partir de amoníaco, trióxido de azufre y vapor de agua. Es la razón más importante por la que el DeNOx a baja temperatura tiene reglas operativas asociadas, porque ataca el elemento por ambos lados a la vez: bloquea los poros del tubo filtrante y recubre el catalizador, de modo que la reacción de NOx pierde superficie activa.
- Aumento de la presión diferencial que está desproporcionado con respecto a la carga de polvo — los poros se están bloqueando desde el interior.
- Caída de la eficiencia de DeNOx mientras aumenta el consumo de amoníaco — el catalizador está siendo enmascarado en lugar de envenenado, lo cual es una buena noticia, porque el enmascaramiento es reversible.
- Una torta de polvo que se ha endurecido y ya no se desprende limpiamente en la limpieza por chorro de aire pulsante.
- Deslizamiento de amoníaco en la chimenea que no estaba presente en el arranque.
El control del ABS es térmico, y debe programarse en lugar de ser reactivo. La temperatura de la carcasa debe elevarse por encima de 350°C y mantenerse allí durante más de 12 horas de forma regular, lo que descompone el bisulfato de amonio que se ha acumulado y restaura tanto la estructura de poros como la superficie del catalizador. Las plantas que tratan esto como opcional descubren el costo en presión diferencial y en actividad del catalizador.
| Lo que se observa | Causa probable | Acción |
|---|---|---|
| La presión diferencial aumenta más rápido de lo que explica la carga de polvo | Compactación inducida por ABS o humedad dentro de la estructura de poros | Programar regeneración térmica por encima de 350°C durante más de 12 horas |
| La eficiencia de DeNOx cae mientras aumenta el deslizamiento de amoníaco | Superficie del catalizador enmascarada por ABS | Regeneración térmica; volver a verificar SO₂ y humedad contra sus límites |
| La superficie del filtro se endurece y la torta no se desprende | Compactación por humedad y absorbente alcalino | Verificar el contenido de humedad del absorbente y la humedad del gas; revisar la duración de la operación continua a baja temperatura |
| Presión estable pero consumo de amoníaco en aumento constante | Actividad del catalizador en declive | Confirmar que la carcasa opera dentro de la banda de 220–260°C |
| Tanto la presión como la eficiencia caen después de un arranque húmedo | Condensación en un elemento frío | Verifique nuevamente el margen de punto de rocío y el procedimiento de calentamiento |
Planifique la regeneración en el calendario de paradas. Se necesita una fuente de calor capaz de mantener la carcasa por encima de 350 °C y suficiente tiempo para el mantenimiento, por lo que pertenece al plan de parada anual en lugar de improvisarse cuando la tendencia de presión cambie.
Humedad, calidad absorbente y el riesgo de apelmazamiento superficial
Dos números deciden si la superficie del tubo permanece friable o se convierte en una capa dura: el contenido de humedad del hidróxido de calcio utilizado para la desacidificación en seco, y el contenido de humedad del propio gas de combustión.
Si el contenido de humedad del Ca(OH)₂ es superior a 0,8%, o el contenido de humedad del gas de combustión es superior a 20%, y la planta luego funciona durante más de 12 horas continuas por debajo de 270 °C, la superficie del tubo filtrante se apelmazará y endurecerá y la resistencia aumentará. Esas tres condiciones son acumulativas: cualquiera de ellas por sí sola es superable, y las tres juntas producen un tubo que debe limpiarse o reemplazarse.
- Almacene la cal hidratada en seco. La humedad de entrega y almacenamiento es la causa más común del problema, y es totalmente prevenible.
- Mantenga el recipiente por encima de su punto de rocío en todo momento, incluso durante el arranque y la espera.
- Limite el funcionamiento continuo por debajo de 270 °C donde el proceso lo permita, y registre la tendencia de cuánto dura cada período de funcionamiento a baja temperatura.
- Registre la tendencia de la presión diferencial frente a la temperatura y la humedad juntas, no de forma aislada. La combinación es lo que causa el apelmazamiento; la presión por sí sola solo le indica que ya ha ocurrido.
Nuestra publicación datos de rendimiento muestra las curvas de presión y eficiencia para elementos operados dentro de estos límites. Los datos de plantas que se han desviado fuera de ellos se ven muy diferentes, y la diferencia es visible en la tendencia mucho antes de que aparezca en la lectura de la chimenea.
Por qué se utilizan juntos el bicarbonato de sodio y la cal hidratada por debajo de 300 °C
La desacidificación en seco se comporta de manera diferente por debajo de 300 °C que en un conducto caliente, y el enfoque estándar de un solo sorbente suele ser el incorrecto aquí. El bicarbonato de sodio reacciona más rápido en fase gaseosa y mantiene su reactividad a menor temperatura; la cal hidratada es más barata por tonelada y resiste mejor el mayor tiempo de residencia que proporciona la torta de filtración.
Usados juntos, cubren las debilidades del otro. El bicarbonato maneja la reacción rápida durante el corto tiempo de residencia en el conducto; la cal hidratada continúa reaccionando en la torta de filtración, donde el gas está en contacto con el sorbente durante mucho más tiempo. El resultado práctico es una mayor eficiencia de desacidificación a un costo total de sorbente menor que el que logra cualquiera de los materiales por sí solo a esta temperatura.
- Bicarbonato de sodio — reacción rápida en fase gaseosa, eficaz a baja temperatura, mayor costo unitario.
- Cal hidratada, Ca(OH)₂ — menor costo unitario, más lenta, continúa reaccionando en la torta; debe almacenarse por debajo de 0,8% de humedad.
- Combinados — mejor eliminación de ácidos a baja temperatura con un costo combinado menor, y una torta de filtración que permanece friable.
La combinación también ayuda indirectamente al problema de ABS. Una mejor desacidificación aguas arriba significa que menos SO₃ llega al catalizador, lo que significa menos bisulfato de amonio que eliminar en la siguiente regeneración térmica.
Límites químicos a verificar antes de especificar
Se deben evaluar tres límites químicos antes de especificar cualquier elemento catalítico de baja temperatura. No son preferencias; fuera de ellos, el grado catalítico es el producto equivocado:
- HF por encima de 5 ppm. El flúor ataca la estructura de fibra cerámica en sí misma, independientemente del catalizador.
- Neblina de ácido fosfórico (H₃PO₄). La neblina ácida se condensa en la estructura de poros y no se elimina con la limpieza por chorro pulsante.
- Na₂O y K₂O cuando no se inyecta ningún absorbente alcalino antes del filtro. Sin un absorbente alcalino que los fije, los óxidos alcalinos atacan la fibra a temperatura.
Cuando cualquiera de esos tres aplique, especifique un tubo filtrante de fibra cerámica no catalítico para el servicio de partículas y maneje los NOx por separado, o trate la química aguas arriba primero. Intentar operar un elemento catalítico fuera de estos límites compra una campaña corta y un recambio de tubos.
Envolvente mecánica y operativa
| Parámetro | Valor |
|---|---|
| Elemento estándar | φ150 × φ110 × 3.000 mm, espesor de pared 20 mm |
| Tolerancia dimensional | DE ±2 mm / longitud ±20 mm |
| Porosidad | >80% |
| Resistencia a la temperatura | Continua 1100°C; corto plazo 1300°C hasta 30 min |
| Ventana de reacción del catalizador | 170–300°C, óptimo 220–260°C |
| Velocidad de filtración | 2–5 cm/s (≈1,2–3,0 m³/min por m²) |
| Caída de presión inicial | 300 Pa a 1 m/min de velocidad frontal (limpio) |
| Resistencia del sistema | 900–1.500 Pa |
| Limpieza | 0,4–0,7 MPa, 0,1–0,15 s, activado por presión diferencial |
| Eficiencia de filtración | >99.9% |
| Eliminación de dioxinas | hasta 99,5% (TEQ) |
| Vida útil de diseño | más de 5 años, respaldado por una garantía escrita de 5 años |
Las opciones dimensionales y de materiales completas se enumeran en nuestra página de productos. Tenga en cuenta que la línea de resistencia a la temperatura y la ventana del catalizador describen dos cosas diferentes: el cuerpo cerámico soportará 1100°C de forma continua, mientras que el catalizador determina en qué punto del proceso el recipiente puede ubicarse de manera útil.
Dónde está operando esta configuración
Hemos suministrado filtración cerámica desde 2019 y hemos entregado más de 40 proyectos en incineración de residuos, cemento, biomasa y aplicaciones metalúrgicas. Dos referencias son representativas de los extremos de baja y alta temperatura del rango:
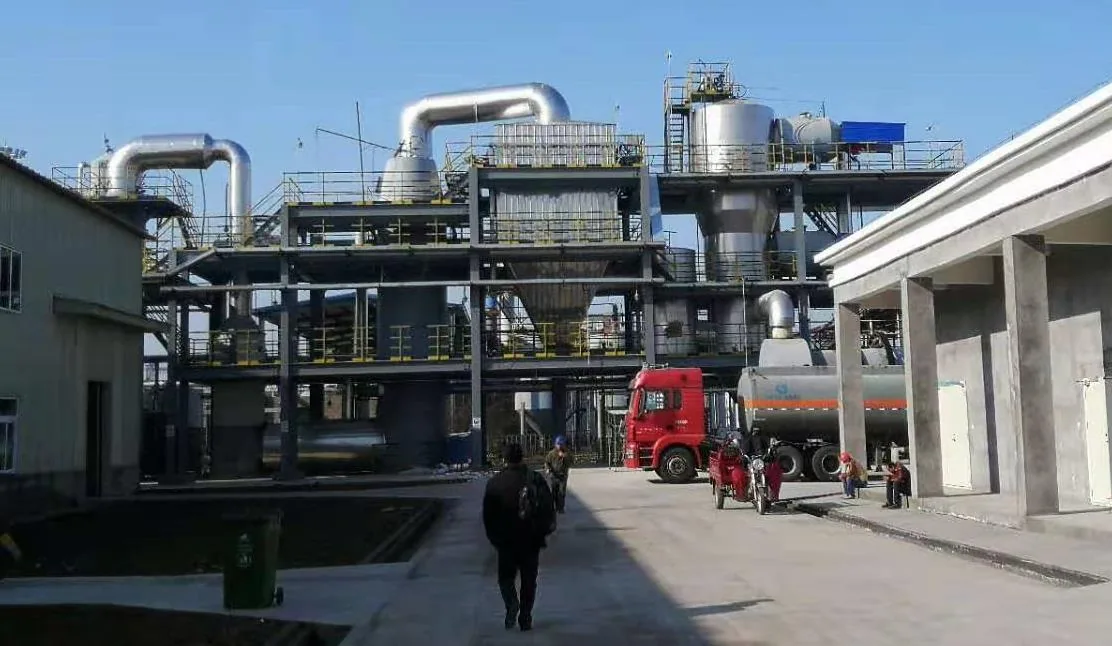
- Guangzhou Nansha — línea de incineración de residuos municipales de 750 t/d, donde el polvo, los gases ácidos, las dioxinas y los NOx se tratan en una sola carcasa de filtro.
- Shandong — línea de clínker de cemento de 2.500 t/d, puesta en marcha en 2019 y aún en servicio, que es de donde proviene la afirmación de “más de 5 años” en lugar de una prueba acelerada.
Las instalaciones adicionales por sector se resumen en nuestra aplicaciones página. Si su proceso se sitúa en algún punto entre esos dos, la pregunta útil no es si la filtración cerámica funciona allí, sino cuál de los límites anteriores rige el diseño.
Lista de verificación operativa para DeNOx a baja temperatura
- Mantenga la carcasa en la banda de 220–260°C siempre que el proceso lo permita.
- Mantenga el SO₂ por debajo de 35 mg/m³ cuando opere por debajo de 280°C, y aún más bajo por debajo de 230°C.
- Mantenga el gas por encima de su punto de rocío en todo momento; no permita que la humedad sea alta ni que se condense.
- Verifique el contenido de humedad del hidróxido de calcio y manténgalo en 0,8% o menos.
- Limite la operación continua por debajo de 270°C a menos de 12 horas siempre que sea posible.
- Programe la regeneración térmica: carcasa por encima de 350°C, mantenida durante más de 12 horas.
- Combine bicarbonato de sodio con cal hidratada para la desacidificación a baja temperatura.
- Registre la tendencia de la presión diferencial, la temperatura y el deslizamiento de amoníaco en conjunto, no por separado.
Preguntas frecuentes
¿Cuál es la ventana de reacción real de un filtro catalítico DeNOx de baja temperatura?
170–300°C, con la banda óptima entre 220°C y 260°C. La eficiencia es de 90% a 200°C y de 98% o mejor a 280°C. Por encima de 300°C vuelve al territorio del SCR convencional; por debajo de 170°C la velocidad de reacción disminuye y el deslizamiento de amoníaco aumenta.
¿Por qué hay que calentar la carcasa por encima de 350°C periódicamente?
Para descomponer el bisulfato de amonio. El ABS se forma como material particulado similar a un gel a baja temperatura a partir de amoníaco, SO₃ y vapor de agua; obstruye los poros del tubo y recubre el catalizador. Elevar la carcasa por encima de 350°C y mantenerla allí durante más de 12 horas lo descompone y restaura tanto la filtración como la actividad catalítica.
¿Qué sucede si el SO₂ supera los 35 mg/m³ a baja temperatura?
La formación de ABS se acelera, lo que se manifiesta primero como una presión diferencial que aumenta más rápido de lo que explica la carga de polvo, luego como una caída de la eficiencia de DeNOx y un aumento del deslizamiento de amoníaco. La acción correctiva es llevar el SO₂ de nuevo por debajo de 35 mg/m³ por debajo de 280°C — aún más bajo por debajo de 230°C — y realizar una regeneración térmica por encima de 350°C.
¿Puede el filtro funcionar por debajo de 170°C durante el arranque?
Brevemente, sí — el cuerpo cerámico no se ve afectado — pero el catalizador no realiza trabajo útil allí y el deslizamiento de amoníaco será alto. Lleve la carcasa a la ventana antes de inyectar amoníaco a plena capacidad, y mantenga el recipiente por encima de su punto de rocío durante todo el calentamiento.
¿Cómo afectan la humedad del absorbente y la humedad de los gases de combustión al elemento?
Si el contenido de humedad de Ca(OH)₂ supera 0.8%, o la humedad de los gases de combustión supera 20%, y la planta luego opera más de 12 horas continuas por debajo de 270°C, la superficie del tubo se apelmaza y endurece y la resistencia aumenta. Almacene la cal hidratada seca, mantenga el gas por encima del punto de rocío y vigile cuánto dura cada operación a baja temperatura.
¿Sigue siendo necesario un reactor SCR separado aguas abajo?
Por lo general, no. Con una eliminación de polvo superior a 99.9%, una eliminación de dioxinas de hasta 99.5% (TEQ) y DeNOx en el mismo elemento, el filtro cerámico catalítico reemplaza al dispositivo de partículas y al reactor SCR en una sola carcasa. Solo cuando la corriente supera uno de los límites químicos —HF por encima de 5 ppm, niebla de ácido fosfórico o álcali sin un absorbente alcalino— una disposición separada es la mejor respuesta.
¿Está evaluando DeNOx a baja temperatura para su línea? Envíenos su volumen de gas, perfil de temperatura, datos de SO₂ y humedad, y nuestros ingenieros confirmarán si la ventana de 170–300°C se adapta a su proceso y dónde debería ubicarse el recipiente. Solicite una revisión de viabilidad de DeNOx.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文