
Arbeitsprinzip von Keramikfaserfiltern
Keramikfaserfiltration verstehen: 17 Jahre Felderfahrung
Seit 2008 entwerfen und beheben wir Störungen in Keramikfaserfiltrationssystemen, und wir haben gelernt, dass ein erfolgreicher Betrieb vom Verständnis dreier kritischer Wechselwirkungen abhängt: (1) die Gas-Partikel-Keramik-Grenzfläche während der Filtration, (2) der Staubkuchenaufbau und -abwurfzyklus während der Druckluftabreinigung und (3) die langfristige Wirkung der thermischen und chemischen Umgebung auf die Keramikstruktur. Diese Seite erklärt das Arbeitsprinzip anhand tatsächlicher Betriebsdaten aus unseren über 300 Installationen, nicht nur anhand theoretischer Modelle aus Lehrbüchern.
Der häufigste Fehler, den wir bei fehlgeschlagenen Keramikfilterinstallationen sehen (oft von Wettbewerbern geliefert, die die Technologie nicht verstehen), ist ein unsachgemäßes Design des Druckluftabreinigungssystems. Wenn der Druckluftdruck zu niedrig ist (60 Sekunden), wird der Kuchen zu dick und komprimiert sich gegen die Filteroberfläche, was die Entfernung erschwert. Wenn das Pulsventil unterdimensioniert ist oder der Druckluftbehälter zu klein ist, kommt es während des Pulses zu einem Druckabfall und einer unvollständigen Reinigung. Wir spezifizieren einen Pulsdruck von 0,4–0,7 MPa, Intervalle von 10–30 Sekunden (angepasst an die Staubbelastung) und mindestens 80 Liter Druckluftbehälter pro 100 Filterrohre, um eine zuverlässige Reinigung über die 10-jährige Lebensdauer zu gewährleisten.
Nicht-katalytischer Keramikfaserfilter
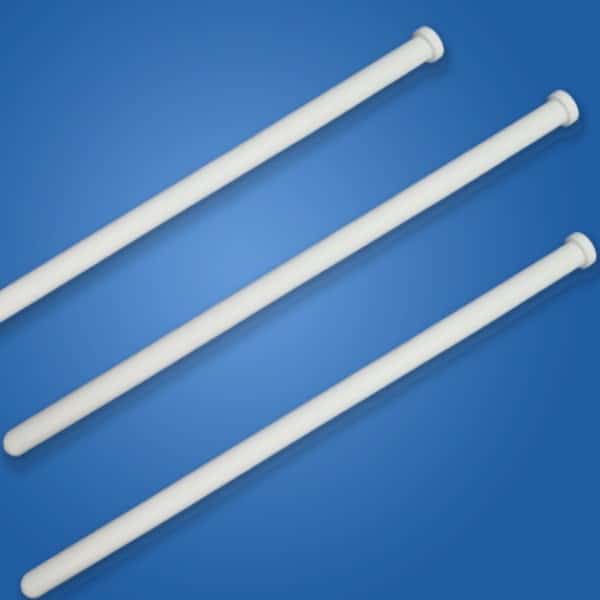
Entstaubung:
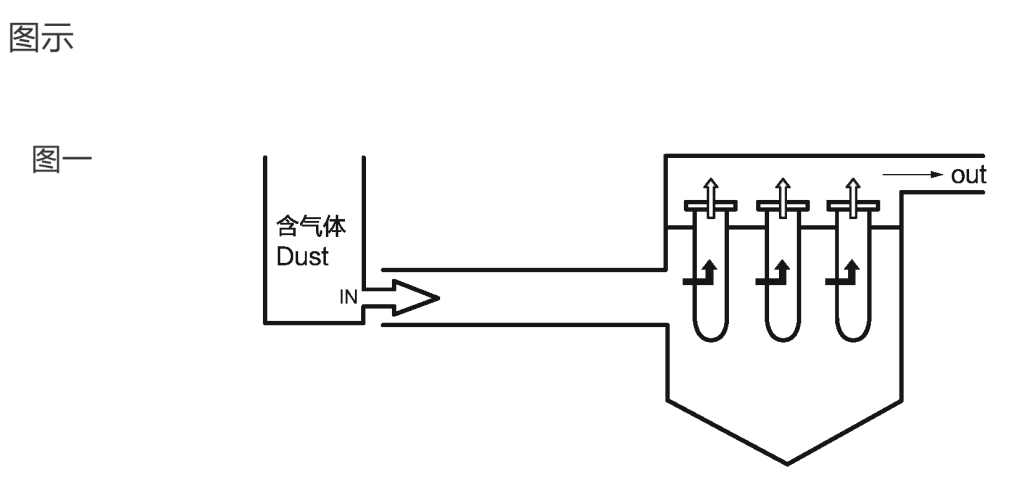
Der Entstaubungsfilterbehälter ist in einen oberen und einen unteren Teil unterteilt. Der untere Teil ist der Lufteinlass-Filterbehälter und der obere Teil ist der saubere Luftauslassbehälter. Der obere und der untere Behälter sind durch eine perforierte Befestigungsplatte getrennt. Die Keramikfaserfilter sind vertikal an den Löchern der Befestigungsplatte aufgehängt. Nachdem das heiße staubhaltige Gas in den Lufteinlass-Filterbehälter gelangt ist, strömt es unter der Wirkung des Hochtemperatur-Saugzuggebläses von der Außenwand des Keramikfaserfilters in den Innenfilter und wird dann vom Innenfilter in den sauberen Luftauslassbehälter abgeführt (Abbildung 1).
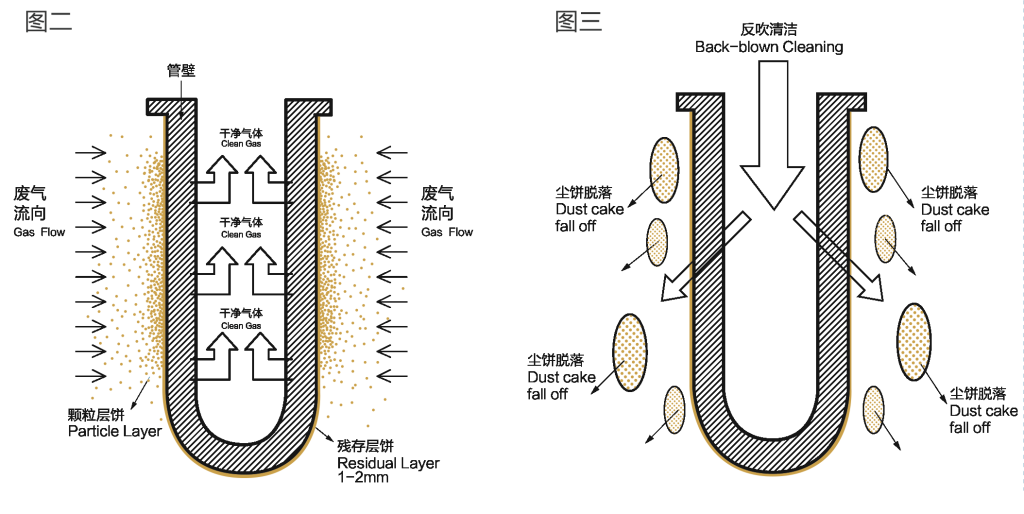
Zu diesem Zeitpunkt wird der Staub im Gas an der Außenwand des Keramikfaserfilters zurückgehalten, und der Staubkuchen an der Außenwand des Filters wird immer dicker. Nur das saubere Gas kann durch die Wand des Filters in den Innenfilter gelangen (Abbildung 2).
Wenn der Staubkuchen an der Außenwand des Keramikfaserfilters immer dicker wird, wird der Widerstand des Filters immer größer, ebenso wie die Druckdifferenz zwischen Innen- und Außenseite des Filters. Zu diesem Zeitpunkt startet das System das Rückspül-Reinigungsprogramm. Die Druckluft wird zurück in den Keramikfaserfilter geblasen. Der Staubkuchen an der Außenwand des Filters fällt ab (Abbildung 3). Danach kann der Keramikfaserfilter eine neue Runde des Entstaubungsverfahrens beginnen.
Siehe bitte die folgende Abbildung:
Warum die Kontrolle des Faserdurchmessers wichtig ist: 3–5 μm ist nicht willkürlich
Die Filtrationsgenauigkeit eines Keramikfaserfilters wird hauptsächlich durch den Faserdurchmesser und die Packungsdichte (Porosität) bestimmt. Feinere Fasern erzeugen kleinere Porenräume zwischen den Fasern, die kleinere Partikel einfangen. Es gibt jedoch einen Kompromiss: Feinere Fasern sind empfindlicher und schwieriger konsistent herzustellen, und sie erzeugen bei gleicher Porosität einen höheren Druckverlust. Unsere automatisierte Faserspinnlinie kontrolliert den Durchmesser auf 3–5 μm mit einer Standardabweichung von <5% – dies ist der optimale Bereich, der uns eine Filtrationsgenauigkeit von 1 μm bei angemessenem Druckverlust (100 Pa sauber, 2.000–2.300 Pa im Betrieb) bietet, während die mechanische Festigkeit (4 MPa Zugfestigkeit, 500 N radialer Druck) für die Druckluftabreinigung erhalten bleibt.
Einige Wettbewerber behaupten 1–2 μm Fasern für “höhere Effizienz”, aber in der Praxis brechen diese ultrafeinen Fasern während Handhabung, Versand und Installation und erzeugen Schwachstellen in der Filterstruktur. Wir haben Proben anderer Lieferanten getestet und eine Faserdurchmesservariation von ±40% festgestellt (gegenüber unseren ±5%), was lokale Schwachstellen erzeugt, die unter thermischer Wechselbelastung und mechanischer Beanspruchung vorzeitig versagen. Unsere 17-jährige Produktionserfahrung hat uns gelehrt, dass ein Durchmesser von 3–5 μm mit strenger Prozesskontrolle die beste Kombination aus Filtrationsleistung, mechanischer Haltbarkeit und Fertigungskonsistenz bietet.
Katalytischer Keramikfaserfilter
Entschwefelung und Säuregasentfernung(HCl/HF)
Kalk oder NaHCO3 können verwendet werden, um mit Säuregas zu reagieren. Die Reaktionsprodukte (feste Verbindungen) bleiben an der Außenwand des Filters zurück, wenn sie durch den Filter strömen, während das unschädliche Gas über den Schornstein abgeleitet wird. Dieser Prozess ähnelt dem Entstaubungsprozess. Die Reaktionsgleichungen lauten wie folgt:
NaHCO3+SO2=NaHSO3+CO2 (geringe Menge SO2)
NaHCO3+HCL= NaCl+CO2+H2O
NaHCO3+HF= NaF+CO2+H2O
Hinweis: Unter tatsächlichen Betriebsbedingungen ist eine alleinige Entschwefelung selten. Üblicherweise werden Entschwefelung und Entstickung gleichzeitig durchgeführt. In diesem Fall werden katalytische Keramikfaserfilter benötigt.
Entstickung:
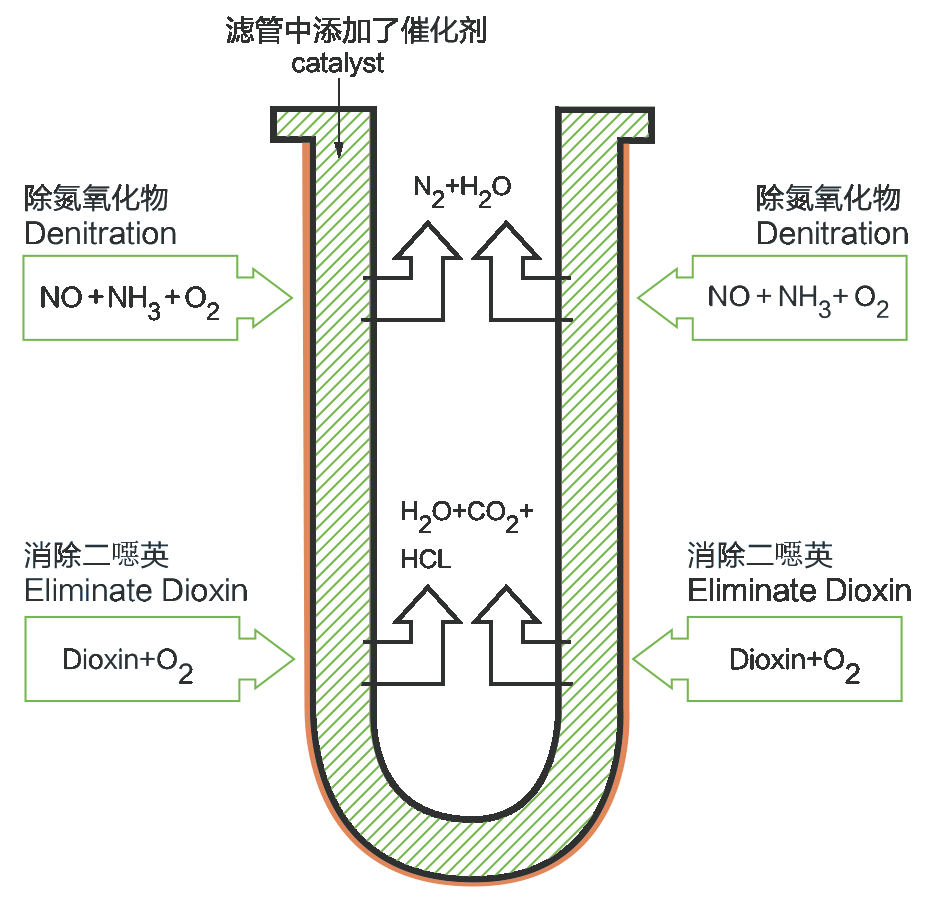
Die Entstickungsreaktion kann durch Zugabe eines Katalysators an die Wand des Keramikfaserfilters beschleunigt werden. Bei der herkömmlichen Technologie werden Flüssigammoniak oder Harnstoff /CO(NH2)2 zugegeben, um mit NOx zu reagieren. Die Reaktionsformeln lauten wie folgt:
4NO+4NH3+O2 = 4N2+6H20
2NO2+4NH3+O2 = 3N2+6H20
4NO+2(NH2)2CO+O2 = 4N2+4H20+2CO2
Entdioxinierung:
Der Katalysator im Keramikfaserfilter kann nicht nur die Entfernung von Stickoxiden (NOx) katalysieren, sondern auch die Entfernung von Dioxinen. Unter der Wirkung des Katalysators reagieren Dioxine mit Sauerstoff zu ungiftigen Substanzen wie CO2, H2O und HCl. Die Reaktionsgleichung lautet wie folgt:
C12HnCl8-nO2+(9+0.5n)O2→(n-2)H2O+12CO2+(8-n)HCl

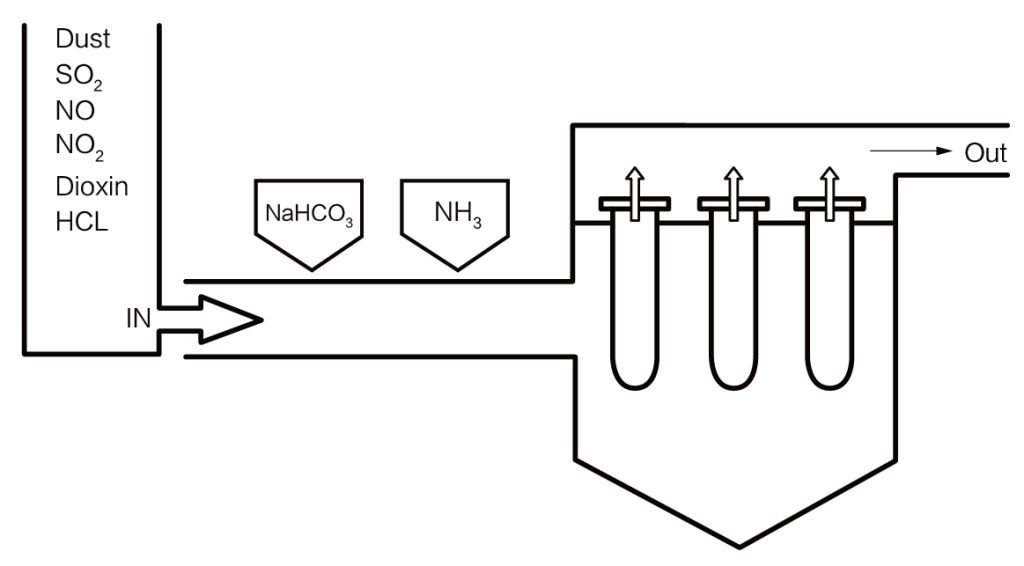
ü Bis zu 99,9% Staubentfernung
ü Bis zu 97% HCL-Entfernung
ü Bis zu 95% SOx-Entfernung
ü Bis zu 95% NOx-Entfernung
ü Bis zu 97% Dioxin-Entfernung
Technische Unterstützung von Ingenieuren, die die Filter entwerfen
Wenn Sie sich mit einer technischen Frage zu Filtrationsprinzip, Systemdesign oder Fehlerbehebung an Anchor Technology wenden, sprechen Sie mit denselben Ingenieuren, die unsere Filter in unserer Einrichtung in Guangzhou entwerfen und testen. Unser technisches Team umfasst Materialwissenschaftler, die die Keramikfaserzusammensetzung optimieren, Maschinenbauingenieure, die die Filterstruktur und Druckluft-Reinigungssysteme entwerfen, sowie Verfahrensingenieure, die das komplette Entstaubungssystem für Ihre Anwendung spezifizieren. Wir verkaufen nicht nur Filter – wir bieten vollständige technische Unterstützung von der ersten Machbarkeitsbewertung über Installation, Inbetriebnahme und langfristige Leistungsoptimierung.
Wenn Sie Keramikfaserfiltration für ein neues Projekt bewerten oder eine bestehende Anlage Fehler beheben möchten, kontaktieren Sie unser Ingenieurteam unter [email protected] oder WhatsApp +86 137 0305 0828. Wir prüfen Ihre Prozessbedingungen, Gaszusammensetzung und Leistungsanforderungen und geben eine ehrliche technische Bewertung, ob Keramikfaserfilter die richtige Wahl sind – einschließlich Fällen, in denen wir eine andere Technologie empfehlen, weil sie für Ihre spezifische Anwendung kostengünstiger ist.
Häufig gestellte Fragen zum Funktionsprinzip von Keramikfiltern
→ Siehe unsere nicht-katalytischen Filterrohre und katalytischen Filterkerzen für den industriellen Einsatz.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文