
Un filtre catalytique DeNOx à basse température élimine les NOx dans la même enceinte que celle qui retient les poussières, et il le fait à la température que possède déjà le gaz de combustion. Ce second point constitue tout l'argument. La SCR conventionnelle oblige une installation à réchauffer le gaz avant de pouvoir éliminer les NOx ; un filtre céramique catalytique fonctionne simplement là où il se trouve, ce qui supprime un échangeur de chaleur, une facture de brûleur et une grande quantité de gaines du projet.
Rien de tout cela ne rend le DeNOx à basse température plus simple que l'alternative, cependant. Travailler entre 170 °C et 300 °C apporte son propre ensemble de limites — le soufre, l'humidité, le bisulfate d'ammonium et la qualité de l'absorbant se comportent tous différemment à ces températures, et chacun d'eux a un chiffre associé. Cet article expose comment le catalyseur fonctionne dans cette fenêtre, ce qu'il apporte, et les limites d'exploitation qui le maintiennent en service pendant plus de 5 ans.
Pourquoi la SCR conventionnelle vous fait payer la chaleur
La plupart des catalyseurs SCR ne deviennent réellement actifs qu'au-dessus d'environ 300 °C. En dessous, la vitesse de réaction s'effondre, le glissement d'ammoniac augmente, et le catalyseur commence à souffrir des espèces mêmes qu'il est censé tolérer. La réponse standard consiste à placer le réacteur SCR là où le gaz est encore chaud — ce qui contraint l'implantation — ou à l'installer en bout de ligne et à réchauffer le gaz pour y parvenir.
Le réchauffage est coûteux d'une manière facile à sous-estimer au stade de la proposition. Vous payez du combustible ou de la vapeur chaque heure de chaque jour pour élever la température de tout le volume de gaz de cent degrés ou plus, puis vous payez à nouveau pour récupérer ou rejeter cette chaleur en aval. Sur une ligne de taille moyenne, il s'agit d'un coût d'exploitation permanent attaché à une exigence d'émission.
Les configurations en bout de ligne ajoutent également une enceinte, un lit catalytique, ses propres gaines et sa propre perte de charge. L'installation se retrouve avec une étape de dépoussiérage et une étape DeNOx séparée, chacune avec son propre encombrement, sa propre instrumentation et sa propre fenêtre de maintenance.
Où se situe le catalyseur à l'intérieur d'un tube filtrant en céramique
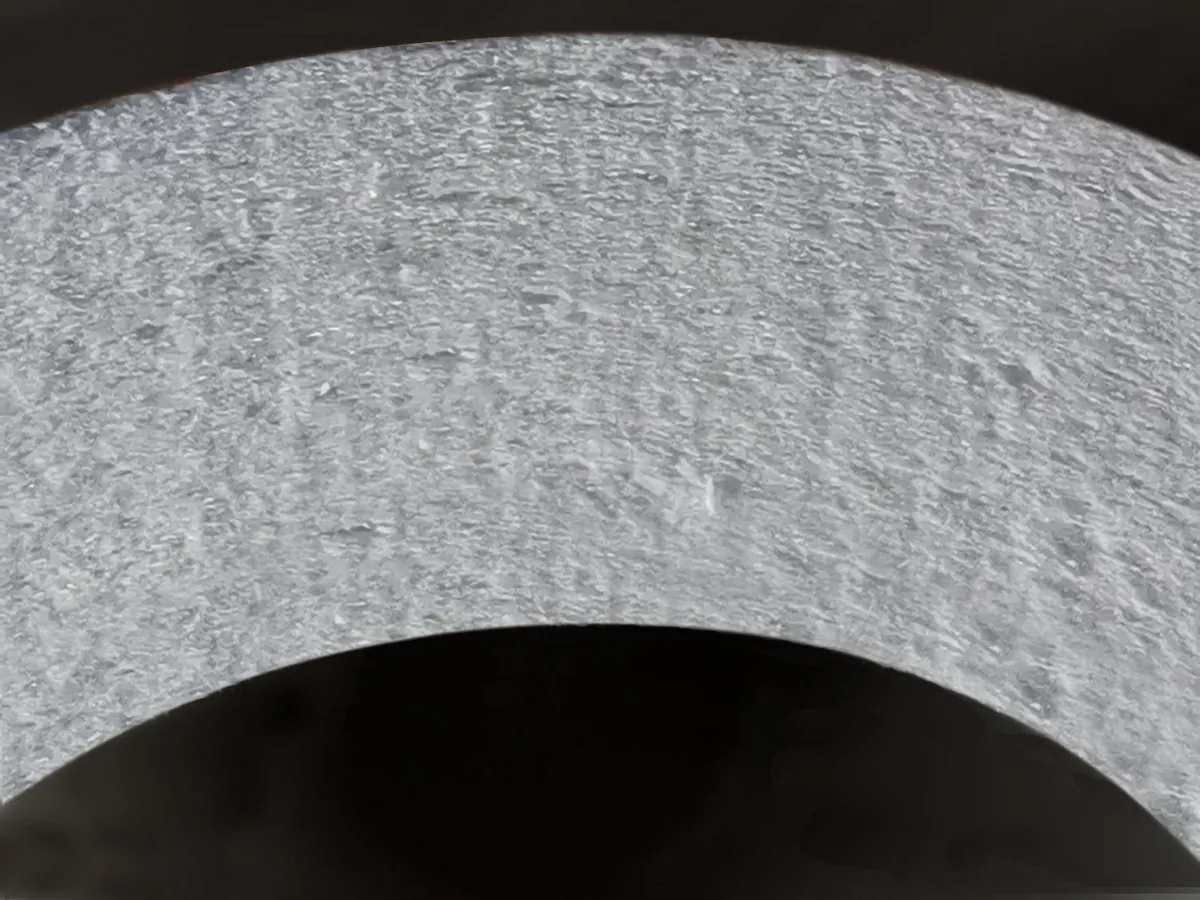
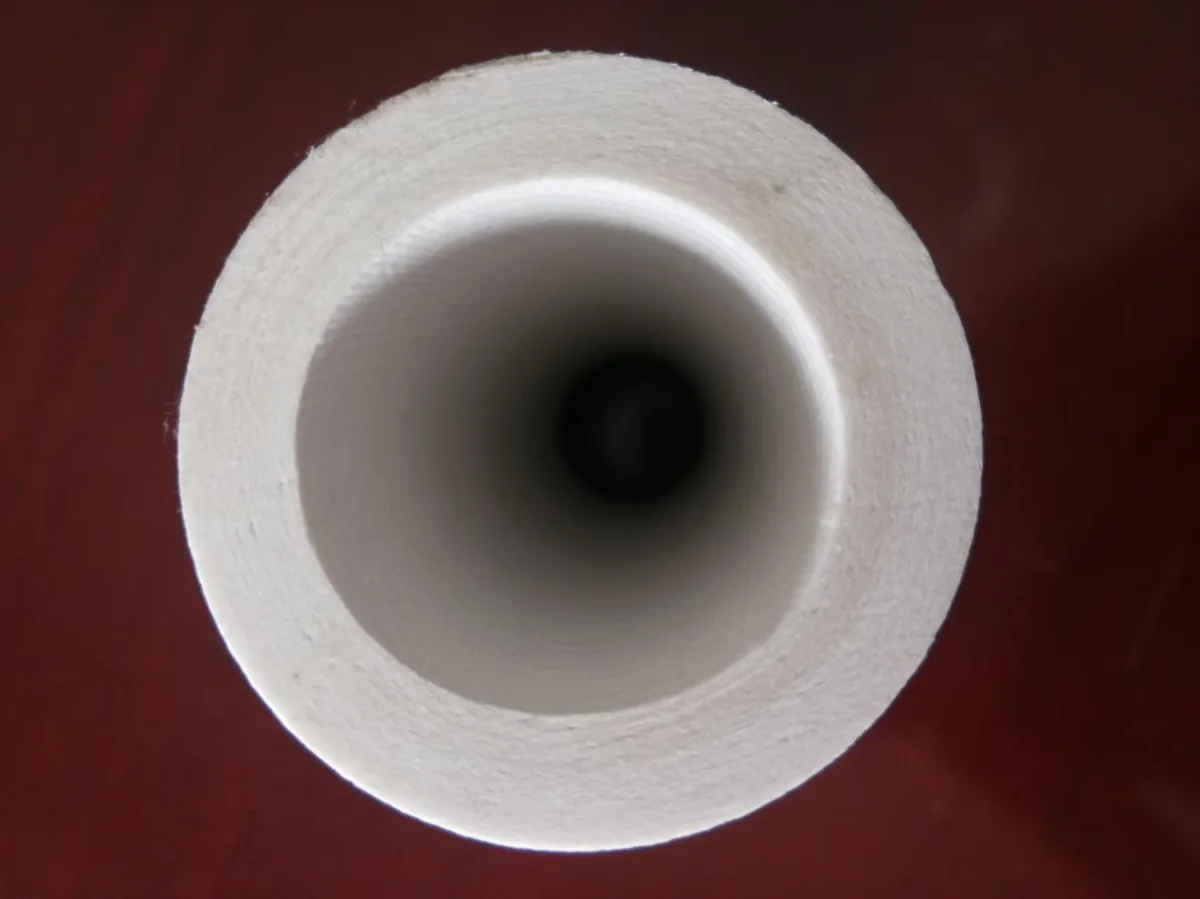
A tube filtrant en fibre céramique catalytique intègre le catalyseur dans la paroi de l'élément lui-même. Le gaz s'écoule de l'extérieur vers l'intérieur, la poussière est retenue à la surface externe et dans la structure poreuse proche de la surface, et les NOx sont réduits lorsque le gaz traverse la paroi catalytiquement active. L'élimination des poussières et le DeNOx se produisent en une seule passe à travers un seul composant.
Cette intégration importe pour deux raisons. Premièrement, le catalyseur est protégé derrière le gâteau de poussière plutôt qu'exposé à un flux de gaz brut et abrasif, ce qui explique pourquoi la durée de vie du catalyseur dans cette configuration n'est pas le coût consommable qu'elle représente dans un réacteur conventionnel. Deuxièmement, l'installation dispose d'une seule enceinte au lieu de deux : pas de réacteur séparé, pas de réchauffage, pas de gaines intermédiaires, et une seule perte de charge au lieu de deux.
Il vaut la peine de distinguer deux caractéristiques de température souvent confondues. Le corps céramique lui-même est conçu pour 1100 °C en continu et des excursions brèves jusqu'à 1300 °C pendant 30 minutes maximum — c'est la partie la plus tolérante à la température du système. Le catalyseur est le composant sensible à la température, et c'est sa fenêtre de réaction qui détermine où l'enceinte peut se situer dans le procédé.
La fenêtre 170–300 °C, et pourquoi 220–260 °C est le point optimal
Le catalyseur a une fenêtre de réaction de 170–300 °C. Le meilleur équilibre entre activité, stabilité et résistance aux dépôts se situe entre 220 °C et 260 °C, et c'est la plage vers laquelle nous concevons partout où le procédé le permet.
| Température des gaz de combustion | Efficacité DeNOx | Note d'exploitation |
|---|---|---|
| 170 °C | Extrémité inférieure de la fenêtre de réaction | Excursions brèves uniquement ; maintenir le SO₂ et l'humidité étroitement contrôlés |
| 200 °C | 90% | Point de fonctionnement stable acceptable |
| 220–260 °C | Plage optimale | Plage cible pour la conception |
| 280 °C | 98% et au-delà | Surveiller le SO₂ par rapport à la limite basse de température |
| 300 °C | Extrémité supérieure de la fenêtre de réaction | Le risque de dépôt diminue à mesure que la température augmente |
Lisez ce tableau comme une enveloppe de conception plutôt que comme une courbe de performance que vous pouvez ajuster. Le rendement à 200 °C est de 90% ; à 280 °C, il est de 98% ou mieux. Ce sont deux valeurs exploitables, et le choix entre elles se fait en fonction de l'emplacement réel du gaz et de la quantité de soufre et d'humidité que le flux transporte, et non en cherchant les derniers pour cent.
En dessous de 170 °C, la vitesse de réaction chute et le glissement d'ammoniac augmente fortement, ce qui constitue un problème en soi car l'ammoniac non réagi est ce qui alimente la formation de bisulfate d'ammonium en aval. Au-dessus de 300 °C, vous n'êtes plus en territoire basse température, et les contraintes liées au soufre et aux dépôts décrites ci-dessous s'atténuent considérablement.
Ce que “ sans réchauffage ” permet réellement d'économiser
L'économie n'est pas abstraite. La suppression de l'étape de réchauffage élimine les éléments suivants, et chaque ligne représente une ligne à la fois sur le budget d'investissement et sur le budget d'exploitation :
- Combustible ou vapeur. Aucun apport d'énergie continu pour élever l'ensemble du volume de gaz de 100 °C ou plus avant le catalyseur.
- Une enceinte et ses fondations. Un seul caisson de filtre au lieu d'un filtre plus un réacteur SCR séparé.
- Gaines, joints de dilatation et isolation. Les tronçons entre le réchauffeur, le réacteur et la cheminée disparaissent.
- Puissance des ventilateurs. Une résistance système de 900 à 1 500 Pa au lieu de deux pertes de charge en série.
- Heures d'arrêt. Une seule enceinte à inspecter au lieu de deux, et un seul stock de pièces de rechange au lieu de deux.
Il existe également une économie plus subtile. Comme le catalyseur se trouve à l'intérieur de l'élément filtrant, l'étape de dépoussiérage le protège. Dans une configuration conventionnelle en queue de traitement, le catalyseur est en aval du dispositif de contrôle des particules et est exposé à tout ce que ce dispositif laisse passer, y compris la fraction fine riche en alcalins qui empoisonne le plus rapidement les surfaces catalytiques.
La limite soufre : SO₂ en dessous de 280 °C
La DeNOx basse température n'est pas gratuite. La même chimie qui permet au catalyseur de fonctionner à 200 °C le rend également sensible au soufre, et cette sensibilité est associée à un chiffre précis.
Lorsque le filtre fonctionne en dessous de 280 °C, le SO₂ dans les gaz de combustion doit être maintenu en dessous de 35 mg/m³. En dessous de 230 °C, il doit être encore plus bas. Ce sont les limites que nous spécifions, et elles ne sont pas une marge de sécurité conservatrice — elles correspondent au point où la formation de bisulfate d'ammonium commence à dépasser la capacité de l'installation à l'éliminer.
L'humidité est l'autre moitié du même problème. Le gaz doit rester au-dessus de son point de rosée, et la teneur en humidité ne doit pas être autorisée à monter trop haut. La condensation sur un élément catalytique fait deux choses à la fois : elle entraîne les espèces acides et soufrées dans la structure poreuse, et elle transforme le gâteau de poussière en une pâte qui ne se détachera pas lors du nettoyage.
Maintenez le SO₂ en dessous de 35 mg/m³ lors d'un fonctionnement en dessous de 280 °C, encore plus bas en dessous de 230 °C, maintenez le gaz au-dessus de son point de rosée, et ne laissez pas la teneur en humidité monter trop haut. Ces quatre conditions sont ce qui rend durable le fonctionnement entre 170 et 300 °C.
Le bisulfate d'ammonium : le dépôt autour duquel il faut concevoir
Le bisulfate d'ammonium — ABS — est un particulaire gélatineux qui se forme à basse température à partir d'ammoniac, de trioxyde de soufre et de vapeur d'eau. C'est la raison la plus importante pour laquelle la DeNOx à basse température est assortie de règles d'exploitation, car il attaque l'élément des deux côtés à la fois : il bloque les pores du tube filtrant et il enrobe le catalyseur, de sorte que la réaction DeNOx perd de la surface active.
- Augmentation de la pression différentielle disproportionnée par rapport à la charge de poussière — les pores sont obstrués de l'intérieur.
- Baisse de l'efficacité DeNOx tandis que la consommation d'ammoniac augmente — le catalyseur est masqué plutôt qu'empoisonné, ce qui est une bonne nouvelle, car le masquage est réversible.
- Un gâteau de poussière qui a durci et ne se détache plus proprement lors du nettoyage par jet pulsé.
- Une fuite d'ammoniac à la cheminée qui n'existait pas au démarrage.
Le contrôle de l'ABS est thermique, et il doit être planifié plutôt que réactif. La température de l'enceinte doit être élevée au-dessus de 350 °C et maintenue à ce niveau pendant plus de 12 heures de façon régulière, ce qui décompose le bisulfate d'ammonium accumulé et restaure à la fois la structure des pores et la surface du catalyseur. Les installations qui considèrent cela comme facultatif en découvrent le coût en pression différentielle et en activité du catalyseur.
| Ce que vous observez | Cause probable | Action |
|---|---|---|
| La pression différentielle augmente plus vite que ne l'explique la charge de poussière | Colmatage dû à l'ABS ou à l'humidité à l'intérieur de la structure des pores | Planifier une régénération thermique au-dessus de 350 °C pendant plus de 12 heures |
| L'efficacité DeNOx chute tandis que la fuite d'ammoniac augmente | Surface du catalyseur masquée par l'ABS | Régénération thermique ; revérifier le SO₂ et l'humidité par rapport à leurs limites |
| La surface du filtre durcit et le gâteau ne se détache pas | Colmatage par l'humidité et l'absorbant alcalin | Vérifier la teneur en humidité de l'absorbant et l'humidité du gaz ; revoir la durée de fonctionnement continu à basse température |
| Pression stable mais consommation d'ammoniac en augmentation régulière | Activité du catalyseur en baisse | Confirmer que l'enceinte fonctionne dans la plage de 220–260 °C |
| La pression et l'efficacité chutent toutes les deux après un démarrage humide | Condensation sur un élément froid | Revérifier la marge du point de rosée et la procédure de montée en température |
Planifier la régénération dans le calendrier des arrêts. Elle nécessite une source de chaleur capable de maintenir le carter au-dessus de 350 °C et suffisamment de temps pour le maintien, elle relève donc du plan d'arrêt annuel plutôt que d'une improvisation lorsque la tendance de pression s'inverse.
Humidité, qualité absorbante et risque de croûtage en surface
Deux chiffres déterminent si la surface du tube reste friable ou se transforme en une couche dure : la teneur en humidité de l'hydroxyde de calcium utilisé pour la désacidification à sec, et la teneur en humidité des gaz de combustion eux-mêmes.
Si la teneur en humidité du Ca(OH)₂ dépasse 0,8%, ou si la teneur en humidité des gaz de combustion dépasse 20%, et que l'installation fonctionne ensuite plus de 12 heures en continu en dessous de 270 °C, la surface du tube filtrant se croûtera et durcira, et la résistance augmentera. Ces trois conditions sont cumulatives — chacune prise isolément est supportable, et les trois ensemble produisent un tube qui doit être nettoyé ou remplacé.
- Stocker la chaux hydratée au sec. L'humidité à la livraison et au stockage est la cause la plus courante du problème, et elle est entièrement évitable.
- Maintenir l'enceinte au-dessus de son point de rosée à tout moment, y compris pendant le démarrage et l'attente.
- Limiter le fonctionnement continu en dessous de 270 °C lorsque le procédé le permet, et suivre la durée de chaque fonctionnement à basse température.
- Suivre la pression différentielle en fonction de la température et de l'humidité ensemble, et non isolément. C'est la combinaison qui provoque le croûtage ; la pression seule ne fait que vous indiquer que cela s'est produit.
Notre publication données de performance présente les courbes de pression et d'efficacité pour les éléments fonctionnant à l'intérieur de ces limites. Les données provenant d'installations qui les ont dépassées sont très différentes, et la différence est visible dans la tendance bien avant qu'elle n'apparaisse dans la lecture de la cheminée.
Pourquoi le bicarbonate de sodium et la chaux hydratée sont utilisés ensemble en dessous de 300 °C
La désacidification à sec se comporte différemment en dessous de 300 °C que dans un conduit chaud, et l'approche standard à un seul sorbant est généralement la mauvaise ici. Le bicarbonate de sodium réagit plus rapidement en phase gazeuse et conserve sa réactivité à basse température ; la chaux hydratée est moins chère à la tonne et tient mieux sur le temps de séjour plus long que procure le gâteau de filtration.
Utilisés ensemble, ils couvrent mutuellement leurs faiblesses. Le bicarbonate gère la réaction rapide pendant le court temps de séjour dans le conduit ; la chaux hydratée continue de réagir dans le gâteau de filtration, où le gaz est en contact avec le sorbant bien plus longtemps. Le résultat pratique est une efficacité de désacidification plus élevée à un coût total de sorbant inférieur à ce que chaque matériau atteint seul à cette température.
- Bicarbonate de sodium — réaction rapide en phase gazeuse, efficace à basse température, coût unitaire plus élevé.
- Chaux hydratée, Ca(OH)₂ — coût unitaire inférieur, plus lente, continue de réagir dans le gâteau ; doit être stockée en dessous de 0,8% d'humidité.
- Combinés — meilleure élimination des acides à basse température avec un coût combiné inférieur, et un gâteau de filtration qui reste friable.
La combinaison aide aussi indirectement au problème des ABS. Une meilleure désacidification en amont signifie moins de SO₃ atteignant le catalyseur, donc moins de bisulfate d'ammonium à éliminer lors de la prochaine régénération thermique.
Limites chimiques à vérifier avant de spécifier
Trois frontières chimiques doivent être examinées avant de spécifier tout élément catalytique basse température. Ce ne sont pas des préférences ; en dehors de celles-ci, la qualité catalytique est le mauvais produit :
- HF au-dessus de 5 ppm. Le fluor attaque la structure en fibre céramique elle-même, indépendamment du catalyseur.
- Brouillard d'acide phosphorique (H₃PO₄). Le brouillard acide se condense dans la structure poreuse et n'est pas éliminé par le nettoyage par jet pulsé.
- Na₂O et K₂O lorsqu'aucun absorbant alcalin n'est injecté en amont du filtre. Sans absorbant alcalin pour les fixer, les oxydes alcalins attaquent la fibre à température.
Lorsque l'un de ces trois cas s'applique, spécifiez un tube filtrant en fibre céramique non catalytique pour le service particulaire et traitez les NOx séparément, ou traitez d'abord la chimie en amont. Essayer de faire fonctionner un élément catalytique en dehors de ces limites achète une courte campagne et un re-tubage.
Enveloppe mécanique et opérationnelle
| Paramètre | Valeur |
|---|---|
| Élément standard | φ150 × φ110 × 3 000 mm, épaisseur de paroi 20 mm |
| Tolérance dimensionnelle | Diamètre extérieur ±2 mm / longueur ±20 mm |
| Porosité | >80% |
| Résistance à la température | Continu 1100°C ; court terme 1300°C jusqu'à 30 min |
| Fenêtre de réaction du catalyseur | 170–300°C, optimum 220–260°C |
| Vitesse de filtration | 2–5 cm/s (≈1,2–3,0 m³/min par m²) |
| Perte de charge initiale | 300 Pa à 1 m/min de vitesse frontale (propre) |
| Résistance du système | 900–1 500 Pa |
| Nettoyage | 0,4–0,7 MPa, 0,1–0,15 s, déclenché par pression différentielle |
| Efficacité de filtration | >99.9% |
| Élimination des dioxines | jusqu'à 99,5% (TEQ) |
| Durée de vie nominale | plus de 5 ans, soutenue par une garantie écrite de 5 ans |
Toutes les options dimensionnelles et de matériaux sont listées sur notre page produits. Notez que la ligne de résistance à la température et la fenêtre du catalyseur décrivent deux choses différentes : le corps céramique supportera 1100°C en continu, tandis que le catalyseur détermine où dans le procédé l'enceinte peut utilement se situer.
Où cette configuration est utilisée
Nous fournissons une filtration céramique depuis 2019 et avons livré plus de 40 projets dans les domaines de l'incinération des déchets, du ciment, de la biomasse et de la métallurgie. Deux références sont représentatives des extrémités basse température et haute température de la gamme :
- Guangzhou Nansha — ligne d'incinération de déchets municipaux de 750 t/j, où les poussières, les gaz acides, les dioxines et les NOx sont traités dans une seule enceinte de filtration.
- Shandong — ligne de clinker de ciment de 2 500 t/j, mise en service en 2019 et toujours en exploitation, ce qui est à l'origine de l'affirmation “ plus de 5 ans ” plutôt qu'un essai accéléré.
Les autres installations par secteur sont résumées sur notre applications page. Si votre procédé se situe entre ces deux cas, la question utile n'est pas de savoir si la filtration céramique fonctionne dans ce contexte, mais laquelle des limites ci-dessus régit la conception.
Liste de contrôle opérationnelle pour la DeNOx basse température
- Maintenez l'enceinte dans la plage de 220–260°C partout où le procédé le permet.
- Maintenez le SO₂ en dessous de 35 mg/m³ lors d'une exploitation en dessous de 280°C, et encore plus bas en dessous de 230°C.
- Maintenez le gaz au-dessus de son point de rosée à tout moment ; ne laissez pas l'humidité être élevée ni se condenser.
- Vérifiez la teneur en humidité de l'hydroxyde de calcium et maintenez-la à 0,8% ou moins.
- Limitez l'exploitation continue en dessous de 270°C à moins de 12 heures dans la mesure du possible.
- Planifiez une régénération thermique : enceinte au-dessus de 350°C, maintenue pendant plus de 12 heures.
- Combinez le bicarbonate de sodium avec la chaux hydratée pour la désacidification à basse température.
- Suivez ensemble la pression différentielle, la température et le glissement d'ammoniac, pas séparément.
Questions fréquentes
Quelle est la fenêtre de réaction réelle d'un filtre catalytique DeNOx basse température ?
170–300°C, avec une plage optimale entre 220°C et 260°C. L'efficacité est de 90% à 200°C et de 98% ou mieux à 280°C. Au-dessus de 300°C, vous êtes de retour dans le domaine de la SCR conventionnelle ; en dessous de 170°C, la vitesse de réaction chute et le glissement d'ammoniac augmente.
Pourquoi l'enceinte doit-elle être chauffée au-dessus de 350°C périodiquement ?
Pour décomposer le bisulfate d'ammonium. L'ABS se forme sous forme de particules gélatineuses à basse température à partir d'ammoniac, de SO₃ et de vapeur d'eau ; il bloque les pores du tube et recouvre le catalyseur. Élever l'enceinte au-dessus de 350°C et la maintenir à cette température pendant plus de 12 heures le décompose et restaure à la fois la filtration et l'activité catalytique.
Que se passe-t-il si le SO₂ dépasse 35 mg/m³ à basse température ?
La formation d'ABS s'accélère, ce qui se manifeste d'abord par une pression différentielle augmentant plus rapidement que ne l'explique la charge de poussières, puis par une baisse de l'efficacité DeNOx et une augmentation du glissement d'ammoniac. L'action corrective consiste à ramener le SO₂ en dessous de 35 mg/m³ en dessous de 280°C — encore plus bas en dessous de 230°C — et à effectuer une régénération thermique au-dessus de 350°C.
Le filtre peut-il fonctionner en dessous de 170°C au démarrage ?
Brièvement, oui — le corps céramique n'est pas affecté — mais le catalyseur n'effectue pas de travail utile à cette température et le glissement d'ammoniac sera élevé. Amenez l'enceinte dans la fenêtre avant d'injecter l'ammoniac à plein débit, et maintenez le récipient au-dessus de son point de rosée tout au long du chauffage.
Comment l'humidité de l'absorbant et l'humidité des gaz de combustion affectent-elles l'élément ?
Si la teneur en humidité de Ca(OH)₂ dépasse 0,8%, ou si l'humidité des gaz de combustion dépasse 20%, et que l'installation fonctionne ensuite plus de 12 heures consécutives en dessous de 270 °C, la surface des tubes s'encrasse et durcit, et la résistance augmente. Stockez la chaux hydratée au sec, maintenez le gaz au-dessus du point de rosée et surveillez la durée de chaque fonctionnement à basse température.
Un réacteur SCR séparé est-il encore nécessaire en aval ?
Généralement non. Avec une dépoussiération à >99,9%, une élimination des dioxines jusqu'à 99,5% (TEQ) et une DeNOx dans le même élément, le filtre céramique catalytique remplace le dispositif de filtration des particules et le réacteur SCR dans une seule enceinte. Ce n'est que lorsque le flux franchit l'une des limites chimiques — HF au-dessus de 5 ppm, brouillard d'acide phosphorique, ou alcalins sans absorbant alcalin — qu'une configuration séparée est la meilleure solution.
Vous évaluez la DeNOx à basse température pour votre ligne ? Envoyez-nous votre débit de gaz, votre profil de température, vos données de SO₂ et d'humidité, et nos ingénieurs confirmeront si la plage de 170–300 °C convient à votre procédé et où l'enceinte doit être positionnée. Demander une étude de faisabilité DeNOx.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文