
Dioxine sind die am strengsten regulierten Schadstoffe, die einen kommunalen oder Sondermüllverbrennungsofen verlassen, und die herkömmliche Antwort – die Aktivkohleeinblasung – zerstört nichts. Sie verlagert das Molekül aus der Gasphase in einen verbrauchten Kohlenstoffrückstand, der andernorts immer noch deponiert oder thermisch behandelt werden muss. Ein Dioxin-Entfernungsfilter der auf selektiver katalytischer Oxidation (SCO) basiert, geht den entgegengesetzten Weg: PCDD/PCDF-Moleküle werden zu CO₂, H₂O und HCl oxidiert, während sie durch die katalysatorbeladene Wand eines Keramikfaser-Filterelements strömen, wobei dasselbe Element Staub, saures Gas und NOx in einem einzigen Behälter entfernt. Im Folgenden behandeln wir die Chemie, das Reaktionsfenster von 170–300 °C, die SO₂-Eintrittsgrenze, die darüber entscheidet, ob das System funktioniert, und die tatsächlich im Betrieb erreichten Emissionswerte.
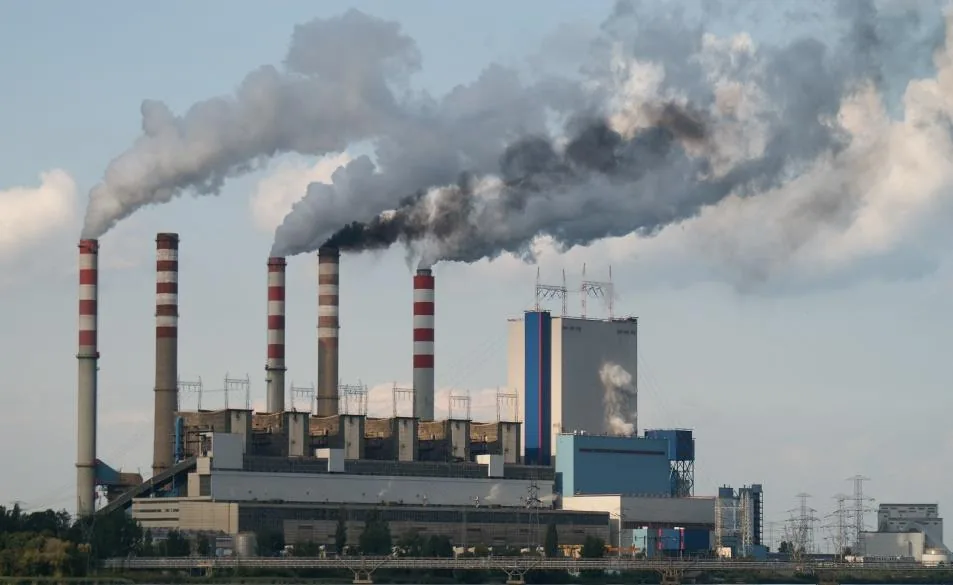
Was “Dioxin” tatsächlich bedeutet: 210 Kongenere, ein Toxizitätsmaßstab
Dioxin ist keine einzelne Verbindung. Es ist eine Familie von 210 chlorierten aromatischen Substanzen: 75 polychlorierte Dibenzo-p-dioxin-(PCDD)-Isomere und 135 polychlorierte Dibenzofuran-(PCDF)-Isomere. Nur die 17 Kongenere, die in den 2,3,7,8-Positionen chloriert sind, tragen eine relevante Toxizität, und jedes wird gegen das am intensivsten untersuchte von ihnen gewichtet, das 2,3,7,8-Tetrachlordibenzo-p-dioxin (2,3,7,8-TCDD). Die Internationale Agentur für Krebsforschung stufte 2,3,7,8-TCDD 1997 als Gruppe-1-Humankarzinogen ein, weshalb Genehmigungen in toxischer Äquivalenz (TEQ) statt in Gesamtmasse verfasst werden.
Diese Unterscheidung ist praktisch, nicht akademisch. Ein in ng TEQ/m³ angegebenes Schornsteinergebnis kann monatelang stabil erscheinen, während sich der zugrunde liegende Kongener-Fingerabdruck mit der Brennstoffzusammensetzung, der Verbrennungsstabilität und der Aschechemie verschiebt. Eine Kontrolltechnologie muss daher die gesamte Familie über ihren gesamten Chlorierungsbereich angreifen, nicht nur das Marker-Kongener, das das Labor zufällig meldet. Die Müllverbrennung wird durchgängig als eine der dominierenden Quellen identifiziert, verantwortlich für etwa 10%–40% der gesamten Dioxin-Freisetzungen in die Luft, je nach Land und Alter des installierten Anlagenparks.
Warum Dioxine schwierig sind: Zerstört über 700 °C, neu gebildet auf dem Weg nach unten
Die thermische Zerstörung von PCDD/PCDF erfordert Temperaturen über 700 °C in Kombination mit ausreichender Verweilzeit und Turbulenz – die klassische 3T-Regel. Gut betriebene Verbrennungsanlagen erfüllen dies in der Nachbrennkammer ohne Schwierigkeiten. Das Problem ist alles, was danach passiert. Während das Gas auf dem Weg zur Abgasreinigungsanlage durch etwa 400 °C bis hinunter auf 200 °C abkühlt, bilden sich Dioxine durch De-novo-Synthese auf der Oberfläche von Flugaschepartikeln neu, wobei das Chlor, der Restkohlenstoff und das Kupfer, die bereits in dieser Asche vorhanden sind, als Rohmaterial und Katalysator dienen.
Diese neu synthetisierte Fraktion ist der schwierigste Teil des Problems, und sie ist der Grund, warum “wir verbrennen bei 850 °C” während des Genehmigungsverfahrens keine akzeptable Antwort ist. Die am Schornstein gemessenen Moleküle wurden größtenteils nach der Flamme gebildet, auf Partikeloberflächen, im Inneren des Kühlkanals – genau in dem Temperaturband, in dem konventionelle Kontrollgeräte sitzen. Jeder ernsthafte Dioxin-Entfernungsfilter muss daher in dieser Kühlzone positioniert werden und gleichzeitig Bildung und Zerstörung bei niedriger Temperatur in einem stark staubbeladenen Strom bewältigen.
Wie selektive katalytische Oxidation im Inneren der Filterwand funktioniert
Selektive katalytische Oxidation ist ein oxidativer Prozess, kein reduktiver. Für die Dioxinreaktion selbst werden weder Ammoniak noch zusätzliche Reagenzien verbraucht: Der bereits im Rauchgas vorhandene Sauerstoff ist das Oxidationsmittel. Innerhalb eines definierten Reaktionstemperaturbandes kontaktiert der durch die Wanddicke des Keramikfaserelements dispergierte Katalysator das PCDD/PCDF-Molekül, während es durch die poröse Struktur diffundiert, bricht den aromatischen Ring auf und entfernt das Chlor, wobei CO₂, H₂O und HCl als Endprodukte zurückbleiben. Das HCl wird dann stromabwärts oder im alkalischen Filterkuchen genau wie jedes andere saure Gas abgeschieden.
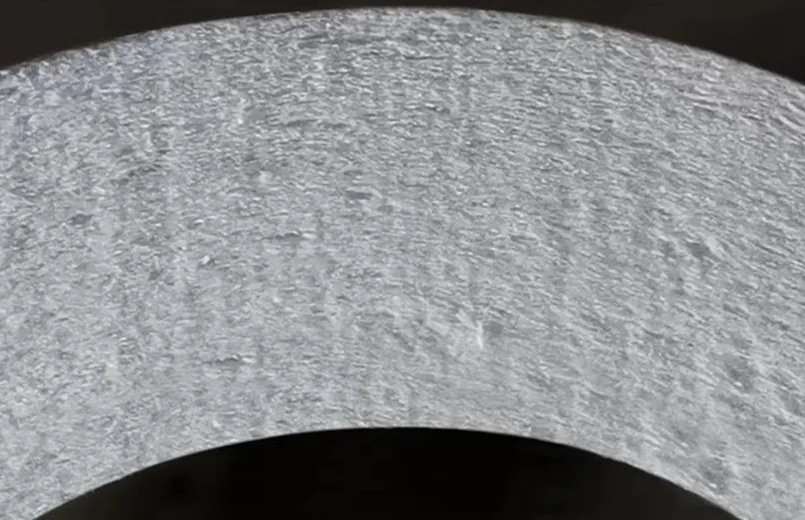
Die Geometrie ist hier entscheidend. Da der Katalysator durch die gesamte 20 mm Wand verteilt und nicht auf eine Oberfläche aufgetragen ist, kann das Gas ihn nicht umgehen: Jeder Kubikmeter, der den Behälter verlässt, hat eine katalytisch aktive Materialtiefe mit einer Verweilzeit durchlaufen, die weit länger ist, als ein Wabenkanal bei gleicher Stirngeschwindigkeit bieten kann. Das Keramikfaser-Substrat trägt auch dieselbe Funktion, die es immer hatte – ein starres Hochtemperatur-Filtermedium mit einer Porosität über 80%, was es einem Element ermöglicht, gleichzeitig Filtration und Katalyse durchzuführen. Mehr über die Konstruktion können Sie auf unserer katalytischen Keramikfaserfilter Seite.
Reaktionsfenster: 170–300 °C, Optimum 220–260 °C
Die Temperatur ist die einzige wichtigste Auslegungsvariable, da dasselbe Katalysatorbett gleichzeitig Dioxine zerstören und NOx reduzieren soll. Unter etwa 170 °C verlangsamt sich die Oxidationskinetik und der Behälter driftet in den Bereich, in dem Ammoniumbisulfat kondensieren kann, wenn Ammoniak für DeNOx eingedüst wird. Über 300 °C verbessert sich die DeNOx-Reaktion nicht mehr messbar, die SO₂-zu-SO₃-Umwandlungsrate steigt und die langfristige thermische Alterung des Katalysators beschleunigt sich.
| Rauchgastemperatur | DeNOx-Effizienz | Dioxin-Zerstörung | Technische Anmerkung |
|---|---|---|---|
| 170 °C (Untergrenze) | Unterhalb des Auslegungspunkts | Aktiv, aber langsamere Kinetik | Auf ABS-Kondensation achten, wenn NH₃ eingedüst wird |
| 200 °C | 90% | Über 95% (TEQ) | Typische Endposition nach einem Abhitzekessel |
| 220–260 °C (Optimum) | 94–97% | bis zu 99,5% (TEQ) | Auslegungsziel; beste Balance zwischen Zerstörung und DeNOx |
| 280 °C | 98% | Über 99% (TEQ) | Höhere DeNOx, aber Überwachung der SO₃-Bildung |
| 300 °C (Obergrenze) | 98% | Über 99% (TEQ) | Obergrenze; Dauerbetrieb über diesem Wert vermeiden |
In der Praxis passt dieses Fenster gut zum Tail-End einer Müllverbrennungslinie, stromabwärts des Kessels und stromaufwärts des Saugzugventilators. Es ist auch der Grund, warum die Technologie als Niedertemperatur bezeichnet wird: Es ist keine Wiederaufheizung mit Erdgas oder Dampf erforderlich, um das katalytische Band zu erreichen, was der größte einzelne Betriebskostenunterschied gegenüber einer konventionellen Hochstaub-SCR-Anordnung ist.
Das SO₂-Eintrittslimit: Unter 50 mg/m³ (S.T.P., trocken) halten
SO₂ ist der eine Schadstoff, der ein SCO-System stillschweigend ruinieren wird, wenn er unkontrolliert bleibt. Schwefeldioxid konkurriert um dieselben aktiven Zentren, die das Dioxinmolekül benötigt, und bei erhöhten Konzentrationen besetzt es genug davon, dass die PCDD/PCDF-Zerstörungseffizienz stark abfällt, obwohl der Katalysator physisch noch intakt ist. Die Auslegungsgrenze ist eine Eintrittskonzentration unter 50 mg/m³ (S.T.P., trocken) am Reaktoreintritt.
Wo das rohe SO₂ über 50 mg/m³ (S.T.P., trocken) liegt, injizieren Sie alkalisches Trockenpulver vor dem Reaktor zur Trockenentschwefelung. Das Sorptionsmittel verbraucht SO₂, bevor das Gas die katalytische Wand erreicht, und die resultierenden Reaktionsprodukte werden auf der Filteroberfläche als Teil des Staubkuchens abgeschieden. Dies ist eine Standard-Trockenwäscher-Anordnung, kein Nasssystem — kein Abwasserstrom, keine Wiederaufheizstrafe.
Es gibt einen zweiten Vorteil für dieses vorgeschaltete Sorptionsmittel. Da das alkalische Pulver auch HCl und HF neutralisiert, schützt es den Katalysator vor den chemischen Grenzen, die jedes keramische System respektieren muss — Fluorid über 5 ppm, Phosphorsäurenebel und Alkalioxide (Na₂O, K₂O) in Abwesenheit eines alkalischen Absorptionsmittels. Anlagen, die den Trockensorptionsmittelschritt überspringen, um Reagenzienkosten zu sparen, zahlen typischerweise später mit der Katalysatorlebensdauer dafür.
Zweistufige Abscheidung: Staubkuchen-Interzeption plus Wand-internes Cracken
Die Dioxinentfernung in diesem System findet an zwei Stellen statt, und das Verständnis beider hilft zu erklären, warum die gemessene Effizienz so hoch ist. Erstens wird Partikelmaterial auf der Außenfläche des Elements abgefangen, wo die Filtrationseffizienz 99,9% übersteigt. Ein erheblicher Anteil der Dioxinmasse im Rauchgas einer Verbrennungsanlage ist auf der Oberfläche von Flugaschepartikeln adsorbiert, sodass diese Moleküle den Katalysator überhaupt nie erreichen — sie werden mit dem Staubkuchen entfernt und mit der Asche ausgetragen.
Zweitens wird der Dampfphasenanteil, der den Staubkuchen passiert und in die Wand eindringt, vom Katalysator auf seinem Weg zur Reinseite gecrackt. Alles, was beiden Stufen entkommt, müsste ein Molekül sein, das weder an einem Partikel adsorbiert noch ein aktives Zentrum während einer Verweilzeit von mehreren Sekunden in einer 20 mm porösen Wand kontaktiert hat, was ein sehr unwahrscheinlicher Pfad ist. Dieser zweistufige Mechanismus ist auch der Grund, warum die Leistung über Lastschwankungen stabil bleibt: Der Staubkuchen verdickt sich bei höherer Staubbeladung leicht und leistet die zusätzliche Arbeit.
Integrierte Emissionsleistung in einem Behälter
Da dasselbe Filterelement die katalytische Funktion trägt, kann ein einzelner Behälter gleichzeitig gegen vier Schadstoffe spezifiziert werden, anstatt vier separate Garantien von vier Anbietern.
| Schadstoff | Austrittsniveau | Mechanismus |
|---|---|---|
| Partikel | ≤5 mg/m³ | Oberflächenfiltration, >99,9% Effizienz |
| SO₂ | ≤30 mg/m³ | Trockenes alkalisches Sorptionsmittel plus reaktiver Filterkuchen |
| NOx | ≤50 mg/m³ | NH₃-SCR am Katalysator in der Filterwand |
| Dioxine (PCDD/PCDF) | bis zu 99,5% Entfernung (TEQ) | Selektive katalytische Oxidation bei 170–300 °C |
Die vollständigen Testdaten hinter diesen Zahlen, einschließlich der Druckverlustentwicklung über die Zeit, sind zusammengefasst auf unserer Leistung Seite.
Aktivkohleinjektion vs. katalytische Zerstörung
Die Aktivkohleinjektion ist die etablierte Technologie und sie reduziert tatsächlich die gemessenen Schornsteinkonzentrationen, daher verdient sie eine faire Beschreibung. Ihre Einschränkung ist nicht die Abscheideleistung — sondern das, was danach mit dem Schadstoff geschieht. Die Adsorption konzentriert PCDD/PCDF auf der Kohle, die dann im Schlauchfilter zusammen mit der Flugasche abgeschieden wird. Das Dioxin wurde nicht zerstört; es wurde in einen festen Rückstand überführt, der in den meisten Rechtsordnungen als gefährlich eingestuft wird und deponiert oder in den Ofen oder Brennofen zurückgeführt werden muss.
| Kriterium | Aktivkohleinjektion | SCO katalytischer Keramikfilter |
|---|---|---|
| Verbleib des Schadstoffs | Überführt in verbrauchte Kohle und Flugasche | Zerstört zu CO₂, H₂O und HCl |
| Einstufung des Rückstands | Dioxinhaltige gefährliche Asche | Asche frei von zusätzlicher Dioxinbelastung |
| Verbrauchsmaterial | Kontinuierliche Pulverkohle-Dosierung | Keine Kohle; alkalisches Sorptionsmittel nur wenn SO₂ es erfordert |
| Zusätzliche Funktionen | Nur Dioxin | Staub, SO₂, NOx und Dioxin in einem Behälter |
| Empfindlichkeit | Kohlequalität, Dosierrate, Vermischung | Temperaturfenster und SO₂ am Eintritt |
Für einen Betreiber, dessen Entsorgungskosten für Asche steigen oder dessen Genehmigung verschärft wird, ist dieser Unterschied meist entscheidend. Die Kohleinjektion löst die Schornsteinmessung; die katalytische Oxidation löst die Materialbilanz.
Element-Spezifikation und Betriebsbereich
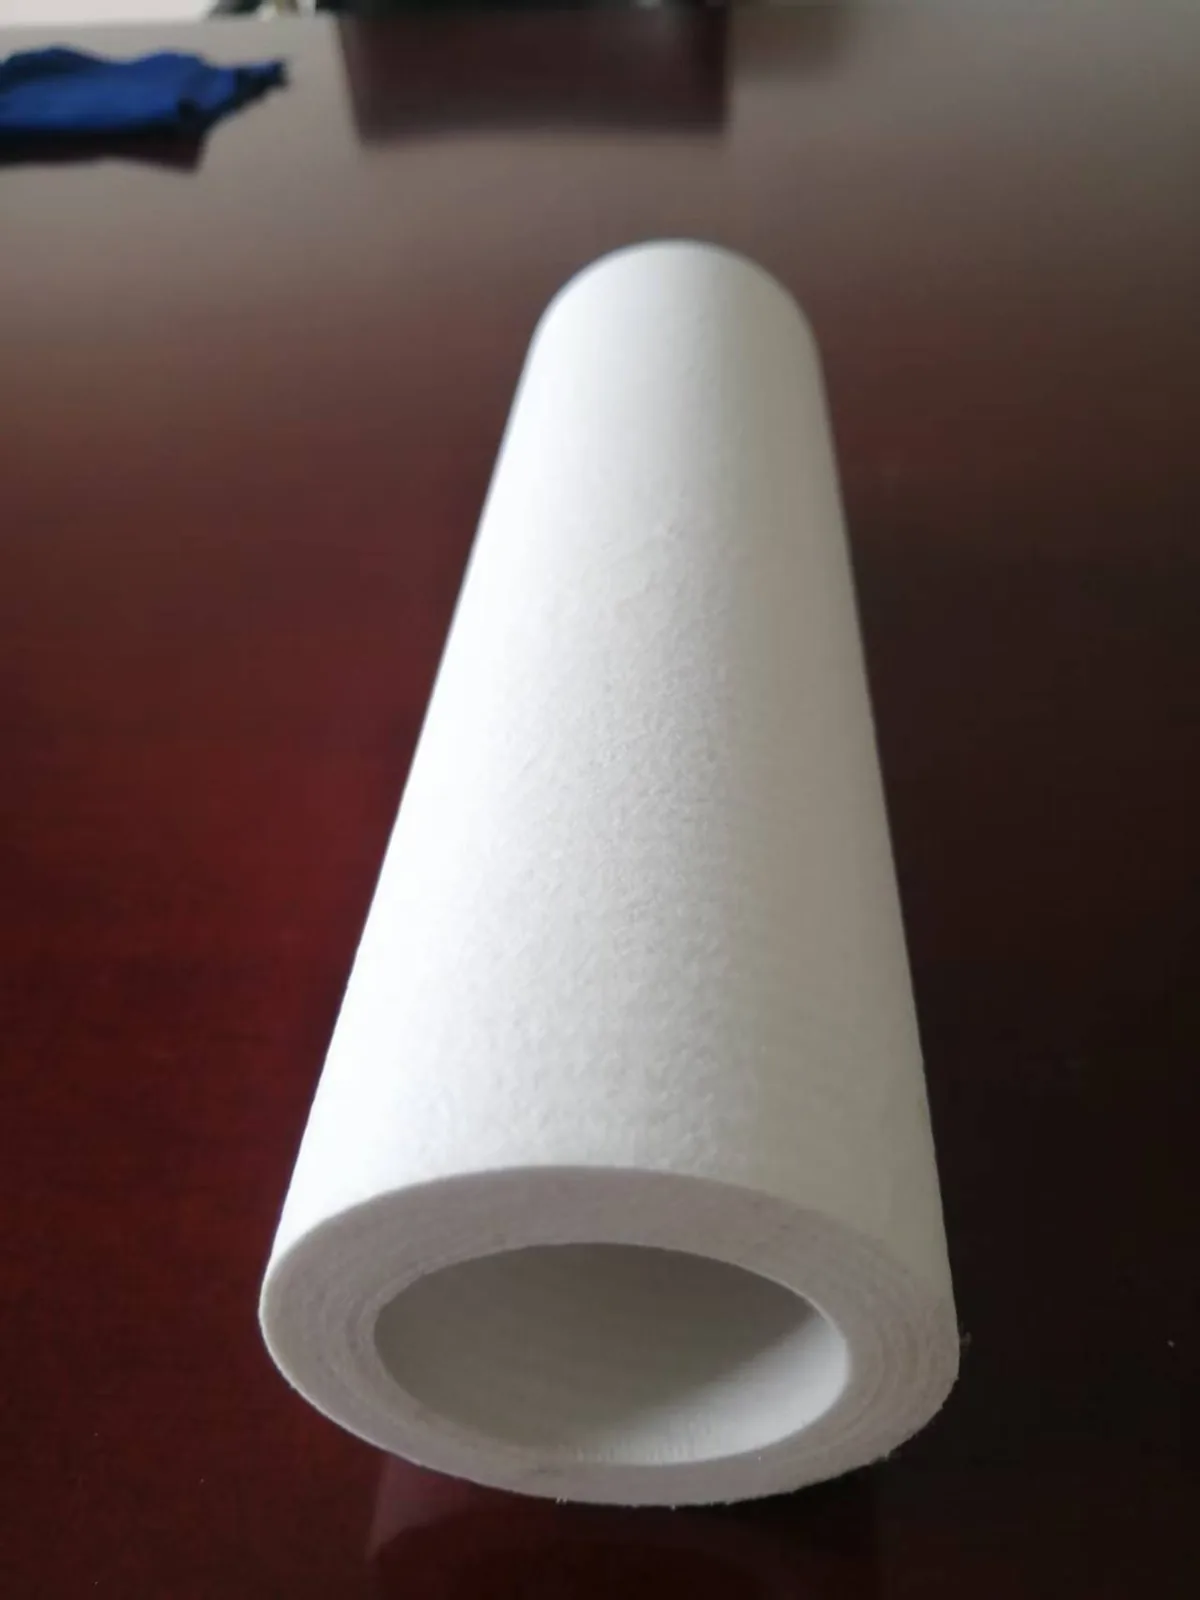
Das Element ist eine starre Keramikfaser-Kerze mit durch die Wand integriertem Katalysator. Standardgeometrie und Betriebsgrenzen sind unten aufgeführt; dies sind die Werte, an denen Ihr Ventilator, Behälter und Reinigungssystem dimensioniert werden müssen.
| Parameter | Wert |
|---|---|
| Abmessungen | φ150 × φ110 × 3.000 mm |
| Wandstärke | 20 mm |
| Maßtoleranz | Außendurchmesser ±2 mm / Länge ±20 mm |
| Porosität | >80% |
| Reiner Differenzdruck | 300 Pa bei 1 m/min Anströmgeschwindigkeit (sauber) |
| Betriebssystemwiderstand | 900–1.500 Pa |
| Filtergeschwindigkeit | 2–5 cm/s (≈1,2–3,0 m³/min pro m²) |
| Druckluftreinigung | 0,4–0,7 MPa, 0,1–0,15 s, differenzdruckausgelöst |
| Dauereinsatztemperatur | 1100 °C |
| Kurzzeitige Spitze | 1300 °C für nicht mehr als 30 min |
| Lebensdauer | mehr als 5 Jahre, mit 5-jähriger schriftlicher Garantie |
Wo diese Konfiguration bereits im Einsatz ist
Anchor wurde 2019 gegründet und hat seitdem mehr als 40 Projekte in den Bereichen Verbrennung, Zement, Glas, Stahl und Nichteisenmetalle realisiert. Die für die Dioxinkontrolle relevanteste Referenz ist eine kommunale Müllverbrennungslinie mit 750 t/d in Nansha, Guangzhou, wo katalytische Filterelemente Staub, saures Gas, NOx und Dioxin in einem einzigen Behälter am Ende der Linie behandeln. Eine zweite langjährige Referenz ist eine Zementklinkerlinie mit 2.500 t/d in Shandong, die 2019 in Betrieb genommen wurde und die mechanische Haltbarkeit des Elements in einer staub- und alkalireichen Umgebung über mehrere Kampagnen hinweg demonstriert.
Weitere branchenspezifische Anordnungen, einschließlich der Position von SCO relativ zum Kessel und zum Trockenscrubber, sind auf unserer Anwendungen Seite.
Häufig gestellte Fragen
Bei welcher Temperatur muss ein Dioxin-Entfernungsfilter betrieben werden?
Zwischen 170 °C und 300 °C, mit der besten kombinierten Dioxin- und NOx-Leistung bei 220–260 °C. Bei 200 °C liegt die DeNOx-Effizienz bei etwa 90%; bei 280 °C erreicht sie 98%. Die Dioxin-Zerstörung bleibt über das gesamte Band oberhalb von 95% (TEQ) und erreicht Spitzenwerte von bis zu 99,5% (TEQ) im optimalen Bereich, sodass normalerweise keine Wiederaufheizung des Rauchgases erforderlich ist.
Warum muss der SO₂-Eintritt unter 50 mg/m³ bleiben?
Weil SO₂ um dieselben katalytischen aktiven Zentren konkurriert, die PCDD/PCDF-Moleküle benötigen. Sobald ein erheblicher Anteil dieser Zentren durch Schwefelspezies besetzt ist, sinkt die Dioxin-Zerstörungseffizienz, obwohl der Katalysator unbeschädigt ist. Wo das Rohgas 50 mg/m³ (N.T.P., trocken) überschreitet, wird trockenes alkalisches Pulver vor dem Reaktor eingedüst, um SO₂ zu reduzieren, bevor das Gas die katalytische Wand erreicht.
Wird neben einem katalytischen Filter noch Aktivkohle benötigt?
In den meisten Ausführungen nicht. Die Aktivkohleeindüsung überträgt Dioxin aus der Gasphase auf einen Feststoff, der anschließend entsorgt werden muss, während SCO es zu CO₂, H₂O und HCl zersetzt. Der Verzicht auf die Kohledosierung beseitigt auch einen Verbrauchskostenfaktor und vermeidet, dass die Flugasche mit zusätzlicher Dioxinmasse belastet wird. Einige Anlagen behalten die Kohleeindüsung jedoch als Reserve für Störungsbedingungen bei.
Wie lange halten die katalytischen Filterelemente?
Die Lebensdauer beträgt unter normalen Betriebsbedingungen mehr als 5 Jahre, abgesichert durch eine 5-jährige schriftliche Garantie. Die tatsächliche Lebensdauer hängt hauptsächlich von drei Dingen ab: Einhaltung des 170–300 °C-Fensters, Einhaltung des Auslegungsgrenzwerts für SO₂ am Eintritt und Beachtung der chemischen Grenzen für Fluorid, Phosphorsäurenebel und Alkalioxide.
Kann ein bestehender Schlauchfilter auf katalytische Dioxinkontrolle umgerüstet werden?
Häufig ja. Die Behältergeometrie, das Rohrbodenblech und das Druckimpuls-Reinigungssystem eines Schlauchfilters sind in der Regel mit Keramikkerzen von φ150 × φ110 × 3.000 mm kompatibel, sodass die Umrüstung hauptsächlich eine Frage der Elementanzahl sowie der Anpassung von Körben und Verteilern ist. Entscheidend sind die verfügbare Ventilatorreserve gegenüber dem Betriebswiderstand von 900–1.500 Pa und ob die vorhandene Gastemperatur innerhalb des katalytischen Fensters liegt.
Welche Chemikalien schädigen den Katalysator?
Fluorwasserstoff über 5 ppm, Phosphorsäurenebel und Alkalioxide (Na₂O, K₂O) bei Fehlen eines alkalischen Absorptionsmittels. Der Einsatz eines alkalischen Trockensorbens vor dem Reaktor neutralisiert die meisten davon, bevor sie die Wand erreichen, weshalb die trockene Entschwefelungsstufe auch bei Brennstoffen mit mäßigem Schwefelgehalt empfohlen wird.
Senden Sie uns Ihr Rauchgasvolumen, Temperaturprofil, SO₂- und Staubbelastung, und wir dimensionieren einen katalytischen Filterbehälter entsprechend Ihrem Dioxin-Grenzwert, einschließlich erwartetem Druckverlust und Elementanzahl. Ingenieurtechnisches Angebot anfordern.
 English
 Deutsch
 简体中文
 한국어
 日本語
 Español
 Français
 Italiano
 Türkçe
 Tiếng Việt
 Português
 हिन्दी
 العربية
 Polski
 繁體中文